
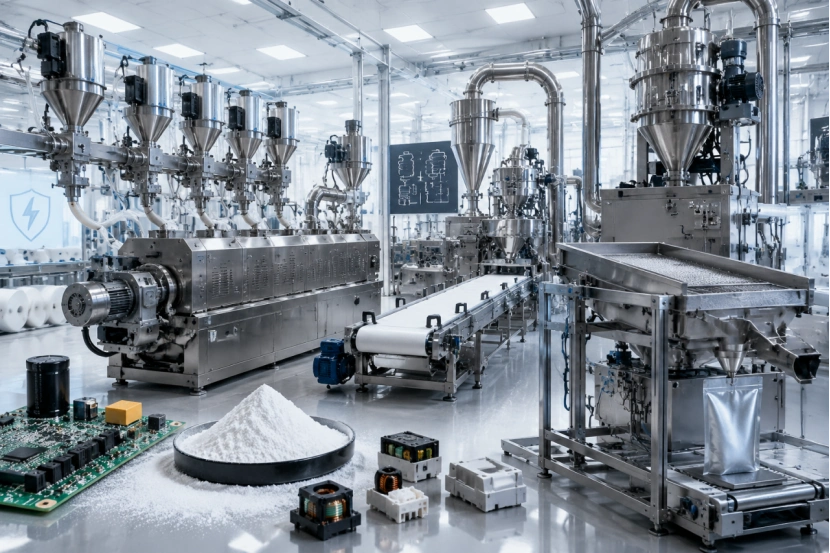
Производство порошковых покрытий для электронной промышленности — это совсем другое дело по сравнению с архитектурными или декоративными покрытиями. При работе с изоляционными электронными порошками допустимая погрешность практически равна нулю. Одна-единственная токопроводящая частица может вызвать короткое замыкание печатной платы, что приведет к катастрофическому отказу.
Ключевые аспекты производства изоляционного электронного порошка.
Стандартные линии порошковой окраски рассчитаны на большой объем и стабильное качество цвета, но им не хватает точности, необходимой для применения в электронной промышленности. Порошки электронного класса требуют более высокой диэлектрической прочности и теплопроводности, чем декоративные покрытия. Речь идет не только о привлекательном внешнем виде; порошок должен выступать в качестве функционального барьера против высоких напряжений, а также часто способствовать рассеиванию тепла.
Контроль загрязнения имеет решающее значение; даже микроскопические металлические частицы могут привести к повреждению изоляции в конечном продукте. Я видел партии, забракованные из-за нескольких микрон железной стружки, которую не пропускали фильтры стандартной линии. Кроме того, производственный процесс должен работать со специфическими смолами, такими как эпоксидные или силиконовые, которые обладают уникальными свойствами отверждения и плавления. Эти смолы часто более чувствительны к нагреву и химически активны, а это значит, что вся термическая история во время производства должна строго контролироваться.
Ключевые характеристики оборудования для высоких нагрузок Высокоэффективные теплоизоляционные порошки
Оборудование, используемое на производстве, определяет, насколько эффективно химический состав будет работать в полевых условиях. Если оборудование не справляется с высокой концентрацией наполнителя, характерной для этих продуктов, партия фактически бесполезна.
Системы точной подачи и предварительного смешивания
Всё начинается с «начального этапа». Если соотношение смолы и добавки отличается хотя бы на долю секунды, электрические свойства изменяются. Точная гравиметрическая подача обеспечивает точное соотношение смолы и функциональных наполнителей, таких как оксид алюминия или диоксид кремния. Эти наполнители тяжелые и абразивные, в отличие от легких пигментов, используемых в стандартных красках.
Высокая интенсивность смесители Предотвращает агломерацию мелкодисперсных добавок электронного класса. Недопустимы «комки» диоксида кремния; он должен быть идеально распределен до попадания в экструдер. Кроме того, контролируемая температура в смесительной среде предотвращает преждевременную реакцию чувствительных химических компонентов. Если смеситель генерирует слишком много тепла от трения, эпоксидная смола может начать частично отверждаться (B-стадия) прямо в смесительной емкости, что создает серьезные проблемы для последующего потока.
Роль высшего образования Двухшнековые экструдеры с ножницами
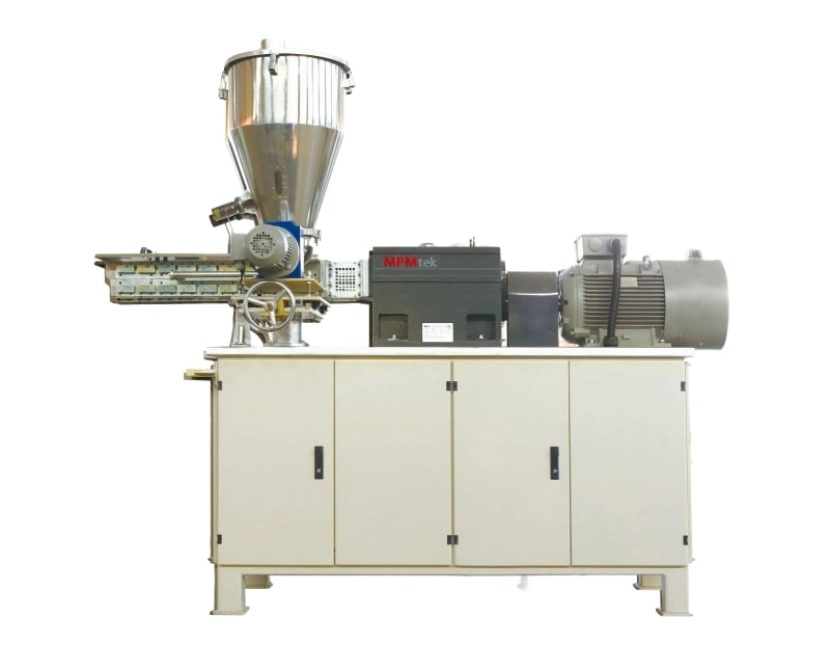
В экструдер Это сердце всей операции. Для достижения оптимального диспергирования изоляционных наполнителей без разрушения полимерной цепи необходимы специальные профили шнеков. Если сдвиговое усилие слишком низкое, наполнители не будут диспергироваться; если слишком высокое, то разрушается молекулярная структура смолы, что ухудшает физические свойства покрытия.
Точный многозонный контроль температуры предотвращает локальный перегрев, что крайне важно для поддержания стабильных диэлектрических свойств. Обычно мы выбираем оборудование с жидкостным охлаждением в каждой зоне. Износостойкие футеровки и шнеки необходимы при обработке абразивных теплопроводящих наполнителей. Например, оксид алюминия разъедает обычную азотированную сталь за несколько недель. Здесь необходимы покрытия из карбида вольфрама или специальные сплавы.
Достижение идеального распределения размеров частиц для электронных компонентов
После охлаждения и измельчения экструдата этап фрезерования определяет его рабочие характеристики. В электронике «достаточно близко» никогда не бывает достаточно хорошим с точки зрения микронных размеров.
Как тонкое шлифование влияет на качество теплоизоляции?
Для электронных компонентов часто требуются тонкопленочные покрытия, что обуславливает очень мелкое и узкое распределение частиц по размерам (PSD). Если частицы слишком крупные, невозможно получить толщину покрытия в 20-30 микрон, необходимую для компактных устройств. Интегрированные ACM (воздушная классификационная мельница) Системы должны обеспечивать быструю регулировку для соответствия различным требованиям на микронном уровне.
Эффективное охлаждение в процессе измельчения предотвращает размягчение порошка и засорение системы. Поскольку эти смолы предназначены для быстрого плавления и растекания по нагретой детали, они склонны «липнуть» в мельнице при повышении температуры воздуха. Подача большого объема охлажденного воздуха является обязательным требованием, а не просто возможностью.
Поддержание ультразвука Чистые производственные помещения
В данном контексте чистота — это не просто подметание пола; речь идёт о качестве воздуха и чистоте материалов. Специализированные системы пылеудаления и фильтрации воздуха предотвращают перекрестное загрязнение между различными партиями продукции. На предприятии, производящем изоляционный электронный порошок, нельзя допускать попадания «излишков» порошка с соседней линии в смесь.
Легко очищаемые конструкции экструдера и мельницы сокращают время простоя при смене цвета или рецептуры. Мы предпочитаем экструдеры с «разъемным цилиндром», которые открываются как раковина, что позволяет визуально убедиться в чистоте. Наконец, магнитные сепараторы и вибрационные сита должны быть стратегически размещены для удаления любых проводящих примесей. Мы рекомендуем использовать редкоземельные магниты как на этапе премикса, так и на этапе окончательной упаковки для улавливания любых посторонних металлических частиц.
Как оценить поставщика производственной линии для порошков электронного качества?
Выбор поставщика — это долгосрочное обязательство. Вы приобретаете не только сталь, но и знания о производственных процессах.
Техническая поддержка и настройка процессов
Не покупайте готовую продукцию. Ищите производителей, предлагающих настраиваемые конфигурации шнеков, адаптированные к конкретному химическому составу изоляционных смол. Поставщик должен понимать разницу между термоинтерфейсным порошком на основе силикона и стандартным эпоксидным заливочным порошком.
Прежде чем запускать полномасштабные производственные линии, оцените способность поставщика проводить лабораторные испытания. Вам необходимо увидеть, как ваша конкретная рецептура ведет себя на их оборудовании. Уточните возможность интеграции автоматизированных систем управления (ПЛК) для регистрации данных и отслеживания партий, что часто требуется в электронной промышленности. В случае отказа оборудования у заказчика вы должны иметь возможность получить данные о температуре экструзии конкретной партии.
Длинный термин «Надежность и техническое обслуживание»
Для работы с высокоплотными функциональными наполнителями, используемыми в электронных порошках, требуется прочная конструкция. Эти машины работают в более интенсивном режиме, чем машины для декоративной окраски, поскольку используемые материалы более плотные и абразивные.
Наличие высокоточных запасных частей обеспечивает стабильное качество продукции на протяжении многих лет. Если изнашивается сегмент винта, изменяется профиль сдвига, и качество изоляции снижается. Локализованная техническая поддержка и возможности удаленной диагностики сводят к минимуму перебои в производстве. В этой отрасли двухдневная остановка может нарушить цепочку поставок.
Нужна специализированная производственная линия для порошковой окраски электронного класса?
Обратитесь в MPMtek за индивидуальным решением..
Часто задаваемые вопросы
В: Могу ли я использовать свою существующую линию по производству декоративных порошков для порошков электронного качества?
А: В целом, нет. Риск металлического загрязнения и недостаточный контроль температуры обычно приводят к высокому проценту брака и потенциальным проблемам с ответственностью.
В: Почему «узкая спектральная плотность мощности» так важна?
А: Узкое распределение частиц по размерам обеспечивает равномерное плавление и толщину пленки. Крупные частицы вызывают образование «микропор» в тонкопленочной изоляции, которые являются точками электрического отказа.
В: Какова наиболее распространенная причина выхода из строя изоляционных порошков?
А: Загрязнение. Даже ничтожно малое количество сажи или металлической пыли из стандартной производственной среды может заполнить зазор в изоляторе и вызвать короткое замыкание.



