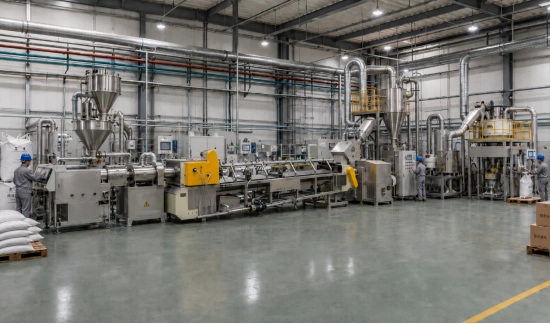
Переход от жидкой краски к порошковой покраске меняет завод сильнее, чем ожидают многие проектные группы. Здание может остаться, но логика производства — нет.
Жидкая краска смешивается в жидком состоянии. Порошковая покраска начинается с сухих твердых веществ, затем проходит через нагрев, охлаждение и контролируемое измельчение. Даже линия, которая выглядит адекватной в смете, может испытывать проблемы с размером частиц или временем переналадки. Практический вопрос заключается в том, как каждая машина вписывается в весь процесс.
Какие изменения произойдут при переходе от жидкой краски к порошковому покрытию?
Разница носит практический характер. Линия для жидких продуктов регулирует вязкость и дисперсию. Линия для порошковых продуктов создает расплав, а затем превращает его в порошок с контролируемым распределением частиц по размерам.
Жидкие краски используют растворители или водные растворители.
Заводы по производству жидких красок обычно включают в себя резервуары для хранения, диспергаторы, смесители и оборудование для розлива. Насосы и трубопроводы перемещают продукт между этапами. Для производства растворимых красок также необходимы вентиляция и противопожарные системы.
Такая привычка может привести к ошибочному предположению во время переоборудования: более крупный сухой блендер заменит старую систему. Это не так.
Порошковая покраска требует термического и механического процесса.
Ингредиенты для порошковой окраски взвешиваются и смешиваются в сухом виде. Смесь поступает в экструдер, где смола и добавки плавятся и диспергируются при контролируемой температуре. Горячий материал выходит в виде ленты или листа, затем охлаждающий конвейер доводит его до температуры измельчения.
В экструдер порошкового покрытия Это не просто нагреваемый шнек. Конфигурация шнека, температурные зоны и производительность влияют на время гелеобразования, блеск и характеристики пленки. Изменение температуры может проявиться только после того, как заказчик начнет распыление партии.
Какие из имеющихся активов могут оставаться полезными?
Существующий завод может предоставить полезные активы. Здание, склад, лаборатория и часть упаковочной инфраструктуры могут остаться в эксплуатации. Необходимо пересмотреть электроэнергетическую мощность и систему охлаждения.
Резервуары для хранения жидких веществ редко заменяют порошковое оборудование. Старое помещение для растворителей может оказаться неподходящим местом для измельчения или упаковки. Системы пылеудаления, сброса давления и доступа для технического обслуживания должны быть предусмотрены в новой планировке. Осмотр объекта часто выявляет ограничения, которые скрываются за планировкой.
Начните с аудита производства и продукции.
Выбор оборудования следует начинать с продукта и графика работ. Целевой объем производства следует фиксировать в реальных условиях эксплуатации, а не только по паспортным данным. Одна стандартная формула полиэстера имеет другие приоритеты по сравнению с часто выпускаемыми партиями металлизированного и текстурированного полиэстера.
Подтвердите тип смолы, отделку, размер частиц, объем партии и частоту переналадки. Измерьте высоту потолка и площадь пола. Проверьте электропитание, сжатый воздух, охлаждающую воду и систему пылеудаления.
Компания MPMtek предлагает варианты линий порошковой окраски производительностью от 100–200 кг/ч до 1000 кг/ч. Фактическая производительность зависит от состава краски и времени работы.
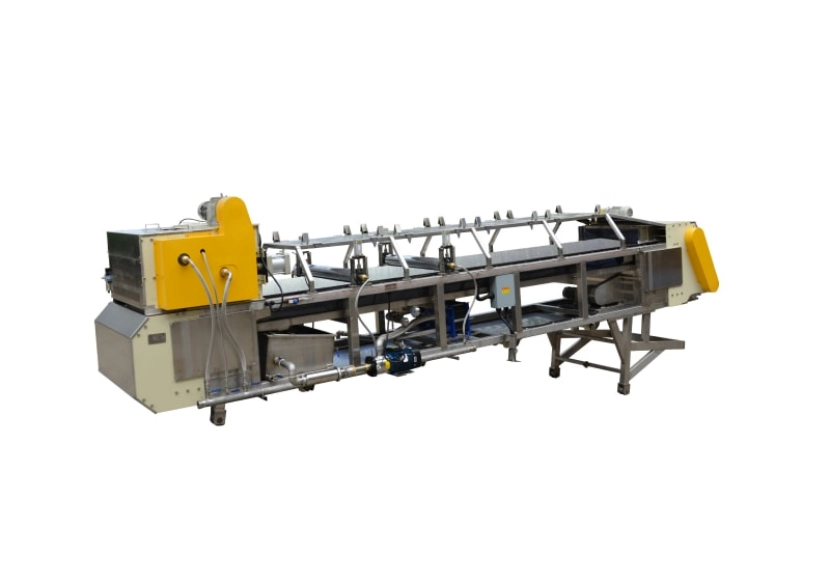
Необходимое оборудование для линии порошковой окраски
Каждый этап имеет четко определенную задачу. Один слабый этап может ограничить возможности всех последующих машин.
1. Подача сырья и смеситель
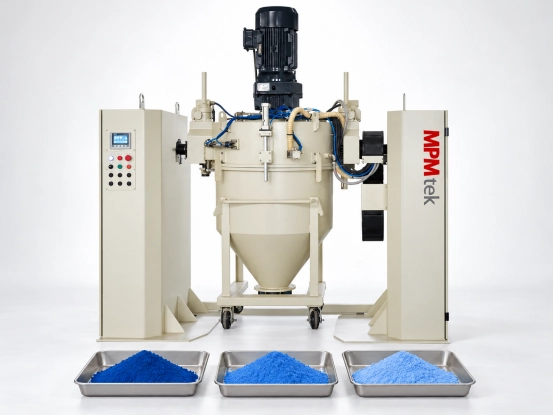
Для производства сырья необходима точная подача. Смола, пигменты, наполнители и добавки должны поступать в партию в повторяемом соотношении. Надежная система... смешитель для порошкового покрытия распределяет ингредиенты перед экструзией.
Предварительное смешивание влияет на однородность цвета и равномерность распределения компонентов внутри экструдера. Предприятие, производящее много цветов, будет ценить удобство доступа и практичные процедуры переналадки так же высоко, как и объем смешивания.
2. Экструдер для порошковой окраски
Экструдер плавит и диспергирует премикс. Необходимо обеспечить стабильный контроль температуры по всему цилиндру. Конструкция шнека должна соответствовать рецептуре.
Перегрев может быть вызван избыточным количеством подаваемого сырья, недостаточным охлаждением или агрессивной температурой процесса. Результатом может стать преждевременное отверждение или нестабильность хлопьев. Операторам необходимы удобные элементы управления и четкие точки срабатывания сигнализации.
3. Конвейер охлаждения и система измельчения
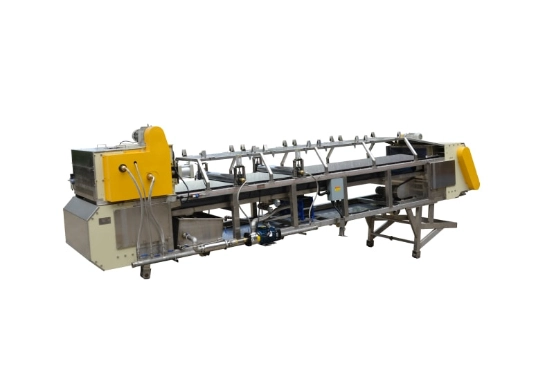
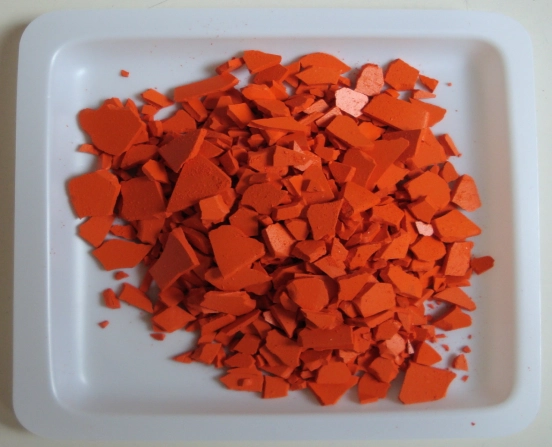
Свежеэкструдированный материал мягкий и горячий. Охлаждающий конвейер отводит тепло и формирует удобные для обработки хлопья. Скорость охлаждения и толщина хлопьев влияют на подачу материала в мельницу.
Если хлопья остаются теплыми, они могут размазываться в измельчителе. Если их форма становится неравномерной, подача материала нарушается. Во время ввода в эксплуатацию следите за тем, чтобы лента покидала конвейер равномерно.
4. Фрезерный станок ACM и система классификации
Мельница превращает хлопья в пригодный для использования порошок. Порошковая мельница ACM Сочетает ударное измельчение с воздушной классификацией для контроля диапазона конечных частиц.
Размер частиц влияет на эффективность переноса, внешний вид и поведение при регенерации. Для гладких и текстурированных порошков могут потребоваться разные настройки. Чрезмерная температура может повредить материал или изменить его текучесть.
5. Просеивание, циклонный сбор и извлечение порошка.
После измельчения линия отделяет пригодный для использования порошок от крупных частиц. Просеивание и циклонный сбор обеспечивают поддержание качества, а регенерация снижает количество отходов. Чистый канал сбора проще в обслуживании, чем импровизированные шланги.
6. Склеивающее оборудование для металлических и специальных порошков.
Металлизированные и специальные материалы часто требуют склеивания. Склеивающее оборудование прикрепляет пигменты, создающие эффект, к базовому порошку для более равномерного распыления. Это целесообразно, когда в техническом задании заказчика требуется склеивание порошка.
7. Автоматизация, упаковка и вспомогательное оборудование
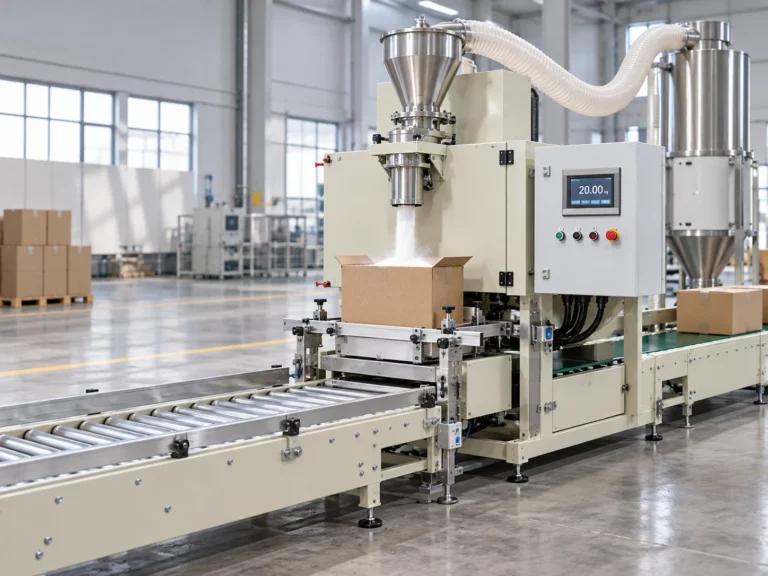
Автоматизация объединяет процессы взвешивания, транспортировки, управления, пылеудаления и упаковки. Оптимальный уровень автоматизации зависит от стоимости рабочей силы, частоты выпуска партий и планов роста. Вспомогательное оборудование имеет значение, когда операторы устраняют проблемы с подачей сырья.
Для скоординированной настройки ознакомьтесь с информацией на сайте MPMtek. автоматическая линия порошковой окраски варианты наряду с отдельными машинами.
Выберите подходящую мощность для вашего завода.
Производственная мощность должна соответствовать плану продаж и рецептуре. Лабораторная или опытно-промышленная линия предназначена для разработки продукции и изготовления образцов. Небольшие промышленные линии подходят для производства множества коротких партий. Более крупные линии непрерывного действия отвечают стабильному спросу и ограниченному количеству переналадок.
Не следует ориентироваться только на пиковую производительность при выборе размера линии. Необходимо учитывать очистку, настройку, замену сит и техническое обслуживание. Линия производительностью 600 кг/ч может давать меньший объем продукции во время смены цвета.
Планировка производственных помещений, инженерные сети и требования безопасности.
Разделите потоки материала на зоны подачи сырья, экструзии, охлаждения, измельчения, сбора и упаковки. Оставьте место для осмотра и извлечения деталей. Доступ для технического обслуживания защитит производственные мощности.
Необходимо одновременно учитывать электрическую нагрузку и потребность в охлаждении. Система пылеудаления должна охватывать точки загрузки, измельчения и упаковки. Взрывозащита и предохранительные клапаны должны соответствовать местным правилам и документации на оборудование. Компания MPMtek разрабатывает оборудование с учетом требований безопасности, автоматизации, эффективности и экологичности, при этом требования ISO9001, CE и ATEX учитываются во всех соответствующих продуктах.
Как выбрать поставщика оборудования для порошковой покраски
Поставщик должен обсуждать весь процесс в целом, а не отдельные машины. Спросите, как смеситель подает материал в экструдер и как охлаждение защищает мельницу. Запросите схему, показывающую доступ, пылеуловитель и зону расширения.
Компания MPMtek поставляет смесители, экструдеры, охлаждающие конвейеры, мельницы, склеивающие машины, лабораторное оборудование и автоматизированные линии. Такой широкий ассортимент имеет значение, когда проект по переработке требует участия одного ответственного за технологический процесс. Перед тем как рекомендовать конфигурацию, поставщик должен проанализировать рецептуру, целевую производительность и ограничения завода.
Часто задаваемые вопросы: Оборудование для производства порошковых покрытий из жидких красок
Можно ли переоборудовать завод по производству жидких красок в завод по порошковой покраске?
Да. Здание и отдельные инженерные коммуникации могут быть использованы повторно, но технологические зоны, системы пылеудаления и основное оборудование должны быть перепроектированы для сухого смешивания, экструзии, охлаждения и измельчения.
Какое оборудование является наиболее важным в производстве порошковой окраски?
Результат не зависит от одной конкретной машины. Предварительное смешивание, экструзия, охлаждение и измельчение должны работать как единая система. Мощный экструдер не сможет исправить некачественную подачу сырья.
Как выбрать оптимальную производительность линии порошковой окраски?
Принимайте решение, основываясь на фактических заказах, количестве рецептур, графике смен и времени переналадки, а также планах расширения. Предоставьте эти данные, прежде чем сравнивать цены.
Вывод
Переход на порошковую окраску — это проект по оптимизации технологического процесса. Поделитесь с нами вашей целевой мощностью, ассортиментом продукции и планировкой завода. Инженерная команда MPMtek для конфигурации, созданной с учетом особенностей вашего предприятия.