Sıvı boya fabrikası zaten değerli bir üretim deneyimine sahiptir. Operatörler formülasyon kontrolü, parti kayıtları ve renk eşleştirmeyi anlarlar. Toz boya üretimine geçmek ise ciddi bir süreç yeniden tasarımını gerektirir.
Fark sadece çözücünün yokluğunda değil. Toz boya, ön karıştırma, eriyik ekstrüzyonu, soğutma, öğütme ve partikül sınıflandırması yoluyla kuru katı halde üretilir. Fabrika, sıvı dispersiyon ve çözücü veya su yönetimi yerine ısı ve tozla başa çıkmak zorundadır.
Sıvı Boya ve Toz Boya Üretimi Arasındaki Farklara Genel Bakış
Üretimdeki temel farklılıklar açıkça ortada:
| Üretim yönü | Sıvı boya | Toz kaplama |
| Ana taşıyıcı | Su veya organik çözücü | Sıvı taşıyıcı içermez; 0 katı formülasyon. |
| İlk karıştırma | Sıvı karıştırma ve dağıtma | Reçine, pigmentler ve katkı maddelerinin kuru ön karıştırılması |
| Çekirdek işleme | Yüksek hızlı karıştırma, öğütme ve indirgeme | Eritme ekstrüzyonu, ardından soğutma ve toz haline getirme |
| Ürün formu | Teneke kutularda, bidonlarda veya tanklarda bulunan sıvı. | Torbalarda veya büyük kaplarda kuru toz |
| Ana üretim riskleri | VOC işleme, çözücü uyumluluğu, çökelme | Toz kontrolü, parçacık boyutu varyasyonu, çapraz kontaminasyon |
| Son tedavi | Müşterinin başvuru sürecine bağlıdır. | Genellikle uygulandıktan sonra ısıtma yoluyla sertleştirilir. |
Son kürleme aşaması da daha sonra gerçekleşir. Toz boya üretim hattı tozu üretir. Müşteri genellikle tozu uygular ve fırında kürleme işlemini gerçekleştirir.
Hammadde ve Formülasyon: İlk Olarak Neler Değişiyor?
Formülasyon odası genellikle geçişin gerçek anlamda gerçekleştiği yerdir.
Sıvı boya formülü reçine, pigment, katkı maddeleri ve büyük oranda su veya çözücü içerebilir. Taşıyıcı madde, karışımın pompalanabilir olmasını sağlar ve kaplamanın sıvı halde uygulanmasına olanak tanır.
Toz halindeki bir formül, katı bileşenlerden oluşturulur. Bunlar genellikle reçine, sertleştirici madde, pigmentler, dolgu maddeleri ve fonksiyonel katkı maddelerini içerir. Her bir malzeme, ekstrüzyon davranışını ve nihai kaplamayı etkiler.
Toz boya üreticilerinin sadece renk ve parlaklıktan daha fazlasını tanımlamaları gerekir. Kürleme sıcaklığı önemlidir. Jel süresi, hava koşullarına dayanıklılık, akışkanlık ve partikül boyutu da önemlidir. Laboratuvarda doğru görünen bir formülasyon, kötü öğütülürse veya depolama sırasında kararsız hale gelirse yine de başarısız olabilir.
Toz Boya Üretim Süreci Adım Adım
Toz işleme süreci birbirine bağlı bir dizi işlemden oluşur. Her aşama bir sonrakini etkiler. Yetersiz ön karıştırma, ekstrüzyon varyasyonuna neden olabilir. Yetersiz soğutma, öğütmeyi istikrarsız hale getirebilir. Yanlış sınıflandırma, uygulama performansını değiştirebilir.
1. Hammadde Kabulü ve Depolama
Reçine, pigmentler, dolgu maddeleri ve katkı maddeleri partiler halinde teslim alınır. Malzemelerin üretime girmeden önce, giriş kontrolünde kimlikleri ve temel kaliteleri doğrulanmalıdır.
Depolama koşullarına dikkat edilmelidir. Nem, tozun akışını ve depolama stabilitesini etkileyebilir. Ayrıca, çapraz kontaminasyonu azaltmak için farklı renkler veya reçine sistemleri net bir şekilde ayrılmalıdır.
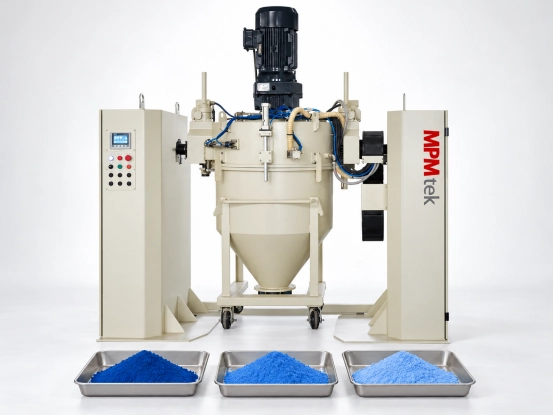
2. Kuru Ön Karıştırma
Hazırlanan karışım tartılır ve kuru bir ön karıştırıcıya yüklenir. Amaç, ekstrüder'e girmeden önce katı malzemelerin tutarlı bir şekilde dağıtılmasını sağlamaktır.
Bu aşama göründüğünden daha önemlidir. Pigment veya kürleme maddesi eşit şekilde dağıtılmazsa, ekstrüder sorunun tamamını düzeltemez. Sonuç olarak renk farklılığı, düzensiz kürleme veya tutarsız mekanik performans ortaya çıkabilir.
3. Erimiş Ekstrüzyon
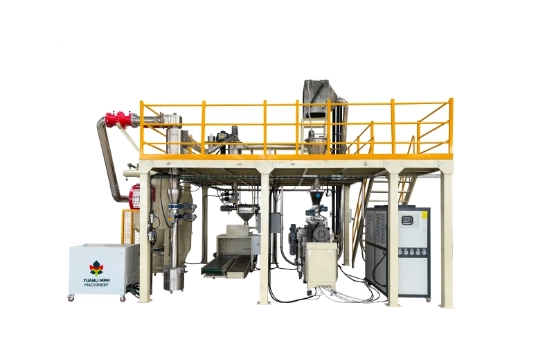
Önceden karıştırılmış malzeme ısıtılmış bir ekstrüdere girer. Kontrollü ısı ve kesme kuvveti reçineyi eritir ve pigmentleri, dolgu maddelerini ve katkı maddelerini bileşik boyunca dağıtır.
Bu, sıvı boya dispersiyonundan temel farktır. Bileşenler, sıvı bir taşıyıcı içinde süspansiyon halinde kalmak yerine, erimiş halde homojenleştirilir.
Ekstrüder sıcaklığı, vida hızı ve bekleme süresi, tozun kimyasal bileşimine uygun olmalıdır. Aşırı ısı, formülasyona zarar verebilir. Yetersiz karıştırma, erimeyen malzeme kalmasına veya zayıf bir dağılıma neden olabilir.
Üretim hattı seçeneklerini karşılaştıran üreticiler için, toz kaplama ekstrüderi Genellikle en önemli ekipman kararlarından biridir.
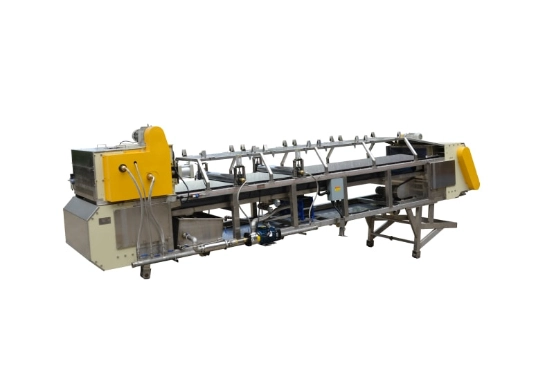
4. Soğuma ve Pul Oluşumu
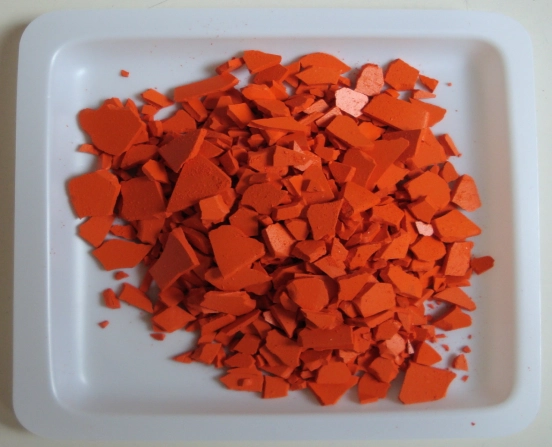
Sıcak ekstrüzyon ürünü makineden çıkar ve bir soğutma sisteminden geçer. Burada verimli bir şekilde öğütülebilen bir levha, yonga veya pul haline dönüştürülür.
Soğutma işlemi tutarlı olmalıdır. Çok yumuşak kalan malzeme öğütücüyü aşırı yükleyebilir. Düzensiz soğuyan malzeme ise kararsız parçacık boyutlarına ve gereksiz ince parçacıklara neden olabilir.
Soğutma konveyörü sadece bir transfer cihazı değildir. Bir sonraki aşamanın ne kadar güvenilir bir şekilde çalışacağını belirlemeye yardımcı olur.
5. Öğütme ve Parçacık Sınıflandırması
Soğutulmuş pullar bir öğütme sisteminde toz haline getirilir. Bir sınıflandırıcı, parçacıkları istenen boyut aralığına göre ayırır.
Parçacık boyutu, püskürtme davranışını, film kalınlığını, transfer verimliliğini ve yüzey görünümünü etkiler. Hat tasarımı geri dönüşümü destekliyorsa, aşırı büyük parçacıklar daha ileri işlem için geri gönderilebilir.
Şu toz kaplama değirmen Sınıflandırıcı, hedef ürünler etrafında seçilmelidir. Bir reçine sistemi için tasarlanmış bir hat, başka bir reçine sistemiyle aynı performansı göstermeyebilir.
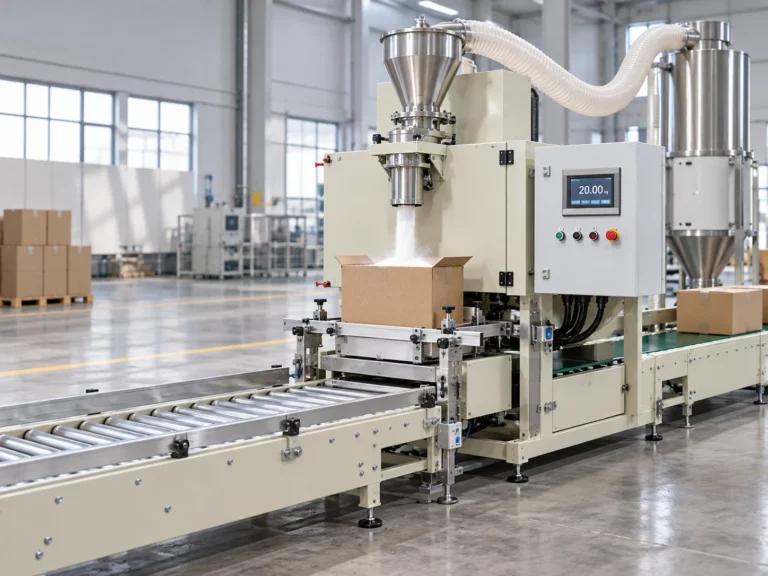
6. Eleme, Son Karıştırma ve Paketleme
Elde edilen toz, istenmeyen parçacıkları gidermek için elenir. Bazı ürünler daha sonra ambalajlanmadan önce son karıştırma işlemine tabi tutulur.
Ambalaj, tozu nemden ve kirlenmeden korur. Ayrıca doğru tartım ve parti etiketlemesi de gereklidir. Bir tesis birçok renk ürettiğinde, temizlik ve geçiş prosedürleri üretim kapasitesini doğrudan etkileyebilir.
Sıvı Boya Fabrikasının Dönüştürülmesi Sırasında Ekipman Değişiklikleri
Sıvı boya üretim tesisinin bazı bölümleri kullanılabilir durumda kalabilir. Laboratuvar, depo yapısı ve kalite kontrol rutinleri genellikle uyarlanabilir.
| Mevcut sıvı boya işlevi | Toz boya kaplama değişimi veya eklenmesi |
| Karıştırma tankları ve karıştırıcılar | Kuru ön karıştırıcı veya yüksek verimli ön karıştırma sistemi |
| Bilyalı değirmen veya dağıtım değirmeni | Eritme ekstrüderi |
| Sıvı filtrasyonu | Öğütücü, sınıflandırıcı ve eleme sistemi |
| Çözücü veya su kullanımı | Termal kontrol, soğutma ve toz toplama sistemleri |
| Sıvı dolum makinesi | Toz paketleme ve tartım sistemi |
| Sıvı transfer pompaları | Vidalı konveyörler, pnömatik taşıma veya diğer toz transfer ekipmanları |
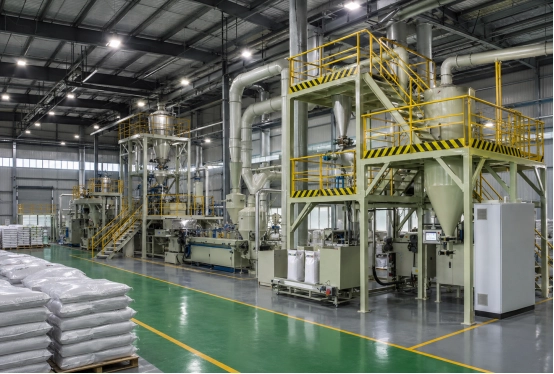
Bir toz kaplama üretim hattı Entegre bir sistem olarak tasarlanmalıdır. Dozajlama, ekstrüzyon, soğutma, öğütme ve paketleme işlemleri, darboğazlar yaratmadan bağımsız olarak boyutlandırılamaz.
Tesis Yerleşimi, Altyapı ve Çevre, Sağlık ve Güvenlik Gereksinimleri
Toz üretiminde en iyi sonuçlar, net ve tek yönlü bir malzeme akışıyla elde edilir. Hammaddeler, depolamadan tartım, ön karıştırma, ekstrüzyon, soğutma, öğütme ve paketleme aşamalarına gereksiz geri dönüşler olmadan geçmelidir.
Yerleşim yeri incelemesi elektrik kapasitesi, soğutma suyu, basınçlı hava, havalandırma ve toz toplama sistemlerini kapsamalıdır. Alan kullanımı, yerleşim düzeni sorununun sadece bir parçasıdır. Bakım için erişim de aynı derecede önemlidir.
Toz halindeki malzemeler, temizlik ve yanıcı toz sorunlarına yol açar. Topraklama, sızdırmaz transfer noktaları, uygun filtreleme ve düzenli temizlik tasarıma dahil edilmelidir. Toz boya kaplama, sıvı VOC kullanımını azaltır. Ancak, disiplinli Çevre, Sağlık ve Güvenlik (EHS) yönetimine olan ihtiyacı ortadan kaldırmaz.
Kalite Kontrol: Farklı Testler, Aynı Tutarlılık İhtiyacı
Sıvı boya laboratuvarları genellikle viskozite, yoğunluk, öğütme inceliği, renk ve depolama stabilitesi gibi özelliklere odaklanır.
Toz boya laboratuvarlarının farklı bir test setine ihtiyacı vardır. Parçacık boyutu dağılımı önemlidir. Jel süresi, akış, düzleşme, parlaklık, kürlenme tepkisi, yapışma ve darbe dayanımı da önemlidir.
Üretim ayarları doğrudan bu sonuçlarla bağlantılı olmalıdır. Ekstrüzyon sıcaklığı kürlenme davranışını etkileyebilir. Öğütme koşulları parçacık boyutunu değiştirebilir. Elek konfigürasyonu kullanılabilir toz yüzdesini değiştirebilir.
Pratik bir tesis, her parti için saklanan numuneleri ve işlem ayarlarını kaydeder. Bir müşteri kaplama hatası bildirdiğinde, izlenebilirlik günlerce sürecek soruşturmadan tasarruf sağlayabilir.
Sıvı Boyadan Toz Boyaya Geçiş İçin Pratik Bir Yol Haritası
Dönüşüm projesi, fabrika denetimiyle başlamalıdır. Mevcut bina alanı, altyapı, iş gücü ve hedef kapasite gözden geçirilmelidir.
- Mevcut fabrika, bina, altyapı, iş gücü ve kullanılabilir alan durumunu denetleyin.
- Hedeflenen toz ürünleri, reçine sistemlerini, renkleri, partikül boyutu aralığını ve yıllık kapasiteyi tanımlayın.
- Formülasyonun ve işleme davranışının doğruluğunu teyit etmek için laboratuvar veya pilot denemeler yapın.
- Hat kapasitesi ve ekipman konfigürasyonunu yalnızca nominal değerlere göre değil, gerçek verim esasına göre seçin.
- Toz toplama, malzeme taşıma, soğutma ve paketleme sistemlerini aynı projeye entegre edin.
- Mümkün olan yerlerde hattın kurulumunu ve devreye alınmasını aşamalar halinde gerçekleştirin.
- Operatörlere kuru malzeme taşıma, temizlik, renk değiştirme, arıza tespiti ve önleyici bakım konularında eğitim verin.
- Belirli bir lokasyon için model sermaye maliyeti, işletme maliyeti, işçilik, enerji, atık ve beklenen geri ödeme süresi.
Genel geçer yatırım getirisi iddiaları nadiren faydalıdır.
Toz Boya Üretim Hattında MPMtek ile Çalışmanın Avantajları Nelerdir?
Dönüşüm, tek tek makineler satın almaktan daha fazlasını gerektirir. Üretim hattı, formülasyon hedeflerini verimlilik, yerleşim düzeni, otomasyon ve servis kolaylığı ile birleştirmelidir.
MPMtek, toz boya ekipmanlarına ve komple üretim hattı çözümlerine odaklanmaktadır. Bu nedenle, sadece makine odaklı bir tartışmadan ziyade süreç odaklı bir tartışma daha faydalıdır. Doğru sorular, ürün kimyası, yıllık üretim, mevcut alan ve gelecekteki genişleme ile ilgili olmalıdır.
Üreticiler planlama yapıyor anahtar teslimi toz boyama projesi Hedef kapasite ve saha koşullarını belirterek MPMtek ile iletişime geçilebilir. Ardından yapılacak ön inceleme, gerçekçi bir hat konfigürasyonuna odaklanabilir.
Sık Sorulan Sorular
Soru: Mevcut sıvı boya ekipmanları toz boya kaplama için yeniden kullanılabilir mi?
Bazı laboratuvar, depolama ve idari kaynaklar yeniden kullanılabilir. Temel işlem normalde kuru ön karıştırma, ekstrüzyon, soğutma, öğütme, sınıflandırma ve toz paketleme ekipmanlarını gerektirir.
Soru: Toz boya üretiminde çözücüler kullanılır mı?
Elde edilen toz kuru bir katıdır ve sıvı taşıyıcı kullanmaz. Sonraki uygulama ve kürleme süreçleri ayrı bir değerlendirme gerektirir.
Soru: Üretim hattı fiyat teklifi için hangi bilgilere ihtiyaç duyulmaktadır?
Hedef kapasiteyi, toz kimyasını, ürün yelpazesini, renk değiştirme sıklığını, partikül boyutu gereksinimlerini, fabrika boyutlarını ve mevcut yardımcı tesisleri hazırlayın.