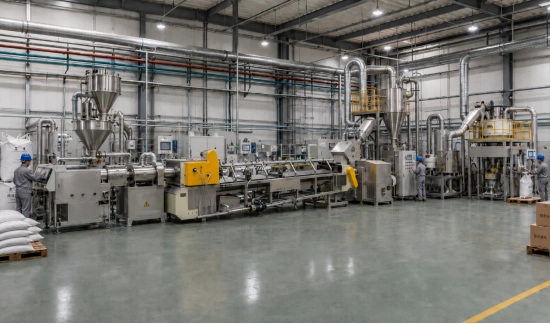
Sıvı boyadan toz boyaya geçiş, birçok proje ekibinin beklediğinden daha fazla fabrika değişikliğine yol açar. Bina aynı kalabilir, ancak üretim mantığı değişmez.
Sıvı boya akışkan halde karıştırılır. Toz boya ise kuru katı maddelerle başlar, ardından ısı, soğutma ve kontrollü taşlama işlemlerinden geçer. Teklifte yeterli görünen bir hat, yine de partikül boyutu veya geçiş süresiyle ilgili sorunlar yaşayabilir. Pratik soru, her makinenin tüm sürece nasıl uyduğudur.
Sıvı boyadan toz boyaya geçince neler değişir?
Aradaki fark pratiktir. Sıvı üretim hattı viskoziteyi ve dağılımı kontrol eder. Toz üretim hattı ise eriyik oluşturur ve ardından kontrollü parçacık boyutu dağılımına sahip bir toza dönüştürür.
Sıvı Boyalar Solvent Bazlı veya Su Bazlı Kullanıma Sahiptir
Sıvı boya üretim tesisleri genellikle depolama tankları, dağıtıcılar, karıştırıcılar ve dolum ekipmanları etrafında döner. Pompalar ve borular, ürünü aşamalar arasında taşır. Solvent bazlı ürünler ayrıca havalandırma ve yangın kontrolü gerektirir.
Bu aşinalık, dönüşüm sırasında yanlış bir varsayıma yol açabilir: daha büyük bir kuru karıştırıcı eski sistemin yerini alacak. Oysa almayacak.
Toz Boyama, Isıl ve Mekanik Bir İşlem Gerektirir
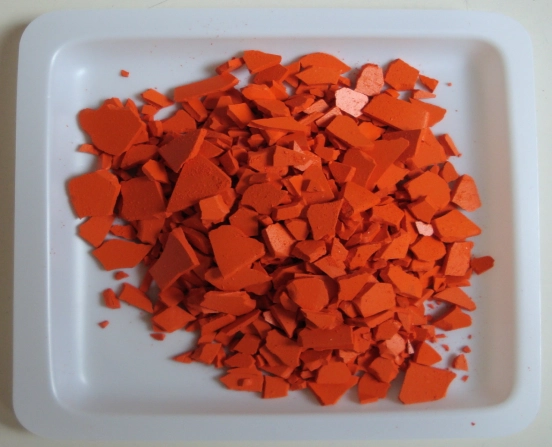
Toz boya bileşenleri tartılır ve kuru olarak karıştırılır. Karışım, reçine ve katkı maddelerinin kontrollü ısı altında eriyip dağıldığı bir ekstrüder'e girer. Sıcak malzeme şerit veya levha halinde çıkar, ardından bir soğutma konveyörü onu frezeleme sıcaklığına getirir.
Şu toz kaplama ekstrüderi Bu, sadece ısıtılmış bir vidadan daha fazlasıdır. Vida konfigürasyonu, sıcaklık bölgeleri ve verimlilik, jel süresini, parlaklığı ve film performansını etkiler. Sıcaklık kayması, müşteri partiyi püskürtene kadar kendini göstermeyebilir.
Mevcut Varlıkların Hangileri Hala Faydalı Olabilir?
Mevcut bir fabrika, faydalı varlıklar sağlayabilir. Yapı, depo, laboratuvar ve bazı paketleme altyapısı hizmette kalabilir. Elektrik kapasitesi ve soğutma suyu kapasitesi gözden geçirilmelidir.
Sıvı depolama tankları nadiren toz ekipmanlarının yerini tutar. Eski solvent odası, öğütme veya paketleme için yanlış yer olabilir. Toz emme, basınç tahliyesi ve bakım erişimi yeni yerleşim planında yer almalıdır. Bir saha ziyareti, genellikle bir kat planının gizlediği kısıtlamaları ortaya çıkarır.
Fabrika ve Ürün Denetimi ile Başlayın
Ekipman seçimi, ürün ve çalışma programıyla başlamalıdır. Hedef çıktıyı yalnızca etiket numarasına göre değil, gerçek çalışma koşullarında kaydedin. Standart bir polyester formülünün öncelikleri, sık kullanılan metalik ve dokulu partilerden farklıdır.
Reçine sistemini, yüzey işlemlerini, partikül boyutunu, parti büyüklüğünü ve değişim sıklığını doğrulayın. Net yüksekliği ve zemin alanını ölçün. Güç, basınçlı hava, soğutma suyu ve toz kontrolünü kontrol edin.
MPMtek, saatte 100-200 kg'dan 1000 kg'a kadar toz boya hattı seçenekleri sunmaktadır. Gerçek üretim kapasitesi, formülasyona ve çalışma saatlerine bağlıdır.
Toz Boya Üretim Hattında Gerekli Ekipmanlar
Her aşamanın net bir görevi vardır. Zayıf bir aşama, sonraki tüm makinelerin performansını sınırlayabilir.
1. Hammadde Besleme ve Ön Karıştırıcı
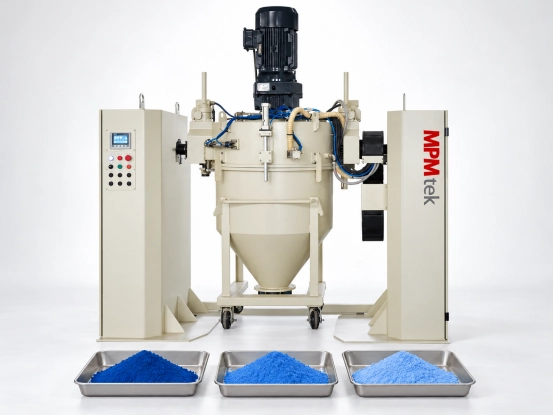
Hammaddelerin doğru şekilde beslenmesi gerekir. Reçine, pigmentler, dolgu maddeleri ve katkı maddeleri, tekrarlanabilir bir oranda partiye girmelidir. Güvenilir bir toz kaplama karıştırıcı Ekstrüzyondan önce malzemeleri dağıtır.
Ön karıştırma, ekstrüder içindeki renk tutarlılığını ve dağılım işini etkiler. Birçok renk üreten bir tesis, karıştırma hacmi kadar erişilebilirliği ve pratik geçiş prosedürlerini de önemseyecektir.
2. Toz Boya Ekstrüderi
Ekstrüder, ön karışımı eritir ve dağıtır. Sıcaklık kontrolü, hazne boyunca istikrarlı olmalıdır. Vida tasarımı, formülasyonla uyumlu olmalıdır.
Aşırı ısınma, aşırı besleme, yetersiz soğutma veya agresif işlem sıcaklığından kaynaklanabilir. Sonuç olarak, erken kürleme veya kararsız pullar oluşabilir. Operatörlerin kullanılabilir kontrollere ve net alarm noktalarına ihtiyacı vardır.
3. Soğutma Konveyörü ve Pulverize Sistemi
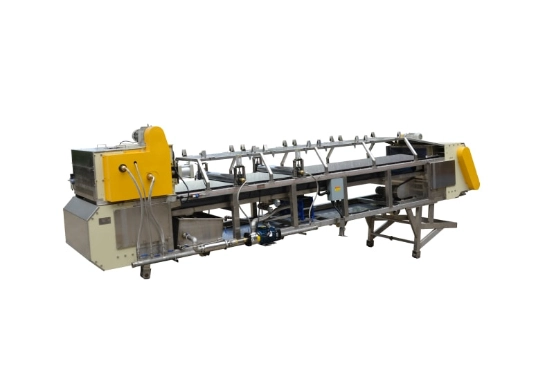
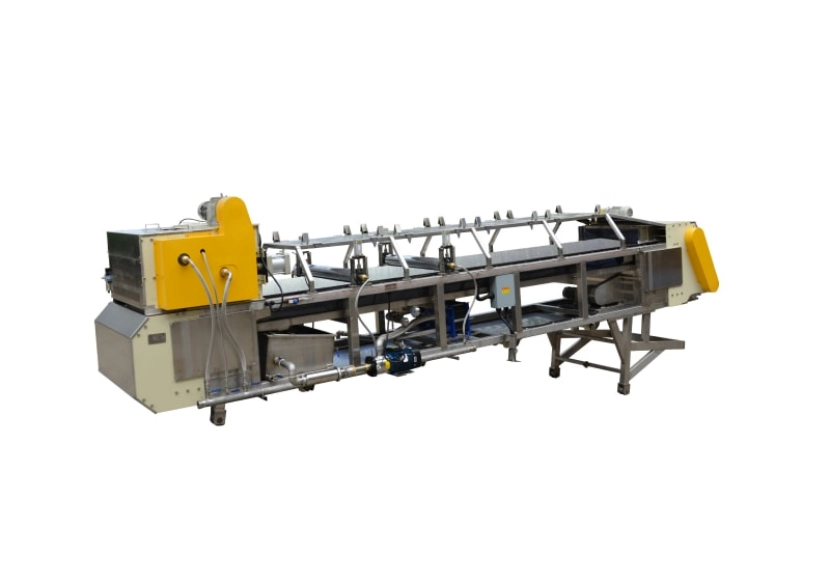
Yeni ekstrüde edilmiş malzeme yumuşak ve sıcaktır. Soğutma konveyörü ısıyı uzaklaştırır ve işlenebilir bir pul haline getirir. Soğutma hızı ve pul kalınlığı, değirmen beslemesini etkiler.
Eğer öğütülmüş malzeme sıcak kalırsa, öğütücüde dağılabilir. Düzensiz hale gelirse, besleme düzensizleşir. Devreye alma sırasında, şeridin konveyörden tutarlı bir şekilde çıkıp çıkmadığını kontrol edin.
4. ACM Değirmen ve Sınıflandırma Sistemi
Değirmen, pulları kullanılabilir toza dönüştürüyor. ACM toz değirmeni Son işlem görmüş partikül boyut aralığını kontrol etmek için darbeli öğütme ile hava sınıflandırmasını birleştirir.
Parçacık boyutu, transfer verimliliğini, görünümü ve geri kazanım davranışını etkiler. Pürüzsüz ve dokulu tozlar farklı ayarlar gerektirebilir. Aşırı sıcaklık, malzemeye zarar verebilir veya akışını değiştirebilir.
5. Eleme, Siklonla Toplama ve Toz Geri Kazanımı
Öğütme işleminden sonra, hat kabul edilebilir tozu büyük boyutlu parçacıklardan ayırır. Eleme ve siklon toplama kaliteyi desteklerken, geri kazanım atığı azaltır. Temiz bir toplama yolu, doğaçlama hortumlara göre bakımı daha kolaydır.
6. Metalik ve Özel Efekt Tozları için Bağlama Makinesi
Metalik ve özel efektli ürünler genellikle yapıştırma işlemine ihtiyaç duyar. Yapıştırma makinesi, daha tutarlı püskürtme için efekt pigmentlerini baz tozuna yapıştırır. Müşteri spesifikasyonu yapıştırılmış toz gerektirdiğinde bu işlem mantıklıdır.
7. Otomasyon, Paketleme ve Yardımcı Ekipmanlar
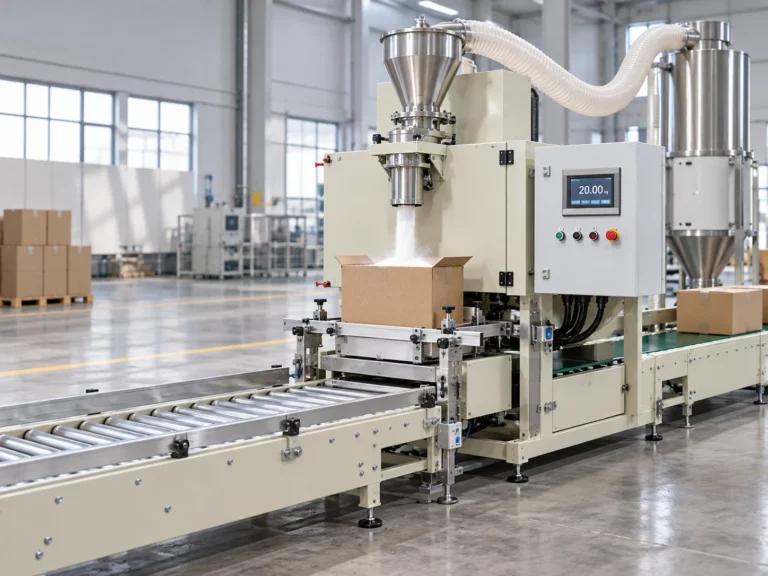
Otomasyon, tartım, taşıma, kontrol, toz toplama ve paketlemeyi birbirine bağlar. Doğru seviye, işçilik maliyetine, parti sıklığına ve büyüme planlarına bağlıdır. Operatörler yem sorunlarını düzeltirken yardımcı ekipman önem kazanır.
Koordineli bir kurulum için MPMtek'in kılavuzuna göz atın. otomatik toz boyama hattı Bireysel makinelerin yanında seçenekler.
Fabrikanız İçin Doğru Kapasiteyi Seçin
Üretim kapasitesi, satış planına ve formülasyon karışımına uygun olmalıdır. Laboratuvar veya pilot üretim hattı, ürün geliştirme ve numune alımını destekler. Daha küçük endüstriyel hatlar, çok sayıda kısa süreli üretim için uygundur. Daha büyük sürekli üretim hatları ise istikrarlı talep ve sınırlı geçiş süreleri için idealdir.
Sadece en yüksek üretim kapasitesine göre boyutlandırma yapmayın. Temizlik, kurulum, elek değişimleri ve bakımı da hesaba katın. Saatte 600 kg kapasiteli bir hat, renk değişimleri sırasında daha az üretim yapabilir.
Fabrika Yerleşimi, Altyapı ve Güvenlik Gereksinimleri
Malzeme akışını hammadde besleme, ekstrüzyon, soğutma, öğütme, toplama ve paketleme bölgelerine ayırın. Muayene ve parça sökme için yer bırakın. Bakım erişimi üretim kapasitesini korur.
Elektrik yükü ve soğutma talebi birlikte değerlendirilmelidir. Toz emme sistemi, şarj, frezeleme ve paketleme noktalarını kapsamalıdır. Patlama koruması ve basınç tahliyesi, yerel kurallara ve ekipman dokümantasyonuna uygun olmalıdır. MPMtek, güvenlik, otomasyon, verimlilik ve çevresel performans odaklı ekipmanlar geliştirir ve ISO9001, CE ve ATEX ile ilgili gereksinimleri ilgili ürünlerinde ele alır.
Toz Boya Kaplama Ekipmanı Tedarikçisi Nasıl Seçilir?
Tedarikçi, tek tek makineleri değil, tüm süreci ele almalıdır. Mikserin ekstrüderi nasıl beslediğini ve soğutmanın değirmeni nasıl koruduğunu sorun. Erişim, toz toplama ve genleşmeyi gösteren bir yerleşim planı isteyin.
MPMtek, mikserler, ekstrüderler, soğutma konveyörleri, değirmenler, yapıştırma makineleri, laboratuvar ekipmanları ve otomatik hatlar sağlamaktadır. Bu geniş yelpaze, bir dönüşüm projesinin tek bir süreç sahibine ihtiyaç duyması durumunda önem taşır. Tedarikçi, bir konfigürasyon önermeden önce formülü, kapasite hedefini ve fabrika kısıtlamalarını gözden geçirmelidir.
Sıkça Sorulan Sorular: Sıvı Boyadan Toz Boyaya Dönüştürme Ekipmanları
Sıvı boya fabrikası toz boya fabrikasına dönüştürülebilir mi?
Evet. Bina ve seçilen tesisatlar yeniden kullanılabilir, ancak proses bölgeleri, toz kontrolü ve temel ekipmanlar kuru karıştırma, ekstrüzyon, soğutma ve öğütme işlemleri için yeniden tasarlanmalıdır.
Toz boya üretiminde en önemli makine hangisidir?
Sonucu tek bir makine belirlemez. Ön karıştırma, ekstrüzyon, soğutma ve öğütme işlemleri uyumlu bir sistem olarak çalışmalıdır. Güçlü bir ekstrüder, yetersiz beslemeyi düzeltemez.
Doğru toz boya üretim hattı kapasitesini nasıl seçerim?
Kararınızı fiili siparişlere, formülasyon sayısına, vardiya düzenine, geçiş süresine ve genişleme planlarına dayandırın. Fiyatları karşılaştırmadan önce bu ayrıntıları paylaşın.
Sonuç
Toz boya kaplamaya geçiş bir proses mühendisliği projesidir. Hedef kapasitenizi, ürün yelpazenizi ve fabrika yerleşim planınızı bizimle paylaşın. MPMtek'in mühendislik ekibi Tesisinize göre oluşturulmuş bir konfigürasyon için.