
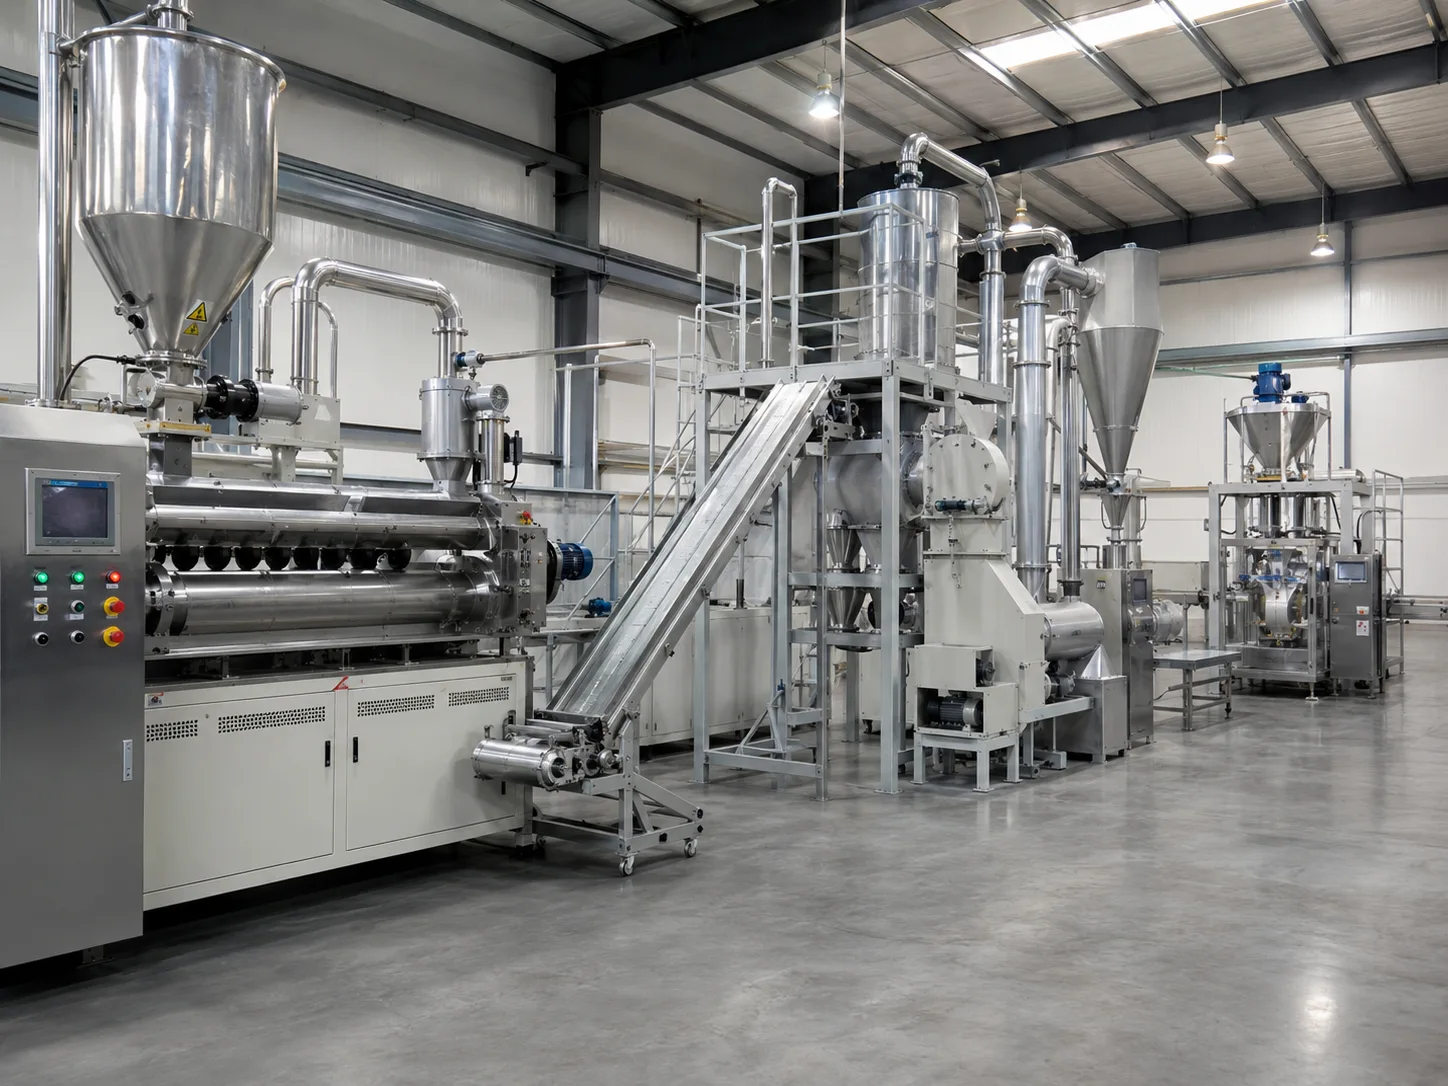
La extrusora de recubrimiento en polvo es una máquina clave en cualquier línea de producción de recubrimiento en polvo. Influye directamente en la distribución del material, la uniformidad del color, el nivel de brillo y el rendimiento final del recubrimiento. El sobrecalentamiento rara vez se limita solo a la temperatura. Un cilindro que se calienta en exceso, un par motor inestable o un motor que soporta una carga anómala suelen indicar que algo en el proceso de producción está desequilibrado.
En el trabajo diario, estos problemas suelen manifestarse durante las operaciones normales. El operario observa que la presión de fusión comienza a aumentar. La lámina extruida presenta un aspecto irregular. O bien, el sistema de refrigeración sigue funcionando pero no logra bajar la temperatura.
Como fabricante profesional de equipos de recubrimiento en polvo, MPMtek se centra en un rendimiento de extrusión estable mediante un control preciso de la temperatura, un diseño de husillo optimizado y soluciones fiables para la línea de producción. Encontrar la causa real es más importante que simplemente ajustar la temperatura. Una extrusora de recubrimiento en polvo necesita el equilibrio adecuado entre el calor que se genera y el que se disipa.
¿Cómo funciona una extrusora de recubrimiento en polvo?
Es importante saber de dónde proviene el calor antes de solucionar cualquier problema de sobrecalentamiento. Una extrusora de recubrimiento en polvo procesa una mezcla de resina, pigmentos, cargas y aditivos. El proceso consta de varias etapas.
Las materias primas entran primero en la zona de alimentación. Se desplazan a lo largo del tornillo. Luego se funden y se mezclan. Finalmente, salen de la máquina como un material extruido uniforme.
Una extrusora de tornillo doble genera calor de dos maneras.
- Calefacción externa mediante estufas de barril.
- Calor interno causado por la fricción y la fuerza de corte.
Durante el funcionamiento normal, estas dos fuentes de calor deben mantenerse bajo control. La temperatura del cilindro, la velocidad del husillo, la velocidad de alimentación y el sistema de refrigeración trabajan conjuntamente.
Un proceso de extrusión estable no significa trabajar a la máxima velocidad, sino mantener el material en las condiciones de procesamiento adecuadas. Por ejemplo, aumentar la velocidad del husillo puede incrementar la producción, pero también genera calor por cizallamiento. En algunos entornos de producción, un pequeño cambio de velocidad produce una diferencia de temperatura considerable.
Causas comunes del sobrecalentamiento de la extrusora de recubrimiento en polvo
Varios factores pueden provocar que una extrusora de recubrimiento en polvo funcione a una temperatura superior a la esperada. Algunos están relacionados con la configuración de la máquina. Otros se deben a los materiales o a las condiciones de mantenimiento.
Ajustes de temperatura incorrectos
Una configuración incorrecta de la temperatura es una de las causas más comunes de sobrecalentamiento.
Una extrusora de recubrimiento en polvo Normalmente cuenta con varias zonas de calentamiento. Cada zona tiene una función específica. Si una zona está demasiado caliente o el perfil de temperatura no se ajusta a la fórmula, puede acumularse calor adicional.
Un error común consiste en utilizar la misma temperatura para todas las formulaciones de recubrimiento en polvo. Un sistema a base de poliéster y una formulación especial de curado a baja temperatura suelen requerir condiciones de procesamiento muy diferentes.
La solución real no consiste simplemente en bajar todas las temperaturas. En su lugar, revise cada zona de calentamiento. Verifique que los sensores funcionen correctamente. Luego, ajuste el perfil de temperatura según el comportamiento del material.
Un sensor de temperatura que envía información errónea también puede causar problemas. El controlador podría seguir añadiendo calor debido a que recibe datos inexactos.
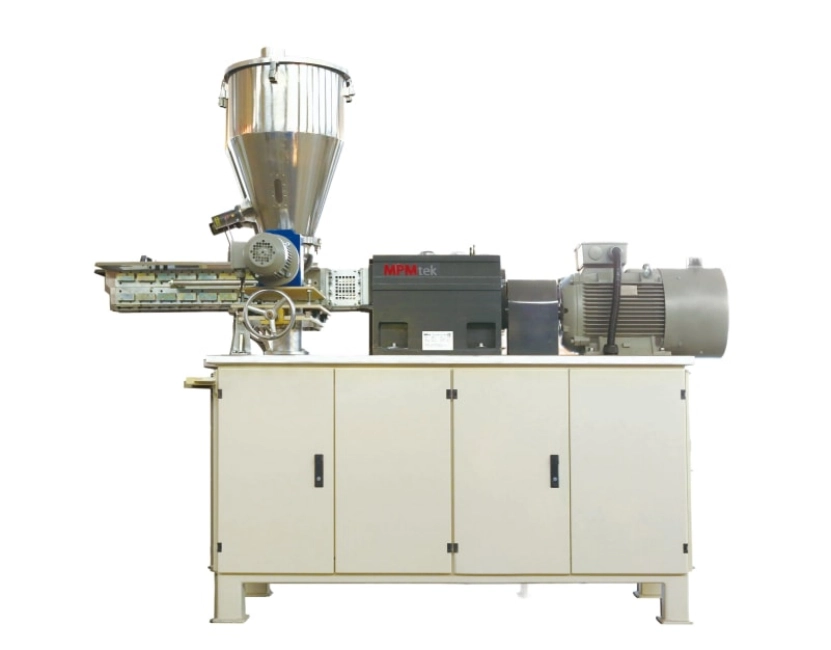
Velocidad excesiva del tornillo o par motor elevado
La velocidad del husillo está directamente relacionada con la generación de calor.
Cuando el tornillo gira demasiado rápido, el material se enfrenta a una mayor fuerza de cizallamiento. Esto genera calor por fricción adicional dentro del cilindro. Al mismo tiempo, aumenta el par motor. El motor necesita más potencia para empujar el material hacia adelante. Un síntoma típico es un aumento repentino del par motor seguido de una extrusión inestable.
Durante un turno de producción, un operario podría aumentar la velocidad del husillo para incrementar la capacidad. La producción aumenta durante un breve periodo. Sin embargo, tras varios minutos, la temperatura de la extrusora comienza a subir y la calidad del producto se vuelve inestable.
Reducir ligeramente la velocidad del husillo y mantener una velocidad de alimentación constante suele solucionar el problema.
Rendimiento deficiente del sistema de refrigeración
Una extrusora requiere control tanto de la temperatura como de la refrigeración. A veces, los problemas de refrigeración pasan desapercibidos. Los operarios suelen centrarse en el sistema de calefacción. Los conductos de refrigeración obstruidos, un caudal de agua de refrigeración bajo o un mantenimiento deficiente del sistema pueden impedir que la máquina disipe el exceso de calor.
El problema se hace más evidente durante las series de producción prolongadas. La máquina puede funcionar correctamente al arrancar, pero puede sobrecalentarse gradualmente tras varias horas. La inspección periódica de la circulación del agua de refrigeración, los componentes de control de temperatura y las tuberías de refrigeración puede prevenir esta situación.
Un sistema de refrigeración bien diseñado reviste especial importancia para la producción continua de recubrimientos en polvo.
Condiciones de alimentación inadecuadas
Los problemas de alimentación también pueden provocar un sobrecalentamiento.
Cuando la alimentación de material es inestable, el husillo puede no llenarse correctamente. Esto altera las condiciones de presión y fricción dentro del cilindro. Una cantidad insuficiente de material aumenta la fricción entre el husillo y el cilindro. Un exceso de material sobrecarga el motor y aumenta el par motor.
Cuando se produce un sobrecalentamiento junto con cambios en la producción, resulta necesario comprobar la calibración del alimentador, la fluidez de la materia prima y la velocidad de alimentación.
La extrusora no funciona por sí sola. El sistema de alimentación y el sistema de extrusión deben funcionar como un solo proceso.
Problemas de formulación de materiales
A veces el equipo funciona correctamente. Sin embargo, el material en sí genera demasiada resistencia.
Las resinas de alta viscosidad, los recubrimientos en polvo de efectos especiales o las formulaciones con alto contenido de relleno pueden requerir parámetros de extrusión diferentes. Un pequeño cambio en la fórmula puede afectar significativamente el comportamiento de la extrusión.
En entornos de producción reales, el sobrecalentamiento suele aparecer cuando un cliente cambia de proveedor de materia prima o modifica la fórmula. La máquina sigue siendo la misma, pero las características del proceso han cambiado.
Puede ser necesario ajustar la velocidad del tornillo, las zonas de temperatura o la configuración del tornillo.
Cómo solucionar problemas de sobrecalentamiento en una extrusora de recubrimiento en polvo
Cuando una extrusora se sobrecalienta, los ajustes aleatorios suelen provocar pérdidas de tiempo de producción. Una inspección paso a paso es más eficaz. Comience revisando el sistema de control de temperatura. Verifique los sensores de temperatura, los elementos calefactores y los controladores. Una retroalimentación de temperatura incorrecta puede causar un calentamiento innecesario.
A continuación, revisemos los datos operativos.
- Velocidad del tornillo
- Valor de par
- Corriente del motor
- Tasa de alimentación
- Temperatura real del barril
Estas cifras suelen revelar el problema más rápidamente que una simple inspección visual.
Los componentes mecánicos también necesitan inspección. Los tornillos desgastados, los cojinetes dañados o los problemas en la caja de cambios pueden aumentar la resistencia y generar calor adicional.
Una vez identificada la causa, ajuste los parámetros de funcionamiento con cuidado. Los pequeños cambios suelen ser más efectivos que los grandes. La extrusión para recubrimiento en polvo es un proceso delicado.
¿Cómo evitar el sobrecalentamiento de la extrusora de recubrimiento en polvo?
Prevenir el sobrecalentamiento resulta más fácil que detener la producción tras una avería.
El mantenimiento regular debe incluir la revisión de los sensores de temperatura, la limpieza de los sistemas de refrigeración, la inspección de los husillos y cilindros, y el control de los cambios anormales de par. También se deben registrar los parámetros de producción. Un simple registro de operaciones puede revelar tendencias antes de que surja un problema grave.
La selección del equipo también es importante. Una extrusora de recubrimiento en polvo bien diseñada, con un control preciso de la temperatura y una configuración de husillo adecuada, proporciona un entorno de producción más estable.
MPMtek Desarrolla extrusoras de recubrimiento en polvo y líneas de producción completas, prestando especial atención a la estabilidad del proceso, la eficiencia energética y el funcionamiento a largo plazo.
¿Por qué elegir las extrusoras de recubrimiento en polvo MPMtek?
Elegir una extrusora implica más que solo la capacidad de la máquina. El equipo debe adaptarse al proceso de producción, a los requisitos de formulación y a los planes de expansión futuros.
MPMtek se especializa en el diseño y la fabricación de equipos para recubrimiento en polvo. Ofrece extrusoras y soluciones completas de producción de recubrimiento en polvo para diversas aplicaciones industriales. Gracias a sus configuraciones personalizadas, sistemas de control precisos y amplia experiencia en ingeniería, MPMtek ayuda a los fabricantes a mejorar la consistencia de la producción y a reducir los tiempos de inactividad inesperados.
Una extrusora estable se traduce en menos interrupciones de la producción, una mejor calidad del recubrimiento y un rendimiento de fabricación más predecible.
Contacto con MPMtek para soluciones de extrusión de recubrimiento en polvo personalizadas y para mejorar la eficiencia de su producción.
Preguntas frecuentes
P: ¿Qué causa el sobrecalentamiento de una extrusora de recubrimiento en polvo?
Entre las causas más comunes se incluyen ajustes de temperatura incorrectos, velocidad excesiva del tornillo, un rendimiento de refrigeración deficiente, una alimentación inestable y parámetros de procesamiento inadecuados.
P: ¿Cómo puedo reducir la temperatura de la extrusora?
Compruebe las zonas de temperatura, optimice la velocidad del tornillo, mejore el rendimiento de la refrigeración y mantenga una alimentación de material estable.
P: ¿Con qué frecuencia se debe realizar el mantenimiento de una extrusora de recubrimiento en polvo?
La frecuencia del mantenimiento depende de las horas de producción y las condiciones de funcionamiento. Se recomiendan inspecciones periódicas para detectar problemas antes de que afecten a la producción.
P: ¿Puede una extrusora personalizada mejorar la producción de recubrimientos en polvo?
Sí. Un diseño de extrusora personalizado puede adaptarse mejor a formulaciones específicas, requisitos de capacidad de producción y condiciones de procesamiento.



