
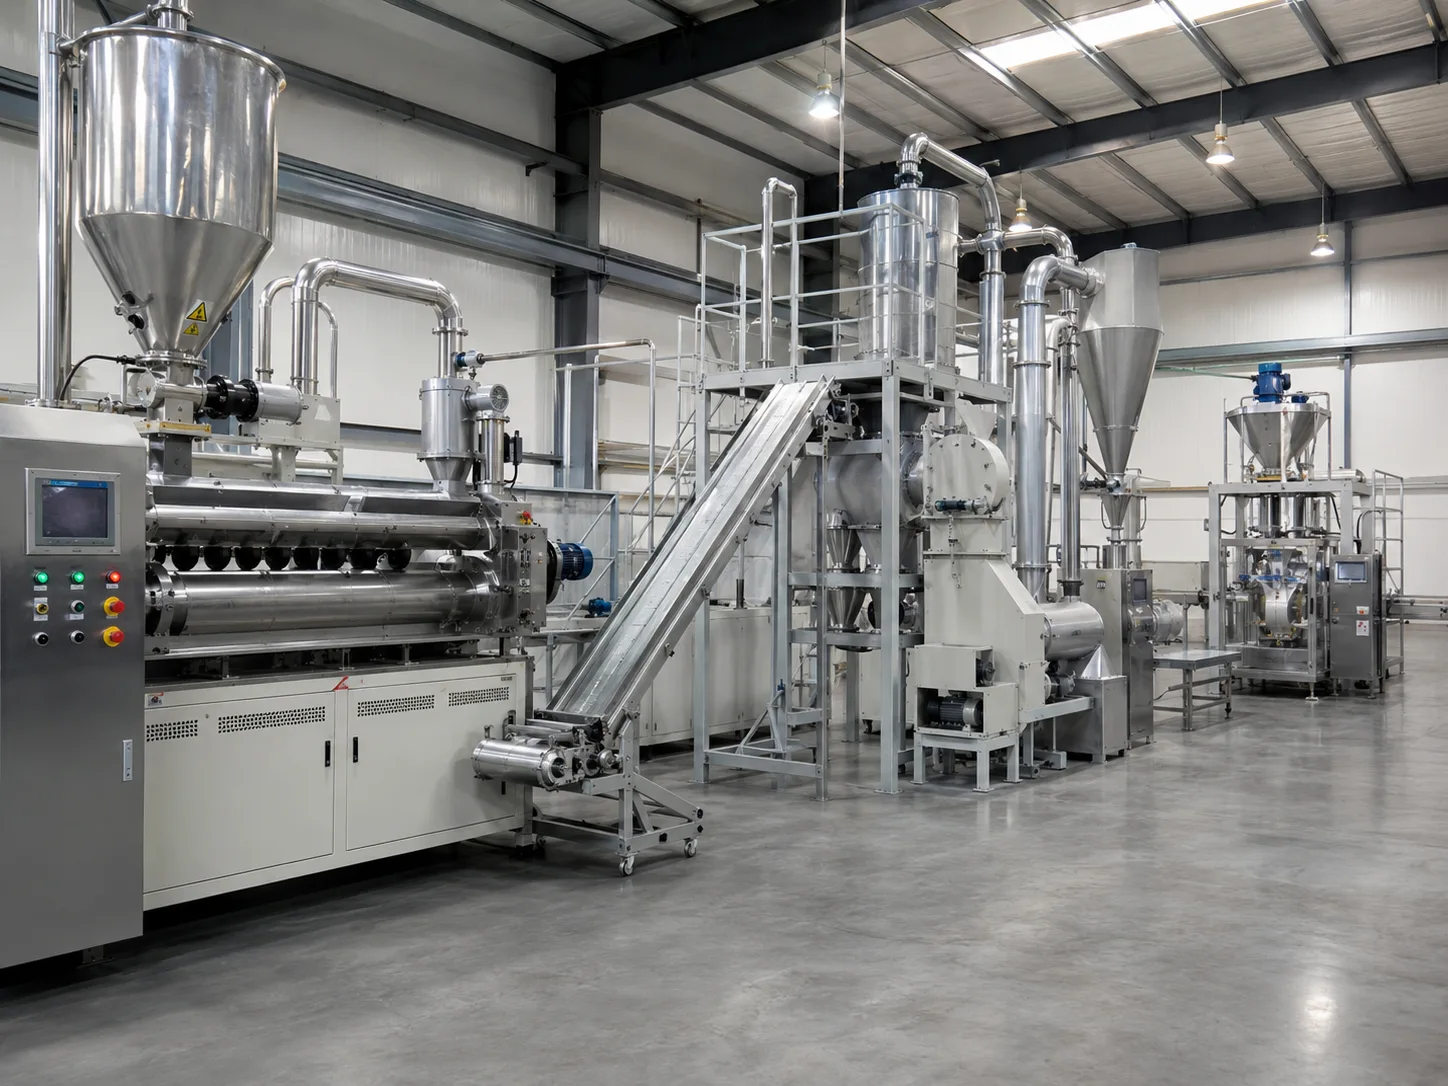
Toz boya ekstrüderi, herhangi bir toz boya üretim hattında kilit bir makine olarak kabul edilir. Malzemelerin ne kadar iyi yayıldığı, renklerin ne kadar düzgün kaldığı, parlaklık seviyesi ve nihai kaplama performansı üzerinde doğrudan etkisi vardır. Aşırı ısınma nadiren sadece sıcaklıkla sınırlı kalır. Daha sıcak hale gelen bir namlu, dengesiz dönen bir tork veya anormal bir yük taşıyan bir motor, üretim sürecinde bir şeylerin dengesiz olduğunu gösterir.
Günlük çalışmalarda bu sorunlar genellikle normal çalışma süreçlerinde ortaya çıkar. Operatör, erime basıncının yükselmeye başladığını görür. Ekstrüde edilen levha düzensiz görünür. Veya soğutma sistemi çalışmaya devam eder ancak sıcaklığı düşürmeyi başaramaz.
Profesyonel bir toz boya ekipmanı üreticisi olarak MPMtek, hassas sıcaklık kontrolü, optimize edilmiş vida tasarımı ve güvenilir üretim hattı çözümleri aracılığıyla istikrarlı ekstrüzyon performansına odaklanmaktadır. Gerçek nedeni bulmak, sadece sıcaklık ayarını düşürmekten daha fazlasını sağlar. Bir toz boya ekstrüderinin, oluşan ısı ile uzaklaştırılan ısı arasında doğru dengeye ihtiyacı vardır.
Toz Boya Ekstrüderi Nasıl Çalışır?
Aşırı ısınma sorunlarını gidermeden önce ısının nereden geldiğini bilmek önemlidir. Toz boya ekstrüderi, reçine, pigmentler, dolgu maddeleri ve katkı maddelerinin bir karışımını işler. Bu işlem birkaç aşamadan geçer.
Ham maddeler önce besleme bölgesine girer. Vida boyunca ilerlerler. Daha sonra erirler ve karışırlar. Son olarak, homojen bir ekstrüde malzeme olarak makineden çıkarlar.
Bir çift vidalı ekstrüder İki şekilde ısı üretir.
- Varil ısıtıcılarından gelen dıştan ısıtma
- Sürtünme ve kayma kuvvetinden kaynaklanan iç ısı
Normal çalışma sırasında bu iki ısı kaynağının kontrol altında tutulması gerekir. Namlu sıcaklığı, vida hızı, besleme hızı ve soğutma sistemi birlikte çalışır.
İstikrarlı bir ekstrüzyon işlemi, en yüksek hızda çalışmak anlamına gelmez. Malzemenin doğru işleme koşullarında tutulması anlamına gelir. Bir örnek verelim. Vida hızını artırmak çıktıyı artırabilir. Ancak aynı zamanda kesme ısısını da artırır. Bazı üretim ortamlarında küçük bir hız değişikliği belirgin bir sıcaklık farkı yaratır.
Toz Boya Ekstrüderinin Aşırı Isınmasının Yaygın Nedenleri
Bir toz boya ekstrüderinin beklenenden daha yüksek sıcaklıkta çalışmasına çeşitli faktörler neden olabilir. Bunlardan bazıları makine ayarlarıyla ilgilidir. Diğerleri ise kullanılan malzemelerden veya bakım koşullarından kaynaklanır.
Yanlış Sıcaklık Ayarları
Yanlış sıcaklık ayarları, aşırı ısınmanın en yaygın nedenlerinden biridir.
Bir toz kaplama ekstrüderi Normalde birden fazla ısıtma bölgesine sahiptir. Her bölgenin belirli bir amacı vardır. Bir bölge çok yüksekte kalırsa veya sıcaklık profili formülasyonla uyuşmazsa, fazladan ısı birikebilir.
Sık yapılan bir hata, her toz boya formülasyonu için aynı sıcaklık ayarlarını kullanmaktır. Polyester bazlı bir sistem ve özel düşük sıcaklıkta kürleme formülasyonu genellikle çok farklı işlem koşulları gerektirir.
Gerçek çözüm, tüm sıcaklıkları düşürmekle sınırlı değil. Bunun yerine her bir ısıtma bölgesini kontrol edin. Sensörlerin doğru okuma yaptığından emin olun. Ardından, malzemenin davranışına göre sıcaklık profilini ayarlayın.
Yanlış geri bildirim gönderen bir sıcaklık sensörü de sorunlara yol açabilir. Kontrol ünitesi, yanlış veri aldığı için sürekli ısı eklemeye devam edebilir.
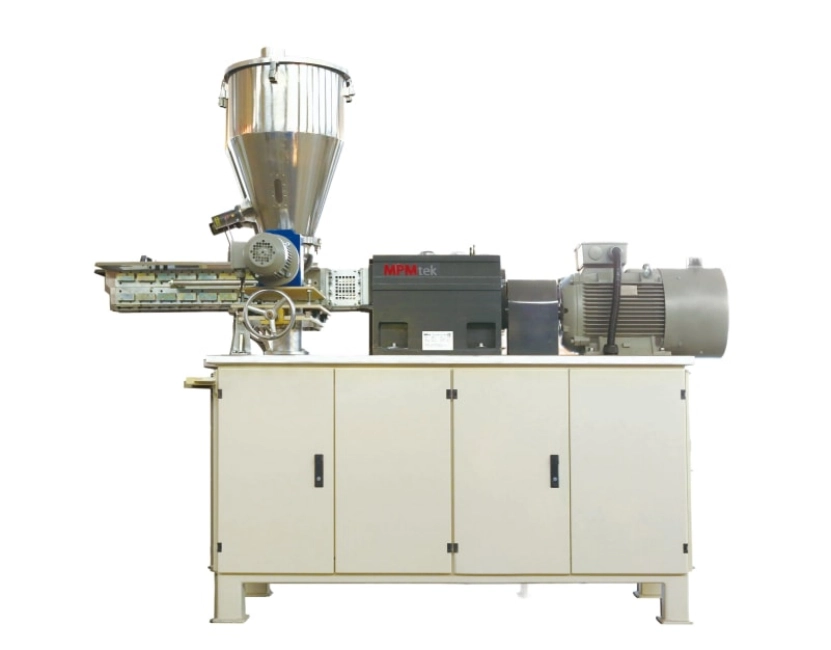
Aşırı Vida Hızı veya Yüksek Tork
Vida hızı ile ısı üretimi arasında doğrudan bir bağlantı vardır.
Vida çok hızlı döndüğünde, malzeme daha yüksek kesme kuvvetine maruz kalır. Bu, namlu içinde ekstra sürtünme ısısı oluşturur. Aynı zamanda tork artar. Motorun malzemeyi ileri itmek için daha fazla güce ihtiyacı olur. Tipik bir işaret, ani bir tork artışı ve ardından kararsız ekstrüzyon çıktısı olarak ortaya çıkar.
Üretim vardiyası sırasında bir operatör, daha fazla kapasite elde etmek için vida hızını artırabilir. Üretim kısa bir süre için artar. Ancak birkaç dakika sonra ekstrüder sıcaklığı yükselmeye başlar ve ürün kalitesi istikrarsız hale gelir.
Vida hızını biraz düşürmek ve sabit bir ilerleme hızı sağlamak genellikle sorunu çözer.
Soğutma Sistemi Performansının Zayıf Olması
Ekstrüderin hem ısıtma kontrolüne hem de soğutma kontrolüne ihtiyacı vardır. Soğutma sorunları bazen gözden kaçabilir. Operatörler genellikle ısıtma sistemine odaklanırlar. Tıkalı soğutma kanalları, düşük soğutma suyu akışı veya soğutma sisteminin yetersiz bakımı, makinenin fazla ısıyı uzaklaştırmasını engelleyebilir.
Uzun üretim süreçlerinde sorun daha da belirginleşir. Makine ilk çalıştırmada sorunsuz çalışabilir, ancak birkaç saat sonra kademeli olarak aşırı ısınabilir. Soğutma suyu sirkülasyonunun, sıcaklık kontrol bileşenlerinin ve soğutma borularının düzenli olarak kontrol edilmesi bu durumu önleyebilir.
İyi tasarlanmış bir soğutma sistemi, sürekli toz boya üretiminde özel bir öneme sahiptir.
Uygun Olmayan Beslenme Koşulları
Beslenme sorunları aşırı ısınmaya da yol açabilir.
Malzeme beslemesi istikrarsız kaldığında, vida doğru şekilde dolmayabilir. Bu durum, namlu içindeki basınç ve sürtünme koşullarını değiştirir. Çok az malzeme, vida ile namlu arasındaki sürtünmeyi artırır. Çok fazla malzeme ise motoru aşırı yükler ve torku artırır.
Üretim miktarında değişikliklerle birlikte aşırı ısınma görüldüğünde, besleyici kalibrasyonunun, hammadde akışkanlığının ve besleme hızının kontrol edilmesi gerekli hale gelir.
Ekstrüder kendi başına çalışmaz. Besleme sistemi ve ekstrüzyon sistemi tek bir işlem olarak çalışmalıdır.
Malzeme Formülasyonu Problemleri
Bazen ekipman doğru çalışıyor. Ancak malzemenin kendisi çok fazla direnç oluşturuyor.
Yüksek viskoziteli reçineler, özel efektli toz boyalar veya yüksek dolgu içeriğine sahip formülasyonlar farklı ekstrüzyon parametreleri gerektirebilir. Formüldeki küçük bir değişiklik, ekstrüzyon davranışını büyük ölçüde etkileyebilir.
Gerçek üretim ortamlarında, aşırı ısınma genellikle müşteri hammadde tedarikçisini değiştirdikten veya formülü değiştirdikten sonra ortaya çıkar. Makine aynı kalmıştır, ancak işleme özellikleri değişmiştir.
Vida hızının, sıcaklık bölgelerinin veya vida konfigürasyonunun ayarlanması gerekebilir.
Aşırı Isınan Toz Boya Ekstrüderinde Sorun Giderme Yöntemleri
Ekstrüder aşırı ısındığında, rastgele ayarlamalar genellikle üretim süresini boşa harcar. Adım adım bir inceleme daha iyi sonuç verir. Öncelikle sıcaklık kontrol sistemini kontrol edin. Sıcaklık sensörlerini, ısıtma elemanlarını ve kontrol ünitelerini doğrulayın. Yanlış sıcaklık geri bildirimi gereksiz ısınmaya neden olabilir.
Sonraki adımda işletme verilerini inceleyeceğiz.
- Vida hızı
- Tork değeri
- Motor akımı
- Beslenme hızı
- Namlu gerçek sıcaklığı
Bu rakamlar genellikle sorunu görsel bir incelemeden daha hızlı ortaya çıkarır.
Mekanik parçaların da kontrol edilmesi gerekir. Aşınmış vidalar, hasarlı rulmanlar veya şanzıman sorunları direnci artırabilir ve ekstra ısıya neden olabilir.
Sorunun nedenini bulduktan sonra, çalışma parametrelerini dikkatlice ayarlayın. Küçük değişiklikler genellikle büyük değişikliklerden daha iyi sonuç verir. Toz boya ekstrüzyonu hassas bir işlem olarak kabul edilir.
Toz Boya Ekstrüderinin Aşırı Isınmasını Nasıl Önleyebiliriz?
Aşırı ısınmayı önlemek, bir arıza meydana geldikten sonra üretimi durdurmaktan daha kolaydır.
Düzenli bakım, sıcaklık sensörlerinin kontrol edilmesini, soğutma sistemlerinin temizlenmesini, vidaların ve namluların incelenmesini ve anormal tork değişikliklerinin izlenmesini içermelidir. Üretim parametreleri de kaydedilmelidir. Basit bir çalışma günlüğü, ciddi bir sorun ortaya çıkmadan önce eğilimleri ortaya çıkarabilir.
Ekipman seçimi de önemlidir. Doğru sıcaklık kontrolüne ve uygun vida konfigürasyonuna sahip, düzgün tasarlanmış bir toz boya ekstrüderi, daha istikrarlı bir üretim ortamı sağlar.
MPMtek'in Toz boya ekstrüderleri ve komple üretim hatları geliştirirken, işleme istikrarına, enerji verimliliğine ve uzun vadeli çalışmaya özen gösterir.
MPMtek Toz Boya Ekstrüderlerini Neden Tercih Etmelisiniz?
Ekstrüder seçimi sadece makine kapasitesini dikkate almakla sınırlı değildir. Ekipmanın üretim sürecine, formülasyon gereksinimlerine ve gelecekteki genişleme planlarına uygun olması gerekir.
MPMtek, toz boya ekipmanlarının tasarımı ve üretiminde uzmanlaşmıştır. Çeşitli endüstriyel uygulamalar için ekstrüderler ve komple toz boya üretim çözümleri sunmaktadır. Özelleştirilmiş konfigürasyonlar, hassas kontrol sistemleri ve mühendislik deneyimiyle MPMtek, üreticilerin üretim tutarlılığını artırmalarına ve beklenmedik arıza sürelerini azaltmalarına yardımcı olur.
İstikrarlı bir ekstrüder, daha az üretim kesintisi, daha iyi kaplama kalitesi ve daha öngörülebilir üretim performansı anlamına gelir.
MPMtek ile iletişime geçin Özelleştirilmiş toz boya ekstrüzyon çözümleri için ve üretim verimliliğinizi artırmak için.
Sık Sorulan Sorular
S: Toz boya ekstrüderinin aşırı ısınmasına ne sebep olur?
Sık rastlanan nedenler arasında yanlış sıcaklık ayarları, aşırı vida hızı, yetersiz soğutma performansı, dengesiz besleme ve uygun olmayan işleme parametreleri yer almaktadır.
S: Ekstrüder sıcaklığını nasıl düşürebilirim?
Sıcaklık bölgelerini kontrol edin, vida hızını optimize edin, soğutma performansını iyileştirin ve istikrarlı malzeme beslemesini sağlayın.
S: Toz boya ekstrüderinin bakımı ne sıklıkla yapılmalıdır?
Bakım sıklığı, üretim saatlerine ve çalışma koşullarına bağlıdır. Üretimi etkilemeden önce sorunları tespit etmek için düzenli kontroller önerilir.
S: Özel olarak tasarlanmış bir ekstrüder, toz boya üretimini iyileştirebilir mi?
Evet. Özel olarak tasarlanmış bir ekstrüder, belirli formülasyonlara, üretim kapasitesi gereksinimlerine ve işleme koşullarına daha iyi uyum sağlayabilir.



