یک کارخانه رنگ مایع از قبل تجربه تولید ارزشمندی دارد. اپراتورها کنترل فرمولاسیون، ثبت بچ و تطبیق رنگ را درک میکنند. حرکت به سمت پوشش پودری هنوز نیاز به طراحی مجدد جدی فرآیند دارد.
تفاوت فقط در عدم وجود حلال نیست. پوشش پودری به صورت جامد خشک از طریق پیش اختلاط، اکستروژن مذاب، خنک کردن، پودر کردن و طبقهبندی ذرات تولید میشود. کارخانه باید به جای پراکندگی مایع و مدیریت حلال یا آب، گرما و گرد و غبار پودر را مدیریت کند.
نگاهی اجمالی به تولید رنگ مایع در مقابل پوشش پودری
تفاوتهای اصلی تولید واضح است:
| جنبه تولید | رنگ مایع | پوشش پودر |
| حامل اصلی | آب یا حلال آلی | بدون حامل مایع؛ فرمولاسیون ۱۰۰٪ جامد |
| اختلاط اولیه | اختلاط و پراکندگی مایعات | پیش اختلاط خشک رزین، رنگدانهها و افزودنیها |
| پردازش هسته | مخلوط کردن، آسیاب کردن و تخلیه سریع | اکستروژن مذاب و به دنبال آن خنک سازی و پودر شدن |
| فرم محصول | مایع در قوطی، بشکه یا کیسههای بزرگ | پودر خشک در کیسهها یا ظروف فلهای |
| خطرات اصلی تولید | مدیریت VOC، سازگاری با حلال، ته نشینی | کنترل گرد و غبار، تغییر اندازه ذرات، آلودگی متقاطع |
| درمان نهایی | بستگی به روند درخواست مشتری دارد | معمولاً پس از اعمال، با گرما سخت میشود |
مرحله نهایی پخت نیز بعداً انجام میشود. خط تولید پوشش پودری، پودر را تولید میکند. مشتری معمولاً آن را اعمال کرده و در فر پخت میکند.
مواد اولیه و فرمولاسیون: چه چیزی ابتدا تغییر میکند؟
اتاق فرمولاسیون اغلب جایی است که گذار واقعی میشود.
فرمول یک رنگ مایع ممکن است شامل رزین، رنگدانه، مواد افزودنی و بخش زیادی از آب یا حلال باشد. حامل، مخلوط را قابل پمپاژ نگه میدارد و امکان اعمال پوشش به شکل مایع را فراهم میکند.
یک فرمول پودری از اجزای جامد ساخته شده است. این اجزا معمولاً شامل رزین، عامل پخت، رنگدانهها، پرکنندهها و افزودنیهای کاربردی هستند. هر ماده بر رفتار اکستروژن و همچنین پوشش نهایی تأثیر میگذارد.
تولیدکنندگان پودر باید چیزی بیش از رنگ و براقیت را تعریف کنند. دمای خشک شدن اهمیت دارد. زمان ژل شدن، مقاومت در برابر آب و هوا، جریان و اندازه ذرات نیز همینطور. فرمولاسیونی که در آزمایشگاه درست به نظر میرسد، اگر به خوبی آسیاب نشود یا در طول نگهداری ناپایدار شود، هنوز هم میتواند ناموفق باشد.
فرآیند تولید پوشش پودری گام به گام
فرآیند پودرسازی یک توالی پیوسته است. هر مرحله بر مرحله بعدی تأثیر میگذارد. پیش اختلاط ضعیف میتواند باعث ایجاد تغییرات در اکستروژن شود. خنکسازی ضعیف میتواند آسیاب کردن را ناپایدار کند. طبقهبندی نادرست میتواند عملکرد کاربرد را تغییر دهد.
۱. دریافت و ذخیره مواد اولیه
رزین، رنگدانهها، پرکنندهها و افزودنیها به صورت دستهای دریافت میشوند. بازرسی ورودی باید قبل از ورود مواد به خط تولید، هویت و کیفیت اولیه آنها را تأیید کند.
شرایط نگهداری شایسته توجه است. رطوبت میتواند بر جریان پودر و پایداری نگهداری آن تأثیر بگذارد. رنگها یا سیستمهای رزینی مختلف نیز برای کاهش آلودگی متقاطع نیاز به جداسازی واضح دارند.
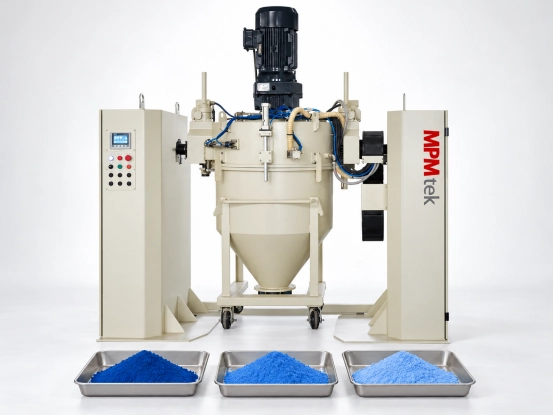
۲. پیش اختلاط خشک
فرمولاسیون وزن شده و در یک پیش مخلوط کن خشک بارگذاری میشود. هدف، توزیع یکنواخت مواد جامد قبل از ورود به اکسترودر است.
این مرحله از آنچه به نظر میرسد مهمتر است. اگر رنگدانه یا عامل پخت به طور یکنواخت توزیع نشود، اکسترودر نمیتواند کل مشکل را اصلاح کند. نتیجه ممکن است تغییر رنگ، پخت ناهموار یا عملکرد مکانیکی ناهماهنگ باشد.
۳. اکستروژن مذاب
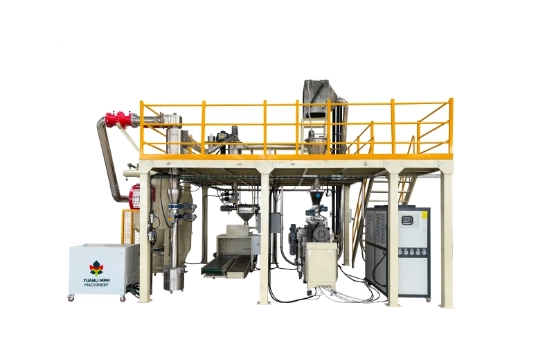
مواد از پیش مخلوط شده وارد یک اکسترودر گرم شده میشوند. گرما و برش کنترل شده، رزین را ذوب کرده و رنگدانهها، پرکنندهها و افزودنیها را در سراسر ترکیب توزیع میکند.
این تفاوت اصلی با پراکندگی رنگ مایع است. مواد تشکیل دهنده به جای اینکه در یک حامل مایع معلق باشند، در حالت مذاب همگن میشوند.
دمای اکسترودر، سرعت مارپیچ و زمان ماند باید با شیمی پودر مطابقت داشته باشند. گرمای بیش از حد میتواند به فرمولاسیون آسیب برساند. اختلاط ناکافی میتواند مواد ذوب نشده باقی بماند یا پراکندگی ضعیفی ایجاد کند.
برای تولیدکنندگانی که گزینههای خط تولید را مقایسه میکنند، اکسترودر پوشش پودر معمولاً یکی از مهمترین تصمیمات مربوط به تجهیزات است.
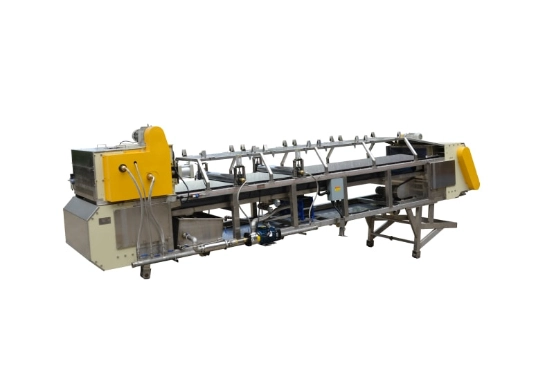
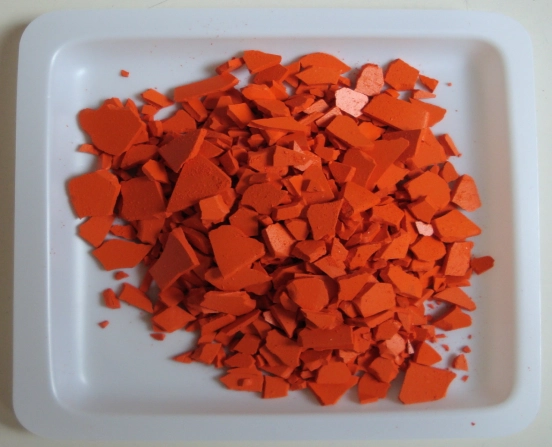
۴. خنک شدن و تشکیل پوسته
اکسترودر داغ از دستگاه خارج شده و از یک سیستم خنککننده عبور میکند. این ماده به ورق، تراشه یا پولک تبدیل میشود که میتوان آن را به طور موثر آسیاب کرد.
خنک شدن باید یکنواخت باشد. موادی که خیلی نرم باقی بمانند ممکن است بار اضافی به آسیاب وارد کنند. موادی که به طور ناهموار خنک میشوند میتوانند اندازه ذرات ناپایدار و ذرات ریز غیرضروری ایجاد کنند.
نوار نقاله خنککننده فقط یک وسیله انتقال نیست. این وسیله به تعیین میزان اطمینان عملکرد مرحله بعدی کمک میکند.
۵. پودر کردن و طبقهبندی ذرات
پرکهای خنکشده در یک سیستم پودرکننده به پودر تبدیل میشوند. یک طبقهبندیکننده، ذرات را بر اساس محدوده اندازه مورد نیاز جدا میکند.
اندازه ذرات بر رفتار پاشش، ضخامت لایه رنگ، راندمان انتقال و ظاهر سطح تأثیر میگذارد. ذرات بزرگ را میتوان برای پردازش بیشتر برگرداند، در صورتی که طراحی خط از بازیافت پشتیبانی کند.
در پوشش پودر آسیاب و طبقهبندیکننده باید حول محصولات هدف انتخاب شود. یک خط تولید برای یک سیستم رزین ممکن است با سیستم رزین دیگر به یک شکل عمل نکند.
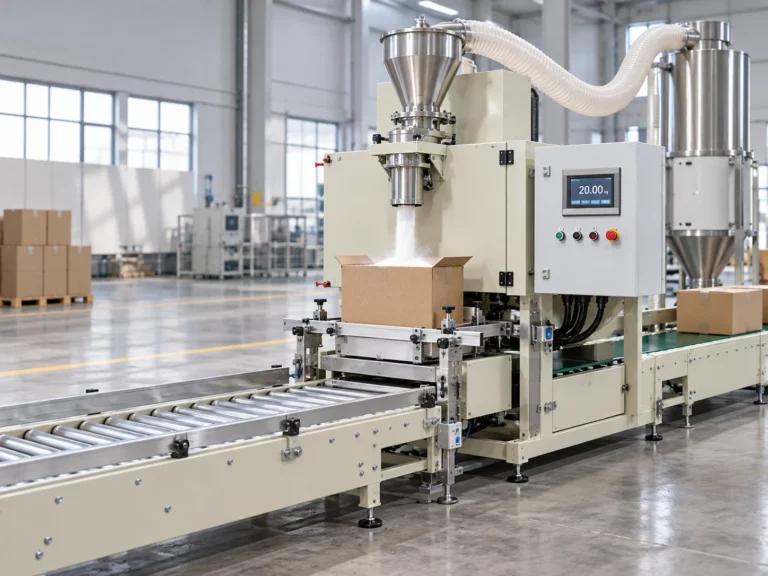
۶. الک کردن، ترکیب نهایی و بستهبندی
پودر نهایی برای حذف ذرات ناخواسته الک میشود. سپس برخی از محصولات قبل از بستهبندی، مخلوط نهایی را دریافت میکنند.
بستهبندی، پودر را از رطوبت و آلودگی محافظت میکند. همچنین به توزین دقیق و برچسبگذاری دستهای نیاز دارد. وقتی یک کارخانه رنگهای زیادی تولید میکند، روشهای تمیز کردن و تعویض میتوانند تأثیر مستقیمی بر ظرفیت تولید داشته باشند.
تغییرات تجهیزات هنگام تبدیل کارخانه رنگ مایع
برخی از بخشهای یک کارخانه رنگ مایع ممکن است همچنان مفید باشند. ساختار آزمایشگاه، انبار و روالهای کنترل کیفیت اغلب قابل تغییر هستند.
| عملکرد رنگ مایع موجود | جایگزینی یا افزودن پوشش پودری |
| مخازن مخلوط کردن و همزن ها | پیش مخلوط کن خشک یا سیستم پیش اختلاط با راندمان بالا |
| آسیاب مهرهای یا آسیاب پراکندگی | اکسترودر ذوب |
| فیلتراسیون مایع | سیستم پودرساز، طبقه بندی کننده و غربال کننده |
| جابجایی حلال یا آب | سیستمهای کنترل حرارتی، خنککننده و جمعآوری گرد و غبار |
| دستگاه پرکن مایعات | سیستم بسته بندی و توزین پودر |
| پمپهای انتقال مایعات | نوار نقالههای مارپیچی، انتقال پنوماتیکی یا سایر تجهیزات انتقال پودر |
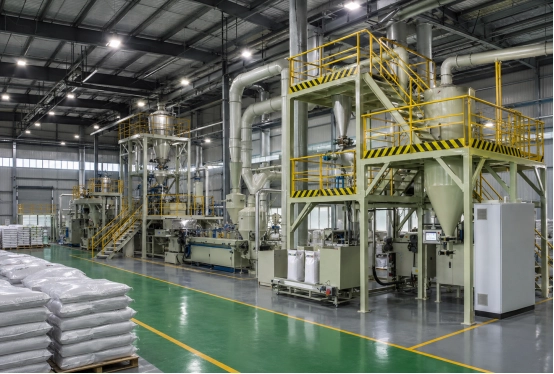
یک خط تولید پوشش پودر باید به عنوان یک سیستم یکپارچه طراحی شود. دوزینگ، اکستروژن، خنکسازی، آسیاب کردن و بستهبندی را نمیتوان به طور مستقل و بدون ایجاد گلوگاه، اندازهگیری کرد.
الزامات طرح کارخانه، خدمات رفاهی و ایمنی و بهداشت شغلی (EHS)
تولید پودر با جریان یکطرفه و واضح مواد به بهترین نحو انجام میشود. مواد اولیه باید از انبار به توزین، پیشمخلوط کردن، اکستروژن، خنکسازی، آسیاب و بستهبندی بدون هیچ گونه مسیر برگشتی غیرضروری منتقل شوند.
بررسی محل باید ظرفیت برق، آب خنککننده، هوای فشرده، تهویه و جمعآوری گرد و غبار را پوشش دهد. فضای کف تنها بخشی از مشکل چیدمان است. دسترسی برای تعمیر و نگهداری نیز به همان اندازه اهمیت دارد.
گرد و غبار پودری نگرانیهایی در مورد نظافت و گرد و غبار قابل احتراق ایجاد میکند. اتصال به زمین، نقاط انتقال آببندی شده، فیلتراسیون مناسب و تمیز کردن منظم باید در طراحی لحاظ شوند. پوشش پودری، جابجایی VOC مایع را کاهش میدهد. این امر نیاز به مدیریت منظم EHS را از بین نمیبرد.
کنترل کیفیت: آزمایشهای متفاوت، نیاز یکسان به ثبات
آزمایشگاههای رنگ مایع اغلب بر ویسکوزیته، چگالی، نرمی آسیاب، رنگ و پایداری در انبار تمرکز میکنند.
آزمایشگاههای پوشش پودری به مجموعه آزمایش متفاوتی نیاز دارند. توزیع اندازه ذرات مهم است. بنابراین زمان ژل شدن، جریان، تراز شدن، براقیت، پاسخ به خشک شدن، چسبندگی و مقاومت در برابر ضربه نیز مهم هستند.
تنظیمات تولید باید مستقیماً به این نتایج مرتبط باشند. دمای اکستروژن میتواند بر رفتار پخت تأثیر بگذارد. شرایط آسیاب میتواند اندازه ذرات را تغییر دهد. پیکربندی الک میتواند درصد پودر قابل استفاده را تغییر دهد.
یک کارخانهی کاربردی، نمونههای نگهداریشده را نگه میدارد و تنظیمات فرآیند را برای هر دسته ثبت میکند. وقتی مشتری نقص پوشش را گزارش میدهد، قابلیت ردیابی میتواند روزها در تحقیقات صرفهجویی کند.
یک نقشه راه عملی برای تبدیل رنگ مایع به پودری
یک پروژه تبدیل باید با ممیزی کارخانه آغاز شود. مساحت ساختمان موجود، تاسیسات، نیروی کار و ظرفیت هدف را بررسی کنید.
- کارخانه، ساختمان، تأسیسات، نیروی کار و مساحت زیربنای موجود فعلی را بررسی کنید.
- محصولات پودری مورد نظر، سیستمهای رزین، رنگها، محدوده اندازه ذرات و ظرفیت سالانه را تعریف کنید.
- برای تأیید فرمولاسیون و رفتار فرآوری، آزمایشهای آزمایشگاهی یا پایلوت انجام دهید.
- ظرفیت خط و پیکربندی تجهیزات را بر اساس توان عملیاتی واقعی انتخاب کنید، نه فقط بر اساس رتبهبندی پلاک.
- جمعآوری گرد و غبار، جابجایی مواد، خنکسازی و بستهبندی را در یک پروژه واحد طراحی کنید.
- در صورت امکان، خط را در چند مرحله نصب و راهاندازی کنید.
- آموزش اپراتورها در زمینه جابجایی مواد خشک، تمیز کردن، تغییر رنگ، عیبیابی و نگهداری پیشگیرانه.
- مدلسازی هزینه سرمایه، هزینه عملیاتی، نیروی کار، انرژی، ضایعات و بازگشت سرمایه مورد انتظار برای سایت خاص.
ادعاهای کلی در مورد بازگشت سرمایه (ROI) به ندرت مفید هستند.
چرا با MPMtek در خط تولید پوشش پودری همکاری کنیم؟
یک تبدیل به چیزی بیش از خرید ماشینآلات مجزا نیاز دارد. خط تولید باید اهداف فرمولاسیون را با توان عملیاتی، چیدمان، اتوماسیون و قابلیت سرویسدهی مرتبط کند.
MPMtek بر تجهیزات پوشش پودری و راهحلهای کامل خط تولید تمرکز دارد. این امر بحث در مورد فرآیند را مفیدتر از بحث صرفاً در مورد دستگاه میکند. سوالات درست مربوط به شیمی محصول، میزان تولید سالانه، فضای موجود و توسعه آینده است.
تولیدکنندگانی که در حال برنامهریزی هستند پروژه رنگ پودری کلید در دست میتوانند با MPMtek در مورد ظرفیت مورد نظر و شرایط سایت تماس بگیرند. سپس یک بررسی اولیه میتواند بر روی یک پیکربندی خط واقعبینانه تمرکز کند.
سوالات متداول
سوال: آیا میتوان از تجهیزات رنگ مایع موجود برای پوشش پودری دوباره استفاده کرد؟
برخی از منابع آزمایشگاهی، ذخیرهسازی و اداری ممکن است دوباره مورد استفاده قرار گیرند. فرآیند اصلی معمولاً به تجهیزات پیشمخلوط کردن خشک، اکستروژن، خنکسازی، پودر کردن، طبقهبندی و بستهبندی پودر نیاز دارد.
سوال: آیا در تولید رنگ پودری از حلال استفاده میشود؟
پودر نهایی یک جامد خشک است و از حامل مایع استفاده نمیکند. فرآیند اعمال و پخت در مراحل بعدی هنوز نیاز به ارزیابی جداگانه دارد.
سوال: برای استعلام قیمت خط تولید به چه اطلاعاتی نیاز است؟
ظرفیت مورد نظر، شیمی پودر، محدوده محصول، فرکانس تغییر رنگ، الزامات اندازه ذرات، ابعاد کارخانه و امکانات موجود را آماده کنید.