
Exigences techniques clés pour la production de poudres anticorrosion
La production de poudres anticorrosion industrielles diffère fondamentalement de la fabrication de revêtements décoratifs classiques. La chimie est plus agressive, les charges plus lourdes et la marge d'erreur lors de l'extrusion est quasi nulle. Si la résine n'est pas parfaitement homogénéisée, le revêtement se détériorera sur le terrain, entraînant une oxydation catastrophique du substrat.
Pourquoi la dispersion et l'homogénéisation de la résine sont essentielles
L'élément essentiel de tout revêtement anticorrosion haute performance est son système de résine, souvent composé de variantes époxy ou phénoliques spécifiques. Ces résines sont choisies pour leur résistance chimique, mais leur mise en œuvre est réputée difficile car elle exige une gestion extrêmement précise de la température.
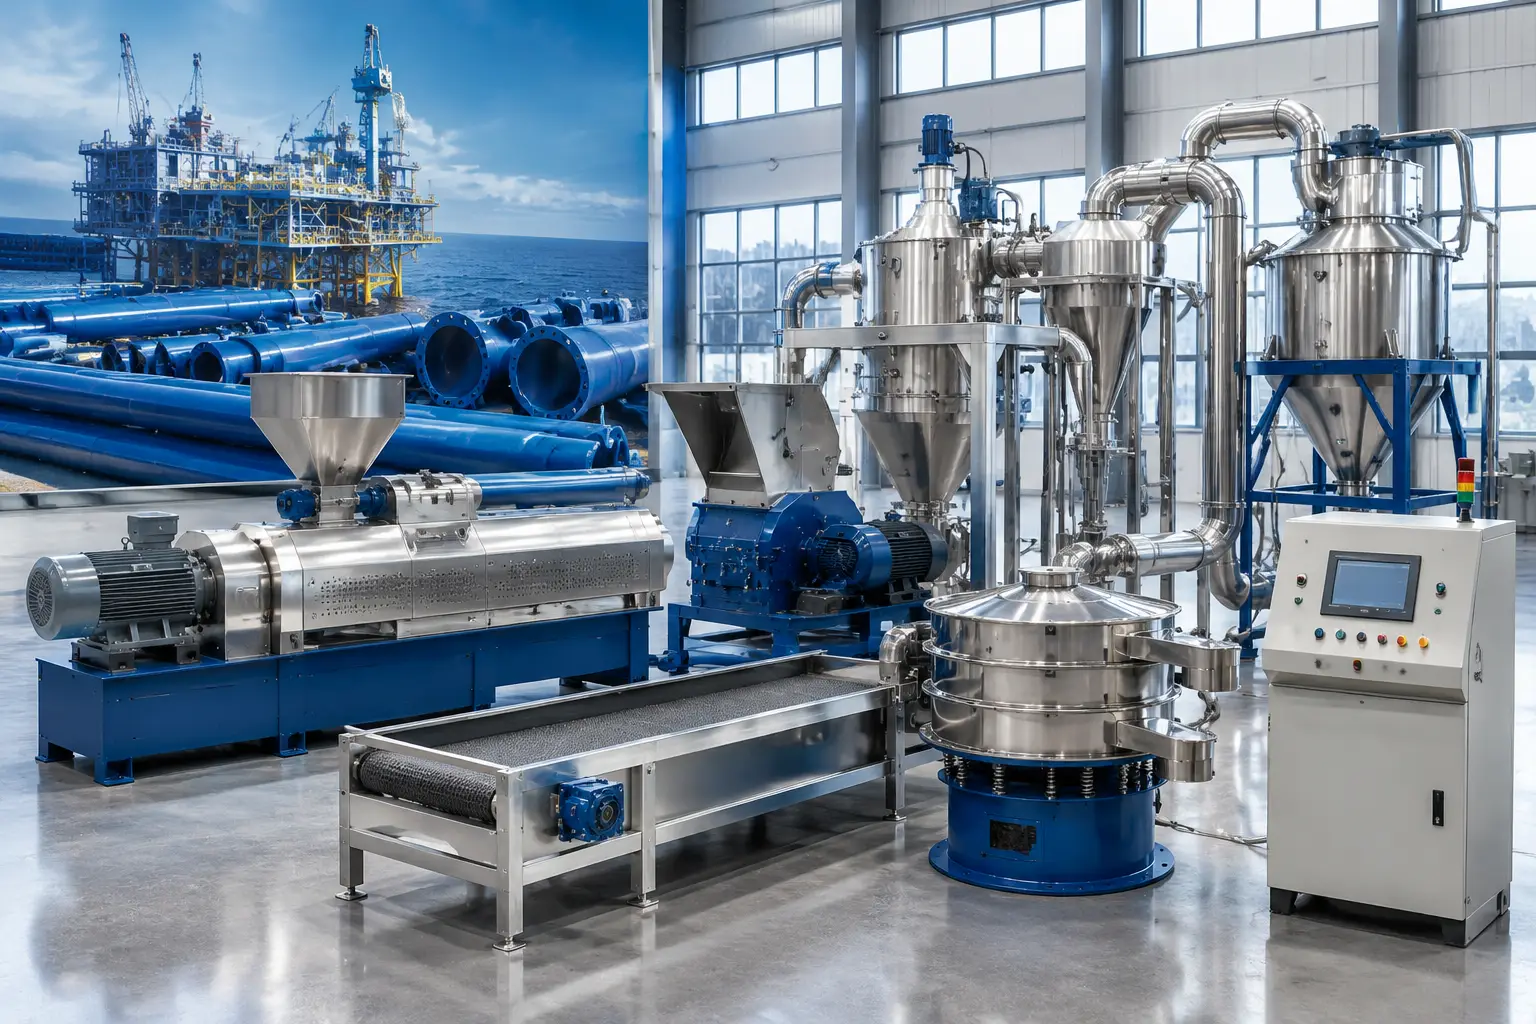
Extrudeuse à double vis Conçue avec deux vis sans fin corotatives, cette machine assure une dispersion et une répartition optimales des matières premières grâce à des éléments de malaxage précis à grande vitesse dans le cylindre. Sans ce couple élevé, les additifs fonctionnels – ces produits chimiques coûteux qui empêchent efficacement la rouille – ne seraient pas correctement encapsulés. Un mélange hétérogène crée des zones de faiblesse dans le film durci. Nous avons constaté des cas où un revêtement de pipeline, d'apparence parfaite, a échoué aux tests de brouillard salin en quelques semaines seulement, en raison d'une dispersion microscopique inégale. Seule une distribution et un mélange parfaitement homogènes garantissent la résistance du produit final aux environnements marins ou souterrains.
Gestion des hauts niveaux Charges et additifs de densité
Les formulations anticorrosion sont « lourdes » à tous les égards. Elles sont composées de minéraux à haute densité ou de poussière de zinc métallique. Cela pose un problème mécanique : ces matériaux ont tendance à se déposer ou à provoquer une usure abrasive importante. Les doseurs standard s'encrassent souvent avec ces mélanges. L'utilisation d'un Double alimentateur à vis Il est nécessaire d'alimenter le système avec des matériaux peu fluides et à faible densité, comme les poudres recyclées, au-delà desquels d'autres types d'alimentation peuvent aider, mais pour les poussières métalliques lourdes, le calibrage doit être impeccable pour maintenir un débit constant.
Un agitateur installé à l'intérieur de la trémie pour faciliter l'écoulement de l'additif est une mesure simple mais indispensable pour éviter la formation de ponts. En cas de fluctuation du débit d'alimentation, la vis ne restera pas pleine, le taux de cisaillement diminuera et l'homogénéisation sera compromise.
Choisir l'extrudeuse adaptée aux revêtements fonctionnels
Lors du choix d'une extrudeuse pour une ligne de production de revêtement en poudre anticorrosion, il est essentiel de privilégier la stabilité thermique et la durabilité du matériel plutôt que le simple débit. Il vous faut une machine capable de traiter des polymères à haute viscosité sans surchauffer.
Systèmes de refroidissement et sensibilité à la température
La gestion thermique est le point faible de la plupart des lignes de production standard. Les résines anticorrosion sont sensibles au cisaillement excessif ; une hausse brutale de la température locale peut entraîner une gélification prématurée à l'intérieur du cylindre. Ce dernier est conçu avec un système de chauffage/refroidissement performant. La température de plusieurs zones est contrôlée avec précision à ±2 °C près. Ce niveau de contrôle est essentiel.
Les machines modernes haut de gamme utilisent des chemises de refroidissement à eau non seulement pour le cylindre, mais parfois aussi pour les axes de vis eux-mêmes, afin d'assurer la stabilité thermique nécessaire aux longues séries de production. L'objectif est de maintenir le matériau à une température optimale : suffisamment fluide pour permettre le mélange, mais suffisamment froide pour garantir sa stabilité chimique.
Résistance à l'usure : Protégez votre investissement
Les pigments abrasifs comme la poussière de zinc corrodent l'acier standard en quelques mois. C'est une leçon coûteuse. Les segments de vis, les blocs de malaxage, les revêtements et les arbres sont fabriqués en acier allié de haute qualité, traité thermiquement et usiné avec précision. Pour les applications anticorrosion, l'utilisation de revêtements en acier allié haute résistance à l'abrasion est indispensable.
De plus, la maintenance ne devrait pas être un cauchemar. Le mécanisme d'alimentation rotatif permet une vidange et un nettoyage très rapides, et la conception du cylindre en forme de coquille est une aubaine pour inspecter l'usure des éléments de la vis sans avoir à démonter toute la tête.
Obtention d'une distribution granulométrique précise (PSD) lors de l'étape de broyage
L'étape du broyage est cruciale pour l'intégrité physique de la barrière anticorrosion. Il ne s'agit pas seulement d'obtenir une poudre fine, mais d'atteindre la finesse optimale.
Comment la PSD influence-t-elle la résistance à la corrosion ?
Une granulométrie étroite est essentielle pour obtenir un film non poreux. Un excès de fines empêche la poudre de se fluidifier dans le pistolet de pulvérisation. À l'inverse, des particules trop grosses ne fondent pas complètement, créant des micro-trous qui permettent à l'humidité d'atteindre le métal. On obtient une granulométrie optimale pour le revêtement en poudre en ajustant les paramètres de fonctionnement du système ACM. Un resserrement de la granulométrie garantit, lors du durcissement, la formation d'une couche protectrice dense et imperméable.
Optimisation intégrée du broyeur à classification pneumatique (ACM)
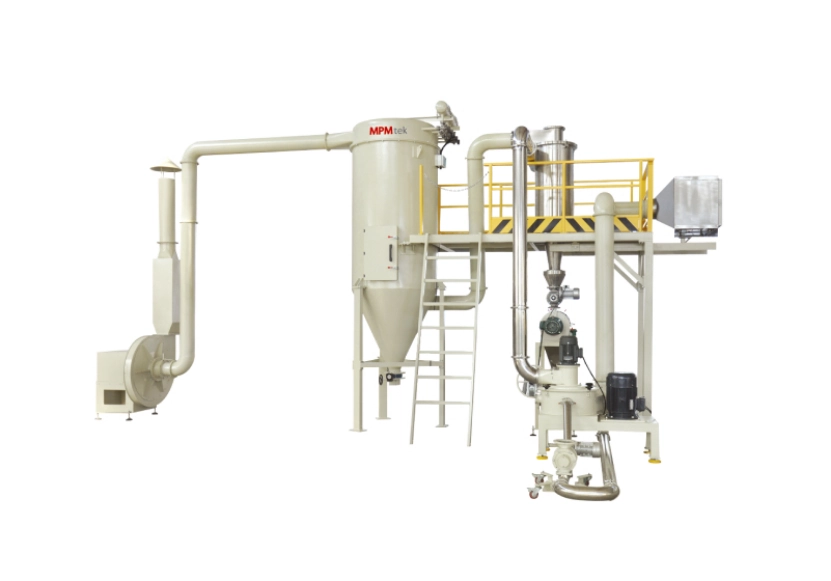
L'ACM est au cœur du processus de finition. Système de micro-rectification ACM Il est composé d'un broyeur à classification pneumatique à grande vitesse, d'un cyclone, d'un tamis rotatif (tamis centrifuge) ou vibrant, d'un collecteur de poudres ultrafines et d'un ventilateur. Dans cette configuration, la granulométrie est concentrée, stable et ajustable.
Des classificateurs d'air à haut rendement sont indispensables pour éliminer les poussières ultrafines qui compromettent l'intégrité du revêtement. Il convient également de tenir compte de la température : une élévation de température limitée dans le broyeur et une température basse de la poudre empêchent la résine de ramollir et de s'agglomérer lors du broyage à grande vitesse.
Refroidissement et post Considérations relatives au traitement
Après l'extrudeuse, la matière fondue doit être « figée » à l'état mélangé le plus rapidement possible. Ceinture de refroidissement par air L'installation comprend des rouleaux de refroidissement, un convoyeur à chaînes à lattes en acier inoxydable, un broyeur et un système de refroidissement par air. Le matériau fondu provenant de l'extrudeuse est laminé en feuilles de 1 à 2 mm d'épaisseur par les rouleaux de refroidissement, puis refroidi afin d'empêcher toute réaction chimique ultérieure.
Si la plaque est trop épaisse, son centre reste chaud trop longtemps, ce qui peut altérer la rhéologie de la résine anticorrosion. Une fois refroidie, elle est broyée en copeaux et évacuée pour le broyage final.
Pourquoi les lignes spécialisées surpassent les équipements standard
Utiliser une ligne de peinture décorative standard pour l'application de poudres anticorrosion haute performance, c'est comme utiliser une berline pour tracter une remorque. Elle avancera peut-être, mais quelque chose finira par casser. Les réducteurs sont conçus pour un couple élevé, un faible niveau sonore et sont équipés d'un limiteur de couple (en option) afin de supporter les contraintes des primaires à haute viscosité. Les lignes dédiées, comme celles de MPMtek, sont axées sur la recherche et le développement d'équipements de production de revêtements en poudre précis, intelligents, efficaces et ergonomiques.
Cette approche permet des ajustements spécifiques basés sur la rhéologie unique des primaires protecteurs, assurant une stabilité durable et réduisant le risque de contamination croisée – un facteur critique pour les revêtements certifiés pour applications marines.
Questions à poser à votre fournisseur d'équipement avant l'achat
- L'extrudeuse peut-elle supporter un pourcentage élevé de poussière de zinc sans usure excessive de la vis ?
- Quelle est la capacité de refroidissement par rapport au débit pour les résines à haute viscosité ?
- Comment le système gère-t-il la collecte des poussières pour les particules métalliques lourdes ?
- Tous les paramètres de traitement sont gérés en mode recette (stockage, rappel et modification des données) et surveillés par le contrôleur de production ; est-ce inclus ?
- Le système de pulvérisation de micropoudres antidéflagrantes ACM PSR série PSR11 est-il conforme aux normes de sécurité locales pour les poussières métalliques ?
Prêt à construire une ligne de production fiable pour les revêtements en poudre anticorrosion ?
Contactez MPMtek aujourd'hui pour discuter de votre formulation de revêtement en poudre anticorrosion, de votre capacité de production et de vos exigences techniques.
FAQ (questions fréquentes)
Q : Quel est le meilleur moyen de prévenir les « micro-perforations » dans les revêtements anticorrosion ?
Les micro-perforations sont généralement dues à des particules trop grosses ou à de l'air emprisonné. L'obtention d'une granulométrie homogène grâce à un broyeur ACM correctement réglé constitue la solution la plus efficace.
Q : À quelle fréquence dois-je inspecter les éléments de la vis lors de l'utilisation du zinc ? poudres riches ?
Le zinc est très abrasif. Des inspections mensuelles sont recommandées au début. L'utilisation d'une extrudeuse à double vis avec des segments en alliage de haute qualité permettra d'espacer considérablement les remplacements.
Q : Puis-je utiliser une courroie de refroidissement standard pour de la poudre anticorrosion ?
C'est possible, mais un convoyeur à chaînes à lattes en acier inoxydable est préférable car il supporte mieux la chaleur et le poids des extrudés haute densité tout en étant facile à nettoyer et à entretenir.



