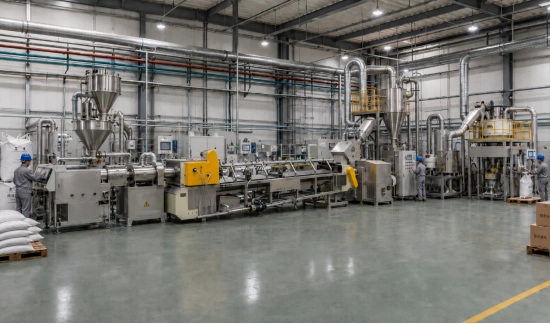
Produsen cat cair memahami pigmen, resin, dan spesifikasi pelanggan. Pelapisan bubuk membutuhkan disiplin yang berbeda. Tidak ada fase pelarut untuk menutupi campuran yang buruk. Riwayat panas dan ukuran partikel sangat penting.
Tentukan produk, rancang proses, dan pilih jalur produksi yang terhubung. Itulah jalur praktis menuju produksi pelapisan bubuk.
Mengapa Produsen Cat Harus Menambahkan Produksi Pelapisan Serbuk?
Pelapis bubuk melayani pasar peralatan rumah tangga, furnitur, komponen otomotif, arsitektur, dan industri. Pelanggan menghargai lapisan yang tahan lama dan aplikasi yang lebih bersih. Pabrik bubuk mengurangi penanganan pelarut.
Laboratorium, gudang, prosedur mutu, dan saluran penjualan mungkin tetap berguna. Tangki pencampur, mesin penggiling manik-manik, dan mesin pengisi cairan bukanlah pengganti. Dasarkan studi kelayakan bisnis pada pesanan nyata. Rangkaian produk dekoratif dengan perubahan warna yang sering membutuhkan lini produksi yang berbeda dari cat dasar hitam.
Langkah 1: Tentukan Produk Pelapisan Serbuk dan Target Produksi Anda
Keputusan mengenai peralatan akan lebih masuk akal setelah produk yang diinginkan jelas. Pilih jenis resin: epoksi, poliester, hibrida, atau khusus. Tentukan suhu pengeringan, kilap, tekstur, ketahanan terhadap cuaca, dan ketebalan lapisan film.
Distribusi ukuran partikel bergantung pada aplikasinya. Bengkel semprot manual mungkin memerlukan rentang yang berbeda dari lini otomatis. Tetapkan warna, formulasi, ukuran batch, dan waktu pembersihan.
Kapasitas harus mengikuti permintaan. Lini laboratorium dapat memvalidasi suatu formula, kemudian konfigurasi industri dapat disesuaikan dengan kapasitas 100-200 kg/jam, 500-600 kg/jam, atau 1000 kg/jam. Uji coba resin yang sebenarnya sebelum menyetujui lini produksi yang terlalu besar.
Langkah 2: Memetakan Proses Produksi Pelapisan Serbuk Secara Lengkap
- Penerimaan dan penyimpanan bahan baku: Periksa resin, pigmen, pengisi, dan aditif per batch. Lindungi dari kelembapan dan kesalahan pencampuran.
- Penimbangan dan pemberian dosis: Dosis yang akurat melindungi warna dan konsistensi pengeringan.
- Pencampuran awal kering: Bahan-bahan padat didistribusikan sebelum masuk ke dalam ekstruder.
- Ekstrusi leleh: Panas dan geseran terkontrol menghomogenkan formulasi tersebut.
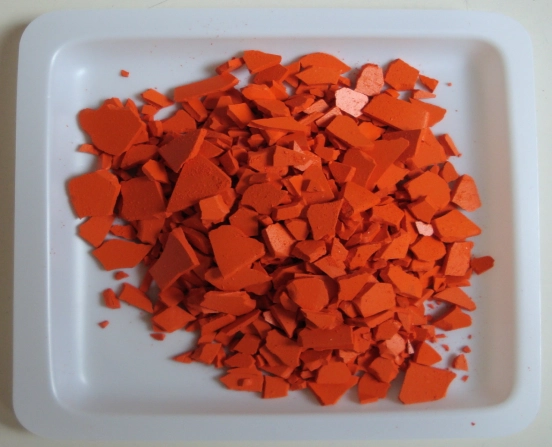
- Pendinginan dan pembentukan serpihan: Lem panas tersebut berubah menjadi lembaran, kepingan, atau serpihan.
- Penghancuran dan klasifikasi: Bahan yang telah didinginkan digiling dan dipisahkan berdasarkan ukurannya.
- Penyaringan dan pencampuran akhir: Gumpalan yang tidak diinginkan dihilangkan dan produk disesuaikan jika diperlukan.
- Penimbangan dan pengemasan: Bubuk jadi dikemas, diberi label, dan diedarkan.
Dengan bubuk poliester biru, pencampuran awal yang buruk dapat menyebabkan ekstrusi menghasilkan variasi warna. Lembaran pendingin panas dapat menghasilkan serbuk halus yang tidak stabil. Lini produksi harus dirancang sebagai satu proses tunggal.
Langkah 3: Pilih Peralatan Manufaktur Pelapisan Serbuk Inti
Kapasitas produksi, formulasi, dan persyaratan pembersihan termasuk dalam pembahasan peralatan yang sama.
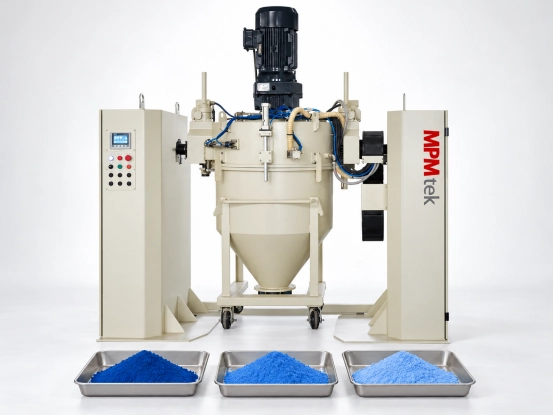
3.1 Pencampur Awal dan Pengumpan Aditif
Premixer menciptakan distribusi kering yang menjadi dasar proses ekstrusi. Pemilihan mixer dan feeder mengikuti rumus yang telah ditentukan. Pemberian makan yang buruk dapat memindahkan zat pengeras dari satu batch ke batch lainnya. Aditif berat dapat menggumpal di dalam hopper, sehingga geometri dan pengadukan menjadi penting.
3.2 Ekstruder Ulir Ganda
Ekstruder adalah perangkat termal dan pencampuran utama. Konfigurasi sekrup, torsi, waktu tinggal, dan zona pemanasan harus sesuai dengan komposisi kimianya. Material dengan kilap tinggi dapat rusak oleh panas. Primer yang diisi mineral mungkin membutuhkan torsi dan ketahanan aus yang lebih tinggi.
Selama proses pemasangan, perhatikan tekanan leleh dan torsi saat laju umpan berubah. Spesifikasi yang tepat sangat penting. ekstruder ulir ganda memberikan ruang bagi operator untuk menyesuaikan geseran tanpa kehilangan stabilitas.
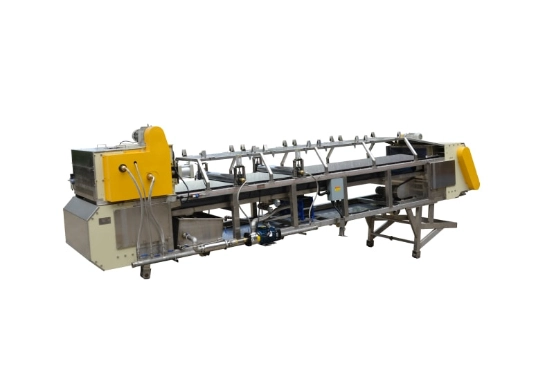
3.3 Sabuk Pendingin dan Penghancur
Sistem pendingin membekukan campuran lelehan dalam bentuk yang dapat digunakan. Rol meratakan lembaran dan pendinginan udara menurunkan suhunya sebelum dihancurkan. Lembaran yang tidak rata dapat membebani penghancur atau mengirimkan potongan panas ke penggiling.
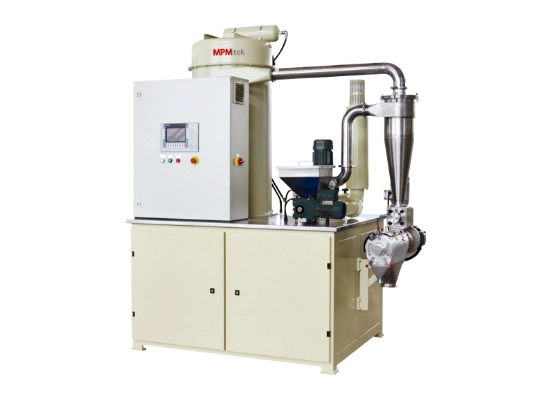
3.4 Penggiling dan Pengklasifikasi ACM
Proses penggilingan menentukan perilaku fisik bubuk yang dihasilkan. Kecepatan alat pemisah mengubah titik potong dan keseimbangan antara produk yang dapat digunakan dan partikel halus. Partikel yang terlalu besar dapat meninggalkan lapisan kasar atau gagal meleleh.
Evaluasi secara terintegrasi Mesin penggiling ACM untuk pelapisan bubuk dengan resin target. Aliran udara, kenaikan suhu, dan penanganan pengembalian menjadi jelas selama shift musim panas yang panjang.
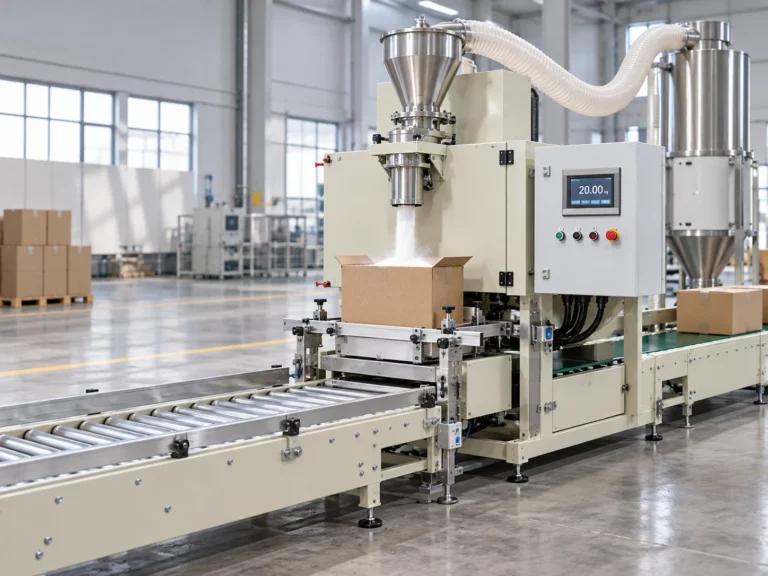
3.5 Penimbangan, Pengemasan, dan Otomatisasi
Penimbangan dan pengemasan otomatis mengurangi kesalahan berulang. Pengangkutan dapat berupa mekanis atau pneumatik. Penyimpanan dan pencatatan resep membantu mengulangi produksi yang sukses. Otomatisasi seharusnya menghilangkan ketidakpastian.
Langkah 4: Merencanakan Tata Letak Pabrik, Utilitas, dan Kontrol EHS
Gunakan aliran satu arah dari penyimpanan ke barang jadi dan sisakan akses di sekitar ekstruder, bagian pendinginan, dan penggiling. Konfirmasikan beban listrik, air pendingin, udara bertekanan, ventilasi, dan pengumpulan debu sebelum pengiriman.
Debu bubuk memerlukan perawatan. Titik transfer di lantai dasar, tutup kebocoran, dan pilih filtrasi yang sesuai. Pengendalian debu yang mudah terbakar harus dimasukkan dalam tinjauan desain. MPMtek dapat membantu merencanakan bangunan pengecatan cair lama dengan kolom yang rumit atau koridor layanan yang sempit.
Langkah 5: Menetapkan Kontrol Kualitas Sebelum Produksi Skala Penuh
Laboratorium bubuk membutuhkan lebih dari sekadar pemeriksaan warna dan kepadatan. Uji ukuran partikel, waktu gel, aliran, perataan, kilap, respons pengerasan, daya rekat, dan ketahanan terhadap benturan.
Simpan sampel yang disimpan dan catatan batch. Catat suhu ekstrusi, kecepatan sekrup, laju umpan, dan pengaturan pengklasifikasi. Ketika pelanggan melaporkan adanya lubang kecil di kemudian hari, ketertelusuran lebih unggul daripada ingatan. Kirim formulasi sebenarnya untuk uji coba pemasok.
Langkah 6: Memasang, Mengoperasikan, dan Meningkatkan Skala Jalur Produksi
Pengujian dan penyiapan lebih dari sekadar serah terima. Periksa utilitas dan pengamanan, jalankan tanpa isi, lalu masukkan formulasi yang sudah diketahui dengan laju konservatif. Sesuaikan pengaturan sambil mengukur bubuk.
Melatih operator tentang pembersihan dan pergantian. Melacak hasil produksi, bubuk yang dapat digunakan, waktu henti, dan durasi pergantian. Lini produksi pada kapasitas nominal yang menyebabkan pengerjaan ulang bukanlah kapasitas yang bermanfaat. Tingkatkan hasil produksi secara bertahap.
Langkah 7: Cara Memilih Pemasok Peralatan Pelapisan Serbuk yang Tepat
Pemasok harus mendiskusikan formulasi Anda dalam istilah teknik. Mintalah bukti uji coba dan data kegunaan yang jelas.
- Apakah pemasok dapat menguji formulasi sebenarnya dan ukuran partikel target?
- Apakah ekstruder, bagian pendingin, dan sistem ACM sudah sesuai dengan kapasitas yang diusulkan?
- Apakah proposal tersebut akan mencakup diagram alur proses dan tata letak bengkel?
- Apakah panduan pemasangan, suku cadang, dan pelatihan operator termasuk di dalamnya?
- Bisakah jalur tersebut diperluas tanpa mengganti kontrol utamanya?
- Apakah dokumen CE, ATEX, atau dokumen lain yang dibutuhkan tersedia untuk pasar tujuan?
MPMtek mengembangkan peralatan pelapisan bubuk dan lini lengkap, dengan peralatan laboratorium untuk peningkatan skala. Latar belakang yang dipublikasikan mencakup sertifikasi ISO 9001, CE, dan ATEX. Label merek kurang penting dibandingkan dengan kesesuaian dokumentasi, uji coba, dan layanan dengan pabrik yang sedang dibangun.
FAQ (Pertanyaan umum)
T: Bisakah pabrik cat cair yang sudah ada diubah menjadi pabrik produksi cat bubuk?
Seringkali, ya. Laboratorium, gudang, dan tim kualitas dapat digunakan kembali. Peralatan khusus masih diperlukan untuk pencampuran awal, ekstrusi, pendinginan, penggilingan, dan pengemasan. Fasilitas dan pengendalian debu perlu ditinjau ulang.
T: Mesin apa yang paling penting dalam lini pelapisan bubuk?
Ekstruder ulir ganda sangat penting untuk pencampuran lelehan, tetapi tidak dapat mengimbangi dosis yang buruk atau pendinginan yang tidak stabil. Kualitas bergantung pada keseluruhan lini produksi.
T: Haruskah saya memulai dengan lini laboratorium atau lini produksi penuh?
Mulailah dengan uji coba laboratorium jika formulasi atau pasar belum terbukti. A jalur pelapisan bubuk laboratorium Dapat menetapkan pengaturan sebelum investasi yang lebih besar. Lini produk lengkap akan tersedia ketika permintaan telah ditentukan.
Kesimpulan
Memulai produksi pelapisan bubuk akan berjalan paling baik ketika persyaratan produk menjadi panduan dalam pengambilan keputusan peralatan. Tentukan formulasi dan kapasitas, kemudian hubungkan setiap tahapan ke dalam satu alur yang terkontrol.
MPMtek dapat meninjau formulasi, kapasitas, dan kondisi lokasi sebelum lini produksi ditentukan. Kirim detail tersebut melalui lini produksi lapisan bubuk Rute penyelidikan untuk konfigurasi praktis. Langkah selanjutnya adalah uji coba dan peninjauan lokasi.
Hubungi MPMtek dengan produk target, kapasitas, dan utilitas.