
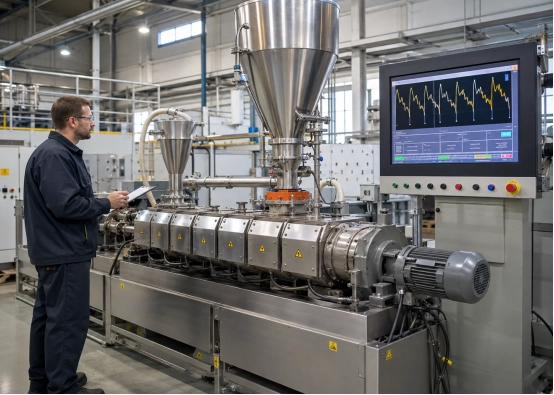
Fluttuazione della coppia in un estrusore rivestimento a polvere Ciò significa che la resistenza all'interno del cilindro sta cambiando. Le cause più comuni sono un'alimentazione instabile, una fusione non uniforme, un errato bilanciamento tra velocità di alimentazione e velocità, variazioni nella materia prima o usura meccanica.
Piccole variazioni sono normali. Oscillazioni ripetute, picchi improvvisi o un aumento continuo verso il limite di allarme possono ridurre la produzione, compromettere la qualità del rivestimento e aumentare il rischio di arresto.
Una diagnosi pratica dovrebbe iniziare dall'alimentazione, per poi passare alla temperatura, ai parametri operativi, alla formulazione e alle condizioni meccaniche.
Che cosa significa esattamente la fluttuazione della coppia dell'estrusore?
La coppia dell'estrusore indica il carico necessario per far ruotare le viti attraverso il materiale. Essa varia durante le fasi di trasporto, compressione, fusione e miscelazione del premiscelato.
La curva non deve essere perfettamente piatta, ma la sua media e il suo intervallo di fluttuazione devono rimanere ripetibili.
Analizzare la coppia in relazione alla portata dell'alimentatore, alla velocità della vite, alle temperature, alla corrente del motore e alla velocità di produzione. Un'oscillazione regolare spesso indica problemi di alimentazione o cicli di temperatura. Picchi casuali possono indicare la formazione di ponti o agglomerati duri. Un aumento graduale può suggerire accumulo di materiale, bassa temperatura del materiale o eccessivo riempimento della vite.
Quali sono le cause delle fluttuazioni di coppia dell'estrusore per la verniciatura a polvere?
1. Alimentazione irregolare o intasamento della tramoggia
La prima condizione da verificare è un'alimentazione instabile.
Le miscele premiscelate per verniciatura a polvere possono presentare una bassa densità apparente, una scarsa fluidità o un elevato contenuto di polveri fini. Il materiale può accumularsi all'interno della tramoggia, formare dei fori o depositarsi intorno all'apertura di alimentazione.
Quando una minore quantità di materiale raggiunge le viti, la coppia diminuisce. Quando la polvere accumulata collassa improvvisamente nella zona di alimentazione, la coppia aumenta.
Un regime di rotazione costante dell'alimentatore non garantisce una portata massica costante. La portata può variare a causa della densità apparente, dell'aria intrappolata, dell'accumulo di materiale o di un livello irregolare nella tramoggia.
Le polveri difficili possono richiedere agitazione della tramoggia, vibrazione o alimentazione forzata. L'obiettivo è un flusso continuo di materiale senza eccessiva compattazione.
2. Temperatura instabile del cilindro o del metallo fuso
La viscosità della resina varia con la temperatura. Se il materiale è troppo freddo, la resistenza e la coppia aumentano. Se diventa troppo caldo, la viscosità può diminuire e la coppia può calare. Il calore eccessivo può anche causare indurimento, degradazione o depositi.
Verificare quanto segue:
- Cicli di funzionamento della valvola di riscaldamento o raffreddamento
- Flusso di acqua di raffreddamento limitato
- Temperatura dell'acqua di raffreddamento instabile
- Sensori danneggiati o mal calibrati
- Impostazioni di temperatura errate
- Tempo di stabilizzazione insufficiente
La temperatura del cilindro visualizzata potrebbe differire dalla temperatura di fusione. Misurare regolarmente la fusione prima di apportare modifiche sostanziali.
3. Squilibrio tra velocità di avanzamento e velocità della vite
La velocità di avanzamento e la velocità della vite determinano il livello di riempimento della vite.
Se la velocità di alimentazione è troppo elevata, le coclee possono riempirsi eccessivamente, aumentando la coppia e la pressione. Se la velocità di rotazione della vite è troppo elevata rispetto all'alimentazione disponibile, le coclee possono alternare condizioni di flusso insufficiente e di flusso eccessivo, producendo miscelazione e coppia instabili.
Non regolare solo la velocità della vite. Essa influenza anche il tempo di permanenza, la forza di taglio e la temperatura di fusione. Regola l'avanzamento e la velocità contemporaneamente, procedendo a piccoli passi.
4. Variazione della formula o della materia prima
Le variazioni delle materie prime possono alterare il comportamento di alimentazione e fusione.
Le cause tipiche includono:
- Viscosità della resina differente
- Modifiche al carico di pigmento o di riempitivo
- Percentuale di polvere riciclata incoerente
- assorbimento di umidità
- Ingredienti aggregati
- Scarsa uniformità del premiscelato
- Variazione della dimensione delle particelle o della densità apparente
Un alimentatore volumetrico può erogare pesi diversi allo stesso numero di giri al minuto quando la densità apparente varia. Registrare i lotti di materiale, la densità apparente, il tempo di premiscelazione e il contenuto di polvere riciclata.
5. Accumulo di residui di viti, usura o problemi meccanici
Se l'alimentazione e la temperatura sono stabili, ispezionare la vite e il sistema di azionamento.
Resina indurita, depositi di pigmento o polvere compattata possono ridurre l'area di flusso disponibile. Anche elementi della vite o rivestimenti del cilindro usurati possono ridurre l'efficienza di trasporto e aumentare la sensibilità alle variazioni di alimentazione.
Altre cause includono elementi della vite danneggiati, montaggio errato della vite, disallineamento dell'albero, usura dei cuscinetti, problemi di accoppiamento, lubrificazione insufficiente del riduttore o un segnale di coppia instabile.
L'ispezione meccanica dovrebbe diventare la priorità quando le condizioni di processo sono stabili ma il profilo di coppia non migliora.
Come si risolve un problema di coppia dell'estrusore instabile?
Passaggio 1: Esaminare l'andamento della coppia
Registrare la coppia, la velocità dell'alimentatore, la velocità della vite, la temperatura del cilindro, la temperatura di fusione, la corrente del motore e la potenza erogata.
Determina se la fluttuazione è regolare, casuale o in graduale aumento. Annota se inizia all'avvio, dopo una modifica della formula, dopo un aumento della produzione o in una fase successiva dell'esecuzione.
Passaggio 2: Verificare prima il sistema di alimentazione
Ispezionare la tramoggia, l'apertura di alimentazione e la coclea di alimentazione per verificare la presenza di intasamenti, fori o accumuli. Verificare che l'agitatore, il vibratore e l'alimentatore forzato funzionino correttamente.
Eseguire un test di uscita a tempo. Raccogliere e pesare il liquido in uscita dall'alimentatore più volte nelle stesse condizioni. Le variazioni tra i campioni confermano l'instabilità dell'alimentazione.
Fase 3: Stabilizzare il profilo di temperatura
Verificare che ogni zona mantenga il valore impostato senza cicli eccessivi di riscaldamento e raffreddamento. Controllare la portata, la pressione e la temperatura dell'acqua di raffreddamento.
Confrontare i valori del pannello con una misurazione indipendente, ove possibile. Lasciare che il processo si stabilizzi dopo ogni modifica.
Passaggio 4: Modificare un solo parametro alla volta
Utilizzare questa sequenza:
- Stabilizzare l'alimentazione.
- Verificare la temperatura del cilindro e del metallo fuso.
- Verificare la velocità di alimentazione effettiva.
- Regolare la velocità di avanzamento o la velocità della vite a piccoli passi.
- Valutare la configurazione della vite se la finestra di processo rimane ristretta.
Annota ogni modifica e il suo effetto. Evita di modificare contemporaneamente temperatura, velocità e formula.
Fase 5: Ispezionare le viti e il sistema di azionamento
Se le regolazioni del processo non risolvono il problema, arrestare e pulire l'estrusore secondo la procedura approvata.
Ispezionare gli elementi della vite, i blocchi di impasto, gli alberi e i rivestimenti del cilindro per verificare la presenza di depositi, usura o danni. Controllare i cuscinetti, i giunti, la lubrificazione del riduttore e i componenti limitatori di coppia. Verificare che i segnali di coppia e corrente siano corretti.
| Schema di coppia | Probabile causa | Primo controllo |
| Aumento e calo regolari | Flusso di alimentazione | Tramoggia e alimentatore |
| Picchi acuti e casuali | Agglomerati di collegamento o duri | Punto di premiscelazione e alimentazione |
| Aumento graduale della coppia | Accumulo o bassa temperatura | Cilindro e viti |
| Cambiamenti tra i lotti | Variazione di formula o densità | Registri delle materie prime |
Come si possono prevenire le fluttuazioni di coppia nei lotti futuri?
Standardizzare i tempi di premiscelazione, la sequenza di caricamento e la dimensione dei lotti. Proteggere le materie prime dall'umidità e rimuovere gli agglomerati prima della produzione.
Calibrare regolarmente il dosatore, soprattutto quando si passa da una formula all'altra con densità apparente diversa. In caso di premiscele a bassa fluidità, utilizzare agitazione, vibrazione o alimentazione forzata.
Creare intervalli operativi approvati per velocità di alimentazione, velocità della vite, coppia e temperatura di fusione. Ove possibile, salvare le impostazioni validate come ricette di produzione. Analizzare l'andamento della coppia nel tempo. Modifiche graduali possono rivelare usura dell'alimentatore, usura della vite o accumulo di materiale prima dell'arresto.
Per le nuove formule difficili, prove su un estrusore a vite doppia di laboratorio È possibile identificare il profilo di temperatura richiesto, la configurazione della vite e l'intervallo di portata prima di procedere all'ampliamento della produzione.
Quando è opportuno valutare l'aggiornamento dell'alimentatore o dell'estrusore?
La valutazione delle apparecchiature può rendersi necessaria quando le fluttuazioni di coppia limitano la produzione, i materiali a bassa densità non possono essere alimentati in modo costante, la polvere riciclata provoca frequenti picchi di temperatura o le zone di temperatura rispondono troppo lentamente.
Il sistema di alimentazione, la configurazione della vite, la capacità di azionamento e il sistema di controllo devono essere valutati come un unico sistema. Un aumento della potenza del motore da solo non risolverà i problemi di alimentazione instabile o di geometria della vite non idonea.
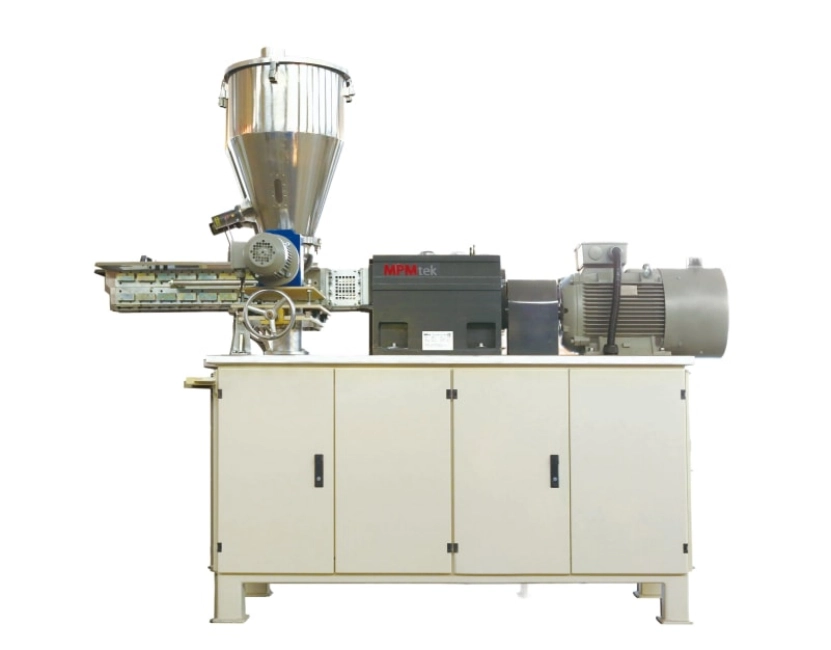
di MPMtek estrusori a vite doppie Può essere configurata con alimentazione forzata, controllo della temperatura multizona, elementi a vite modulari, protezione dalla coppia e gestione delle ricette tramite PLC/HMI. Queste caratteristiche garantiscono la ripetibilità dei processi con diverse formule e velocità di produzione.
Conclusione
La coppia dell'estrusore per verniciatura a polvere solitamente fluttua a causa delle variazioni del flusso del materiale o della resistenza. Iniziare controllando l'alimentazione, quindi verificare la temperatura, l'equilibrio tra alimentazione e velocità, la formulazione e le condizioni meccaniche.
Se il tuo estrusore continua a presentare picchi di coppia, condividi il tipo di formula, la potenza target e i dati operativi correnti con MPMtekil team di ingegneri per una valutazione personalizzata di attrezzature e processi.
Domande frequenti
D: È normale che si verifichino delle fluttuazioni di coppia in un estrusore bivite?
Sì. Piccole oscillazioni attorno a una media stabile sono normali. Fluttuazioni ampie, ripetute o crescenti indicano un'alimentazione instabile, variazioni di viscosità o un carico meccanico variabile.
D: La formazione di ponti tra le tramogge può causare picchi di coppia nell'estrusore?
Sì. La formazione di ponti interrompe il flusso del materiale. Quando il premiscelato accumulato entra improvvisamente nell'alimentatore o nell'estrusore, il livello di riempimento della vite e la coppia possono aumentare rapidamente.
D: Devo ridurre la velocità della vite quando la coppia inizia a fluttuare?
Non immediatamente. Ridurre la velocità può diminuire temporaneamente il carico, ma può aumentare il riempimento della vite se la velocità di alimentazione rimane invariata. Verificare prima la stabilità dell'alimentazione e la temperatura.



