
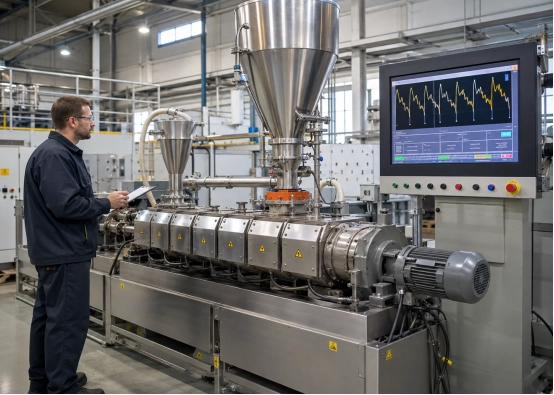
نوسان گشتاور در اکسترودر پوشش پودر به این معنی است که مقاومت داخل سیلندر در حال تغییر است. علل معمول آن عبارتند از تغذیه ناپایدار، ذوب ناهموار، تعادل نادرست تغذیه با سرعت، تغییر مواد اولیه یا سایش مکانیکی.
تغییرات کوچک طبیعی هستند. نوسانات مکرر، افزایش ناگهانی یا افزایش مداوم به سمت حد هشدار میتواند خروجی را کاهش دهد، بر کیفیت پوشش تأثیر بگذارد و خطر خاموش شدن را افزایش دهد.
یک تشخیص عملی باید با تغذیه آغاز شود، سپس به دما، پارامترهای عملیاتی، فرمولاسیون و شرایط مکانیکی بپردازد.
نوسان گشتاور اکسترودر در واقع به چه معناست؟
گشتاور اکسترودر، بار مورد نیاز برای چرخاندن پیچها در میان مواد را نشان میدهد. این گشتاور با انتقال، فشردهسازی، ذوب و مخلوط شدن پیش مخلوط تغییر میکند.
منحنی لازم نیست کاملاً صاف باشد، اما میانگین و دامنه نوسان آن باید تکرارپذیر باقی بماند.
گشتاور را با خروجی تغذیهکننده، سرعت مارپیچ، دماها، جریان موتور و نرخ تولید بررسی کنید. نوسان منظم اغلب به تغذیه یا چرخه دما اشاره دارد. افزایش ناگهانی و تصادفی ممکن است نشاندهنده پل زدن یا کلوخههای سخت باشد. افزایش تدریجی ممکن است نشاندهنده تجمع، دمای پایین مواد یا پر شدن بیش از حد مارپیچ باشد.
چه چیزی باعث نوسان گشتاور اکسترودر پوشش پودری میشود؟
۱. تغذیه نامنظم یا پل زدن قیف
تغذیه ناپایدار اولین شرطی است که باید بررسی شود.
پیش مخلوطهای پوشش پودری ممکن است چگالی ظاهری کم، جریانپذیری ضعیف یا محتوای پودر ریز بالایی داشته باشند. مواد میتوانند درون قیف جمع شوند، سوراخ ایجاد کنند یا در اطراف دهانه تغذیه جمع شوند.
وقتی مواد کمتری به ماردان میرسد، گشتاور کاهش مییابد. وقتی پودر انباشته شده ناگهان به ناحیه تغذیه فرو میرود، گشتاور افزایش مییابد.
دور ثابت تغذیهکننده، جریان جرمی ثابت را تضمین نمیکند. خروجی میتواند به دلیل چگالی حجمی، هوای محبوس، تجمع مواد یا سطح قیف متغیر باشد.
پودرهای دشوار ممکن است نیاز به هم زدن قیف، لرزش یا تغذیه اجباری داشته باشند. هدف، جریان مداوم مواد بدون تراکم بیش از حد است.
۲. دمای ناپایدار سیلندر یا مذاب
ویسکوزیته رزین با دما تغییر میکند. اگر ماده خیلی سرد باشد، مقاومت و گشتاور افزایش مییابد. اگر خیلی گرم شود، ویسکوزیته ممکن است کاهش یابد و گشتاور ممکن است افت کند. گرمای بیش از حد همچنین میتواند باعث پخت، تخریب یا رسوب شود.
بررسی کنید برای:
- چرخهی شیر گرمایش یا سرمایش
- جریان آب خنککننده محدود شده است
- دمای ناپایدار آب خنک کننده
- حسگرهای آسیبدیده یا کالیبره نشده
- تنظیمات نادرست دما
- زمان تثبیت ناکافی
دمای نمایش داده شده در سیلندر ممکن است با دمای مذاب متفاوت باشد. قبل از تغییرات عمده، مذاب را به طور مداوم اندازهگیری کنید.
۳. تعادل نادرست بین نرخ پیشروی و سرعت ماردان
نرخ تغذیه و سرعت مارپیچ، سطح پر شدن مارپیچ را تعیین میکنند.
اگر نرخ تغذیه خیلی زیاد باشد، مارپیچها میتوانند بیش از حد پر شوند و گشتاور و فشار را افزایش دهند. اگر سرعت مارپیچ برای تغذیه موجود خیلی زیاد باشد، مارپیچها ممکن است بین شرایط کمبود و پر شدن متناوب باشند و باعث اختلاط و گشتاور ناپایدار شوند.
سرعت ماردون را به تنهایی تنظیم نکنید. سرعت ماردون همچنین زمان ماند، برش و دمای مذاب را تغییر میدهد. پیشروی و سرعت را با هم و در گامهای کوچک تنظیم کنید.
۴. تغییر فرمول یا مواد اولیه
تغییرات مواد اولیه میتواند رفتار تغذیه و ذوب را تغییر دهد.
علل معمول عبارتند از:
- ویسکوزیته رزینهای مختلف
- تغییرات در بارگذاری رنگدانه یا پرکننده
- درصد پودر بازیافتی متناقض
- جذب رطوبت
- مواد تشکیل دهنده آگلومره شده
- یکنواختی ضعیف پیش مخلوط
- تغییر در اندازه ذرات یا چگالی حجمی
یک تغذیهکننده حجمی ممکن است در صورت تغییر چگالی ظاهری، وزنهای متفاوتی را در یک دور در دقیقه تحویل دهد. مقادیر مواد، چگالی ظاهری، زمان پیش اختلاط و محتوای پودر بازیافتی را ثبت کنید.
۵. تجمع، فرسودگی یا مشکلات مکانیکی پیچ
اگر تغذیه و دما پایدار هستند، سیستم مارپیچ و محرک را بررسی کنید.
رزین عملآوریشده، رسوبات رنگدانه یا پودر فشردهشده میتوانند سطح جریان موجود را کاهش دهند. اجزای مارپیچ یا آسترهای بشکه فرسوده نیز میتوانند راندمان انتقال را کاهش داده و حساسیت به تغییرات تغذیه را افزایش دهند.
دلایل دیگر شامل آسیب دیدن اجزای پیچ، مونتاژ نادرست پیچ، عدم همترازی شفت، فرسودگی یاتاقان، مشکلات کوپلینگ، روغنکاری ضعیف گیربکس یا سیگنال گشتاور ناپایدار است.
بازرسی مکانیکی باید زمانی در اولویت قرار گیرد که شرایط فرآیند پایدار باشد اما الگوی گشتاور بهبود نیابد.
چگونه گشتاور ناپایدار اکسترودر را عیب یابی کنیم؟
مرحله ۱: روند گشتاور را بررسی کنید
گشتاور، سرعت تغذیه، سرعت ماردون، دمای سیلندر، دمای مذاب، جریان و خروجی موتور را ثبت کنید.
مشخص کنید که آیا نوسان منظم، تصادفی یا به تدریج افزایش مییابد. توجه داشته باشید که آیا در هنگام راهاندازی، پس از تغییر فرمول، پس از افزایش خروجی یا بعداً در طول اجرا شروع میشود.
مرحله ۲: ابتدا سیستم تغذیه را بررسی کنید
قیف، دهانه تغذیه و پیچ تغذیه را از نظر پل زدن، سوراخ شدن یا تجمع مواد بررسی کنید. تأیید کنید که همزن، ویبراتور و تغذیه کننده اجباری به درستی کار میکنند.
یک آزمایش خروجی زمانبندیشده انجام دهید. چندین بار تحت شرایط یکسان، تخلیهی فیدر را جمعآوری و وزن کنید. تفاوت بین نمونهها، ناپایداری تغذیه را تأیید میکند.
مرحله ۳: تثبیت مشخصات دما
بررسی کنید که هر منطقه بدون چرخههای گرمایش و سرمایش بیش از حد، نقطه تنظیم خود را حفظ کند. جریان، فشار و دمای آب خنککننده را تأیید کنید.
در صورت امکان، مقادیر پنل را با یک اندازهگیری مستقل مقایسه کنید. اجازه دهید فرآیند پس از هر تغییر تثبیت شود.
مرحله ۴: فقط یک پارامتر را در یک زمان تغییر دهید
از این دنباله استفاده کنید:
- تغذیه را تثبیت کنید.
- دمای سیلندر و مذاب را بررسی کنید.
- نرخ تغذیه واقعی را تأیید کنید.
- نرخ تغذیه یا سرعت پیچ را در مراحل کوچک تنظیم کنید.
- اگر پنجره فرآیند همچنان باریک است، پیکربندی مارپیچ را ارزیابی کنید.
هر تغییر و اثر آن را ثبت کنید. از تغییر همزمان دما، سرعت و فرمول خودداری کنید.
مرحله ۵: پیچها و سیستم محرک را بررسی کنید
اگر تنظیمات فرآیند مشکل را حل نکرد، اکسترودر را طبق روال مصوب متوقف و تمیز کنید.
اجزای پیچ، بلوکهای خمیر، شفتها و آسترهای بشکه را از نظر رسوب، سایش یا آسیب بررسی کنید. یاتاقانها، کوپلینگها، روغنکاری گیربکس و اجزای محدودکننده گشتاور را بررسی کنید. از دقیق بودن سیگنالهای گشتاور و جریان اطمینان حاصل کنید.
| الگوی گشتاور | احتمالا علت | بررسی اول |
| بالا و پایین رفتن منظم | افزایش ناگهانی جریان تغذیه کننده | قیف و تغذیه کننده |
| جهشهای تصادفی و شدید | پل زدن یا تجمع سخت | پیش مخلوط و درگاه تغذیه |
| افزایش تدریجی گشتاور | تجمع یا دمای پایین | بشکه و پیچ |
| تغییرات بین دستهها | تغییر فرمول یا چگالی | سوابق مواد اولیه |
چگونه میتوانید از نوسان گشتاور در دستههای بعدی جلوگیری کنید؟
زمان پیش اختلاط، توالی بارگذاری و اندازه بچ را استاندارد کنید. مواد اولیه را از رطوبت محافظت کنید و قبل از تولید، کلوخهها را از بین ببرید.
دستگاه تغذیه را مرتباً کالیبره کنید، به خصوص هنگام تغییر فرمولها با چگالیهای حجمی مختلف. برای پیش مخلوطهای با جریان ضعیف، از هم زدن، لرزش یا تغذیه اجباری استفاده کنید.
محدودههای عملیاتی تأیید شده برای نرخ تغذیه، سرعت ماردان، گشتاور و دمای مذاب ایجاد کنید. در صورت امکان، تنظیمات تأیید شده را به عنوان دستورالعملهای تولید ذخیره کنید. روند گشتاور را در طول زمان بررسی کنید. تغییرات تدریجی ممکن است قبل از خاموش شدن، سایش تغذیهکننده، سایش ماردان یا تجمع را نشان دهد.
برای فرمولهای جدید دشوار، آزمایشهایی روی ... اکسترودر دو پیچ آزمایشگاهی میتواند قبل از افزایش مقیاس، مشخصات دمایی مورد نیاز، پیکربندی مارپیچ و محدوده توان عملیاتی را شناسایی کند.
چه زمانی باید ارتقاء فیدر یا اکسترودر را در نظر بگیرید؟
ارزیابی تجهیزات ممکن است زمانی ضروری باشد که نوسانات گشتاور، خروجی را محدود کند، مواد با چگالی کم نتوانند به طور مداوم تغذیه شوند، پودر بازیافتی باعث افزایش مکرر دما شود یا مناطق دمایی خیلی کند پاسخ دهند.
تغذیهکننده، پیکربندی مارپیچ، ظرفیت محرک و سیستم کنترل باید به عنوان یک سیستم واحد بررسی شوند. قدرت موتور بیشتر به تنهایی تغذیه ناپایدار یا هندسه نامناسب مارپیچ را اصلاح نمیکند.
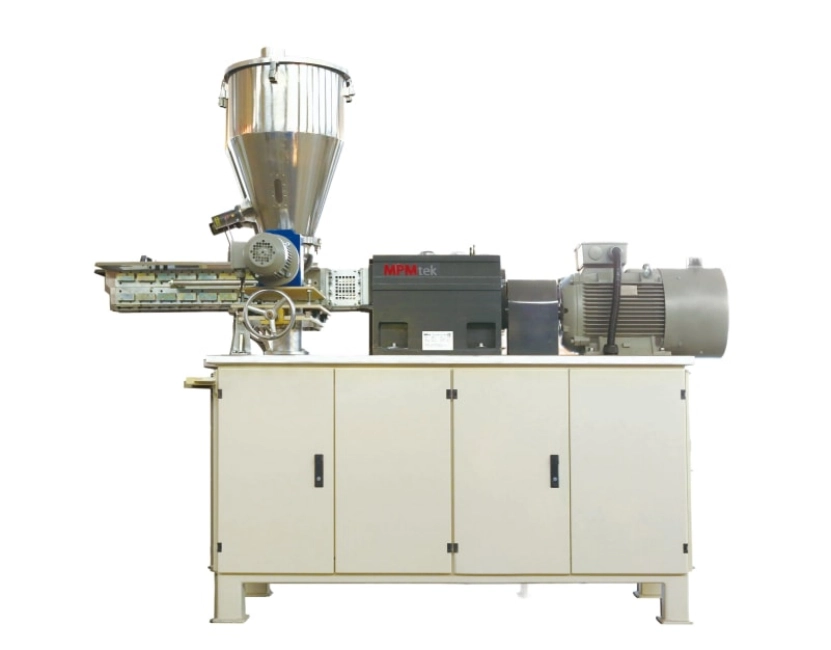
MPMtek ها اکسترودر های دو پیچ میتواند با تغذیه اجباری، کنترل دمای چند منطقهای، عناصر پیچ مدولار، محافظت در برابر گشتاور و مدیریت دستور پخت PLC/HMI پیکربندی شود. این ویژگیها از پردازش تکرارپذیر در فرمولها و نرخهای تولید مختلف پشتیبانی میکنند.
نتیجه گیری
گشتاور اکسترودر پوشش پودری معمولاً به دلیل تغییر جریان مواد یا مقاومت، نوسان دارد. با تغذیه شروع کنید، سپس دما، تعادل تغذیه با سرعت، فرمولاسیون و وضعیت مکانیکی را بررسی کنید.
اگر اکسترودر شما همچنان دچار نوسانات گشتاور میشود، نوع فرمول، خروجی هدف و دادههای عملیاتی فعلی خود را با ما به اشتراک بگذارید. MPMtekتیم مهندسی برای ارزیابی تجهیزات و فرآیندهای سفارشی.
سوالات متداول
س: آیا مقداری نوسان گشتاور در اکسترودر دو مارپیچه طبیعی است؟
بله. نوسانات کوچک حول یک میانگین پایدار طبیعی است. نوسانات بزرگ، مکرر یا فزاینده نشان دهنده تغذیه ناپایدار، تغییرات ویسکوزیته یا تغییر بار مکانیکی است.
س: آیا پل زدن قیف میتواند باعث افزایش ناگهانی گشتاور اکسترودر شود؟
بله. پل زدن جریان مواد را قطع میکند. وقتی مخلوط انباشته شده ناگهان وارد تغذیهکننده یا اکسترودر میشود، سطح پر شدن مارپیچ و گشتاور میتواند به سرعت افزایش یابد.
س: آیا وقتی گشتاور شروع به نوسان میکند، باید سرعت پیچ را کاهش دهم؟
نه بلافاصله. کاهش سرعت ممکن است بار را موقتاً کاهش دهد، اما اگر سرعت تغذیه بدون تغییر باقی بماند، میتواند پر شدن ماردان را افزایش دهد. ابتدا پایداری تغذیه و دما را بررسی کنید.



