
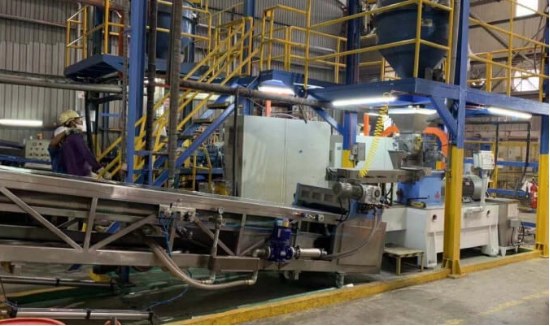
خط تولید پوشش پودری یک فرآیند پیوسته است. پیش اختلاط، اکستروژن، خنکسازی، خردایش، آسیاب، طبقهبندی، الک کردن و بستهبندی باید با سرعتهای سازگار انجام شوند. انحراف در یک مرحله اغلب بعداً به عنوان یک مشکل بزرگتر ظاهر میشود. پیش اختلاط ضعیف ممکن است اکسترودر را بیش از حد بار کند. خنکسازی که به اندازه کافی قوی نباشد میتواند خروجی آسیاب ACM را کاهش دهد. تنظیمات طبقهبندی کننده که خاموش هستند میتوانند به عملکرد اسپری آسیب برسانند.
عیبیابی خوب به معنای یافتن اولین نقطه ناپایدار در فرآیند است. این رویکرد بهتر از نگاه کردن صرف به نقص نهایی عمل میکند.
۱۲ مشکل رایج در خط تولید پوشش پودری
۱. پیش اختلاط ناهموار یا رگههای رنگی
رگههای رنگدانه قابل مشاهده، کلوخههای کوچک یا تغییر رنگ معمولاً نشاندهندهی پیشاختلاط ناکافی هستند. میزان پر شدن بچ، زمان اختلاط، توالی تغذیه مواد اولیه و وضعیت تیغه را بررسی کنید.
بیش از حد پر شده مخلوط کننده پوشش پودر نمیتواند حرکت کافی مواد را ایجاد کند، در حالی که اختلاط بیش از حد ممکن است دمای مواد را افزایش دهد. از وزن ثابتی برای بچ استفاده کنید، یک توالی تغذیه ثابت را دنبال کنید و قبل از تنظیم اکسترودر، تیغهها را از نظر سایش یا تجمع بررسی کنید.
۲. مواد اولیه به صورت ناهموار پل میزنند یا تغذیه میشوند
پل زدن قیف باعث تغذیه نامنظم به داخل میشود اکسترودر پیچ دوقلونشانههای معمول شامل نوسان گشتاور، خروجی ناپایدار و تغییرات ناگهانی در جریان مذاب است.
بررسی کنید که آیا مواد اولیه رطوبت دارند، به راحتی فشرده میشوند یا جریانپذیری ضعیفی دارند. قیف و گلوگاه تغذیه را تمیز کنید، مواد انباشته شده را خارج کنید و خروجی تغذیهکننده را بررسی کنید. فرمولاسیونهای با جریانپذیری دشوار ممکن است به جای تغذیه ثقلی، نیاز به تغذیه کنترلشده داشته باشند.
۳. گشتاور اکسترودر در طول تولید نوسان دارد
تولید پایدار، گشتاور اکسترودر را در محدوده نسبتاً محدودی نگه میدارد. تغییرات مداوم معمولاً از نرخهای تغذیه ناهموار ناشی میشوند. آنها همچنین میتوانند از پیش اختلاط ضعیف ناشی شوند. دمای سیلندر که با سرعت مارپیچ مناسب یا نامناسب نیست، همین اثر را ایجاد میکند.
ابتدا تغذیهکننده را بررسی کنید. دادههای نرخ تغذیه، بار موتور، سرعت مارپیچ و دما را با یک دسته ثابت مقایسه کنید. هر بار یک پارامتر را تغییر دهید زیرا سرعت مارپیچ بالاتر ممکن است گرمای برشی را نیز افزایش دهد.
۴. اکسترودر دو مارپیچ مسدود میشود
انسداد اکسترودر ممکن است ناشی از پخت زودرس، تغذیه بیش از حد، دمای پایین سیلندر یا مواد سخت شده باقی مانده در داخل پس از خاموش شدن باشد. علائم هشدار دهنده شامل افزایش سریع گشتاور و کاهش تخلیه است.
اگر گشتاور به شدت افزایش یافت، فوراً تغذیه را متوقف کنید. مواد را با فشار از دستگاه عبور ندهید. مراحل خاموش کردن و تمیز کردن صحیح را دنبال کنید، سپس مشخصات دما، سرعت تغذیه و زمان اقامت را بررسی کنید. انسداد مکرر معمولاً نشان میدهد که تنظیمات یا پیکربندی پیچ با فرمولاسیون مطابقت ندارد.
۵. ماده اکسترود شده بیش از حد گرم شده یا به طور ناقص خشک شده است
موادی که خیلی داغ میشوند ممکن است تغییر رنگ نشان دهند. ذرات سوخته میتوانند ظاهر شوند. ویسکوزیته افزایش مییابد. جریان ضعیف میشود و براقیت افت میکند. دمای بالای سیلندر، سرعت بالای مارپیچ یا زمان ماند طولانی اغلب باعث این مشکلات میشوند.
دمای نمایش داده شده در سیلندر همیشه دمای واقعی مذاب نیست. در صورت امکان، مواد تخلیه شده را بررسی کنید و دما را به تدریج کاهش دهید. هدف، پراکندگی کامل بدون شروع واکنش پخت است.
۶. ضخامت ورق اکسترود شده ناهموار است
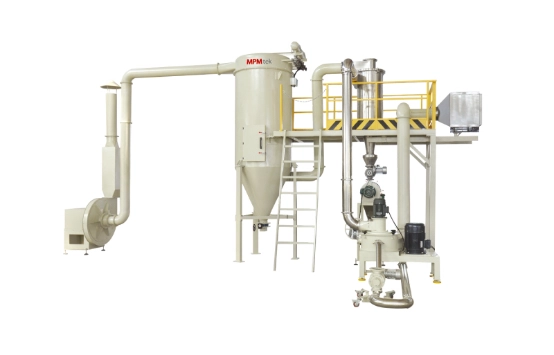
ضخامت ناهموار ورق باعث ایجاد پوستههایی با سرعت خنک شدن و شکنندگی متفاوت میشود. نواحی ضخیم گرم میمانند، در حالی که نواحی نازک ممکن است بیش از حد شکننده شوند. این امر باعث ایجاد بار سنگ شکن ناپایدار و آسیاب ناهمگون میشود.
شکاف غلتک خنککننده، تراز، فشار و وضعیت سطح را بررسی کنید. همچنین تأیید کنید که خروجی اکسترودر پایدار است. اگر جریان مواد از قالب پالس داشته باشد، بخش خنککننده صرف نظر از تنظیمات نوار نقاله، نمیتواند یک ورق یکنواخت تشکیل دهد.
۷. ماده اکسترود شده به تسمه خنک کننده میچسبد
موادی که به تسمه خنککننده میچسبند معمولاً هنوز خیلی داغ هستند. ممکن است به اندازه کافی سریع خنک نشوند. ورقهای ضخیم، سرعت بالای تسمه، جریان هوای ضعیف یا جریان کم آب خنککننده میتوانند همین مشکل را ایجاد کنند.
سطح تسمه و عملکرد واقعی خنککننده را بررسی کنید. در صورت لزوم ضخامت ورق یا سرعت تسمه را کاهش دهید. ماده اکسترود شده قبل از خرد کردن باید کاملاً جامد باشد. برادههای گرم و انعطافپذیر باعث افزایش تجمع و ایجاد ... میشوند. سنگ زنی ACM کمتر پایدار.
۸. آسیاب ACM ذرات ریز زیادی تولید میکند
ذرات ریز زیاد، نرخ بازیابی را کاهش میدهند. آنها به جریان پودر و عملکرد بازیابی آسیب میرسانند. سرعت بالای روتور، سرعت بالای کلاسیفایر، نرخ تغذیه پایین یا تراشههای بسیار شکننده اغلب باعث این افزایش میشوند.
به جای تکیه بر اندازه متوسط ذرات، مقادیر D10، D50 و D90 را بررسی کنید. سرعت آسیاب و طبقهبندی را در مراحل کوچک تنظیم کنید و در عین حال جریان هوای پایدار را حفظ کنید. نرخ تغذیه بسیار پایین ممکن است باعث آسیاب بیش از حد شود زیرا ذرات برای مدت طولانی در ناحیه آسیاب باقی میمانند.
۹. توزیع اندازه ذرات بسیار گسترده است
توزیع گسترده اندازه ذرات ممکن است شامل ذرات بزرگ و ذرات ریز بیش از حد باشد که بر سیالیت، راندمان انتقال، تشکیل فیلم و ظاهر سطح تأثیر میگذارد.
ابتدا اندازه تراشه و ثبات خنککنندگی را بررسی کنید. سپس جریان هوا، سرعت طبقهبندیکننده، وضعیت روتور و سایش داخلی را بررسی کنید. اندازه ذرات را در حین تولید آزمایش کنید تا قبل از تکمیل دسته، بتوان رانش را اصلاح کرد.
۱۰. خروجی آسیاب ACM با گذشت زمان کاهش مییابد
کاهش تدریجی ظرفیت آسیاب معمولاً به دلیل گرفتگی فیلترها، تجمع پودر داخلی، جریان هوای ناکافی، چسبندگی خوراک یا فرسودگی قطعات آسیاب است. افزایش بار موتور یا دمای آسیاب اغلب همزمان رخ میدهد.
فشار فعلی، جریان هوا و مقادیر بار را با دادههای عملیاتی عادی مقایسه کنید. فیلترها، مجاری و سطوح داخلی را تمیز کنید و سیستم جمعآوری گرد و غبار را بررسی کنید. همچنین دمای تراشه را بررسی کنید، زیرا مواد گرم میتوانند درون آسیاب نرم شده و به آن بچسبند.
۱۱. آسیاب صدا یا لرزش بیش از حد تولید میکند
لرزش غیرطبیعی میتواند ناشی از عدم تعادل روتور، یاتاقانهای فرسوده، شل بودن بستها، اشیاء خارجی یا تجمع ناهموار مواد روی قطعات چرخان باشد.
قبل از ادامه تولید، دستگاه را متوقف کرده و آن را بررسی کنید. یاتاقانها، بالانس روتور، پیچهای نصب و لقیهای داخلی را بررسی کنید. رسوبات را پاک کنید و تأیید کنید که هیچ ماده سخت خارجی وارد آسیاب نشده است. کار کردن تحت ارتعاش شدید میتواند به یاتاقانها، آببندها، شفتها و محفظه آسیاب آسیب برساند.
۱۲. آلودگی رنگی بین دستهها رخ میدهد
آلودگی رنگ معمولاً از بقایای مواد باقی مانده در میکسر، اکسترودر، بخش خنک کننده، سنگ شکن، آسیاب ACM، لوله ها، فیلترها یا غربال ناشی می شود. سطوح خراشیده و مناطق مرده، تمیز کردن را دشوارتر می کنند.
از یک روش تمیزکاری مستند استفاده کنید و نقاط تجمع پنهان را بررسی کنید. در صورت امکان، رنگها را از روشن به تیره تنظیم کنید. به قالب اکسترودر، لبههای تسمه، آستر آسیاب، طبقهبندیکننده، سیکلون و سیستم فیلتر توجه ویژه داشته باشید.
چگونه از مشکلات مکرر خط تولید جلوگیری کنیم
دادههای عملیاتی هر بسته پایدار را ثبت کنید و از آن به عنوان مرجع استفاده کنید. پارامترهای مفید شامل زمان اختلاط، وزن بسته، نرخ تغذیه، گشتاور اکسترودر، سرعت مارپیچ، دمای سیلندر، سرعت تسمه، سرعت روتور، سرعت طبقهبندی کننده، جریان هوا و نتایج اندازه ذرات است.
نگهداری پیشگیرانه باید تیغههای میکسر، پیچها، یاتاقانها، غلتکها، تسمهها، فیلترها، آببندها، قطعات سنگزنی و اجزای الکتریکی را پوشش دهد. اپراتورها باید آموزش ببینند تا علائم هشدار دهنده اولیه مانند افزایش تدریجی گشتاور، رانش دما، افت جریان هوا، سر و صدای غیرمعمول یا تجمع مواد را تشخیص دهند.
میکسر، اکسترودر، کانویئر خنک کننده، سنگ شکن، آسیاب ACM، الک و سیستم جمع آوری گرد و غبار نیز باید از نظر ظرفیت به درستی مطابقت داشته باشند. کندترین بخش، خروجی واقعی کل خط را تعیین میکند.
سوالات متداول
س: وقتی خروجی خط ناگهان افت میکند، اپراتورها ابتدا باید چه چیزی را بررسی کنند؟
جایی را که مواد برای اولین بار شروع به تجمع میکنند، پیدا کنید. نرخ تغذیه فعلی، بار موتور، دما، فشار و جریان هوا را با دادههای یک بچ معمولی مقایسه کنید. قبل از تغییر تنظیمات پاییندستی، دستگاه بالادستی را بررسی کنید. به عنوان مثال، افت خروجی آسیاب ACM ممکن است با خنککننده ضعیف یا اکستروژن ناپایدار شروع شود.
س: خط تولید پوشش پودری چند وقت یکبار باید تمیز شود؟
سطوح تماس باید هر زمان که به رنگ یا فرمولاسیون ناسازگار تغییر میکنند، تمیز شوند. فیلترها، آببندها، پیچها، روتورها، طبقهبندیکنندهها، غربالها، یاتاقانها و مجاری باید مطابق با ساعات کار و شرایط واقعی تولید بررسی شوند. تغییرات رنگ با کنتراست بالا نیاز به یک روش تمیزکاری دقیقتر نسبت به تولید رنگ مشابه دارد.
با MPMtek یک خط تولید پوشش پودری پایدارتر بسازید
تولید پایدار پوشش پودری به انتخاب صحیح دستگاه، ظرفیت متعادل، کنترل فرآیند قابل اعتماد و دسترسی عملی به تعمیر و نگهداری بستگی دارد. MPMtek میکسرها، اکسترودرهای دو مارپیچ، نوار نقالههای خنککننده، خردکنها، آسیابهای ACM، دستگاههای اتصال، تجهیزات آزمایشگاهی و خطوط تولید کامل پوشش پودری را تأمین میکند.
آیا خروجی ناپایدار، اندازه ذرات ناهمگون یا خرابیهای مکرر را تجربه میکنید؟
نوع فرمولاسیون خود را برای MPMtek ارسال کنید، ظرفیت هدف و چالشهای تولید فعلی. تیم مهندسی ما میتواند به ارزیابی پیکربندی تجهیزات شما کمک کند و یک راهحل تولید پوشش پودری سفارشی را پیشنهاد دهد.



