
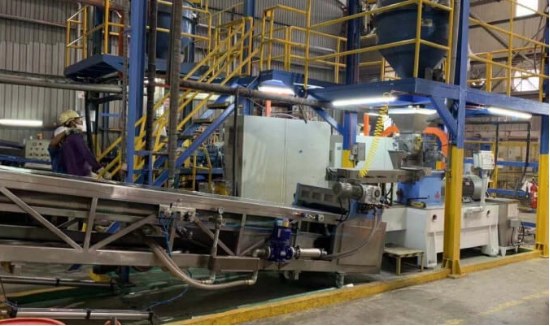
Toz boya üretim hattı, birbirine bağlı bir süreçtir. Ön karıştırma, ekstrüzyon, soğutma, kırma, öğütme, sınıflandırma, eleme ve paketleme işlemleri uyumlu hızlarda çalışmalıdır. Bir aşamadaki sapma, genellikle daha sonra daha büyük bir sorun olarak ortaya çıkar. Yetersiz ön karıştırma, ekstrüderi aşırı yükleyebilir. Yeterince güçlü olmayan soğutma, ACM değirmeninin üretimini azaltabilir. Yanlış ayarlanmış sınıflandırıcılar, püskürtme performansını olumsuz etkileyebilir.
İyi bir sorun giderme, süreçteki ilk kararsız noktayı bulmak anlamına gelir. Bu yaklaşım, yalnızca son hataya bakmaktan daha iyi sonuç verir.
Toz Boya Üretim Hattında Sık Karşılaşılan 12 Sorun
1. Düzensiz Ön Karıştırma veya Renk Çizgileri
Gözle görülür pigment izleri, küçük topaklar veya renk farklılıkları genellikle yetersiz ön karıştırmaya işaret eder. Parti dolum seviyesini, karıştırma süresini, hammadde besleme sırasını ve bıçak durumunu kontrol edin.
aşırı doldurulmuş toz kaplama karıştırıcı Yeterli malzeme hareketi sağlanamazken, aşırı karıştırma malzemenin sıcaklığını artırabilir. Tutarlı bir parti ağırlığı kullanın, sabit bir besleme sırası izleyin ve ekstrüderi ayarlamadan önce bıçaklarda aşınma veya birikme olup olmadığını kontrol edin.
2. Hammadde Köprüsü veya Düzensiz Besleme
Besleme haznesinde oluşan tıkanma, düzensiz beslemeye neden olur. çift vidalı ekstrüderTipik belirtiler arasında torkta dalgalanmalar, kararsız çıkış ve eriyik akışında ani değişiklikler yer alır.
Hammaddenin nem içerip içermediğini, kolayca sıkışıp sıkışmadığını veya akışkanlığının düşük olup olmadığını kontrol edin. Hazneyi ve besleme boğazını temizleyin, biriken malzemeyi çıkarın ve besleyici çıkışını doğrulayın. Akışkanlığı zor olan formülasyonlar, yalnızca yerçekimiyle besleme yerine kontrollü besleme gerektirebilir.
3. Üretim Sırasında Ekstrüder Torku Dalgalanır
İstikrarlı üretim, ekstrüder torkunu oldukça dar bir aralıkta tutar. Sürekli değişimler genellikle düzensiz besleme hızlarından kaynaklanır. Ayrıca yetersiz ön karıştırmadan da kaynaklanabilirler. Doğru olmayan namlu sıcaklıkları veya yanlış vida hızı da aynı etkiyi yaratır.
Öncelikle besleme ünitesini kontrol edin. Besleme hızı, motor yükü, vida hızı ve sıcaklık verilerini stabil bir partiyle karşılaştırın. Daha yüksek vida hızı kesme ısısını da artırabileceğinden, parametreleri tek tek değiştirin.
4. Çift Vidalı Ekstrüder Tıkanıyor
Ekstrüder tıkanması, erken kürleme, aşırı besleme, düşük namlu sıcaklığı veya kapatma sonrasında içeride kalan sertleşmiş malzeme nedeniyle meydana gelebilir. Uyarı işaretleri arasında hızla artan tork ve azalan deşarj yer alır.
Tork aniden yükselirse beslemeyi derhal durdurun. Malzemeyi makineden zorla geçirmeyin. Doğru kapatma ve temizleme sırasını izleyin, ardından sıcaklık profilini, besleme hızını ve bekleme süresini gözden geçirin. Tekrarlanan tıkanmalar genellikle ayarların veya vida konfigürasyonunun formülasyonla uyuşmadığını gösterir.
5. Ekstrüdat Aşırı Isınmış veya Kısmen Kürlenmiş
Aşırı ısınan malzeme renk değişimi gösterebilir. Yanmış parçacıklar ortaya çıkabilir. Viskozite artar. Akışkanlık bozulur ve parlaklık azalır. Yüksek tambur sıcaklığı, hızlı vida hızı veya uzun bekleme süresi genellikle bu sorunlara neden olur.
Gösterilen namlu sıcaklığı her zaman gerçek erime sıcaklığı olmayabilir. Mümkünse boşaltılan malzemeyi kontrol edin ve sıcaklıkları kademeli olarak düşürün. Amaç, kürleme reaksiyonunu başlatmadan tam dağılım sağlamaktır.
6. Ekstrüzyon Levha Kalınlığı Düzensizdir
Düzensiz levha kalınlığı, farklı soğuma hızlarına ve kırılganlığa sahip pullar oluşturur. Kalın bölgeler sıcak kalırken, ince bölgeler çok kırılgan hale gelebilir. Bu durum, dengesiz kırıcı yüküne ve tutarsız öğütmeye yol açar.
Soğutma silindiri aralığını, hizalamasını, basıncını ve yüzey durumunu kontrol edin. Ayrıca ekstrüder çıkışının stabil olduğunu doğrulayın. Kalıptan gelen malzeme akışında dalgalanmalar varsa, konveyör ayarlarından bağımsız olarak soğutma bölümü düzgün bir tabaka oluşturamaz.
7. Ekstrüzyon ürünü soğutma bandına yapışıyor.
Soğutma bandına yapışan malzeme genellikle hala çok sıcaktır. Yeterince hızlı soğumayabilir. Kalın levhalar, yüksek bant hızı, zayıf hava akışı veya düşük soğutma suyu akışı da aynı soruna yol açabilir.
Bant yüzeyini ve gerçek soğutma performansını kontrol edin. Gerektiğinde sac kalınlığını veya bant hızını azaltın. Ekstrüzyon işleminden önce ekstrüdat tamamen katı olmalıdır. Sıcak ve esnek talaşlar birikmeyi artırır ve sorunlara yol açar. ACM taşlama Daha az istikrarlı.
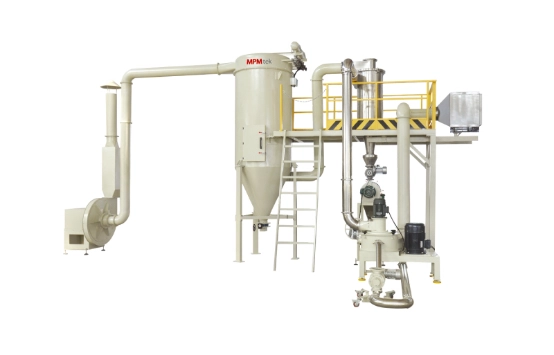
8. ACM değirmeni çok fazla ince parçacık üretiyor.
Çok fazla ince parçacık, geri kazanım oranlarını düşürür. Toz akışını ve geri kazanım performansını olumsuz etkiler. Yüksek rotor hızı, hızlı sınıflandırıcı hızı, düşük besleme hızı veya çok kırılgan talaşlar genellikle bu fazlalığa neden olur.
Ortalama parçacık boyutuna güvenmek yerine D10, D50 ve D90 değerlerini inceleyin. Sabit hava akışını korurken öğütme ve sınıflandırıcı hızlarını küçük adımlarla ayarlayın. Çok düşük besleme hızı, parçacıkların öğütme bölgesinde çok uzun süre kalmasına neden olarak aşırı öğütmeye yol açabilir.
9. Parçacık Boyutu Dağılımı Çok Geniş
Geniş bir parçacık boyutu dağılımı, hem aşırı büyük parçacıkları hem de aşırı ince parçacıkları içerebilir; bu da akışkanlaştırmayı, transfer verimliliğini, film oluşumunu ve yüzey görünümünü etkileyebilir.
Öncelikle talaş boyutunu ve soğutma tutarlılığını kontrol edin. Ardından hava akışını, sınıflandırıcı hızını, rotor durumunu ve iç aşınmayı inceleyin. Üretim sırasında partikül boyutunu test edin, böylece parti tamamlanmadan önce sapmalar düzeltilebilir.
10. ACM Fabrikasının Üretimi Zamanla Düşüyor
Öğütme kapasitesindeki kademeli azalma genellikle tıkanmış filtreler, iç toz birikimi, yetersiz hava akışı, yapışkan besleme veya aşınmış öğütme parçalarıyla ilişkilidir. Artan motor yükü veya öğütme sıcaklığı da genellikle aynı anda ortaya çıkar.
Mevcut basınç, hava akışı ve yük değerlerini normal çalışma verileriyle karşılaştırın. Filtreleri, kanalları ve iç yüzeyleri temizleyin ve toz toplama sistemini inceleyin. Ayrıca talaş sıcaklığını da kontrol edin, çünkü sıcak malzeme yumuşayabilir ve değirmenin içine yapışabilir.
11. Değirmen Aşırı Gürültü veya Titreşim Üretiyor
Anormal titreşim, rotor dengesizliğinden, aşınmış yataklardan, gevşek bağlantı elemanlarından, yab cisimlerden veya dönen parçalar üzerinde düzensiz birikmeden kaynaklanabilir.
Üretime devam etmeden önce makineyi durdurun ve inceleyin. Rulmanları, rotor dengesini, montaj cıvatalarını ve iç boşlukları kontrol edin. Tortuları temizleyin ve değirmene sert yabancı madde girmediğinden emin olun. Şiddetli titreşim altında çalışmak rulmanlara, contalara, millere ve değirmen gövdesine zarar verebilir.
12. Partiler Arasında Renk Kirlenmesi Meydana Geliyor
Renk kirliliği genellikle karıştırıcıda, ekstrüderde, soğutma bölümünde, kırıcıda, ACM değirmeninde, borularda, filtrelerde veya elekte kalan kalıntılardan kaynaklanır. Çizilmiş yüzeyler ve ölü bölgeler temizliği daha da zorlaştırır.
Belgelenmiş bir temizleme prosedürü kullanın ve gizli birikme noktalarını inceleyin. Mümkün olduğunca, renkleri açıktan koyuya doğru sıralayın. Ekstrüder kalıbına, bant kenarlarına, değirmen astarına, sınıflandırıcıya, siklona ve filtre sistemine özellikle dikkat edin.
Üretim Hattında Tekrarlayan Sorunların Önlenmesi Nasıl Sağlanır?
Her stabil partinin çalışma verilerini kaydedin ve referans olarak kullanın. Faydalı parametreler arasında karıştırma süresi, parti ağırlığı, besleme hızı, ekstrüder torku, vida hızı, namlu sıcaklıkları, bant hızı, rotor hızı, sınıflandırıcı hızı, hava akışı ve partikül boyutu sonuçları yer almaktadır.
Önleyici bakım, mikser bıçaklarını, vidaları, rulmanları, silindirleri, kayışları, filtreleri, contaları, öğütme parçalarını ve elektrikli bileşenleri kapsamalıdır. Operatörler, kademeli tork artışları, sıcaklık kayması, hava akışı kaybı, olağandışı gürültü veya malzeme birikmesi gibi erken uyarı işaretlerini tanımak üzere eğitilmelidir.
Karıştırıcı, ekstrüder, soğutma konveyörüKırıcı, ACM değirmeni, elek ve toz toplama sisteminin kapasitelerinin de doğru şekilde eşleştirilmesi gerekir. En yavaş bölüm, tüm hattın gerçek çıktısını belirleyecektir.
Sık Sorulan Sorular
S: Hat çıktısı aniden düştüğünde operatörler ilk olarak neyi kontrol etmelidir?
Malzemenin ilk birikmeye başladığı yeri belirleyin. Mevcut besleme hızını, motor yükünü, sıcaklığı, basıncı ve hava akışını normal bir partiden elde edilen verilerle karşılaştırın. Aşağı akış ayarlarını değiştirmeden önce yukarı akış makinesini kontrol edin. Örneğin, ACM değirmen çıktısındaki düşüş, yetersiz soğutma veya kararsız ekstrüzyonla başlayabilir.
S: Toz boya üretim hattı ne sıklıkla temizlenmelidir?
Uyumsuz bir renk veya formülasyona geçildiğinde temas yüzeyleri temizlenmelidir. Filtreler, contalar, vidalar, rotorlar, sınıflandırıcılar, elekler, rulmanlar ve kanallar, çalışma saatlerine ve gerçek üretim koşullarına göre kontrol edilmelidir. Yüksek kontrastlı renk değişiklikleri, benzer renk üretiminden daha detaylı bir temizlik prosedürü gerektirir.
MPMtek ile Daha İstikrarlı Bir Toz Boya Üretim Hattı Kurun
İstikrarlı toz boya üretimi, doğru makine seçimi, dengeli kapasite, güvenilir proses kontrolü ve pratik bakım erişimine bağlıdır. MPMtek, karıştırıcılar, çift vidalı ekstrüderler, soğutma konveyörleri, kırıcılar, ACM değirmenleri, yapıştırma makineleri, laboratuvar ekipmanları ve komple toz boya üretim hatları tedarik etmektedir.
Çıktıda istikrarsızlık, tutarsız parçacık boyutu veya sık sık arızalar mı yaşıyorsunuz?
MPMtek'e formülasyon türünüzü gönderin.Hedef kapasite ve mevcut üretim zorlukları. Mühendislik ekibimiz, ekipman konfigürasyonunuzu değerlendirmenize ve özelleştirilmiş bir toz boya üretim çözümü önermenize yardımcı olabilir.



