
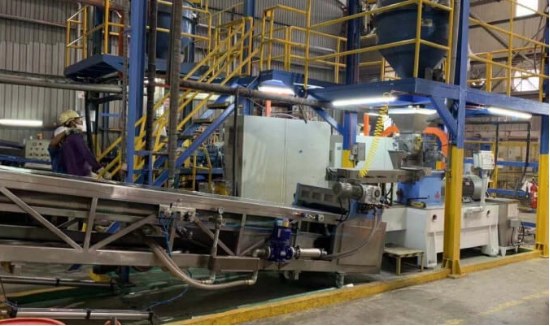
Une ligne de production de revêtement en poudre est un processus interconnecté. Le prémélange, l'extrusion, le refroidissement, le concassage, le broyage, le classement, le tamisage et le conditionnement doivent s'effectuer à des cadences compatibles. Un écart à une étape peut engendrer des problèmes plus importants par la suite. Un prémélange insuffisant peut surcharger l'extrudeuse. Un refroidissement inadéquat peut réduire le rendement du broyeur ACM. Des réglages incorrects du classificateur peuvent nuire à la qualité de la pulvérisation.
Un bon dépannage consiste à trouver le premier point instable du processus. Cette approche est plus efficace que de se concentrer uniquement sur le défaut final.
12 problèmes courants des lignes de production de revêtement en poudre
1. Prémélange irrégulier ou stries de couleur
Des traces de pigment visibles, de petits agglomérats ou des variations de couleur indiquent généralement un prémélange insuffisant. Vérifiez le niveau de remplissage du lot, la durée de mélange, l'ordre d'alimentation en matières premières et l'état des lames.
Un surchargé mélangeur de revêtement en poudre Un brassage insuffisant du matériau peut entraîner une augmentation de sa température. Veillez à utiliser un poids de lot constant, à respecter une séquence d'alimentation fixe et à vérifier l'usure ou l'accumulation de dépôts au niveau des lames avant de régler l'extrudeuse.
2. Approvisionnement irrégulier en matières premières
Le pontage de la trémie provoque une alimentation irrégulière dans la extrudeuse à double visLes signes typiques incluent un couple fluctuant, une puissance de sortie instable et des changements soudains dans le flux de fusion.
Vérifiez si les matières premières contiennent de l'humidité, se compactent facilement ou présentent une faible fluidité. Nettoyez la trémie et la goulotte d'alimentation, retirez les résidus et contrôlez le débit du doseur. Les formulations difficiles à écouler peuvent nécessiter une alimentation contrôlée plutôt qu'une alimentation par gravité seule.
3. Le couple de l'extrudeuse fluctue pendant la production
Une production stable maintient le couple de l'extrudeuse dans une plage relativement étroite. Les variations constantes proviennent généralement de débits d'alimentation irréguliers. Elles peuvent également être dues à un prémélange insuffisant. Des températures de fourreau ou des vitesses de vis inadéquates produisent le même effet.
Vérifiez d'abord le doseur. Comparez le débit d'alimentation, la charge du moteur, la vitesse de la vis et la température avec un lot stable. Modifiez un paramètre à la fois, car une vitesse de vis plus élevée peut également augmenter la chaleur de cisaillement.
4. L'extrudeuse à double vis se bloque
Le blocage de l'extrudeuse peut être dû à un durcissement prématuré, une alimentation excessive, une température trop basse du cylindre ou la présence de résidus de matière durcie après l'arrêt. Les signes d'alerte incluent une augmentation rapide du couple et une réduction du débit.
Arrêtez immédiatement l'alimentation si le couple augmente brusquement. Ne forcez pas le passage du matériau dans la machine. Suivez la procédure d'arrêt et de nettoyage appropriée, puis vérifiez le profil de température, le débit d'alimentation et le temps de séjour. Un blocage répété indique généralement que les réglages ou la configuration de la vis ne sont pas adaptés à la formulation.
5. L'extrudat est surchauffé ou partiellement durci
Une matière qui chauffe excessivement peut se décolorer. Des particules brûlées peuvent apparaître. La viscosité augmente. L'écoulement devient difficile et le brillant diminue. Ces problèmes sont souvent causés par une température élevée du cylindre, une vitesse de vis trop rapide ou un temps de séjour prolongé.
La température affichée dans le cylindre ne correspond pas toujours à la température de fusion réelle. Vérifiez le matériau déchargé lorsque cela est possible et réduisez progressivement la température. L'objectif est une dispersion complète sans amorcer la réaction de polymérisation.
6. L'épaisseur de la feuille extrudée est irrégulière.
L'épaisseur irrégulière des feuilles crée des flocons dont les vitesses de refroidissement et la fragilité varient. Les zones épaisses restent chaudes, tandis que les zones minces peuvent devenir trop cassantes. Il en résulte une charge instable du concasseur et un broyage irrégulier.
Vérifiez l'écartement, l'alignement, la pression et l'état de surface du rouleau de refroidissement. Assurez-vous également de la stabilité du débit de l'extrudeuse. Si le flux de matière sortant de la filière est irrégulier, la section de refroidissement ne pourra pas former une feuille uniforme, quels que soient les réglages du convoyeur.
7. Déposer les bâtonnets extrudés sur le tapis de refroidissement
Les matériaux qui adhèrent à la bande de refroidissement sont généralement encore trop chauds. Ils risquent de ne pas refroidir suffisamment vite. Des feuilles épaisses, une vitesse de bande élevée, un faible débit d'air ou un débit d'eau de refroidissement insuffisant peuvent engendrer le même problème.
Vérifiez l'état de la surface de la bande et son efficacité de refroidissement. Réduisez l'épaisseur de la feuille ou la vitesse de la bande si nécessaire. L'extrudat doit être complètement solide avant le broyage. Les copeaux chauds et malléables favorisent l'accumulation et rendent meulage ACM moins stable.
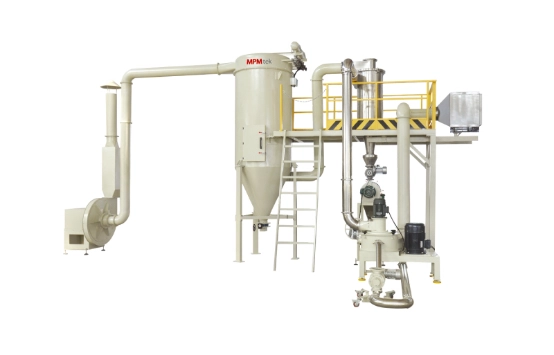
8. Le broyeur ACM produit trop de particules fines.
Un excès de particules fines diminue les taux de récupération. Il nuit à l'écoulement de la poudre et aux performances de récupération. Une vitesse de rotor élevée, une vitesse de classificateur rapide, un faible débit d'alimentation ou des copeaux très friables sont souvent à l'origine de cet excès.
Analysez les valeurs D10, D50 et D90 au lieu de vous fier uniquement à la taille moyenne des particules. Ajustez les vitesses de broyage et de classification par petits paliers tout en maintenant un débit d'air stable. Un débit d'alimentation trop faible peut entraîner un surbroyage, car les particules restent trop longtemps dans la zone de broyage.
9. La distribution granulométrique est trop large.
Une large distribution granulométrique peut contenir à la fois des particules surdimensionnées et des fines en excès, ce qui affecte la fluidisation, l'efficacité du transfert, la formation du film et l'aspect de la surface.
Vérifiez d'abord la taille des copeaux et l'homogénéité du refroidissement. Ensuite, inspectez le flux d'air, la vitesse du classificateur, l'état du rotor et l'usure interne. Contrôlez la granulométrie en cours de production afin de corriger les éventuelles variations avant la fin du lot.
10. La production de l'usine ACM diminue au fil du temps
Une réduction progressive de la capacité du broyeur est généralement liée à des filtres obstrués, à une accumulation de poudre à l'intérieur du broyeur, à un débit d'air insuffisant, à une alimentation collante ou à des pièces de broyage usées. Une augmentation de la charge du moteur ou de la température du broyeur survient souvent simultanément.
Comparez les valeurs actuelles de pression, de débit d'air et de charge avec les données de fonctionnement normales. Nettoyez les filtres, les conduits et les surfaces internes, et inspectez le système de dépoussiérage. Vérifiez également la température des copeaux, car les matériaux chauds peuvent ramollir et adhérer à l'intérieur du broyeur.
11. Le moulin produit un bruit ou des vibrations excessifs.
Des vibrations anormales peuvent être causées par un déséquilibre du rotor, des roulements usés, des fixations desserrées, des corps étrangers ou une accumulation irrégulière sur les pièces rotatives.
Arrêtez la machine et inspectez-la avant de reprendre la production. Vérifiez les roulements, l'équilibrage du rotor, les boulons de fixation et les jeux internes. Enlevez les dépôts et assurez-vous qu'aucun corps étranger dur n'a pénétré dans le broyeur. Un fonctionnement soumis à de fortes vibrations peut endommager les roulements, les joints, les arbres et le carter du broyeur.
12. Une contamination par la couleur se produit entre les lots.
La contamination par la couleur provient généralement de résidus présents dans le mélangeur, l'extrudeuse, la section de refroidissement, le concasseur, le broyeur ACM, les tuyaux, les filtres ou le tamis. Les surfaces rayées et les zones mortes rendent le nettoyage plus difficile.
Utilisez une procédure de nettoyage documentée et inspectez les points d'accumulation cachés. Dans la mesure du possible, traitez les couleurs de la plus claire à la plus foncée. Portez une attention particulière à la filière d'extrusion, aux bords de la bande transporteuse, au revêtement du broyeur, au classificateur, au cyclone et au système de filtration.
Comment prévenir les problèmes récurrents des chaînes de production
Consignez les données de fonctionnement de chaque lot stable et utilisez-les comme référence. Les paramètres utiles comprennent le temps de mélange, le poids du lot, le débit d'alimentation, le couple de l'extrudeuse, la vitesse de la vis, les températures du fourreau, la vitesse du tapis, la vitesse du rotor, la vitesse du classificateur, le débit d'air et les résultats de granulométrie.
La maintenance préventive doit couvrir les pales, les vis, les roulements, les rouleaux, les courroies, les filtres, les joints d'étanchéité, les pièces de broyage et les composants électriques du mélangeur. Les opérateurs doivent être formés à reconnaître les premiers signes de défaillance, tels qu'une augmentation progressive du couple, une dérive de la température, une perte de débit d'air, un bruit anormal ou une accumulation de matière.
Le mélangeur, l'extrudeuse, convoyeur de refroidissementLe concasseur, le broyeur ACM, le tamis et le système de dépoussiérage doivent également avoir une capacité adaptée. La section la plus lente déterminera le rendement réel de la ligne entière.
Questions fréquemment posées
Q : Que doivent vérifier en premier les opérateurs lorsque le débit de ligne chute soudainement ?
Repérez le point d'accumulation initial des matières. Comparez le débit d'alimentation, la charge du moteur, la température, la pression et le débit d'air actuels avec les données d'un lot normal. Vérifiez la machine en amont avant de modifier les paramètres en aval. Une baisse de la production du broyeur ACM, par exemple, peut être due à un refroidissement insuffisant ou à une extrusion instable.
Q : À quelle fréquence faut-il nettoyer une ligne de production de revêtement en poudre ?
Les surfaces de contact doivent être nettoyées à chaque changement de couleur ou de formulation. Les filtres, joints, vis, rotors, classificateurs, tamis, roulements et conduits doivent être inspectés en fonction des heures de fonctionnement et des conditions de production réelles. Les changements de couleur à fort contraste nécessitent une procédure de nettoyage plus approfondie que la production de couleurs similaires.
Créez une ligne de production de revêtement en poudre plus stable avec MPMtek
La stabilité de la production de revêtements en poudre repose sur le choix judicieux des machines, une capacité équilibrée, un contrôle fiable des procédés et un accès aisé pour la maintenance. MPMtek fournit des mélangeurs, des extrudeuses à double vis, des convoyeurs de refroidissement, des concasseurs, des broyeurs ACM, des machines de liaison, des équipements de laboratoire et des lignes de production complètes de revêtements en poudre.
Rencontrez-vous des problèmes de production instable, de taille de particules irrégulière ou d'arrêts fréquents ?
Envoyez à MPMtek votre type de formulationNous pouvons vous aider à évaluer la capacité cible et les défis de production actuels. Notre équipe d'ingénieurs peut vous conseiller sur la configuration de vos équipements et vous recommander une solution de production de revêtement en poudre personnalisée.



