
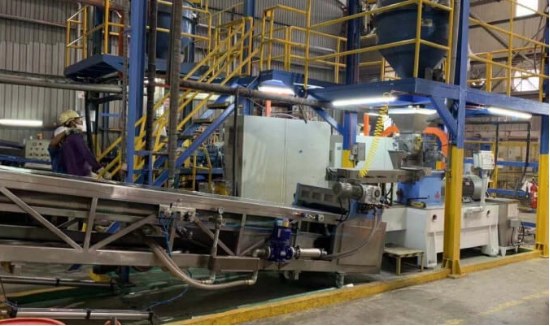
Производственная линия порошковой окраски представляет собой взаимосвязанный процесс. Предварительное смешивание, экструзия, охлаждение, измельчение, помол, классификация, просеивание и упаковка должны работать с совместимой скоростью. Отклонение на одном этапе часто приводит к более серьезным проблемам позже. Некачественное предварительное смешивание может перегрузить экструдер. Недостаточно мощное охлаждение может снизить производительность мельницы для порошковой окраски. Неправильные настройки классификатора могут ухудшить качество распыления.
Эффективная диагностика и устранение неполадок подразумевает выявление первой уязвимой точки в процессе. Такой подход работает лучше, чем сосредоточение внимания только на конечном дефекте.
12 распространенных проблем на производственной линии порошковой покраски
1. Неравномерное предварительное смешивание или цветовые полосы.
Видимые полосы пигмента, небольшие агломераты или изменение цвета обычно указывают на недостаточное предварительное смешивание. Проверьте уровень заполнения партии, время смешивания, последовательность подачи сырья и состояние лезвий.
Переполненный смешитель для порошкового покрытия Недостаточное перемещение материала может привести к его перемешанию, а чрезмерное перемешивание может повысить температуру материала. Используйте постоянный вес партии, соблюдайте фиксированную последовательность подачи и проверяйте лезвия на износ или наличие отложений перед регулировкой экструдера.
2. Неравномерная подача или образование заторов из сырья.
Засорение бункера приводит к неравномерной подаче материала. двойный винтовый экструдерТипичные признаки включают колебания крутящего момента, нестабильную выходную мощность и внезапные изменения текучести расплава.
Проверьте, содержат ли исходные материалы влагу, легко ли они уплотняются или обладают плохой сыпучестью. Очистите бункер и загрузочное горло, удалите скопившийся материал и проверьте производительность питателя. Для составов со сложной сыпучестью может потребоваться контролируемая подача, а не только гравитационная.
3. Крутящий момент экструдера колеблется во время производства.
Стабильная работа позволяет поддерживать крутящий момент экструдера в довольно узком диапазоне. Постоянные изменения обычно происходят из-за неравномерной скорости подачи материала. Они также могут быть вызваны некачественным предварительным смешиванием. Неправильная температура цилиндра или неправильная скорость вращения шнека создают тот же эффект.
Сначала проверьте питатель. Сравните данные о скорости подачи, нагрузке двигателя, скорости вращения шнека и температуре со стабильной партией. Изменяйте по одному параметру за раз, поскольку более высокая скорость вращения шнека может также увеличить тепловыделение при сдвиге.
4. Двухшнековый экструдер засорился.
Засорение экструдера может быть вызвано преждевременным отверждением, чрезмерной подачей материала, низкой температурой цилиндра или затвердевшим материалом, оставшимся внутри после остановки. Признаками неисправности являются быстрое увеличение крутящего момента и снижение скорости подачи.
Немедленно прекратите подачу, если крутящий момент резко возрастет. Не проталкивайте материал через машину силой. Соблюдайте правильную последовательность выключения и очистки, затем проверьте температурный профиль, скорость подачи и время пребывания. Повторное засорение обычно указывает на то, что настройки или конфигурация шнека не соответствуют рецептуре.
5. Экструдат перегрет или частично отвержден.
При чрезмерном нагреве материал может изменить цвет. Могут появиться пригоревшие частицы. Вязкость повышается. Текучесть ухудшается, а блеск снижается. Высокую температуру цилиндра, высокую скорость вращения шнека или длительное время пребывания материала в цилиндре часто вызывают эти проблемы.
Отображаемая температура цилиндра не всегда соответствует фактической температуре расплава. По возможности проверяйте выгружаемый материал и постепенно снижайте температуру. Цель — полное диспергирование без начала реакции отверждения.
6. Толщина экструдированного листа неравномерна.
Неравномерная толщина листов приводит к образованию хлопьев с разной скоростью охлаждения и хрупкостью. Толстые участки остаются теплыми, в то время как тонкие могут стать слишком хрупкими. Это приводит к нестабильной загрузке дробилки и неравномерному измельчению.
Проверьте зазор между охлаждающими роликами, их выравнивание, давление и состояние поверхности. Также убедитесь в стабильности работы экструдера. Если поток материала из фильеры пульсирует, секция охлаждения не сможет сформировать однородный лист независимо от настроек конвейера.
7. Экструдат прилипает к охлаждающей ленте.
Материал, прилипший к охлаждающей ленте, обычно еще слишком горячий. Возможно, он охлаждается недостаточно быстро. Толстые листы, высокая скорость ленты, слабый поток воздуха или низкий расход охлаждающей воды могут создавать ту же проблему.
Проверьте поверхность ленты и фактическую эффективность охлаждения. При необходимости уменьшите толщину листа или скорость ленты. Экструдат должен быть полностью твердым перед измельчением. Теплые, гибкие стружки увеличивают образование налета и затрудняют процесс. шлифовка ACM менее стабилен.
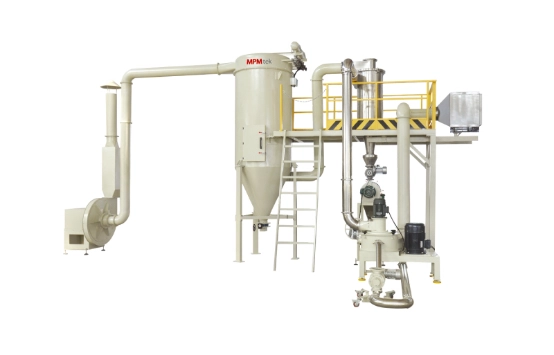
8. Мельница ACM производит слишком много мелких частиц.
Слишком большое количество мелких частиц снижает коэффициент извлечения. Они ухудшают текучесть порошка и эффективность регенерации. Высокая скорость вращения ротора, высокая скорость классификатора, низкая скорость подачи или очень хрупкая стружка часто являются причиной этого избытка.
Вместо того чтобы полагаться только на средний размер частиц, следует проверять значения D10, D50 и D90. Регулируйте скорость измельчения и классификации небольшими шагами, поддерживая при этом стабильный поток воздуха. Слишком низкая скорость подачи может привести к переизмельчению, поскольку частицы слишком долго остаются в зоне измельчения.
9. Распределение частиц по размерам слишком широкое.
Широкое распределение частиц по размерам может содержать как слишком крупные частицы, так и избыточное количество мелких фракций, что влияет на псевдоожижение, эффективность переноса, формирование пленки и внешний вид поверхности.
Сначала проверьте размер частиц и равномерность охлаждения. Затем осмотрите поток воздуха, скорость классификатора, состояние ротора и внутренний износ. Проверьте размер частиц во время производства, чтобы можно было скорректировать отклонения до завершения партии.
10. Производительность мельницы ACM со временем снижается.
Постепенное снижение производительности мельницы обычно связано с засорением фильтров, внутренним скоплением порошка, недостаточным потоком воздуха, залипанием подаваемого материала или износом измельчающих деталей. Одновременно с этим часто наблюдается увеличение нагрузки на двигатель или температуры мельницы.
Сравните текущие показания давления, расхода воздуха и нагрузки с данными, полученными в ходе нормальной эксплуатации. Очистите фильтры, воздуховоды и внутренние поверхности, а также осмотрите систему пылеудаления. Проверьте также температуру стружки, поскольку нагретый материал может размягчиться и прилипнуть внутри мельницы.
11. Мельница производит чрезмерный шум или вибрацию.
Аномальная вибрация может быть вызвана дисбалансом ротора, износом подшипников, ослабленными крепежными элементами, посторонними предметами или неравномерным скоплением отложений на вращающихся деталях.
Остановите машину и осмотрите ее, прежде чем продолжать производство. Проверьте подшипники, балансировку ротора, крепежные болты и внутренние зазоры. Удалите отложения и убедитесь, что в мельницу не попали твердые посторонние предметы. Работа в условиях сильной вибрации может повредить подшипники, уплотнения, валы и корпус мельницы.
12. Загрязнение цвета происходит между партиями.
Загрязнение красителем обычно происходит из-за остатков, оставшихся в смесителе, экструдере, секции охлаждения, дробилке, мельнице для композитных материалов, трубах, фильтрах или сите. Царапины на поверхностях и застойные зоны затрудняют очистку.
Используйте документированную процедуру очистки и осмотрите скрытые места скопления материала. По возможности, выбирайте цвета от светлых к темным. Обратите особое внимание на фильеру экструдера, кромки ленты, футеровку мельницы, классификатор, циклон и систему фильтрации.
Как предотвратить повторение проблем на производственной линии
Записывайте рабочие данные каждой стабильной партии и используйте их в качестве эталона. Полезные параметры включают время перемешивания, вес партии, скорость подачи, крутящий момент экструдера, скорость вращения шнека, температуру цилиндра, скорость вращения ленты, скорость вращения ротора, скорость вращения классификатора, расход воздуха и результаты измерения размера частиц.
Профилактическое техническое обслуживание должно охватывать лопасти смесителя, шнеки, подшипники, ролики, ремни, фильтры, уплотнения, шлифовальные детали и электрические компоненты. Операторы должны быть обучены распознавать ранние признаки неисправности, такие как постепенное увеличение крутящего момента, изменение температуры, потеря воздушного потока, необычный шум или скопление материала.
Смеситель, экструдер, охлаждающий конвейерДробилка, мельница для измельчения композитных материалов, сито и система пылеудаления также должны быть правильно подобраны по производительности. Самый медленный участок определит реальную производительность всей линии.
Часто задаваемые вопросы
В: Что следует проверить в первую очередь операторам при внезапном падении производительности линии?
Определите место, где начинает скапливаться материал. Сравните текущую скорость подачи, нагрузку двигателя, температуру, давление и расход воздуха с данными для обычной партии. Проверьте оборудование, расположенное выше по потоку, прежде чем изменять настройки оборудования, расположенного ниже по потоку. Например, снижение производительности мельницы для производства композитных материалов может начинаться с плохого охлаждения или нестабильной экструзии.
В: Как часто следует чистить линию порошковой окраски?
Контактирующие поверхности следует очищать при каждом изменении цвета или состава на несовместимый. Фильтры, уплотнения, шнеки, роторы, классификаторы, сита, подшипники и воздуховоды следует осматривать в соответствии с количеством отработанных часов и фактическими условиями производства. Смена цвета с высокой контрастностью требует более тщательной процедуры очистки, чем при производстве аналогичного цвета.
Создайте более стабильную линию по порошковой покраске с помощью MPMtek.
Стабильность производства порошковой окраски зависит от правильного выбора оборудования, сбалансированной производительности, надежного управления процессом и удобного доступа для технического обслуживания. Компания MPMtek поставляет смесители, двухшнековые экструдеры, охлаждающие конвейеры, дробилки, мельницы для композитных материалов, склеивающие машины, лабораторное оборудование и комплектные линии для производства порошковой окраски.
Вы наблюдаете нестабильную производительность, непостоянный размер частиц или частые простои?
Отправьте в MPMtek информацию о типе вашей рецептуры.целевая мощность и текущие производственные проблемы. Наша инженерная команда поможет оценить конфигурацию вашего оборудования и порекомендовать индивидуальное решение для производства порошковой окраски.



