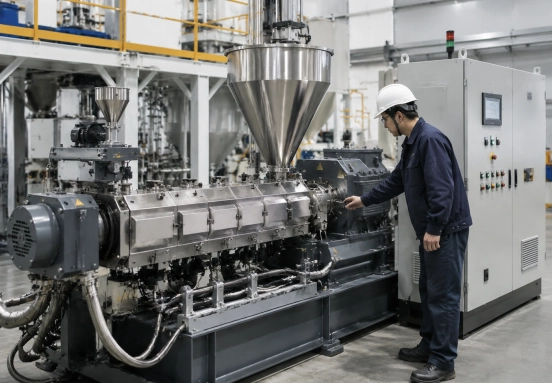
А экструдер порошкового покрытия Машина может работать плавно в течение двадцати минут, затем крутящий момент начинает нарастать и падать. Выходной сигнал пульсирует. Толщина расплавленной ленты меняется. Кто-то снижает скорость подачи, машина стабилизируется, и вину сваливают на рецептуру.
Такой вывод зачастую делается слишком поспешно.
Нестабильный крутящий момент означает изменение сопротивления внутри ствола. Причиной могут быть подача материала, состояние сырья, температура, заполнение шнека, ограниченный выброс или износ. Важный вопрос заключается не просто в том, как уменьшить крутящий момент, а в том, что именно изменилось внутри процесса.
Что означает «нестабильный крутящий момент» в экструдере для порошковой окраски?
Крутящий момент отражает сопротивление, действующее на шнеки. Небольшие перемещения являются нормой во время пополнения бункера или при незначительных изменениях состава сырья.
Повторяющиеся пики, пилообразный рисунок, медленный восходящий дрейф или движение вблизи предела перегрузки — это разные явления. Они часто возникают при пульсирующем выходе, изменении температуры расплава, плохой дисперсии, изменении блеска, появлении частиц геля или срабатывании сигнализации о перегрузке.
Что следует проверить перед настройкой экструдера?
Одновременно регистрируйте крутящий момент, фактическую скорость подачи, скорость вращения шнека, температуру цилиндра, температуру расплава, ток двигателя и выходную мощность. Краткий график тренда будет более полезен, чем показания одной панели.
Обратите внимание, когда начинаются колебания. После заполнения бункера? При полной загрузке? Только с одним пигментом или наполнителем?
Изменяйте по одному параметру за раз. Одновременная регулировка подачи, температуры и скорости вращения шнека может успокоить работу станка, но при этом скрывает причину проблемы.
Какие проблемы с подачей сырья вызывают колебания крутящего момента?
Экструдер может перерабатывать только то, что достигает шнеков. Когда порошок поступает волнами, крутящий момент обычно также движется волнами.
1. Перебои в подаче корма, засорение бункера или образование пустот в нем.
Регулярные колебания крутящего момента часто указывают на неравномерную подачу. Выходная лента сначала становится толстой, затем тонкой.
Проверьте наличие засоров, воронок, износа шнеков питателя или уплотнения смеси мешалкой. Поддерживайте уровень заполнения бункера на достаточно постоянном уровне, откалибруйте питатель и используйте профиль шнека, соответствующий насыпной плотности порошка.
Для сложных смесей, МПМтек Экструзионные системы могут использовать принудительное вращение. двухшнековая подачаЦель состоит не в агрессивном питании, а в обеспечении стабильного массового потока.
2. Некачественное предварительное смешивание или расслоение ингредиентов.
Смесь может выглядеть однородной в смесителе, но расслоиться во время переноса. Тяжелые наполнители оседают. Мелкие пигменты скапливаются в порах. Затем в экструдер поступает смесь с изменяющимся соотношением смолы и наполнителя.
Проверьте время смешивания, последовательность загрузки, уровень заполнения смесителя, высоту перекачки и правила обращения с контейнерами. Большая высота свободного падения может свести на нет качество предварительного смешивания.
3. Изменения влажности, размера частиц или насыпной плотности.
Новая партия сырья может вести себя иначе, даже если рецептура осталась неизменной.
Повышенная влажность может усиливать прилипание. Более мелкие частицы могут плотно спрессовываться. Более низкая насыпная плотность уменьшает массу подаваемого материала при той же настройке питателя.
Привязывайте настройки подающего устройства к фактическому состоянию материала. Одна универсальная настройка редко сохраняется в реальных производственных условиях.
Какие параметры процесса приводят к нестабильности крутящего момента экструдера?
Когда подача материала стабильна, обратите внимание на заполнение шнека, плавление и сдвиг. Эти переменные тесно взаимосвязаны.
4. Несоответствие скорости подачи и скорости вращения шнека.
Высокая скорость подачи при низкой скорости вращения шнека может привести к переполнению смесительной секции. Крутящий момент возрастает, и машина начинает работать с перебоями.
Слишком высокая скорость вращения шнека при низкой подаче также может привести к нестабильной транспортировке. Регулируйте скорость подачи и скорость вращения шнека одновременно. Увеличивайте производительность небольшими шагами, затем дождитесь стабилизации крутящего момента и температуры расплава.
5. Температура в цилиндре или расплаве колеблется.
Низкая температура материала увеличивает вязкость и крутящий момент. Чрезмерная температура снижает вязкость, но может привести к залипанию, преждевременной реакции или нестабильному разряду.
Если крутящий момент следует за циклом нагрева или охлаждения, проверьте термопары, нагреватели, охлаждающие клапаны и поток воды. Дисплей может выглядеть стабильным, в то время как расплавление происходит с перебоями.
Одна из зон охлаждения может открыться слишком резко. Расплав затвердевает, крутящий момент резко возрастает, клапан закрывается, и цикл повторяется.
6. Конструкция винта создает неравномерное или чрезмерное сдвиговое усилие.
Не все составы порошковой окраски следует использовать на одной и той же схеме расположения шнеков.
Для продуктов с высоким содержанием наполнителя может потребоваться более интенсивная транспортировка и контролируемое перемешивание. Для термочувствительных систем может потребоваться более короткое время пребывания. Слишком большое количество перемешивающих блоков, неподходящий угол или неправильное положение реверсивного элемента могут создать локальную зону высокой нагрузки.
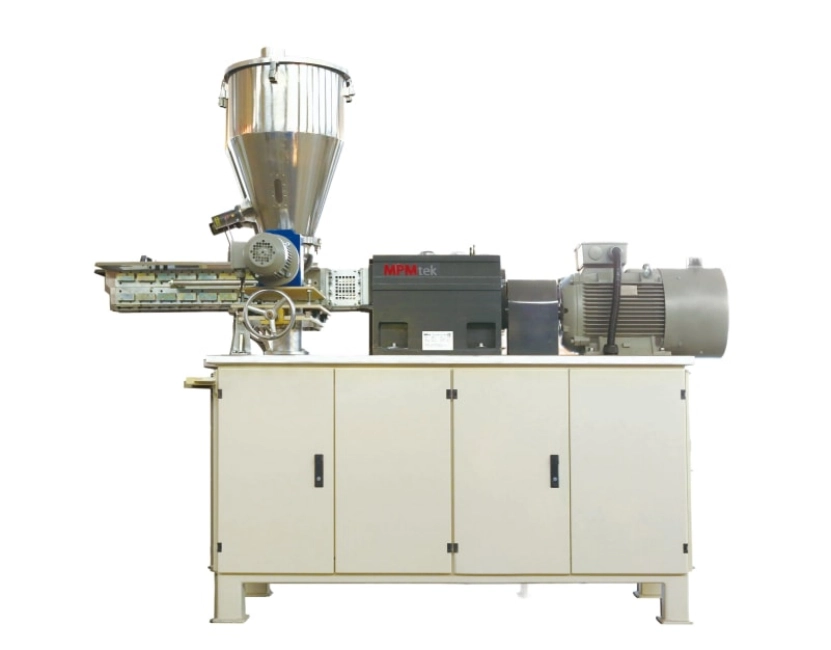
Модульный MPMtek двойный винтовый экструдер Это позволяет подобрать конфигурацию в соответствии с рецептурой. Преимуществом является более стабильная нагрузка и повторяемое распределение, а не просто увеличение установленной мощности.
Какие механические или потоковые ограничения вызывают скачки крутящего момента?
Если настройки разумные, а колебания сохраняются, осмотрите машину. Механические проблемы часто развиваются медленно и их легко спутать с изменениями формулы.
7. Изношены винтовые элементы, вкладыши ствола или зазоры.
Износ влияет на транспортировку и смешивание. Производительность падает, операторы увеличивают подачу для компенсации, а крутящий момент становится менее предсказуемым.
Проверьте диаметр шнека, состояние гильзы цилиндра, соосность вала и зазор зацепления. Сравните полученные измерения с данными предыдущего технического обслуживания. Визуальный осмотр сам по себе может не выявить постепенный износ.
8. Накопление материала или ограничение разряда приводят к увеличению сопротивления.
Затвердевшая смола, гелеобразный материал или уплотненный пигмент могут скапливаться вблизи места сброса или в застойных зонах.
Обычно наблюдается увеличение крутящего момента при снижении или неравномерности выходной мощности. Остановите машину в безопасном режиме и осмотрите выходной канал. Не повышайте температуру, чтобы протолкнуть засор. Это может привести к образованию более твердых отложений в дальнейшем.
9. Неисправности редуктора, системы смазки, двигателя или сигнала крутящего момента.
Не каждый всплеск обусловлен именно этим материалом.
Если крутящий момент изменяется, а выходной ток и условия плавления остаются стабильными, проверьте проводку, дрейф датчиков и масштабирование ПЛК. Ненормальный шум, вибрация, температура редуктора или нестабильный ток двигателя требуют механического вмешательства.
Проверьте состояние масла, соосность муфт, подшипники и нагрузку на редуктор. Машину, работающую с перебоями при низкой нагрузке, не следует возвращать к работе на полную мощность.
Какова самая быстрая пошаговая последовательность устранения неполадок?
Перед вскрытием оборудования проведите проверки с минимальным риском:
- Уменьшите скорость подачи и понаблюдайте, стабилизируется ли крутящий момент.
- Проверьте поток в бункере и фактическую подачу сырья через подающий механизм.
- Сравните крутящий момент со скоростью вращения шнека, температурой расплава и током двигателя.
- Проверьте выходное отверстие на наличие отложений или засоров.
- Вернуться к последним стабильным производственным настройкам.
- Изменяйте только одну переменную процесса за раз.
- Если колебания сохраняются при низкой нагрузке, следует проверить механические и электрические системы.
Никогда не отключайте защиту от перегрузки по крутящему моменту, чтобы линия продолжала работать. Сигнал тревоги сообщает о проблеме в технологическом процессе, которая уже существует.
Как предотвратить нестабильность крутящего момента в будущих партиях?
Сохраняйте скорость подачи, скорость вращения шнека, температуру цилиндра, температуру расплава, производительность и диапазон нормального крутящего момента для каждой рецептуры. Также регистрируйте изменения в партиях сырья. Небольшое изменение насыпной плотности может объяснить значительное изменение в работе подающего механизма.
Откалибруйте питатели и датчики температуры. Измерьте износ шнека и цилиндра до того, как начнутся отклонения в качестве продукции.
Новые рецептуры лучше тестировать в лабораторных условиях. MPMtek лабораторные экструдеры Это может помочь определить скорость подачи, расположение шнеков и температурные диапазоны до масштабирования производства. Ценным результатом является не просто образец, а пригодный для использования технологический диапазон.
Вывод: сначала стабилизируйте процесс, а потом обвиняйте формулу.
Нестабильный крутящий момент — это технологический сигнал, а не диагноз.
Следите за процессом подачи. Проверьте температурный режим. Найдите возможные ограничения. Сравните показания прибора с его собственными историческими данными.
Для стабильной работы экструдера не требуется фиксированное значение крутящего момента. Необходима повторяемая зависимость между скоростью подачи, скоростью вращения шнека, температурой и производительностью.
Часто задаваемые вопросы
В: Какие колебания крутящего момента допустимы в экструдере для порошковой окраски?
Универсального процентного соотношения не существует. Допустимые отклонения зависят от рецептуры, размера оборудования, конструкции шнека и производительности. Узкий, воспроизводимый диапазон со стабильным выходом продукции важнее, чем конкретное число.
В: Может ли низкая температура ствола привести к высокому крутящему моменту?
Да. Низкая температура увеличивает вязкость расплава и сопротивление шнека. Проверьте фактическую температуру расплава, а также заданное значение температуры в цилиндре.
В: Почему после заполнения бункера резко возрастает крутящий момент?
Пополнение бункера может привести к уплотнению порошка, нарушению потока материала или временному увеличению производительности питателя. Проверьте уровень в бункере, работу мешалки и калибровку питателя.