یک اکسترودر پوشش پودر ممکن است به مدت بیست دقیقه به راحتی کار کند، سپس گشتاور شروع به بالا و پایین رفتن میکند. پالسهای خروجی. ضخامت نوار مذاب تغییر میکند. کسی سرعت تغذیه را کاهش میدهد، دستگاه متوقف میشود و فرمول مقصر شناخته میشود.
این نتیجهگیری اغلب خیلی سریع است.
گشتاور ناپایدار به این معنی است که مقاومت داخل سیلندر در حال تغییر است. علت آن ممکن است تغذیه، شرایط مواد اولیه، دما، پر شدن مارپیچ، تخلیه محدود یا سایش باشد. سوال مفید صرفاً چگونگی کاهش گشتاور نیست، بلکه این است که چه چیزی در داخل فرآیند تغییر کرده است.
گشتاور ناپایدار در اکسترودر پوشش پودری به چه معناست؟
گشتاور، مقاومت اعمال شده بر روی پیچها را نشان میدهد. حرکت کوچک در طول پر کردن مجدد قیف یا تغییر جزئی مواد اولیه طبیعی است.
جهشهای مکرر، الگوی دندانه ارهای، رانش آهسته به سمت بالا یا حرکت نزدیک به حد اضافه بار متفاوت هستند. آنها اغلب با خروجی پالسی، تغییر دمای مذاب، پراکندگی ضعیف، تغییر براقیت، ذرات ژل یا آلارمهای اضافه بار ظاهر میشوند.
قبل از تنظیم اکسترودر چه مواردی را باید بررسی کنید؟
گشتاور، نرخ پیشروی واقعی، سرعت ماردون، دمای سیلندر، دمای مذاب، جریان موتور و خروجی را همزمان ثبت کنید. یک نمودار روند کوتاه مفیدتر از خواندن یک صفحه است.
توجه داشته باشید که نوسان از چه زمانی شروع میشود. بعد از پر شدن مجدد مخزن؟ در خروجی کامل؟ فقط با یک رنگدانه یا پرکننده؟
هر بار یک متغیر را تغییر دهید. تنظیم همزمان سرعت پیشروی، دما و سرعت پیچ ممکن است دستگاه را آرام کند، اما علت آن را نیز پنهان میکند.
کدام مشکلات تغذیه و مواد اولیه باعث نوسان گشتاور میشوند؟
اکسترودر فقط میتواند آنچه را که به پیچها میرسد، پردازش کند. وقتی پودر به صورت موجی میرسد، گشتاور نیز معمولاً به صورت موجی حرکت میکند.
۱. موجگیری تغذیهکننده، پل زدن قیف یا چرخش عمودی
افزایش و کاهش منظم گشتاور اغلب به تغذیه ناهموار اشاره دارد. نوار خروجی ابتدا ضخیم و سپس نازک میشود.
پل زدن، سوراخ شدن، فرسودگی پیچهای تغذیهکننده یا همزن فشردهکنندهی مخلوط را بررسی کنید. سطح قیف را نسبتاً ثابت نگه دارید، تغذیهکننده را دوباره کالیبره کنید و از پروفیل پیچی متناسب با چگالی حجمی پودر استفاده کنید.
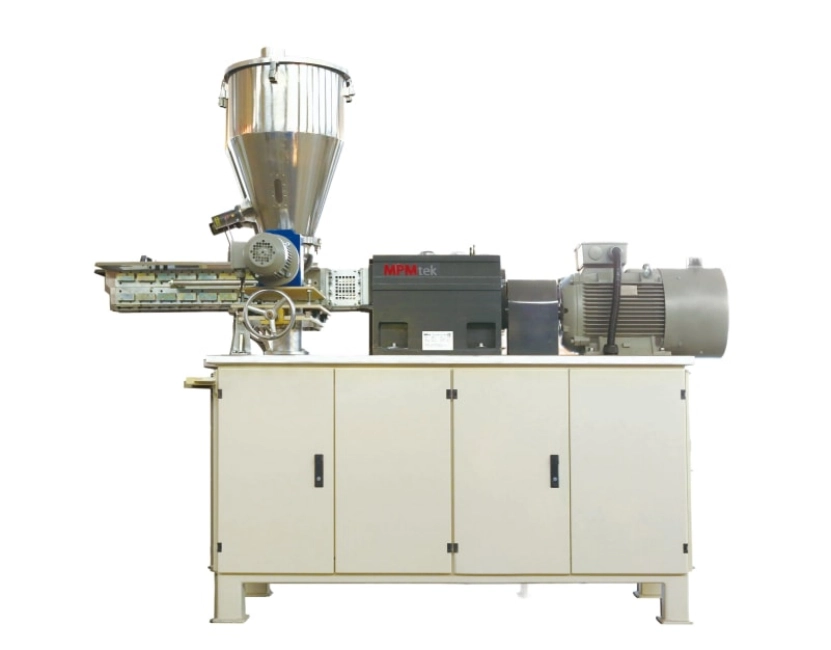
برای ترکیبات دشوار، MPMtek سیستمهای اکسترودر میتوانند از روش اجباری استفاده کنند. تغذیه پیچ دوقلوهدف، تغذیهی تهاجمی نیست. بلکه جریان جرمی ثابت است.
۲. پیش اختلاط ضعیف یا جداسازی نامناسب مواد تشکیل دهنده
یک ترکیب میتواند در میکسر یکنواخت به نظر برسد و در حین انتقال از هم جدا شود. پرکنندههای سنگین تهنشین میشوند. رنگدانههای ریز در کیسهها جمع میشوند. سپس اکسترودر نسبتهای رزین به پرکننده را دریافت میکند.
زمان اختلاط، ترتیب بارگیری، سطح پر شدن میکسر، ارتفاع انتقال و نحوهی جابجایی ظرف را بررسی کنید. فواصل طولانی سقوط آزاد میتواند یک پیش اختلاط خوب را بیاثر کند.
۳. تغییرات در رطوبت، اندازه ذرات یا چگالی ظاهری
یک بچ مواد اولیه جدید ممکن است حتی زمانی که برگه فرمول بدون تغییر است، رفتار متفاوتی داشته باشد.
رطوبت بالاتر میتواند چسبندگی را افزایش دهد. ذرات ریزتر ممکن است محکم به هم فشرده شوند. چگالی حجمی کمتر، جرم تحویلی را در همان تنظیمات تغذیه کاهش میدهد.
تنظیمات تغذیه را به شرایط واقعی مواد مرتبط کنید. یک تنظیم جهانی به ندرت در تولید واقعی دوام میآورد.
کدام تنظیمات فرآیند، گشتاور اکسترودر را ناپایدار میکند؟
وقتی تغذیه یکنواخت است، به پر شدن، ذوب شدن و برش مارپیچ توجه کنید. این متغیرها ارتباط نزدیکی با هم دارند.
۴. نرخ پیشروی و سرعت ماردان با هم مطابقت ندارند
تغذیه زیاد با سرعت کم مارپیچ میتواند بخش اختلاط را بیش از حد پر کند. گشتاور افزایش مییابد و دستگاه شروع به جهش میکند.
سرعت بسیار بالای ماردان با تغذیه کم نیز میتواند باعث انتقال ناپایدار شود. سرعت تغذیه و سرعت ماردان را به صورت جفت تنظیم کنید. خروجی را در مراحل کوچک افزایش دهید، سپس منتظر بمانید تا گشتاور و دمای مذاب به حالت تعادل برسند.
۵. دمای سیلندر یا مذاب در نوسان است
دمای پایین مواد، ویسکوزیته و گشتاور را افزایش میدهد. دمای بیش از حد، ویسکوزیته را کاهش میدهد اما ممکن است باعث چسبندگی، واکنش زودرس یا تخلیه ناپایدار شود.
اگر گشتاور از چرخه گرمایش یا سرمایش پیروی میکند، ترموکوپلها، گرمکنها، شیرهای خنککننده و جریان آب را بررسی کنید. صفحه نمایش میتواند پایدار به نظر برسد در حالی که مذاب پایدار نیست.
ممکن است یکی از مناطق خنککننده بیش از حد باز شود. مذاب سفت میشود، گشتاور افزایش مییابد، شیر بسته میشود و چرخه تکرار میشود.
۶. پیکربندی پیچ باعث ایجاد برش ناهموار یا بیش از حد میشود
هر فرمول پوشش پودری نباید با طرح پیچ یکسانی اجرا شود.
محصولات با پرکننده بالا ممکن است به انتقال قویتر و ورز دادن کنترلشده نیاز داشته باشند. سیستمهای حساس به گرما ممکن است به زمان اقامت کوتاهتری نیاز داشته باشند. تعداد زیاد بلوکهای ورز دادن، زاویه نامناسب یا المنت معکوس در موقعیت اشتباه میتواند یک ناحیه بار موضعی بالا ایجاد کند.
یک MPMtek ماژولار اکسترودر پیچ دوقلو اجازه میدهد تا پیکربندی با فرمولاسیون مطابقت داشته باشد. مزیت، بار ثابتتر و پراکندگی تکرارپذیر است، نه صرفاً توان نصبشدهی بیشتر.
کدام محدودیتهای مکانیکی یا جریانی باعث افزایش ناگهانی گشتاور میشوند؟
اگر تنظیمات معقول هستند و نوسان همچنان وجود دارد، دستگاه را بررسی کنید. مشکلات مکانیکی اغلب به آرامی ایجاد میشوند و به راحتی با تغییرات فرمول اشتباه گرفته میشوند.
۷. اجزای پیچ، آسترهای لوله یا فواصل بین آنها فرسوده شدهاند
سایش، انتقال و اختلاط را تغییر میدهد. خروجی کاهش مییابد، اپراتورها برای جبران، خوراک را افزایش میدهند و گشتاور کمتر قابل پیشبینی میشود.
قطر پیچ، وضعیت بوش سیلندر، تراز شفت و فاصله بین دو محور را بررسی کنید. اندازهگیریها را با سوابق تعمیر و نگهداری قبلی مقایسه کنید. بازرسی چشمی به تنهایی میتواند سایش تدریجی را از نظر دور نگه دارد.
۸. تجمع مواد یا محدودیت در تخلیه، مقاومت را افزایش میدهد
رزین عملآوریشده، مواد ژلی یا رنگدانههای فشرده میتوانند در نزدیکی محل تخلیه یا در مناطق مرده جمع شوند.
الگوی معمول، افزایش گشتاور با خروجی کاهش یافته یا نامنظم است. دستگاه را با خیال راحت متوقف کنید و مسیر تخلیه را بررسی کنید. برای عبور دادن انسداد، دما را بالا نبرید. این کار ممکن است بعداً رسوب سختتری ایجاد کند.
۹. خطاهای سیگنال گیربکس، روانکاری، موتور یا گشتاور
هر افزایش ناگهانی دما از جنس ماده نیست.
اگر گشتاور تغییر کند در حالی که خروجی، جریان و وضعیت ذوب ثابت بمانند، سیمکشی، رانش سنسور و مقیاسبندی PLC را بررسی کنید. نویز غیرعادی، لرزش، دمای گیربکس یا جریان ناپایدار موتور نیاز به توجه مکانیکی دارد.
وضعیت روغن، تراز کوپلینگ، یاتاقانها و بار گیربکس را بررسی کنید. دستگاهی که تحت بار کم نوسان دارد، نباید به تولید کامل بازگردد.
سریعترین توالی عیبیابی گام به گام چیست؟
قبل از باز کردن دستگاه، از بررسیهای کمخطر استفاده کنید:
- نرخ تغذیه را کاهش دهید و ببینید آیا گشتاور تثبیت میشود یا خیر.
- جریان قیف و میزان واقعی تحویل مواد از طریق فیدر را بررسی کنید.
- گشتاور را با سرعت ماردون، دمای مذاب و جریان موتور مقایسه کنید.
- تخلیه را از نظر تجمع یا انسداد بررسی کنید.
- به آخرین تنظیمات تولید پایدار برگردید.
- هر بار یک متغیر فرآیند را تغییر دهید.
- اگر نوسان در بار کم همچنان ادامه داشت، سیستمهای مکانیکی و الکتریکی را بررسی کنید.
هرگز برای ادامه کار خط، محافظ گشتاور را غیرفعال نکنید. زنگ هشدار، مشکل فرآیندی را که از قبل وجود داشته است، گزارش میدهد.
چگونه میتوانید از گشتاور ناپایدار در دستههای بعدی جلوگیری کنید؟
نرخ تغذیه، سرعت ماردون، دمای سیلندر، دمای مذاب، خروجی و محدوده گشتاور نرمال را برای هر فرمولاسیون ذخیره کنید. تغییرات بچ مواد اولیه را نیز ثبت کنید. یک تغییر کوچک در چگالی حجمی میتواند تغییر بزرگی در رفتار تغذیهکننده ایجاد کند.
فیدرها و حسگرهای دما را کالیبره کنید. قبل از کاهش کیفیت محصول، میزان سایش مارپیچ و سیلندر را اندازهگیری کنید.
فرمولاسیونهای جدید در مقیاس آزمایشگاهی بهتر آزمایش میشوند. MPMtek اکسترودرهای آزمایشگاهی میتواند به تعریف نرخ تغذیه، چیدمان ماردان و بازههای دمایی قبل از افزایش مقیاس کمک کند. نتیجه ارزشمند فقط یک نمونه نیست، بلکه یک بازه فرآیندی قابل استفاده است.
نتیجهگیری: قبل از سرزنش فرمول، فرآیند را تثبیت کنید
گشتاور ناپایدار یک سیگنال فرآیندی است، نه یک تشخیص.
به تغذیه توجه کنید. رفتار دما را بررسی کنید. به دنبال محدودیتها باشید. دستگاه را با دادههای تاریخی خود مقایسه کنید.
یک اکسترودر پایدار به یک عدد گشتاور ثابت نیاز ندارد. بلکه به یک رابطه تکرارپذیر بین نرخ تغذیه، سرعت مارپیچ، دما و خروجی نیاز دارد.
سوالات متداول
س: چه نوسان گشتاوری در اکسترودر پوشش پودری قابل قبول است؟
هیچ درصد جهانی وجود ندارد. تغییرات قابل قبول به فرمولاسیون، اندازه دستگاه، طراحی پیچ و میزان تولید بستگی دارد. یک محدوده باریک و تکرارپذیر با خروجی پایدار، بیش از یک عدد خاص اهمیت دارد.
س: آیا دمای پایین سیلندر میتواند باعث گشتاور بالا شود؟
بله. دمای پایین ویسکوزیته مذاب و مقاومت مارپیچ را افزایش میدهد. دمای واقعی مذاب و همچنین نقطه تنظیم سیلندر را بررسی کنید.
س: چرا گشتاور پس از پر کردن مجدد مخزن افزایش مییابد؟
پر کردن مجدد ممکن است پودر را فشرده کند، جریان مواد را مختل کند یا به طور موقت خروجی تغذیه کننده را افزایش دهد. سطح قیف، رفتار همزن و کالیبراسیون تغذیه کننده را بررسی کنید.