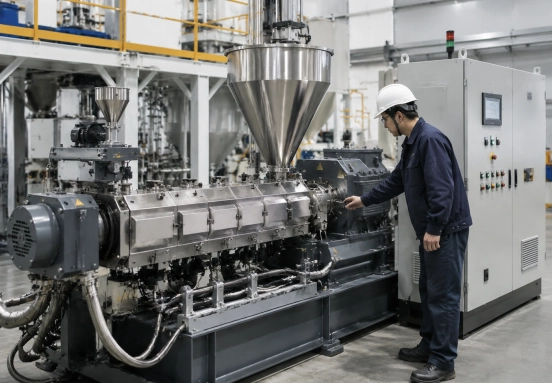
A extrusor de revestimento de pó Pode funcionar sem problemas por vinte minutos, depois o torque começa a subir e descer. Pulsos na saída. A fita de fusão muda de espessura. Alguém diminui a taxa de alimentação, a máquina estabiliza e a culpa recai sobre a fórmula.
Essa conclusão costuma ser precipitada.
Torque instável significa que a resistência dentro do cilindro está mudando. A causa pode ser a alimentação, a condição da matéria-prima, a temperatura, o enchimento da rosca, uma descarga restrita ou desgaste. A questão importante não é simplesmente como reduzir o torque, mas sim o que mudou dentro do processo.
O que significa torque instável em uma extrusora de revestimento em pó?
O torque reflete a resistência que atua sobre os parafusos. Pequenos movimentos são normais durante o reabastecimento da tremonha ou em caso de variações mínimas na matéria-prima.
Picos repetidos, um padrão em dente de serra, uma deriva ascendente lenta ou movimento próximo ao limite de sobrecarga são diferentes. Eles geralmente aparecem com saída pulsante, temperatura de fusão variável, dispersão deficiente, variação de brilho, partículas de gel ou alarmes de sobrecarga.
O que você deve verificar antes de ajustar a extrusora?
Registre simultaneamente o torque, a taxa de avanço real, a velocidade da rosca, a temperatura do cilindro, a temperatura de fusão, a corrente do motor e a potência de saída. Um gráfico de tendência conciso é mais útil do que uma única leitura no painel.
Observe quando a flutuação começa. Após o reabastecimento do reservatório? Com a produção máxima? Apenas com um pigmento ou carga?
Altere uma variável de cada vez. Ajustar a alimentação, a temperatura e a velocidade da rosca simultaneamente pode acalmar a máquina, mas também mascara a causa do problema.
Quais problemas de alimentação e matéria-prima causam flutuação de torque?
A extrusora só consegue processar o que chega às roscas. Quando o pó chega em ondas, o torque geralmente também se move em ondas.
1. Oscilação do alimentador, formação de pontes na tremonha ou formação de túneis
Uma oscilação regular no torque geralmente indica alimentação irregular. A fita de saída fica grossa e depois fina.
Verifique se há formação de pontes, sulcos, roscas alimentadoras desgastadas ou se o agitador está compactando a mistura. Mantenha o nível da tremonha razoavelmente constante, recalibre o alimentador e use um perfil de rosca adequado à densidade aparente do pó.
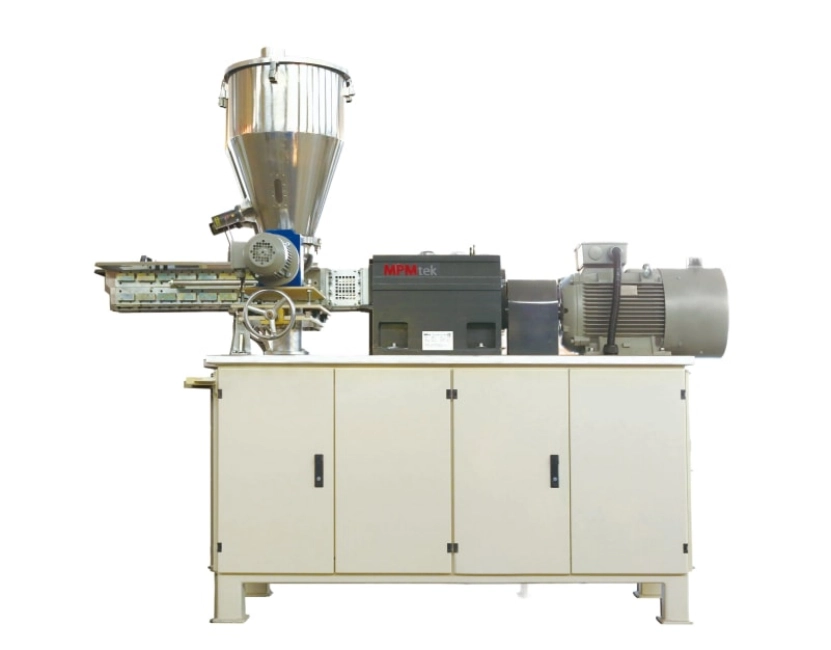
Para misturas difíceis, MPMtek Os sistemas de extrusão podem usar força alimentação de parafuso duploO objetivo não é uma alimentação agressiva, mas sim um fluxo de massa constante.
2. Pré-mistura inadequada ou segregação incorreta dos ingredientes
Uma mistura pode parecer uniforme no misturador e se separar durante a transferência. Cargas pesadas se depositam. Pigmentos finos se acumulam em bolsas. A extrusora então recebe proporções variáveis de resina e carga.
Verifique o tempo de mistura, a sequência de carregamento, o nível de enchimento do misturador, a altura de transferência e o manuseio do recipiente. Longas quedas livres podem comprometer uma boa pré-mistura.
3. Alterações na umidade, tamanho das partículas ou densidade aparente
Um novo lote de matéria-prima pode apresentar comportamento diferente mesmo que a fórmula permaneça inalterada.
Umidade mais elevada pode aumentar a aderência. Partículas mais finas podem compactar-se mais. Uma densidade aparente menor reduz a massa fornecida com a mesma configuração do alimentador.
Ajuste as configurações do alimentador de acordo com as condições reais do material. Uma configuração universal raramente se mantém em condições ideais na produção real.
Quais configurações de processo tornam o torque da extrusora instável?
Quando a alimentação estiver constante, observe o enchimento da rosca, a fusão e o cisalhamento. Essas variáveis estão intimamente relacionadas.
4. A taxa de avanço e a velocidade da rosca não são compatíveis.
Uma alimentação alta com baixa velocidade da rosca pode causar o transbordamento da seção de mistura. O torque aumenta e a máquina começa a oscilar.
Velocidades de rosca muito altas com avanços baixos também podem causar instabilidade no transporte. Ajuste a taxa de avanço e a velocidade da rosca em conjunto. Aumente a produção em pequenos incrementos e aguarde até que o torque e a temperatura de fusão se estabilizem.
5. A temperatura do cilindro ou da fusão está oscilando.
Temperaturas baixas do material aumentam a viscosidade e o torque. Temperaturas excessivas reduzem a viscosidade, mas podem causar aderência, reação prematura ou descarga instável.
Se o torque acompanhar o ciclo de aquecimento ou resfriamento, inspecione os termopares, os aquecedores, as válvulas de refrigeração e o fluxo de água. O visor pode parecer estável enquanto o material fundido não estiver.
Uma das zonas de resfriamento pode abrir de forma excessiva. O material fundido endurece, o torque aumenta repentinamente, a válvula fecha e o ciclo se repete.
6. A configuração dos parafusos cria cisalhamento desigual ou excessivo.
Nem todas as fórmulas de revestimento em pó devem ser utilizadas com a mesma disposição de parafusos.
Produtos com alto teor de carga podem exigir transporte mais robusto e amassamento controlado. Sistemas sensíveis ao calor podem necessitar de menor tempo de residência. Um número excessivo de blocos de amassamento, um ângulo inadequado ou um elemento de reversão na posição incorreta podem criar uma zona de alta carga localizada.
Um MPMtek modular extrudor de tornozelo gêmeo Permite que a configuração seja ajustada à formulação. O ganho é uma carga mais estável e uma dispersão repetível, e não simplesmente mais potência instalada.
Quais restrições mecânicas ou de fluxo causam picos de torque?
Se as configurações estiverem adequadas e a oscilação persistir, inspecione a máquina. Problemas mecânicos geralmente se desenvolvem lentamente e são facilmente confundidos com alterações na fórmula.
7. Os elementos de rosca, os revestimentos do cano ou as folgas estão desgastados.
O desgaste altera os processos de transporte e mistura. A produção diminui, os operadores aumentam a alimentação para compensar e o torque torna-se menos previsível.
Inspecione o diâmetro da rosca, o estado da camisa do cilindro, o alinhamento do eixo e a folga de engrenamento. Compare as medidas com os registros de manutenção anteriores. A inspeção visual isolada pode não detectar desgaste gradual.
8. Acúmulo de material ou descarga restrita está aumentando a resistência.
Resina curada, material gelificado ou pigmento compactado podem se acumular perto da descarga ou em zonas mortas.
O padrão usual é o aumento do torque com redução ou irregularidade da saída. Pare a máquina com segurança e inspecione o caminho de descarga. Não continue aumentando a temperatura para tentar desobstruir o sistema. Isso pode criar um depósito mais duro posteriormente.
9. Falhas na caixa de velocidades, lubrificação, motor ou sinal de torque
Nem todos os picos de desempenho provêm do material.
Se o torque mudar enquanto a saída, a corrente e a condição de fusão permanecerem estáveis, verifique a fiação, a deriva do sensor e a escala do CLP. Ruídos anormais, vibração, temperatura da caixa de engrenagens ou corrente instável do motor exigem atenção mecânica.
Verifique o estado do óleo, o alinhamento do acoplamento, os rolamentos e a carga da caixa de engrenagens. Uma máquina que apresente oscilações sob baixa carga não deve ser forçada a retomar a produção plena.
Qual é a sequência de solução de problemas passo a passo mais rápida?
Antes de abrir a máquina, utilize os métodos de verificação de menor risco:
- Reduza a taxa de avanço e observe se o torque se estabiliza.
- Verifique o fluxo na tremonha e a entrega real do alimentador.
- Compare o torque com a velocidade da rosca, a temperatura de fusão e a corrente do motor.
- Inspecione o escoamento para verificar se há acúmulo de resíduos ou obstruções.
- Retornar às últimas configurações de produção estáveis.
- Altere uma variável de processo de cada vez.
- Se a oscilação persistir com carga baixa, inspecione os sistemas mecânicos e elétricos.
Nunca desative a proteção contra torque para manter a linha em funcionamento. O alarme está relatando um problema de processo que já existe.
Como evitar torque instável em lotes futuros?
Anote a taxa de alimentação, a velocidade da rosca, as temperaturas do cilindro, a temperatura de fusão, a produção e a faixa de torque normal para cada formulação. Registre também as alterações nos lotes de matéria-prima. Uma pequena variação na densidade aparente pode explicar uma grande mudança no comportamento do alimentador.
Calibre os alimentadores e os sensores de temperatura. Meça o desgaste da rosca e do cilindro antes que a qualidade do produto se desvie.
Novas formulações são melhor testadas em escala laboratorial. MPMtek extrusoras de laboratório Pode ajudar a definir a taxa de alimentação, o arranjo da rosca e as faixas de temperatura antes do aumento de escala. O resultado valioso não é apenas uma amostra, mas sim uma janela de processo utilizável.
Conclusão: Estabilize o processo antes de culpar a fórmula.
Torque instável é um sinal do processo, não um diagnóstico.
Observe a alimentação. Verifique o comportamento da temperatura. Procure por restrições. Compare a máquina com seu próprio histórico de dados.
Uma extrusora estável não precisa de um valor de torque fixo. Ela precisa de uma relação repetível entre taxa de alimentação, velocidade da rosca, temperatura e produção.
FAQ
P: Qual a flutuação de torque aceitável em uma extrusora de revestimento em pó?
Não existe uma porcentagem universal. A variação aceitável depende da formulação, do tamanho da máquina, do design da rosca e da taxa de produção. Uma faixa estreita e repetível, com produção estável, é mais importante do que um número específico.
P: Uma temperatura baixa no cilindro pode causar alto torque?
Sim. Baixas temperaturas aumentam a viscosidade do material fundido e a resistência da rosca. Verifique a temperatura real do material fundido, bem como o ponto de ajuste do cilindro.
P: Por que o torque aumenta repentinamente após o reabastecimento do reservatório?
O reabastecimento pode compactar o pó, perturbar o fluxo de material ou aumentar temporariamente a produção do alimentador. Verifique o nível da tremonha, o comportamento do agitador e a calibração do alimentador.