
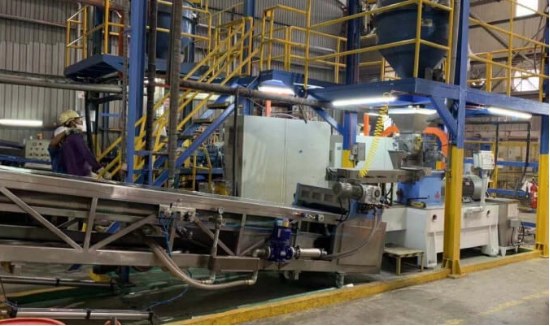
Una línea de producción de recubrimiento en polvo es un proceso interconectado. La premezcla, la extrusión, el enfriamiento, la trituración, la molienda, la clasificación, el tamizado y el envasado deben funcionar a velocidades compatibles. Una desviación en una etapa suele convertirse en un problema mayor posteriormente. Una premezcla deficiente puede sobrecargar la extrusora. Un enfriamiento insuficiente puede reducir la producción del molino ACM. Una configuración incorrecta del clasificador puede perjudicar el rendimiento de la pulverización.
Una buena resolución de problemas consiste en encontrar el primer punto de inestabilidad en el proceso. Este enfoque funciona mejor que centrarse únicamente en el defecto final.
12 problemas comunes en las líneas de producción de recubrimiento en polvo
1. Mezcla irregular o vetas de color
Las vetas de pigmento visibles, los pequeños aglomerados o las variaciones de color suelen indicar una premezcla inadecuada. Verifique el nivel de llenado del lote, el tiempo de mezclado, la secuencia de alimentación de la materia prima y el estado de la cuchilla.
Un rebosante mezcladora de recubrimiento en polvo No se puede generar suficiente movimiento del material, mientras que una mezcla excesiva puede elevar su temperatura. Utilice un peso de lote constante, siga una secuencia de alimentación fija e inspeccione las cuchillas para detectar desgaste o acumulación de material antes de ajustar la extrusora.
2. Las materias primas se distribuyen de forma desigual o se suministran de forma irregular.
La obstrucción de la tolva provoca una alimentación irregular en la extrusora de tornillo dobleLos síntomas típicos incluyen fluctuaciones en el par motor, una salida inestable y cambios repentinos en el flujo de la masa fundida.
Compruebe si las materias primas contienen humedad, se compactan fácilmente o tienen poca fluidez. Limpie la tolva y la boca de alimentación, retire el material acumulado y verifique el caudal del alimentador. Las formulaciones de difícil fluidez pueden requerir una alimentación controlada en lugar de la alimentación por gravedad.
3. El par de torsión de la extrusora fluctúa durante la producción.
Una producción estable mantiene el par de torsión de la extrusora dentro de un rango bastante estrecho. Las variaciones constantes suelen deberse a velocidades de alimentación irregulares. También pueden ser consecuencia de una premezcla deficiente. Las temperaturas incorrectas del cilindro o una velocidad de tornillo inadecuada producen el mismo efecto.
Primero, revise el alimentador. Compare la velocidad de alimentación, la carga del motor, la velocidad del tornillo y los datos de temperatura con los de un lote estable. Modifique un parámetro a la vez, ya que una mayor velocidad del tornillo también puede aumentar el calor generado por el corte.
4. El extrusor de doble husillo se bloquea.
La obstrucción de la extrusora puede deberse a un curado prematuro, una alimentación excesiva, una baja temperatura del cilindro o material endurecido que quede en su interior tras la parada. Entre las señales de advertencia se incluyen un aumento rápido del par motor y una disminución de la descarga.
Si el par aumenta bruscamente, detenga la alimentación inmediatamente. No fuerce el material a través de la máquina. Siga la secuencia correcta de apagado y limpieza, y luego revise el perfil de temperatura, la velocidad de alimentación y el tiempo de residencia. Los bloqueos repetidos suelen indicar que los ajustes o la configuración del husillo no coinciden con la formulación.
5. El extrudido se sobrecalienta o se cura parcialmente.
El material que se calienta demasiado puede decolorarse. Pueden aparecer partículas quemadas. La viscosidad aumenta. El flujo se deteriora y el brillo disminuye. Estos problemas suelen ser causados por una temperatura elevada en el cilindro, una velocidad de tornillo rápida o un tiempo de residencia prolongado.
La temperatura del cilindro que se muestra no siempre coincide con la temperatura real de fusión. Compruebe el material descargado siempre que sea posible y reduzca la temperatura gradualmente. El objetivo es lograr una dispersión completa sin iniciar la reacción de curado.
6. El espesor de la lámina extruida es irregular.
El grosor desigual de las láminas genera copos con diferentes velocidades de enfriamiento y fragilidad. Las zonas más gruesas permanecen calientes, mientras que las zonas delgadas pueden volverse demasiado quebradizas. Esto produce una carga inestable en la trituradora y una molienda inconsistente.
Inspeccione la separación, la alineación, la presión y el estado de la superficie del rodillo de enfriamiento. Confirme también que la salida de la extrusora sea estable. Si el flujo de material desde la boquilla es irregular, la sección de enfriamiento no podrá formar una lámina uniforme, independientemente de la configuración de la cinta transportadora.
7. El extruido se adhiere a la cinta de enfriamiento.
El material que se adhiere a la cinta de refrigeración suele estar demasiado caliente y es posible que no se enfríe con la suficiente rapidez. Láminas gruesas, alta velocidad de la cinta, flujo de aire débil o bajo caudal de agua de refrigeración pueden generar el mismo problema.
Compruebe la superficie de la cinta y el rendimiento de refrigeración real. Reduzca el espesor de la lámina o la velocidad de la cinta cuando sea necesario. El extruido debe estar completamente sólido antes de triturarlo. Las virutas calientes y flexibles aumentan la acumulación y hacen Rectificado ACM menos estable.
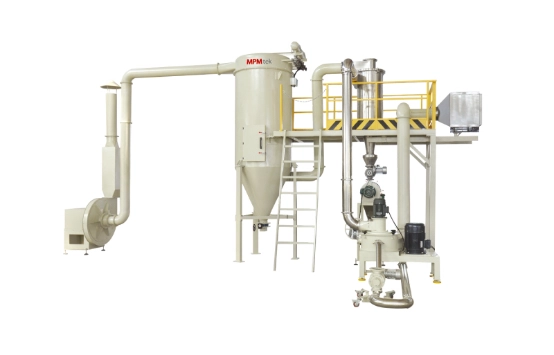
8. El molino ACM produce demasiadas partículas finas.
Un exceso de partículas finas reduce las tasas de recuperación. Perjudican el flujo del polvo y el rendimiento de la recuperación. Este exceso suele deberse a una alta velocidad del rotor, una velocidad de clasificación rápida, una baja velocidad de alimentación o virutas muy frágiles.
Revise los valores D10, D50 y D90 en lugar de basarse únicamente en el tamaño promedio de partícula. Ajuste las velocidades de molienda y clasificación en pequeños incrementos, manteniendo un flujo de aire estable. Una velocidad de alimentación muy baja puede provocar una molienda excesiva, ya que las partículas permanecen demasiado tiempo en la zona de molienda.
9. La distribución del tamaño de las partículas es demasiado amplia.
Una amplia distribución del tamaño de las partículas puede contener tanto partículas de gran tamaño como partículas finas en exceso, lo que afecta a la fluidización, la eficiencia de transferencia, la formación de la película y el aspecto de la superficie.
Primero, verifique el tamaño de las virutas y la consistencia del enfriamiento. Luego, inspeccione el flujo de aire, la velocidad del clasificador, el estado del rotor y el desgaste interno. Pruebe el tamaño de las partículas durante la producción para poder corregir cualquier desviación antes de que se complete el lote.
10. La producción de ACM Mill disminuye con el tiempo.
Una reducción gradual de la capacidad del molino suele estar relacionada con filtros obstruidos, acumulación interna de polvo, flujo de aire insuficiente, alimentación pegajosa o desgaste de las piezas de molienda. El aumento de la carga del motor o de la temperatura del molino suele aparecer al mismo tiempo.
Compare la presión actual, el flujo de aire y las lecturas de carga con los datos de funcionamiento normales. Limpie los filtros, los conductos y las superficies internas, e inspeccione el sistema de recolección de polvo. Compruebe también la temperatura de las virutas, ya que el material caliente puede ablandarse y adherirse al interior del molino.
11. El molino produce ruido o vibración excesivos.
Las vibraciones anormales pueden deberse a un desequilibrio del rotor, cojinetes desgastados, fijaciones sueltas, objetos extraños o acumulación irregular de suciedad en las piezas giratorias.
Detenga la máquina e inspecciónela antes de continuar la producción. Verifique los cojinetes, el equilibrio del rotor, los pernos de montaje y las holguras internas. Retire los depósitos y confirme que no haya entrado ningún material extraño y duro en el molino. Operar bajo vibraciones intensas puede dañar los cojinetes, los sellos, los ejes y la carcasa del molino.
12. Se produce contaminación del color entre lotes.
La contaminación del color suele provenir de residuos que quedan en la mezcladora, la extrusora, la sección de enfriamiento, la trituradora, el molino ACM, las tuberías, los filtros o el tamiz. Las superficies rayadas y las zonas muertas dificultan la limpieza.
Utilice un procedimiento de limpieza documentado e inspeccione los puntos de acumulación ocultos. Siempre que sea posible, programe la limpieza de los colores de claro a oscuro. Preste especial atención a la boquilla de extrusión, los bordes de la cinta transportadora, el revestimiento del molino, el clasificador, el ciclón y el sistema de filtrado.
Cómo prevenir problemas recurrentes en la línea de producción
Registre los datos de operación de cada lote estable y utilícelos como referencia. Los parámetros útiles incluyen el tiempo de mezclado, el peso del lote, la velocidad de alimentación, el par de la extrusora, la velocidad del tornillo, las temperaturas del cilindro, la velocidad de la cinta transportadora, la velocidad del rotor, la velocidad del clasificador, el flujo de aire y los resultados del tamaño de partícula.
El mantenimiento preventivo debe abarcar las palas de la mezcladora, los tornillos, los cojinetes, los rodillos, las correas, los filtros, los sellos, las piezas de molienda y los componentes eléctricos. Los operarios deben recibir capacitación para reconocer las señales de alerta temprana, como aumentos graduales del par, variaciones de temperatura, pérdida de flujo de aire, ruidos inusuales o acumulación de material.
La mezcladora, extrusora, transportador de refrigeraciónLa trituradora, el molino ACM, el tamiz y el sistema de recolección de polvo también deben tener la capacidad adecuada. La sección más lenta determinará la producción real de toda la línea.
Preguntas frecuentes
P: ¿Qué deben comprobar primero los operarios cuando la producción de la línea cae repentinamente?
Localice el punto donde comienza a acumularse el material. Compare la velocidad de alimentación actual, la carga del motor, la temperatura, la presión y el flujo de aire con los datos de un lote normal. Revise la máquina anterior antes de modificar la configuración posterior. Por ejemplo, una disminución en la producción del molino ACM puede deberse a una refrigeración deficiente o a una extrusión inestable.
P: ¿Con qué frecuencia se debe limpiar una línea de producción de recubrimiento en polvo?
Las superficies de contacto deben limpiarse siempre que se cambie a un color o formulación incompatible. Los filtros, sellos, tornillos, rotores, clasificadores, tamices, cojinetes y conductos deben inspeccionarse según las horas de funcionamiento y las condiciones de producción reales. Los cambios de color de alto contraste requieren un procedimiento de limpieza más exhaustivo que la producción de colores similares.
Construya una línea de producción de recubrimiento en polvo más estable con MPMtek.
La producción estable de recubrimientos en polvo depende de la correcta selección de maquinaria, una capacidad equilibrada, un control de procesos fiable y un acceso práctico para el mantenimiento. MPMtek suministra mezcladoras, extrusoras de doble husillo, cintas transportadoras de refrigeración, trituradoras, molinos ACM, máquinas de unión, equipos de laboratorio y líneas completas de producción de recubrimientos en polvo.
¿Está experimentando una salida inestable, un tamaño de partícula inconsistente o tiempos de inactividad frecuentes?
Envíe a MPMtek su tipo de formulación, capacidad objetivo y desafíos de producción actuales. Nuestro equipo de ingeniería puede ayudarle a evaluar la configuración de su equipo y recomendarle una solución de producción de recubrimiento en polvo personalizada.



