
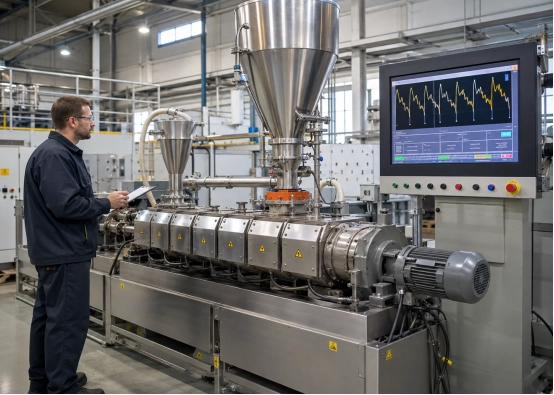
Flutuação de torque em um extrusor de revestimento de pó Significa que a resistência dentro do cilindro está mudando. As causas mais comuns são alimentação instável, fusão irregular, desequilíbrio entre alimentação e velocidade, variação da matéria-prima ou desgaste mecânico.
Pequenas variações são normais. Oscilações repetidas, picos acentuados ou uma subida contínua em direção ao limite de alarme podem reduzir a produção, afetar a qualidade do revestimento e aumentar o risco de paralisação.
Um diagnóstico prático deve começar pela alimentação, passando em seguida para a temperatura, parâmetros operacionais, formulação e condição mecânica.
O que significa, na prática, a flutuação do torque da extrusora?
O torque da extrusora representa a carga necessária para girar as roscas através do material. Ele varia conforme a pré-mistura é transportada, comprimida, derretida e misturada.
A curva não precisa ser perfeitamente plana, mas sua média e amplitude de flutuação devem permanecer repetíveis.
Analise o torque em relação à saída do alimentador, velocidade da rosca, temperaturas, corrente do motor e taxa de produção. Oscilações regulares geralmente indicam problemas de alimentação ou ciclos de temperatura. Picos aleatórios podem indicar formação de pontes ou aglomerados duros. Um aumento gradual pode sugerir acúmulo de material, baixa temperatura do material ou entupimento excessivo da rosca.
O que causa a flutuação do torque da extrusora de revestimento em pó?
1. Alimentação inconsistente ou obstrução da tremonha
A alimentação instável é a primeira condição a ser verificada.
As pré-misturas para revestimento em pó podem apresentar baixa densidade aparente, baixa fluidez ou alto teor de partículas finas. O material pode formar pontes dentro da tremonha, obstruir os poros ou acumular-se ao redor da abertura de alimentação.
Quando menos material chega aos parafusos, o torque diminui. Quando o pó acumulado desaba repentinamente na zona de alimentação, o torque aumenta.
A rotação constante do alimentador não garante uma vazão mássica constante. A produção pode variar devido à densidade aparente, ar aprisionado, acúmulo de material ou nível inconsistente na tremonha.
Pós difíceis de processar podem exigir agitação na tremonha, vibração ou alimentação forçada. O objetivo é um fluxo contínuo de material sem compactação excessiva.
2. Temperatura instável do cilindro ou de fusão
A viscosidade da resina varia com a temperatura. Se o material estiver muito frio, a resistência e o torque aumentam. Se ficar muito quente, a viscosidade pode diminuir e o torque também. O calor excessivo também pode causar cura, degradação ou formação de depósitos.
Verifique se:
- Ciclos da válvula de aquecimento ou resfriamento
- Fluxo de água de refrigeração restrito
- Temperatura instável da água de refrigeração
- Sensores danificados ou mal calibrados
- Configurações de temperatura incorretas
- Tempo de estabilização insuficiente
A temperatura exibida no cilindro pode diferir da temperatura de fusão. Meça a temperatura de fusão regularmente antes de alterações significativas.
3. Desequilíbrio entre a taxa de avanço e a velocidade da rosca
A taxa de avanço e a velocidade da rosca determinam o nível de enchimento da rosca.
Se a taxa de alimentação for muito alta, as roscas podem ficar sobrecarregadas, aumentando o torque e a pressão. Se a velocidade da rosca for muito alta para a alimentação disponível, as roscas podem alternar entre condições de alimentação insuficiente e excessiva, produzindo mistura e torque instáveis.
Não ajuste apenas a velocidade da rosca. Isso também altera o tempo de residência, o cisalhamento e a temperatura de fusão. Ajuste a alimentação e a velocidade simultaneamente, em pequenos incrementos.
4. Variação da fórmula ou da matéria-prima
Alterações na matéria-prima podem modificar o comportamento de alimentação e fusão.
As causas típicas incluem:
- Diferentes viscosidades de resina
- Alterações na carga de pigmento ou enchimento
- Percentagem inconsistente de pó reciclado
- Absorção de umidade
- Ingredientes aglomerados
- Uniformidade deficiente da pré-mistura
- Variação no tamanho das partículas ou na densidade aparente
Um alimentador volumétrico pode fornecer pesos diferentes na mesma rotação por minuto (rpm) quando a densidade aparente varia. Registre os lotes de material, a densidade aparente, o tempo de pré-mistura e o teor de pó reciclado.
5. Acúmulo de resíduos, desgaste ou problemas mecânicos nos parafusos
Se a alimentação e a temperatura estiverem estáveis, inspecione a rosca e o sistema de acionamento.
Resina curada, depósitos de pigmento ou pó compactado podem reduzir a área de fluxo disponível. Elementos de rosca desgastados ou revestimentos do cilindro também podem reduzir a eficiência do transporte e aumentar a sensibilidade à variação da alimentação.
Outras causas incluem elementos de parafuso danificados, montagem incorreta do parafuso, desalinhamento do eixo, desgaste do rolamento, problemas de acoplamento, lubrificação inadequada da caixa de engrenagens ou um sinal de torque instável.
A inspeção mecânica deve se tornar prioritária quando as condições do processo estiverem estáveis, mas o padrão de torque não apresentar melhorias.
Como solucionar problemas de torque instável da extrusora?
Passo 1: Analise a tendência de torque.
Registre o torque, a velocidade de alimentação, a velocidade da rosca, a temperatura do cilindro, a temperatura de fusão, a corrente do motor e a potência de saída.
Determine se a flutuação é regular, aleatória ou aumenta gradualmente. Observe se ela começa durante a inicialização, após uma alteração na fórmula, após o aumento da produção ou mais tarde na execução.
Passo 2: Verifique primeiro o sistema de alimentação.
Inspecione a tremonha, a abertura de alimentação e a rosca alimentadora para verificar se há obstruções, entupimentos ou acúmulo de resíduos. Confirme se o agitador, o vibrador e o alimentador forçado estão funcionando corretamente.
Realize um teste de vazão cronometrado. Recolha e pese a descarga do alimentador várias vezes sob as mesmas condições. A variação entre as amostras confirma a alimentação instável.
Etapa 3: Estabilizar o perfil de temperatura
Verifique se cada zona mantém a temperatura definida sem ciclos excessivos de aquecimento e resfriamento. Verifique o fluxo, a pressão e a temperatura da água de resfriamento.
Compare os valores do painel com uma medição independente, sempre que possível. Deixe o processo estabilizar após cada alteração.
Passo 4: Altere apenas um parâmetro por vez.
Use esta sequência:
- Estabilizar a alimentação.
- Verificar a temperatura do cilindro e do fundido.
- Confirme a taxa de alimentação real.
- Ajuste a taxa de avanço ou a velocidade da rosca em pequenos incrementos.
- Avalie a configuração da rosca se a janela de processo permanecer estreita.
Registre cada alteração e seu efeito. Evite alterar a temperatura, a velocidade e a fórmula ao mesmo tempo.
Etapa 5: Inspecione os parafusos e o sistema de acionamento.
Se os ajustes no processo não resolverem o problema, pare e limpe a extrusora de acordo com o procedimento aprovado.
Inspecione os elementos da rosca, os blocos de amassamento, os eixos e os revestimentos dos cilindros quanto a depósitos, desgaste ou danos. Verifique os rolamentos, acoplamentos, lubrificação da caixa de engrenagens e componentes limitadores de torque. Confirme se os sinais de torque e corrente estão corretos.
| Padrão de torque | Provavelmente causa | Primeira verificação |
| subidas e descidas regulares | Alimentador em alta | Tremonha e alimentador |
| picos aleatórios agudos | aglomerados de ponte ou duros | Porta de pré-mistura e alimentação |
| Aumento gradual do torque | Acúmulo ou baixa temperatura | Cano e parafusos |
| Alterações entre lotes | Fórmula ou variação de densidade | Registros de matéria-prima |
Como evitar flutuações de torque em lotes futuros?
Padronize o tempo de pré-mistura, a sequência de carregamento e o tamanho do lote. Proteja as matérias-primas da umidade e remova os aglomerados antes da produção.
Calibre o alimentador regularmente, especialmente ao trocar de fórmulas com diferentes densidades aparentes. Utilize agitação, vibração ou alimentação forçada para pré-misturas com baixa fluidez.
Crie faixas operacionais aprovadas para taxa de alimentação, velocidade da rosca, torque e temperatura de fusão. Salve as configurações validadas como receitas de produção sempre que possível. Analise as tendências de torque ao longo do tempo. Mudanças graduais podem revelar desgaste do alimentador, desgaste da rosca ou acúmulo de material antes do desligamento.
Para novas fórmulas difíceis, testes em um extrusor de tornozelos gémeos de laboratório É possível identificar o perfil de temperatura, a configuração da rosca e a faixa de produção necessários antes do aumento de escala.
Quando devo considerar a atualização do alimentador ou da extrusora?
A avaliação do equipamento pode ser necessária quando a flutuação do torque limita a produção, materiais de baixa densidade não podem ser alimentados de forma consistente, o pó reciclado causa oscilações frequentes ou as zonas de temperatura respondem muito lentamente.
O alimentador, a configuração da rosca, a capacidade de acionamento e o sistema de controle devem ser analisados como um sistema integrado. Aumentar a potência do motor por si só não corrigirá a alimentação instável ou a geometria inadequada da rosca.
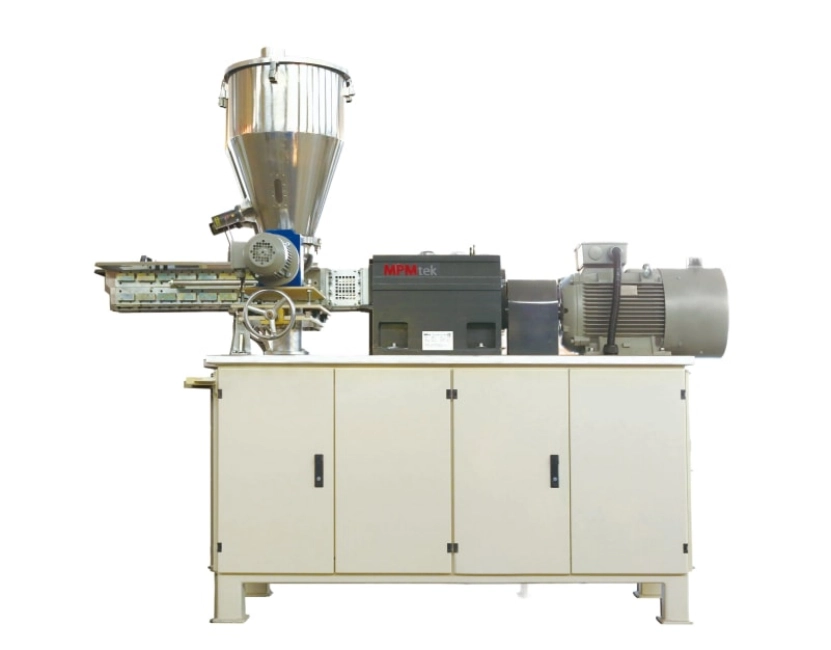
MPMtek extrudores de tornozelos gêmeos Pode ser configurada com alimentação forçada, controle de temperatura multizona, elementos de rosca modulares, proteção contra torque e gerenciamento de receitas por CLP/IHM. Esses recursos permitem o processamento repetível em diferentes fórmulas e taxas de produção.
Conclusão
O torque da extrusora de revestimento em pó geralmente flutua devido à variação do fluxo ou da resistência do material. Comece verificando a alimentação e, em seguida, a temperatura, o equilíbrio entre alimentação e velocidade, a formulação e as condições mecânicas.
Se a sua extrusora continuar apresentando picos de torque, compartilhe o tipo de fórmula, a produção desejada e os dados operacionais atuais com MPMtekA equipe de engenharia da [nome da empresa] para uma avaliação personalizada de equipamentos e processos.
FAQ
P: É normal haver alguma flutuação de torque em uma extrusora de rosca dupla?
Sim. Pequenas oscilações em torno de uma média estável são normais. Flutuações grandes, repetidas ou crescentes indicam alimentação instável, alterações na viscosidade ou mudanças na carga mecânica.
P: O acúmulo de material na tremonha pode causar picos de torque na extrusora?
Sim. A formação de pontes interrompe o fluxo de material. Quando a pré-mistura acumulada entra repentinamente no alimentador ou na extrusora, o nível de enchimento da rosca e o torque podem aumentar rapidamente.
P: Devo reduzir a velocidade do parafuso quando o torque começar a oscilar?
Não imediatamente. Reduzir a velocidade pode diminuir a carga temporariamente, mas pode aumentar o enchimento da rosca se a taxa de avanço permanecer inalterada. Verifique primeiro a estabilidade do avanço e a temperatura.



