
Uma extrusora de revestimento em pó é uma máquina fundamental em qualquer linha de produção de revestimento em pó. Ela tem um impacto direto na distribuição dos materiais, na uniformidade das cores, no nível de brilho e no desempenho final do revestimento. O superaquecimento raramente se limita apenas à temperatura. Um cilindro que esquenta excessivamente, um torque instável ou um motor com carga atípica geralmente indicam que algo está desequilibrado no processo de produção.
No trabalho diário, esses problemas geralmente aparecem durante as operações normais. O operador observa a pressão de fusão começar a subir. A chapa extrudada fica irregular. Ou o sistema de resfriamento continua funcionando, mas não consegue baixar a temperatura.
Como fabricante profissional de equipamentos para pintura a pó, a MPMtek se concentra no desempenho estável da extrusão por meio do controle preciso da temperatura, design otimizado da rosca e soluções confiáveis para linhas de produção. Descobrir a verdadeira causa do problema vai além de simplesmente ajustar a temperatura. Uma extrusora de pintura a pó precisa do equilíbrio certo entre o calor gerado e o calor dissipado.
Como funciona uma extrusora de revestimento em pó?
É importante saber a origem do calor antes de tentar solucionar problemas de superaquecimento. Uma extrusora de pintura a pó processa uma mistura de resina, pigmentos, cargas e aditivos. O processo passa por diversas etapas.
As matérias-primas entram primeiro na zona de alimentação. Elas percorrem a rosca sem-fim. Em seguida, derretem e se misturam. Finalmente, saem da máquina como um material extrudado uniforme.
A extrudor de tornozelo gêmeo gera calor de duas maneiras.
- Aquecimento externo por meio de aquecedores de tambor
- Calor interno causado por atrito e força de cisalhamento
Durante a operação normal, essas duas fontes de calor devem permanecer sob controle. A temperatura do cilindro, a velocidade da rosca, a taxa de alimentação e o sistema de resfriamento trabalham em conjunto.
Um processo de extrusão estável não significa operar na velocidade máxima. Significa manter o material nas condições de processamento adequadas. Vejamos um exemplo: aumentar a velocidade da rosca pode aumentar a produção, mas também gera calor por cisalhamento. Em alguns ambientes de produção, uma pequena variação na velocidade cria uma diferença de temperatura significativa.
Causas comuns de superaquecimento da extrusora de revestimento em pó
Diversos fatores podem fazer com que uma extrusora de revestimento em pó opere em temperaturas mais altas do que o esperado. Alguns estão relacionados às configurações da máquina. Outros decorrem dos materiais ou das condições de manutenção.
Configurações de temperatura incorretas
Configurações de temperatura incorretas estão entre as causas mais comuns de superaquecimento.
A extrusor de revestimento de pó Normalmente possui várias zonas de aquecimento. Cada zona tem uma função específica. Se uma zona estiver muito alta ou se o perfil de temperatura não corresponder à formulação, pode ocorrer acúmulo de calor excessivo.
Um erro comum é usar as mesmas configurações de temperatura para todas as formulações de revestimento em pó. Um sistema à base de poliéster e uma formulação especial de cura em baixa temperatura geralmente exigem condições de processamento muito diferentes.
A verdadeira solução não envolve simplesmente baixar todas as temperaturas. Em vez disso, verifique cada zona de aquecimento. Confirme se os sensores estão lendo corretamente. Em seguida, ajuste o perfil de temperatura de acordo com o comportamento do material.
Um sensor de temperatura que envia informações incorretas também pode causar problemas. O controlador pode continuar adicionando calor por receber dados imprecisos.
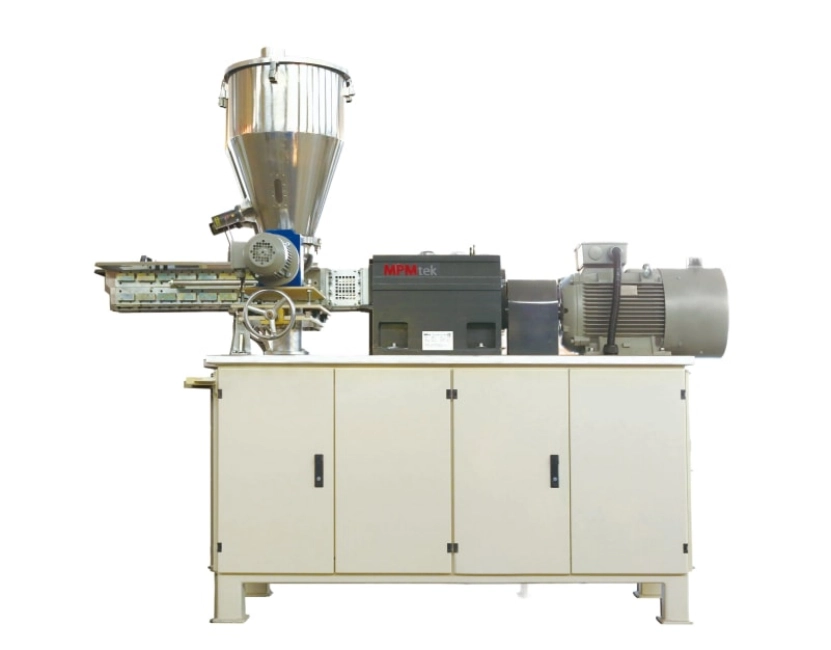
Velocidade de parafuso excessiva ou torque elevado
A velocidade de rotação da rosca está diretamente relacionada à geração de calor.
Quando a rosca gira muito rápido, o material é submetido a uma força de cisalhamento maior. Isso gera calor extra por atrito dentro do cilindro. Ao mesmo tempo, o torque aumenta. O motor precisa de mais potência para empurrar o material para a frente. Um sinal típico é o aumento repentino do torque seguido por uma extrusão instável.
Durante um turno de produção, um operador pode aumentar a velocidade da rosca para obter mais capacidade. A produção aumenta por um curto período. No entanto, após alguns minutos, a temperatura da extrusora começa a subir e a qualidade do produto torna-se instável.
Diminuir um pouco a velocidade da rosca e manter uma taxa de avanço constante geralmente resolve o problema.
Desempenho deficiente do sistema de refrigeração
Uma extrusora precisa de controle tanto de aquecimento quanto de resfriamento. Problemas de resfriamento às vezes passam despercebidos. Os operadores tendem a se concentrar no sistema de aquecimento. Canais de resfriamento obstruídos, baixo fluxo de água de resfriamento ou manutenção inadequada do sistema de resfriamento podem impedir a máquina de remover o excesso de calor.
O problema torna-se mais evidente durante longos períodos de produção. A máquina pode funcionar bem na inicialização, mas pode superaquecer gradualmente após algumas horas. A inspeção regular da circulação da água de refrigeração, dos componentes de controle de temperatura e dos tubos de refrigeração pode prevenir essa situação.
Um sistema de refrigeração bem projetado é de especial importância para a produção contínua de revestimento em pó.
Condições de alimentação inadequadas
Problemas de alimentação também podem levar ao superaquecimento.
Quando a alimentação de material permanece instável, a rosca pode não se encher corretamente. Isso altera as condições de pressão e atrito dentro do cilindro. Pouco material aumenta o atrito entre a rosca e o cilindro. Material em excesso sobrecarrega o motor e reduz o torque.
A verificação da calibração do alimentador, da fluidez da matéria-prima e da velocidade de alimentação torna-se necessária quando o superaquecimento ocorre juntamente com alterações na produção.
A extrusora não funciona sozinha. O sistema de alimentação e o sistema de extrusão devem operar como um único processo.
Problemas de formulação de materiais
Às vezes, o equipamento funciona corretamente. No entanto, o próprio material oferece muita resistência.
Resinas de alta viscosidade, revestimentos em pó com efeitos especiais ou formulações com alto teor de carga podem exigir parâmetros de extrusão diferentes. Uma pequena alteração na fórmula pode afetar significativamente o comportamento da extrusão.
Em ambientes de produção reais, o superaquecimento geralmente ocorre após um cliente trocar de fornecedor de matéria-prima ou alterar uma fórmula. A máquina permanece a mesma. As características do processo é que mudaram.
Pode ser necessário ajustar a velocidade da rosca, as zonas de temperatura ou a configuração da rosca.
Como solucionar problemas de superaquecimento em uma extrusora de revestimento em pó
Quando uma extrusora superaquece, ajustes aleatórios geralmente desperdiçam tempo de produção. Uma inspeção passo a passo funciona melhor. Comece verificando o sistema de controle de temperatura. Verifique os sensores de temperatura, os elementos de aquecimento e os controladores. Informações incorretas sobre a temperatura podem causar aquecimento desnecessário.
Em seguida, analise os dados operacionais.
- Velocidade de merda
- Valor do torque
- Corrente do motor
- Taxa de alimentação
- Temperatura real do barril
Esses números geralmente revelam o problema mais rapidamente do que uma inspeção visual.
Os componentes mecânicos também precisam ser inspecionados. Parafusos desgastados, rolamentos danificados ou problemas na caixa de engrenagens podem aumentar a resistência e gerar calor extra.
Após identificar a causa, ajuste os parâmetros de operação com cuidado. Pequenas alterações geralmente funcionam melhor do que grandes mudanças. A extrusão de revestimento em pó é considerada um processo sensível.
Como evitar o superaquecimento da extrusora de revestimento em pó?
Prevenir o sobreaquecimento revela-se mais fácil do que interromper a produção após a ocorrência de uma falha.
A manutenção regular deve incluir a verificação dos sensores de temperatura, a limpeza dos sistemas de refrigeração, a inspeção das roscas e cilindros e o monitoramento de alterações anormais de torque. Os parâmetros de produção também devem ser registrados. Um simples registro de operação pode revelar tendências antes que um problema sério apareça.
A seleção do equipamento também é importante. Uma extrusora de revestimento em pó bem projetada, com controle preciso de temperatura e configuração de rosca adequada, proporciona um ambiente de produção mais estável.
MPMtek Desenvolve extrusoras de revestimento em pó e linhas de produção completas, com foco na estabilidade do processo, eficiência energética e operação a longo prazo.
Por que escolher as extrusoras de revestimento em pó da MPMtek?
A escolha de uma extrusora envolve mais do que apenas a capacidade da máquina. O equipamento precisa ser compatível com o processo de produção, os requisitos da formulação e os planos de expansão futuros.
A MPMtek é especializada no projeto e fabricação de equipamentos para pintura a pó. Ela fornece extrusoras e soluções completas para a produção de pintura a pó em diversas aplicações industriais. Com configurações personalizadas, sistemas de controle precisos e vasta experiência em engenharia, a MPMtek ajuda os fabricantes a melhorar a consistência da produção e reduzir paradas inesperadas.
Uma extrusora estável significa menos interrupções na produção, melhor qualidade de revestimento e desempenho de fabricação mais previsível.
Contacte MPMtek Para soluções personalizadas de extrusão de revestimento em pó e para melhorar a eficiência da sua produção.
FAQ
P: O que causa o superaquecimento de uma extrusora de revestimento em pó?
As causas comuns incluem configurações incorretas de temperatura, velocidade excessiva da rosca, desempenho de resfriamento deficiente, alimentação instável e parâmetros de processamento inadequados.
P: Como posso reduzir a temperatura da extrusora?
Verificar zonas de temperatura, otimizar a velocidade da rosca, melhorar o desempenho de refrigeração e manter a alimentação estável do material.
P: Com que frequência uma extrusora de revestimento em pó deve ser submetida à manutenção?
A frequência da manutenção depende das horas de produção e das condições de operação. Recomenda-se inspeções regulares para identificar problemas antes que eles afetem a produção.
P: Uma extrusora personalizada pode melhorar a produção de revestimento em pó?
Sim. Um projeto de extrusora personalizado pode se adequar melhor a formulações específicas, requisitos de capacidade de produção e condições de processamento.



