
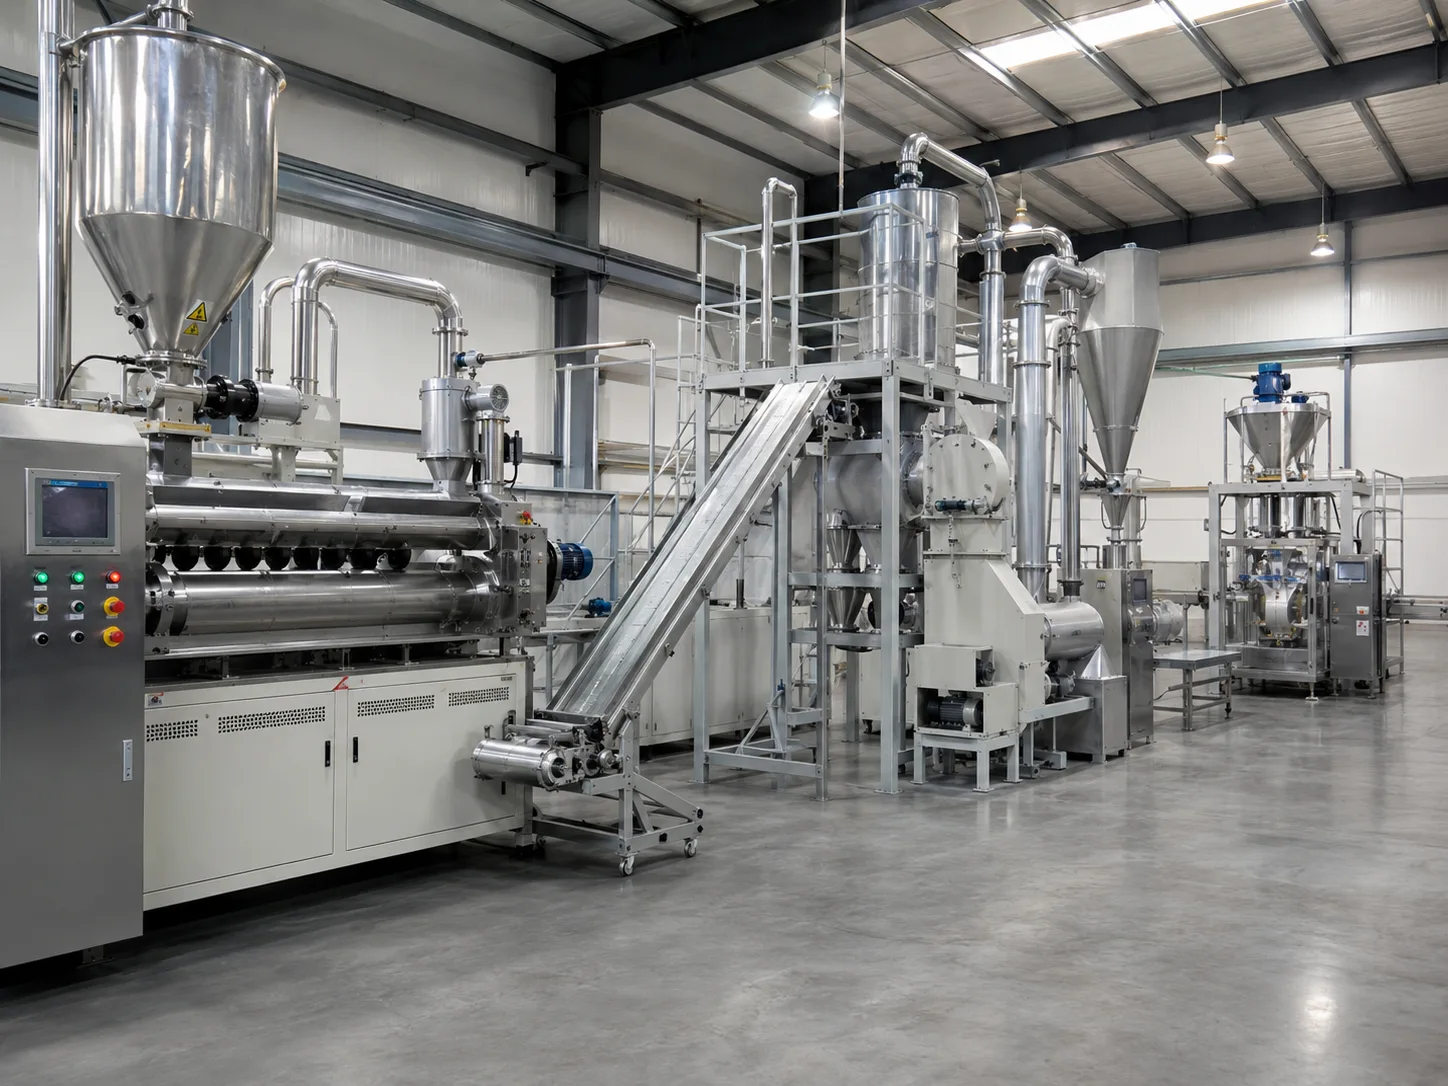
Экструдер для порошковой окраски является ключевым оборудованием в любой производственной линии порошковой окраски. Он напрямую влияет на то, насколько хорошо распределяется материал, насколько равномерно сохраняются цвета, уровень блеска и конечные характеристики покрытия. Перегрев редко ограничивается только температурой. Повышенный нагрев цилиндра, нестабильный крутящий момент или двигатель, работающий с нестандартной нагрузкой, часто указывают на дисбаланс в производственном процессе.
В повседневной работе эти проблемы обычно проявляются во время обычных циклов производства. Оператор замечает, что давление расплава начинает расти. Экструдированный лист выглядит неравномерно. Или система охлаждения продолжает работать, но не снижает температуру.
Компания MPMtek, являясь профессиональным производителем оборудования для порошковой окраски, уделяет особое внимание стабильной экструзии за счет точного контроля температуры, оптимизированной конструкции шнека и надежных решений для производственных линий. Выявление истинной причины помогает не только в снижении температуры. Экструдеру для порошковой окраски необходим правильный баланс между выделяемым и отводимым теплом.
Как работает экструдер для порошковой окраски?
Прежде чем устранять проблемы с перегревом, важно выяснить, откуда исходит тепло. Экструдер для порошковой окраски работает со смесью смолы, пигментов, наполнителей и добавок. Процесс проходит несколько этапов.
Сырье сначала поступает в зону подачи. Оно движется вдоль шнека. Затем оно плавится и смешивается. Наконец, оно покидает машину в виде однородного экструдированного материала.
А двойный винтовый экструдер выделяет тепло двумя способами.
- Наружный нагрев с помощью бочковых нагревателей.
- Внутреннее тепло, выделяемое в результате трения и силы сдвига.
В процессе нормальной работы эти два источника тепла должны оставаться под контролем. Температура ствола, скорость вращения шнека, скорость подачи и система охлаждения работают согласованно.
Стабильный процесс экструзии не означает работу на максимальной скорости. Это означает поддержание правильных условий обработки материала. Возьмем, например, увеличение скорости вращения шнека. Это может повысить производительность, но при этом также приводит к увеличению тепловыделения. В некоторых производственных условиях небольшое изменение скорости создает заметную разницу температур.
Распространенные причины перегрева экструдера для порошковой окраски
Перегрев экструдера для порошковой окраски может быть вызван несколькими факторами. Некоторые из них связаны с настройками оборудования, другие — с используемыми материалами или условиями технического обслуживания.
Неправильные настройки температуры
Неправильная настройка температуры является одной из наиболее распространенных причин перегрева.
А экструдер порошкового покрытия Обычно имеет несколько зон нагрева. Каждая зона выполняет определенную функцию. Если одна из зон расположена слишком высоко или температурный профиль не соответствует рецептуре, может накапливаться избыточное тепло.
Распространенная ошибка заключается в использовании одинаковых температурных режимов для всех составов порошковой краски. Для полиэфирной системы и специального состава для низкотемпературного отверждения часто требуются совершенно разные условия обработки.
Решение проблемы не сводится к простому снижению всех температур. Вместо этого проверьте каждую зону нагрева. Убедитесь, что датчики показывают правильные значения. Затем скорректируйте температурный профиль в соответствии с поведением материала.
Датчик температуры, выдающий неверные данные, также может вызывать проблемы. Контроллер может продолжать нагреваться из-за получения неточных данных.
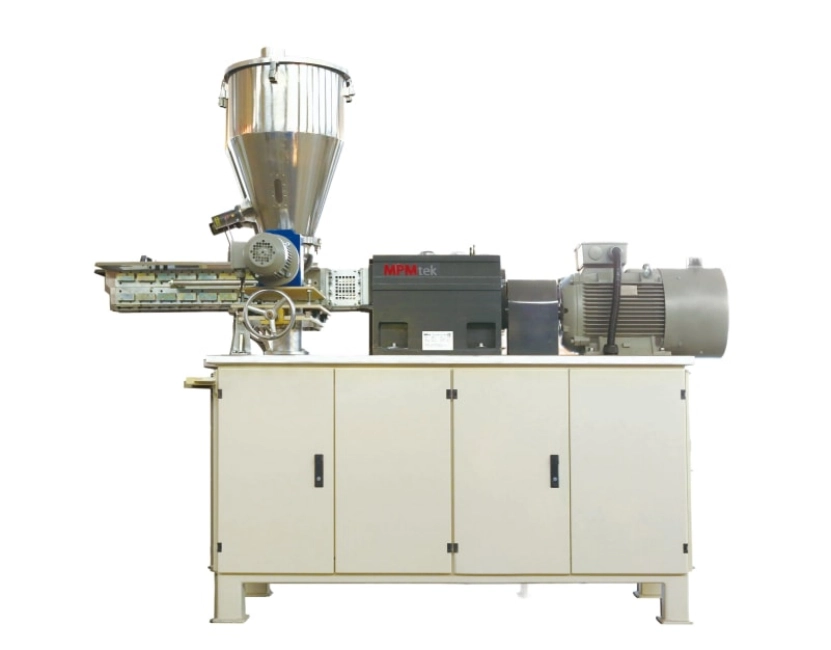
Чрезмерная скорость вращения винта или высокий крутящий момент
Скорость вращения шнека напрямую связана с выделением тепла.
Когда шнек вращается слишком быстро, материал сталкивается с большей силой сдвига. Это создает дополнительное тепло трения внутри цилиндра. Одновременно возрастает крутящий момент. Двигателю требуется больше мощности для продвижения материала вперед. Типичным признаком является внезапное увеличение крутящего момента, за которым следует нестабильный выход экструзии.
Во время производственной смены оператор может увеличить скорость вращения шнека, чтобы повысить производительность. Производительность ненадолго возрастает. Однако через несколько минут температура экструдера начинает повышаться, и качество продукции становится нестабильным.
Небольшое снижение скорости вращения шнека при сохранении постоянной скорости подачи часто решает проблему.
Низкая эффективность системы охлаждения
Экструдеру необходимы как система управления нагревом, так и система управления охлаждением. Проблемы с охлаждением иногда остаются незамеченными. Операторы, как правило, сосредотачиваются на системе нагрева. Засоренные каналы охлаждения, низкий расход охлаждающей воды или некачественное техническое обслуживание системы охлаждения могут привести к тому, что машина перестанет отводить избыточное тепло.
Проблема становится более очевидной во время длительных производственных циклов. Машина может нормально работать при запуске. Однако через несколько часов она может постепенно перегреваться. Регулярная проверка циркуляции охлаждающей воды, компонентов системы терморегулирования и охлаждающих трубок может предотвратить эту ситуацию.
Грамотно спроектированная система охлаждения имеет особое значение для непрерывного производства порошковой окраски.
Неправильные условия кормления
Проблемы с кормлением также могут привести к перегреву.
Если подача материала нестабильна, шнек может не заполняться должным образом. Это изменяет условия давления и трения внутри цилиндра. Слишком мало материала увеличивает трение между шнеком и цилиндром. Слишком много материала перегружает двигатель и увеличивает крутящий момент.
Проверка калибровки питателя, текучести сырья и скорости подачи становится необходимой при появлении перегрева и изменении выходных параметров.
Экструдер не работает сам по себе. Система подачи и система экструзии должны функционировать как единый процесс.
Проблемы составления материальных рецептур
Иногда оборудование работает исправно. Однако сам материал создает слишком большое сопротивление.
Для высоковязких смол, порошковых покрытий со специальными эффектами или составов с высоким содержанием наполнителя могут потребоваться другие параметры экструзии. Небольшое изменение в рецептуре может существенно повлиять на поведение при экструзии.
В реальных производственных условиях перегрев часто возникает после того, как клиент меняет поставщика сырья или рецептуру. Оборудование остается прежним, а характеристики процесса меняются.
Может потребоваться регулировка скорости вращения шнека, температурных зон или конфигурации шнека.
Как устранить неполадки в экструдере для порошковой окраски, приводящие к перегреву
Когда экструдер перегревается, случайные регулировки обычно приводят к потере времени производства. Пошаговая проверка работает лучше. Начните с проверки системы контроля температуры. Проверьте датчики температуры, нагревательные элементы и контроллеры. Неправильная обратная связь по температуре может привести к ненужному нагреву.
Далее проанализируем эксплуатационные данные.
- Скорость винта
- Значение крутящего момента
- ток двигателя
- Скорость кормления
- Фактическая температура ствола
Эти цифры зачастую позволяют выявить проблему быстрее, чем визуальный осмотр.
Механические компоненты также нуждаются в проверке. Изношенные винты, поврежденные подшипники или проблемы с редуктором могут повысить сопротивление и вызвать дополнительный нагрев.
После того, как вы найдете причину, тщательно отрегулируйте рабочие параметры. Небольшие изменения обычно дают лучшие результаты, чем большие. Экструзионная порошковая покраска относится к чувствительным процессам.
Как предотвратить перегрев экструдера для порошковой окраски?
Предотвратить перегрев проще, чем остановить производство после возникновения неисправности.
Регулярное техническое обслуживание должно включать проверку датчиков температуры, очистку систем охлаждения, осмотр шнеков и цилиндров, а также контроль аномальных изменений крутящего момента. Также следует регистрировать параметры производства. Простой журнал учета операций может выявить тенденции до появления серьезной проблемы.
Выбор оборудования также имеет значение. Правильно спроектированный экструдер для порошковой окраски с точным контролем температуры и подходящей конфигурацией шнека обеспечивает более стабильную производственную среду.
МПМтек Компания разрабатывает экструдеры для порошковой окраски и комплектные производственные линии, уделяя особое внимание стабильности процесса, энергоэффективности и длительному сроку службы.
Почему стоит выбрать экструдеры для порошковой окраски MPMtek?
Выбор экструдера включает в себя не только производительность оборудования. Оборудование должно соответствовать производственному процессу, требованиям к рецептуре и планам по дальнейшему расширению производства.
Компания MPMtek специализируется на проектировании и производстве оборудования для порошковой окраски. Она предлагает экструдеры и комплексные решения для производства порошковых покрытий в различных отраслях промышленности. Благодаря индивидуальным конфигурациям, точным системам управления и инженерному опыту MPMtek помогает производителям повысить стабильность производства и сократить непредвиденные простои.
Стабильная работа экструдера означает меньшее количество перебоев в производстве, лучшее качество покрытия и более предсказуемые производственные показатели.
Свяжитесь с MPMtek для индивидуальных решений в области экструзионной порошковой окраски и повышения эффективности вашего производства.
Часто задаваемые вопросы
В: Что вызывает перегрев экструдера для порошковой окраски?
К распространенным причинам относятся неправильные настройки температуры, чрезмерная скорость вращения шнека, низкая эффективность охлаждения, нестабильная подача материала и неподходящие параметры обработки.
В: Как можно снизить температуру экструдера?
Проверяйте температурные зоны, оптимизируйте скорость вращения шнека, повышайте эффективность охлаждения и поддерживайте стабильную подачу материала.
В: Как часто следует проводить техническое обслуживание экструдера для порошковой окраски?
Частота технического обслуживания зависит от количества отработанных часов и условий эксплуатации. Рекомендуется проводить регулярные проверки для выявления проблем до того, как они повлияют на производство.
В: Может ли специально разработанный экструдер улучшить производство порошковой окраски?
Да. Индивидуально разработанная конструкция экструдера позволяет лучше соответствовать конкретным рецептурам, требованиям к производительности и условиям обработки.



