Sıvı boya üreticisi pigmentleri, reçineleri ve müşteri spesifikasyonlarını anlar. Toz boya ise farklı bir disiplin gerektirir. Kötü bir karışımı gizleyecek bir çözücü fazı yoktur. Isı geçmişi ve parçacık boyutu önemlidir.
Ürünü tanımlayın, prosesin boyutunu belirleyin ve bağlantılı bir hat seçin. Toz boya üretiminde izlenecek pratik yol budur.
Bir Boya Üreticisi Neden Toz Boya Üretimini de Eklemeli?
Toz boyalar, ev aletleri, mobilya, otomotiv parçaları, mimari ve endüstriyel pazarlara hizmet vermektedir. Müşteriler dayanıklı filmlere ve daha temiz uygulamaya değer vermektedir. Toz boya üretim tesisi, solvent kullanımını azaltır.
Laboratuvar, depo, kalite kontrol prosedürleri ve satış kanalları faydalı olmaya devam edebilir. Karıştırma tankları, bilyalı değirmenler ve sıvı dolum makineleri bunların yerini tutamaz. İş planını gerçek siparişlere dayandırın. Sık renk değişimi olan dekoratif bir ürün yelpazesi, siyah astar boyadan farklı bir ürün gamına ihtiyaç duyar.
Adım 1: Toz Boya Ürününüzü ve Üretim Hedefinizi Belirleyin
Ürün netleştikten sonra ekipman kararları anlam kazanır. Reçine ailesini seçin: epoksi, polyester, hibrit veya özel. Kürleme sıcaklığını, parlaklığı, dokuyu, hava koşullarına dayanıklılığı ve film kalınlığını belirleyin.
Parçacık boyutu dağılımı uygulamaya bağlıdır. Manuel püskürtme atölyesi, otomatik bir hattan farklı bir aralığa ihtiyaç duyabilir. Renkleri, formülasyonları, parti büyüklüğünü ve temizleme süresini ayarlayın.
Kapasite, talebe göre belirlenmelidir. Bir laboratuvar hattı, bir formülü doğrulayabilir; ardından endüstriyel bir konfigürasyon 100-200 kg/saat, 500-600 kg/saat veya 1000 kg/saat kapasiteye uygun hale getirilebilir. Aşırı büyük bir hattı onaylamadan önce gerçek reçineyi deneyin.
Adım 2: Toz Boya Üretim Sürecinin Tamamını Haritalandırın
- Hammadde kabulü ve depolanması: Reçine, pigmentler, dolgu maddeleri ve katkı maddelerini parti bazında inceleyin. Bunları nemden ve karışmalardan koruyun.
- Tartma ve dozajlama: Doğru dozaj, rengi ve kuruma tutarlılığını korur.
- Kuru ön karıştırma: Katı haldeki malzemeler ekstrüderin içine girmeden önce dağıtılır.
- Erimiş ekstrüzyon: Isı ve kontrollü kesme kuvveti, formülasyonu homojenleştirir.
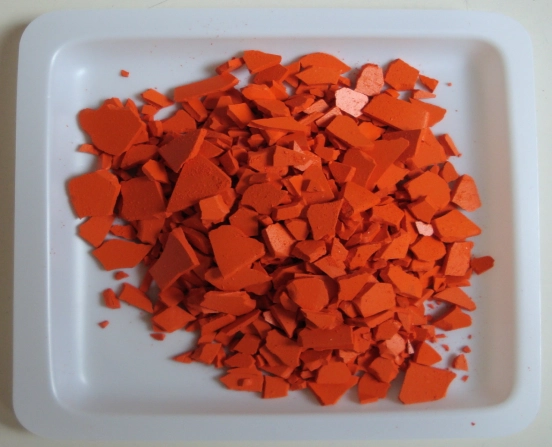
- Soğuma ve pul oluşumu: Sıcak eriyik bir tabaka, yonga veya pul haline gelir.
- Öğütme ve sınıflandırma: Soğutulan malzeme öğütülür ve boyutlarına göre ayrılır.
- Eleme ve son karıştırma: İstenmeyen topaklar uzaklaştırılır ve gerekirse ürün ayarlanır.
- Tartım ve paketleme: Son işlem görmüş toz paketlenir, etiketlenir ve piyasaya sürülür.
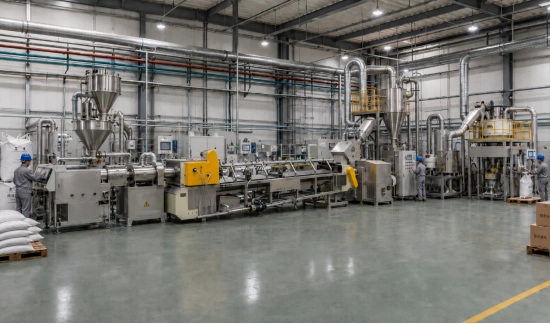
Mavi polyester tozu kullanıldığında, yetersiz ön karıştırma, ekstrüzyondan sonra renk farklılığı olarak kendini gösterebilir. Sıcak soğutma levhası, kararsız ince parçacıklar üretebilir. Hattın tek bir işlem olarak tasarlanması gerekir.
Adım 3: Temel Toz Boya Üretim Ekipmanını Seçin
Üretim kapasitesi, formülasyon ve temizlik gereksinimleri aynı ekipman tartışması kapsamında ele alınmalıdır.
3.1 Ön Karıştırıcı ve Katkı Maddesi Besleyici
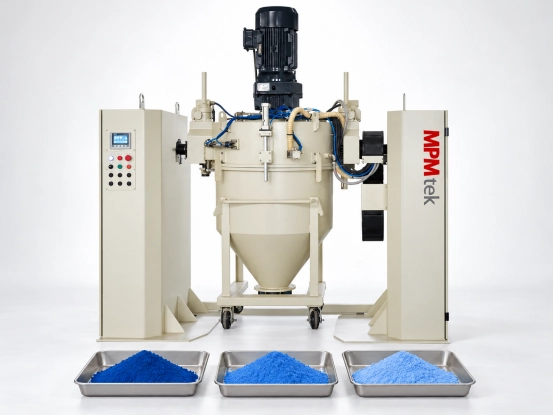
Ön karıştırıcılar, ekstrüzyonun bağlı olduğu kuru dağılımı oluşturur. Karıştırıcı ve besleyici seçimi bu formüle göre yapılır. Yetersiz besleme, kürleme maddesinin partiden partiye taşınmasına neden olabilir. Ağır katkı maddeleri haznede tıkanmaya yol açabilir, bu nedenle geometri ve karıştırma önemlidir.
3.2 Çift Vidalı Ekstrüder
Ekstrüder, ana ısı ve karıştırma cihazıdır. Vida konfigürasyonu, tork, bekleme süresi ve ısıtma bölgeleri kimyasal bileşime uygun olmalıdır. Yüksek parlaklıkta malzemeler ısıdan zarar görebilir. Mineral dolgulu astar daha fazla tork ve aşınma direnci gerektirebilir.
Devreye alma sırasında, besleme hızı değiştikçe erime basıncını ve torkunu izleyin. Uygun şekilde belirlenmiş bir çift vidalı ekstrüder Operatöre, dengeyi kaybetmeden kesme kuvvetini ayarlama olanağı sağlar.
3.3 Soğutma Bandı ve Kırıcı
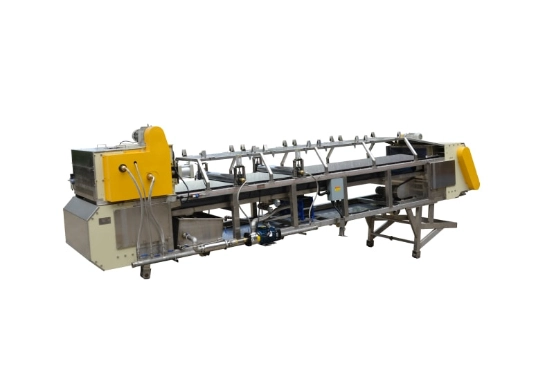
Soğutma sistemi, karışık eriyiği kullanılabilir bir formda dondurur. Silindirler bir tabaka oluşturur ve hava soğutması, kırma işleminden önce sıcaklığını düşürür. Düzensiz bir tabaka, kırıcıyı aşırı yükleyebilir veya sıcak parçaların değirmene girmesine neden olabilir.
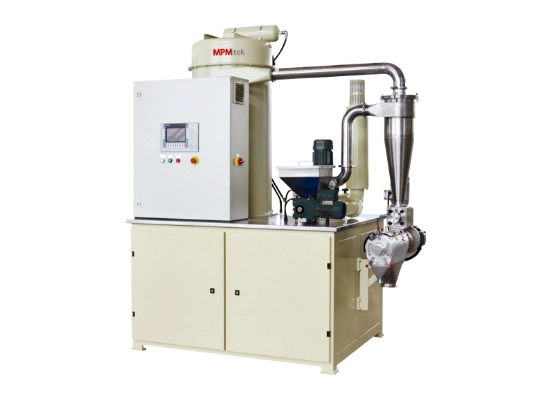
3.4 ACM Değirmeni ve Sınıflandırıcı
Öğütme işlemi, nihai tozun fiziksel davranışını belirler. Sınıflandırıcı hızı, kesme noktasını ve kullanılabilir ürün ile ince parçacıklar arasındaki dengeyi değiştirir. Aşırı büyük parçacıklar pürüzlü bir film bırakabilir veya erimeyebilir.
Bütünleşik bir yaklaşımı değerlendirin. Toz boya için ACM değirmeni Hedef reçine ile birlikte. Uzun bir yaz vardiyası boyunca hava akışı, sıcaklık artışı ve geri dönüş işlemleri belirgin hale gelir.
3.5 Tartım, Paketleme ve Otomasyon
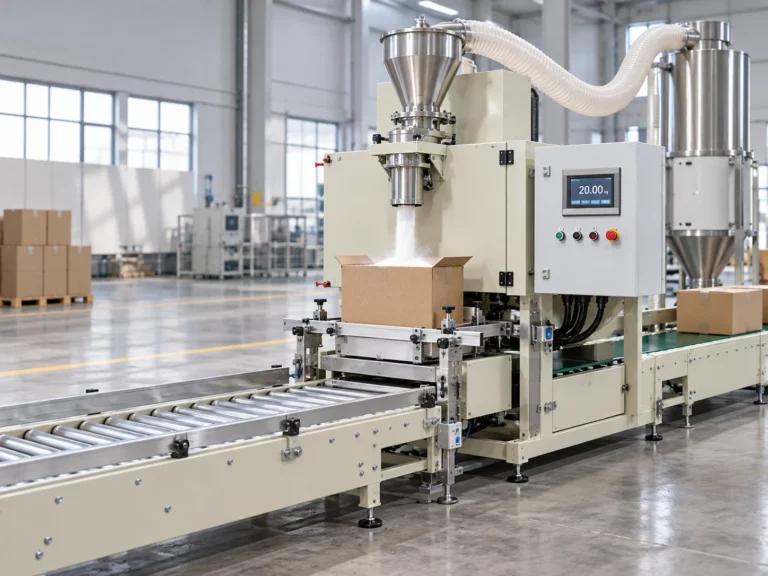
Otomatik tartım ve paketleme, tekrarlayan hataları azaltır. Taşıma mekanik veya pnömatik olabilir. Tarif depolama ve kayıtlar, başarılı bir partinin tekrarlanmasına yardımcı olur. Otomasyon, belirsizliği ortadan kaldırmalıdır.
4. Adım: Fabrika Yerleşimi, Altyapı ve Çevre, Sağlık ve Güvenlik Kontrollerinin Planlanması
Depodan nihai ürüne doğru tek yönlü akış kullanın ve ekstrüder, soğutma bölümü ve değirmen çevresinde erişime izin verin. Teslimattan önce elektrik yükünü, soğutma suyunu, basınçlı havayı, havalandırmayı ve toz toplamayı doğrulayın.
Toz halindeki maddelerin düzenli bakıma ihtiyacı vardır. Zemin transfer noktaları, sızıntıların kapatılması ve uygun filtreleme sistemlerinin seçilmesi önemlidir. Yanıcı toz kontrolü tasarım incelemesinde yer almalıdır. MPMtek, garip kolonlara veya dar servis koridorlarına sahip eski bir sıvı boya binasının planlanmasında yardımcı olabilir.
Adım 5: Tam Ölçekli Üretime Başlamadan Önce Kalite Kontrolünü Sağlayın
Toz laboratuvarları sadece renk ve yoğunluk kontrollerinden daha fazlasına ihtiyaç duyar. Parçacık boyutu, jel süresi, akış, düzleşme, parlaklık, kürlenme tepkisi, yapışma ve darbe direnci gibi testler yapılmalıdır.
Numuneleri ve parti kayıtlarını saklayın. Ekstrüzyon sıcaklığını, vida hızını, besleme hızını ve sınıflandırıcı ayarlarını kaydedin. Müşteri daha sonra iğne deliği şikayetinde bulunduğunda, izlenebilirlik hafızadan daha önemlidir. Tedarikçi denemeleri için gerçek formülasyonu gönderin.
Adım 6: Üretim Hattını Kurun, Devreye Alın ve Ölçeklendirin
Devreye alma, sadece bir devir teslimden ibaret değildir. Yardımcı sistemleri ve koruma önlemlerini kontrol edin, boş olarak çalıştırın, ardından bilinen bir formülasyonu düşük bir hızda devreye alın. Tozu ölçerken ayarları düzenleyin.
Operatörleri temizlik ve geçiş işlemleri konusunda eğitin. Verimliliği, kullanılabilir tozu, arıza süresini ve geçiş süresini takip edin. Nominal kapasitede çalışan ve yeniden işleme gerektiren bir hat, faydalı bir kapasite değildir. Verimliliği küçük adımlarla artırın.
Adım 7: Doğru Toz Boya Ekipmanı Tedarikçisini Seçme
Tedarikçi, formülasyonunuzu mühendislik terimleriyle açıklamalıdır. Deneme kanıtları ve net kullanım verileri isteyin.
- Tedarikçi, formülasyonun kendisini ve hedeflenen parçacık boyutunu test edebilir mi?
- Ekstrüder, soğutma bölümü ve ACM sistemi, önerilen kapasiteye uygun mu?
- Teklifte süreç akış şeması ve atölye yerleşim planı yer alacak mı?
- Kurulum kılavuzu, yedek parçalar ve operatör eğitimi dahil mi?
- Ana kontrol sistemleri değiştirilmeden hat genişletilebilir mi?
- Hedef pazar için CE, ATEX veya diğer gerekli belgeler mevcut mu?
MPMtek, ölçeklendirme için laboratuvar ekipmanlarıyla birlikte toz boya ekipmanları ve komple hatlar geliştiriyor. Yayınlanmış geçmişinde ISO 9001, CE ve ATEX sertifikaları bulunuyor. Sertifikaların önemi, dokümantasyonun, deneme çalışmalarının ve servis hizmetinin inşa edilen tesisle uyumlu olup olmamasından daha azdır.
Sık Sorulan Sorular
S: Mevcut bir sıvı boya fabrikası toz boya üretimine dönüştürülebilir mi?
Çoğu zaman evet. Laboratuvar, depo ve kalite kontrol ekibi yeniden kullanılabilir. Ön karıştırma, ekstrüzyon, soğutma, öğütme ve paketleme için özel ekipman hala gereklidir. Yardımcı tesisler ve toz kontrolü yeniden gözden geçirilmelidir.
S: Toz boyama hattındaki en önemli makine hangisidir?
Çift vidalı ekstrüder, eriyik karıştırma işleminde merkezi bir rol oynar, ancak yetersiz dozajlamayı veya dengesiz soğutmayı telafi edemez. Kalite, tüm üretim hattına bağlıdır.
S: Laboratuvar hattıyla mı yoksa tam teşekküllü bir üretim hattıyla mı başlamalıyım?
Formülasyon veya pazar henüz kanıtlanmamışsa, laboratuvar denemeleriyle başlayın. laboratuvar toz boya hattı Daha büyük bir yatırım öncesinde ayarlar oluşturulabilir. Talep tanımlandığında eksiksiz bir ürün yelpazesi sunulabilir.
Sonuç
Toz boya üretimini başlatmak için en iyi yöntem, ürün gereksinimlerinin ekipman kararını yönlendirmesidir. Formülasyonu ve kapasiteyi tanımlayın, ardından her aşamayı kontrol edilebilir bir akışa bağlayın.
MPMtek, bir hat belirlenmeden önce formülasyonu, kapasiteyi ve saha koşullarını inceleyebilir. Bu bilgileri aşağıdaki iletişim bilgilerini kullanarak gönderin. toz kaplama üretim hattı Pratik bir yapılandırma için araştırma rotası. Sonraki adım deneme ve saha incelemesidir.
MPMtek ile iletişime geçin Hedef ürün, kapasite ve altyapı ile birlikte.