
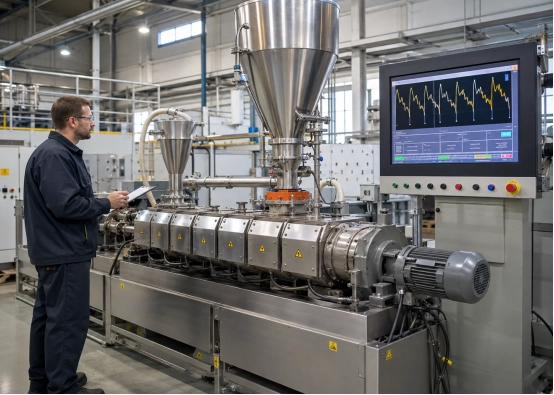
Fluctuación de par en un extrusora de recubrimiento en polvo Esto significa que la resistencia dentro del cilindro está cambiando. Las causas habituales son una alimentación inestable, una fusión desigual, un equilibrio incorrecto entre la velocidad de alimentación y la velocidad de avance, variaciones en la materia prima o desgaste mecánico.
Los pequeños cambios son normales. Las oscilaciones repetidas, los picos bruscos o un aumento continuo hacia el límite de alarma pueden reducir la producción, afectar la calidad del recubrimiento y aumentar el riesgo de parada.
Un diagnóstico práctico debe comenzar con la alimentación, para luego pasar a la temperatura, los parámetros de funcionamiento, la formulación y el estado mecánico.
¿Qué significa realmente la fluctuación del par de torsión de la extrusora?
El par de torsión de la extrusora indica la carga necesaria para hacer girar los tornillos a través del material. Este valor cambia a medida que la premezcla se transporta, comprime, funde y mezcla.
La curva no tiene por qué ser perfectamente plana, pero su rango de fluctuación y su media deben ser repetibles.
Analice el par motor en función de la salida del alimentador, la velocidad del husillo, las temperaturas, la corriente del motor y la tasa de producción. Las oscilaciones regulares suelen indicar problemas de alimentación o de temperatura. Los picos aleatorios pueden indicar la formación de puentes o aglomerados duros. Un aumento gradual puede sugerir acumulación de material, baja temperatura o un llenado excesivo del husillo.
¿Qué provoca las fluctuaciones en el par de torsión de la extrusora de recubrimiento en polvo?
1. Alimentación inconsistente o obstrucción de la tolva
La alimentación inestable es la primera condición que se debe comprobar.
Las premezclas para recubrimiento en polvo pueden tener baja densidad aparente, poca fluidez o un alto contenido de polvo fino. El material puede formar puentes dentro de la tolva, crear un agujero o acumularse alrededor de la abertura de alimentación.
Cuando llega menos material a los tornillos, el par disminuye. Cuando el polvo acumulado se desploma repentinamente en la zona de alimentación, el par aumenta.
Un régimen de revoluciones por minuto constante en el alimentador no garantiza un flujo másico constante. La producción puede variar debido a la densidad aparente, el aire atrapado, la acumulación de material o un nivel inconsistente en la tolva.
Los polvos difíciles pueden requerir agitación de la tolva, vibración o alimentación forzada. El objetivo es lograr un flujo continuo de material sin compactación excesiva.
2. Temperatura inestable del barril o de fusión
La viscosidad de la resina varía con la temperatura. Si el material está demasiado frío, la resistencia y el par aumentan. Si se calienta demasiado, la viscosidad puede disminuir y el par puede caerse. El calor excesivo también puede provocar curado, degradación o depósitos.
Comprobar lo siguiente:
- Ciclo de la válvula de calefacción o refrigeración
- Flujo de agua de refrigeración restringido
- Temperatura inestable del agua de refrigeración
- Sensores dañados o mal calibrados
- Ajustes de temperatura incorrectos
- Tiempo de estabilización insuficiente
La temperatura del barril que se muestra puede diferir de la temperatura de fusión. Mida la temperatura de fusión de forma constante antes de realizar cambios importantes.
3. Desequilibrio incorrecto entre la velocidad de avance y la velocidad del tornillo.
La velocidad de alimentación y la velocidad del husillo determinan el nivel de llenado del husillo.
Si la velocidad de alimentación es demasiado alta, los tornillos pueden sobrecargarse, aumentando el par y la presión. Si la velocidad de los tornillos es demasiado alta para la cantidad de alimentación disponible, estos pueden alternar entre condiciones de alimentación insuficiente y excesiva, lo que produce una mezcla y un par inestables.
No ajuste únicamente la velocidad del husillo. Esto también afecta el tiempo de residencia, el esfuerzo cortante y la temperatura de fusión. Ajuste la velocidad y el avance simultáneamente, en pequeños incrementos.
4. Variación de la fórmula o de la materia prima
Los cambios en la materia prima pueden alterar el comportamiento de alimentación y fusión.
Las causas típicas incluyen:
- Diferente viscosidad de la resina
- Cambios en la cantidad de pigmento o relleno
- Porcentaje de polvo reciclado inconsistente
- Absorción de humedad
- Ingredientes aglomerados
- Uniformidad deficiente de la premezcla
- Variación en el tamaño de las partículas o en la densidad aparente
Un alimentador volumétrico puede suministrar diferentes pesos a las mismas revoluciones por minuto cuando cambia la densidad aparente. Registre los lotes de material, la densidad aparente, el tiempo de premezcla y el contenido de polvo reciclado.
5. Acumulación de tornillos, desgaste o problemas mecánicos
Si la alimentación y la temperatura son estables, inspeccione el husillo y el sistema de accionamiento.
La resina curada, los depósitos de pigmento o el polvo compactado pueden reducir el área de flujo disponible. Los elementos del tornillo o los revestimientos del cilindro desgastados también pueden reducir la eficiencia del transporte y aumentar la sensibilidad a las variaciones de la alimentación.
Otras causas incluyen elementos de tornillo dañados, montaje incorrecto de los tornillos, desalineación del eje, desgaste de los cojinetes, problemas de acoplamiento, lubricación deficiente de la caja de engranajes o una señal de par inestable.
La inspección mecánica debe convertirse en prioridad cuando las condiciones del proceso son estables pero el patrón de torsión no mejora.
¿Cómo se soluciona un problema de par de torsión inestable en el extrusor?
Paso 1: Revisar la tendencia del par motor
Registre el par motor, la velocidad de alimentación, la velocidad del tornillo, la temperatura del cilindro, la temperatura de fusión, la corriente del motor y la potencia de salida.
Determina si la fluctuación es regular, aleatoria o aumenta gradualmente. Observa si comienza durante el arranque, después de un cambio de fórmula, después de aumentar la producción o más adelante en la ejecución.
Paso 2: Primero, compruebe el sistema de alimentación.
Inspeccione la tolva, la abertura de alimentación y el tornillo alimentador para detectar obstrucciones, agujeros o acumulación de residuos. Confirme que el agitador, el vibrador y el alimentador forzado funcionan correctamente.
Realice una prueba de producción cronometrada. Recoja y pese la descarga del alimentador varias veces bajo las mismas condiciones. La variación entre las muestras confirma la inestabilidad de la alimentación.
Paso 3: Estabilizar el perfil de temperatura
Compruebe que cada zona mantenga su temperatura programada sin ciclos excesivos de calentamiento y enfriamiento. Verifique el caudal, la presión y la temperatura del agua de refrigeración.
Compare los valores del panel con una medición independiente siempre que sea posible. Deje que el proceso se estabilice después de cada cambio.
Paso 4: Cambie solo un parámetro a la vez.
Utilice esta secuencia:
- Estabilizar la alimentación.
- Verifique la temperatura del barril y de la fusión.
- Confirme la velocidad de alimentación real.
- Ajuste la velocidad de avance o la velocidad del tornillo en pequeños pasos.
- Evalúe la configuración del tornillo si el margen de tolerancia del proceso sigue siendo estrecho.
Registre cada cambio y su efecto. Evite cambiar la temperatura, la velocidad y la fórmula al mismo tiempo.
Paso 5: Inspeccione los tornillos y el sistema de accionamiento.
Si los ajustes del proceso no solucionan el problema, detenga la extrusora y límpiela siguiendo el procedimiento aprobado.
Inspeccione los elementos del tornillo, los bloques de amasado, los ejes y los revestimientos del cilindro para detectar depósitos, desgaste o daños. Verifique los cojinetes, los acoplamientos, la lubricación de la caja de engranajes y los componentes limitadores de par. Confirme que las señales de par y corriente sean correctas.
| Patrón de torsión | Probablemente causa | Primera comprobación |
| Subida y bajada regulares | Alimentación en cascada | Tolva y alimentador |
| picos agudos y aleatorios | Aglomerados duros o de unión | Puerto de premezcla y alimentación |
| Aumento gradual del par motor | Acumulación o baja temperatura | Cañón y tornillos |
| Cambios entre lotes | Variación de fórmula o densidad | Registros de materia prima |
¿Cómo se pueden prevenir las fluctuaciones de torque en lotes futuros?
Estandarizar el tiempo de premezclado, la secuencia de carga y el tamaño del lote. Proteger las materias primas de la humedad y eliminar los aglomerados antes de la producción.
Calibre el dosificador periódicamente, especialmente al cambiar entre fórmulas con diferentes densidades aparentes. Utilice agitación, vibración o alimentación forzada para premezclas con poca fluidez.
Cree rangos operativos aprobados para la velocidad de alimentación, la velocidad del tornillo, el par y la temperatura de fusión. Guarde los ajustes validados como recetas de producción siempre que sea posible. Revise la evolución del par a lo largo del tiempo. Los cambios graduales pueden revelar desgaste en el alimentador, desgaste del tornillo o acumulación de material antes de la parada.
Para fórmulas nuevas y difíciles, se realizan pruebas en un extrusora de tornillo doble de laboratorio Permite identificar el perfil de temperatura requerido, la configuración del tornillo y el rango de rendimiento antes de la ampliación a escala industrial.
¿Cuándo debería considerar actualizar el alimentador o la extrusora?
Puede ser necesario realizar una evaluación del equipo cuando la fluctuación del par limita la producción, no se pueden alimentar de forma constante materiales de baja densidad, el polvo reciclado provoca fluctuaciones frecuentes o las zonas de temperatura responden con demasiada lentitud.
El alimentador, la configuración del tornillo, la capacidad de accionamiento y el sistema de control deben revisarse como un todo. Aumentar la potencia del motor por sí solo no corregirá una alimentación inestable ni una geometría de tornillo inadecuada.
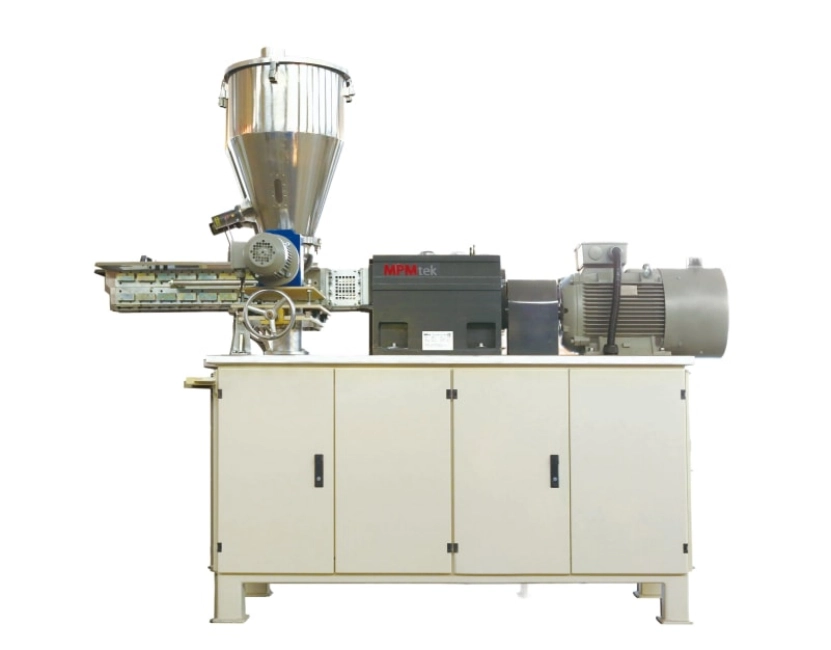
de MPMtek extrusoras de doble tornillo Puede configurarse con alimentación forzada, control de temperatura multizona, elementos de husillo modulares, protección de par y gestión de recetas mediante PLC/HMI. Estas características permiten un procesamiento repetible con diferentes fórmulas y ritmos de producción.
Conclusión
El par de torsión de la extrusora de recubrimiento en polvo suele fluctuar debido a cambios en el flujo o la resistencia del material. Comience con la alimentación, luego verifique la temperatura, el equilibrio entre la alimentación y la velocidad, la formulación y el estado mecánico.
Si su extrusora sigue experimentando picos de torque, comparta el tipo de fórmula, la producción objetivo y los datos operativos actuales con MPMtekEl equipo de ingeniería de para una evaluación personalizada de equipos y procesos.
Preguntas frecuentes
P: ¿Es normal que se produzcan algunas fluctuaciones de par en una extrusora de doble husillo?
Sí. Es normal que haya pequeñas variaciones alrededor de un valor promedio estable. Las fluctuaciones grandes, repetidas o crecientes indican una alimentación inestable, cambios en la viscosidad o variaciones en la carga mecánica.
P: ¿Puede la obstrucción de la tolva provocar picos de par en el extrusor?
Sí. La formación de puentes interrumpe el flujo de material. Cuando la premezcla acumulada entra repentinamente en el alimentador o la extrusora, el nivel de llenado del husillo y el par motor pueden aumentar rápidamente.
P: ¿Debo reducir la velocidad del tornillo cuando el par empieza a fluctuar?
No de inmediato. Reducir la velocidad puede disminuir la carga temporalmente, pero puede aumentar el llenado del husillo si la velocidad de alimentación se mantiene constante. Primero, verifique la estabilidad de la alimentación y la temperatura.



