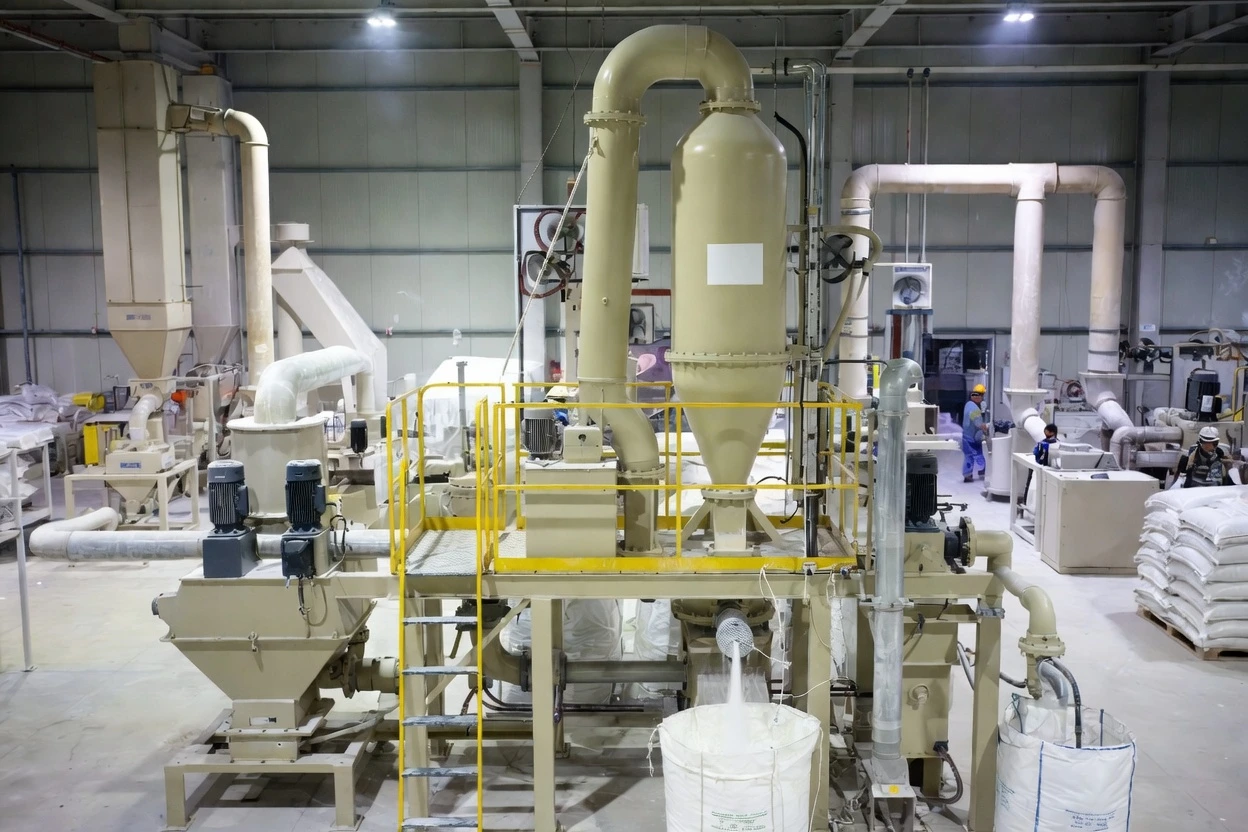
La velocidad del clasificador es uno de esos parámetros que definen discretamente el comportamiento de un molino ACM. No se trata solo de un dial para ajustar la finura; es el núcleo del control del polvo. Cuando los operarios hablan de consistencia, rendimiento y suavidad del recubrimiento, a menudo se refieren a la precisión con la que está ajustado el clasificador.
¿Qué función cumple el clasificador en una fresadora ACM?
Dentro de un Sistema de micro-molienda ACMEl clasificador separa las partículas finas de las gruesas durante la molienda. Este no es un proceso pasivo, sino dinámico. Las cuchillas giratorias crean un campo centrífugo que determina qué partículas son lo suficientemente finas como para salir y cuáles deben regresar para impactar nuevamente. Esta separación garantiza una distribución uniforme del tamaño del polvo, esencial para obtener polvos de recubrimiento de alta calidad utilizados en aplicaciones electrostáticas. Ajustar la velocidad del clasificador influye directamente en la finura y el rendimiento del producto: si es demasiado rápido, el rendimiento disminuye; si es demasiado lento, las partículas gruesas se filtran.
Cómo interactúa la velocidad del clasificador con el flujo de aire y el diseño del rotor.
La velocidad del clasificador no actúa sola. El volumen de aire y el diseño del rotor forman un delicado equilibrio con ella. A mayor velocidad, aumenta la fuerza centrífuga, empujando las partículas más grandes de vuelta a la zona de molienda. Sin embargo, el flujo de aire debe ser suficiente para transportar las partículas finas a través del clasificador sin turbulencias ni reflujo. La configuración del rotor (número de aspas, ángulo y estado de desgaste) influye en la eficiencia de este proceso. Un ajuste incorrecto puede provocar tamaños de partícula desiguales o una menor eficiencia, lo que suele manifestarse como un espesor de recubrimiento inconsistente o un comportamiento de carga deficiente en la línea de producción.
Cómo influye la velocidad del clasificador en la distribución del tamaño de las partículas.
La relación entre la velocidad del clasificador y el tamaño de la partícula es directa pero no lineal. Cada formulación responde de manera diferente.
¿Por qué aumentar la velocidad del clasificador produce un polvo más fino?
Al aumentar la velocidad del clasificador, mejora la precisión de la separación. La fuerza centrífuga se intensifica, permitiendo el paso únicamente de las partículas más pequeñas y rechazando las más gruesas para su re-molienda. Esto produce un polvo más fino con valores D97 más bajos, fundamental para lograr acabados uniformes en recubrimientos de poliéster o híbridos. Sin embargo, existe una contrapartida: las velocidades más altas reducen el rendimiento, ya que circula más material dentro del molino en lugar de salir. La velocidad óptima depende del tipo de resina, la carga de pigmento y la finura deseada. En la práctica, los operarios realizan ajustes en pequeños incrementos mientras monitorizan los datos de partículas en tiempo real.
¿Qué ocurre cuando el clasificador funciona demasiado lento?
Un clasificador lento permite que las partículas más gruesas escapen a la clasificación. El resultado es visible durante la aplicación: superficies rugosas o efecto piel de naranja debido a la acumulación irregular de la película. La carga electrostática se vuelve menos estable porque las partículas más grandes transportan la carga de manera diferente a las finas. Si bien las velocidades más bajas pueden mejorar ligeramente la eficiencia energética al reducir la carga del motor, la calidad del producto se resiente notablemente. En líneas de producción continuas, donde la consistencia es más importante que los ahorros marginales de energía, este compromiso rara vez resulta rentable.
Equilibrio entre eficiencia y calidad en las líneas de producción de recubrimiento en polvo.
Encontrar el equilibrio entre eficiencia y calidad define una buena práctica de molienda. Cada tipo de polvo se comporta de manera diferente bajo tensión mecánica.
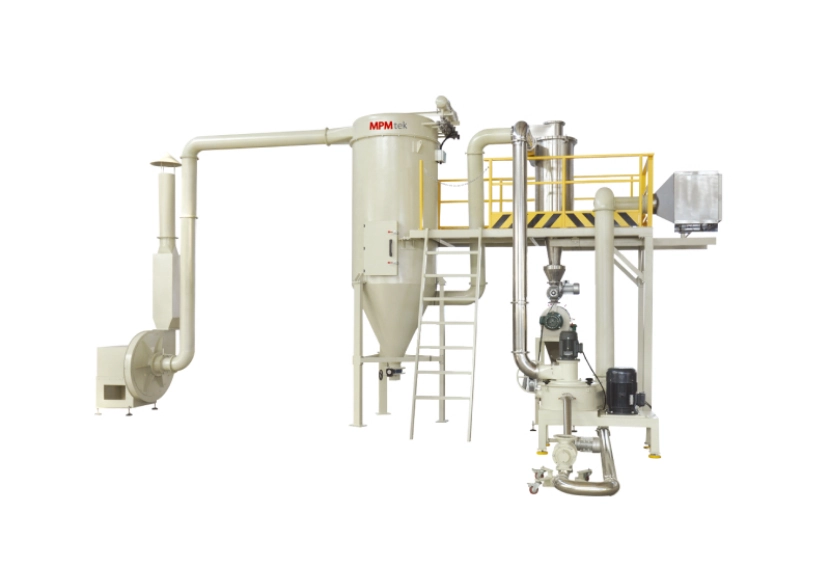
Cómo encontrar la velocidad de clasificador adecuada para diferentes tipos de polvo
Los polvos epoxi suelen tolerar distribuciones más gruesas debido a su buena fluidez durante el curado, mientras que los sistemas de poliéster requieren un control más preciso del aspecto superficial. Los polvos híbridos se sitúan en un punto intermedio. Los ajustes deben tener en cuenta la carga del molino y la velocidad de alimentación (una alimentación excesiva puede sobrecargar incluso un clasificador perfectamente ajustado), y el control de la temperatura dentro de la cámara es fundamental, ya que el calor afecta al ablandamiento de la resina y a sus características de fluidez durante la molienda. Las pruebas consistentes entre lotes garantizan una reproducibilidad que los clientes perciben de inmediato.
Relación entre la velocidad del clasificador y el consumo de energía.
Las velocidades más altas del clasificador requieren más potencia tanto de los accionamientos del motor como de los sistemas de flujo de aire. El ventilador debe superar una mayor resistencia a medida que la rotación acelera la circulación de partículas. Eficiente molino ACM El diseño minimiza la pérdida de energía mediante canales de aire optimizados y componentes de baja fricción, manteniendo al mismo tiempo la precisión de la clasificación. Los sistemas modernos integran controles inteligentes capaces de ajustar automáticamente la velocidad del clasificador en función de sensores de retroalimentación que miden el tamaño de las partículas o la caída de presión en la cámara; un paso práctico hacia una producción con bajo consumo energético sin sacrificar la calidad.
Consejos prácticos para operadores que ajustan la configuración de la fresadora ACM
En la práctica, ajustar la velocidad del clasificador es una combinación de ciencia y experiencia.
Cómo optimizar la velocidad del clasificador durante las ejecuciones de producción
Los operadores suelen partir de parámetros básicos recomendados por los proveedores de equipos, como por ejemplo: MPMtek o fabricantes similares conocidos por sus sistemas de molienda de precisión. A partir de ahí, se realizan ajustes graduales mientras se monitorizan los analizadores de tamaño de partícula en línea o los resultados de los análisis de muestras. El registro de cada cambio crea una base de datos interna, una referencia dinámica que facilita el funcionamiento de futuras configuraciones cuando cambian las formulaciones o se introducen nuevos pigmentos.
Problemas comunes al cambiar la velocidad del clasificador y cómo solucionarlos.
Salida de tamaño de partícula inconsistente
Cuando la producción fluctúa a pesar de tener ajustes estables, las causas más comunes son las cuchillas del clasificador desgastadas o los flujos de aire desequilibrados. El desgaste de las cuchillas modifica la holgura de la punta y reduce la eficiencia de separación; reemplazarlas restablece la consistencia rápidamente.
Generación excesiva de calor en la cámara del molino
Si la temperatura aumenta bruscamente tras incrementar la velocidad, es posible que las pérdidas por fricción sean excesivas o que el flujo de aire sea insuficiente para la refrigeración. Reducir ligeramente la velocidad del clasificador o mejorar la distribución del aire suele estabilizar las condiciones sin necesidad de grandes tiempos de inactividad.
Rendimiento reducido a pesar de la buena calidad de salida.
A veces todo parece perfecto, excepto que el rendimiento disminuye significativamente. Esto suele ser señal de una clasificación excesiva: se recirculan demasiados finos innecesariamente. Verificar la uniformidad del caudal de alimentación o el estado del rotor ayuda a restablecer el equilibrio entre el rendimiento y la finura.
Mejora de la calidad del recubrimiento en polvo con tecnología avanzada de molinos ACM.
La tecnología ahora permite que los molinos se autoajusten donde antes se requería una supervisión manual constante. MPMtek clasificadores de alta velocidad Emplean un control de frecuencia preciso. Los sistemas de monitorización integrados registran el consumo de corriente, la temperatura y la presión diferencial para mantener la estabilidad incluso durante ciclos de producción prolongados. Estos diseños priorizan la fiabilidad, fundamental cuando las fábricas operan de forma continua en varios turnos, produciendo lotes de diferentes colores con un tiempo de inactividad mínimo.
Por qué un control adecuado de la velocidad del clasificador es importante para los objetivos de su negocio.
Un tamaño de partícula estable se traduce directamente en una mayor eficiencia de aplicación: menos rechazos por defectos superficiales y una cobertura de recubrimiento más uniforme por kilogramo aplicado. La molienda optimizada también reduce el desperdicio derivado del reprocesamiento de material que no cumple con las especificaciones, un costo oculto que muchas plantas subestiman hasta que comienzan a monitorearlo de cerca. Para los fabricantes que compiten globalmente en mercados de recubrimientos en polvo donde los márgenes se reducen cada año, invertir en tecnología avanzada de molienda ACM no se trata solo de precisión, sino de mantener la viabilidad mediante un control de procesos más inteligente.
Preguntas frecuentes
P1: ¿Cómo influye la experiencia del operador en el ajuste óptimo del clasificador?
Los operadores experimentados reconocen señales sutiles, como cambios en el sonido o fluctuaciones en la presión del aire, que indican un desequilibrio mucho antes de que los instrumentos lo detecten.
P2: ¿Existe un valor D97 ideal para todos los recubrimientos en polvo?
No existe un valor fijo que se adapte a todas las formulaciones; la resina epoxi podría requerir 35 µm, mientras que el poliéster de alto brillo podría necesitar 25 µm, dependiendo de los requisitos de acabado.
P3: ¿Puede el control automatizado reemplazar por completo la sintonización manual?
La automatización gestiona bien la estabilidad, pero la calibración inicial aún se beneficia del criterio humano basado en la inspección visual del comportamiento del polvo durante las pruebas de curado.
P4: ¿Qué práctica de mantenimiento afecta más a la precisión de la clasificación?
La limpieza regular de las aspas y los conductos evita la acumulación de residuos que distorsionan los patrones de flujo de aire, algo que a menudo se pasa por alto pero que es crucial para un rendimiento constante en todas las carreras.