Sınıflandırıcı hızı, ACM öğütme makinesinin tüm davranışını sessizce belirleyen parametrelerden biridir. Sadece incelik için ayarlanabilen bir kadran değil; toz kontrolünün kalbidir. Operatörler tutarlılık, verim ve kaplama düzgünlüğünden bahsettiklerinde, genellikle sınıflandırıcının ne kadar iyi ayarlandığından bahsediyorlardır.
ACM Fabrikasında Sınıflandırıcı Ne İşe Yarar?
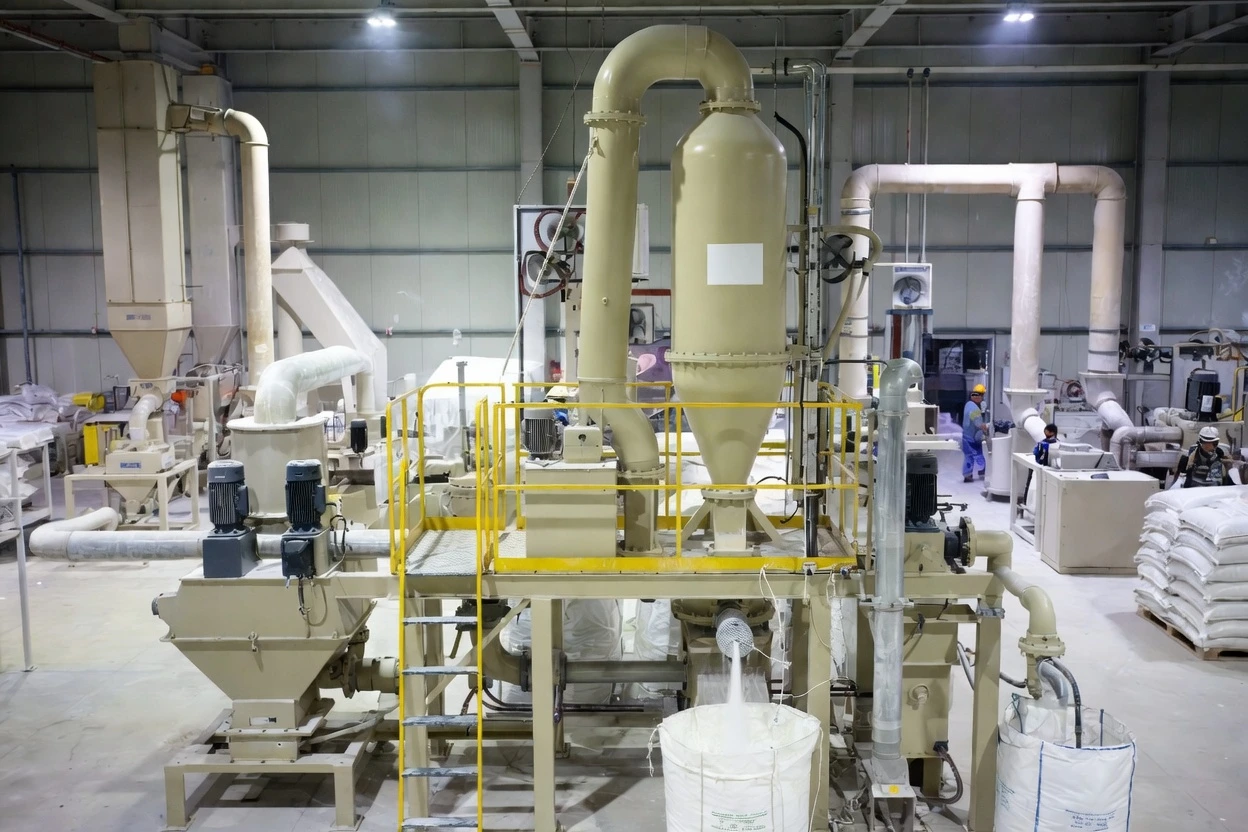
İçeride bir ACM mikro taşlama sistemiSınıflandırıcı, öğütme sırasında ince ve kaba parçacıkları ayırır. Bu pasif bir süreç değil, dinamik bir süreçtir. Dönen bıçaklar, hangi parçacıkların dışarı çıkacak kadar ince olduğuna ve hangilerinin daha fazla darbe için geri dönmesi gerektiğine karar veren bir merkezkaç alanı oluşturur. Bu ayrım, elektrostatik uygulamalarda kullanılan yüksek kaliteli kaplama tozları için gerekli olan tutarlı toz boyutu dağılımını sağlar. Sınıflandırıcı hızının ayarlanması, ürün inceliğini ve verimini doğrudan etkiler; çok hızlı olursa verim düşer; çok yavaş olursa kaba parçacıklar geçer.
Sınıflandırıcı Hızının Hava Akışı ve Rotor Tasarımıyla Etkileşimi
Sınıflandırıcı hızı tek başına yeterli değildir. Hava hacmi ve rotor tasarımı, onunla hassas bir denge oluşturur. Daha yüksek hızlar, merkezkaç kuvvetini artırarak daha büyük parçacıkları öğütme bölgesine geri iter. Ancak hava akışı, ince parçacıkları türbülans veya geri akış olmadan sınıflandırıcıdan geçirecek kadar yeterli olmalıdır. Rotor konfigürasyonu (bıçak sayısı, açı ve aşınma durumu) bunun ne kadar verimli gerçekleştiğini değiştirir. Yanlış ayarlama, düzensiz parçacık boyutlarına veya verimliliğin azalmasına yol açabilir; bu durum genellikle üretim hattında tutarsız kaplama kalınlığı veya zayıf yükleme davranışı olarak fark edilir.
Sınıflandırıcı Hızının Parçacık Boyutu Dağılımını Nasıl Etkilediği
Sınıflandırıcı hızı ile parçacık boyutu arasındaki ilişki doğrudan ancak doğrusal değildir. Her formülasyon farklı şekilde yanıt verir.
Sınıflandırma hızını artırmak neden daha ince toz elde edilmesini sağlar?
Sınıflandırıcı hızı arttıkça, ayırma hassasiyeti de artar. Santrifüj kuvveti güçlenir ve sadece daha küçük parçacıkların geçmesine izin verirken, iri parçacıkları yeniden öğütmek üzere geri çevirir. Bu, polyester veya hibrit kaplamalarda pürüzsüz yüzeyler elde etmek için kritik olan daha düşük D97 değerlerine sahip daha ince toz üretir. Bununla birlikte, bir dezavantajı da vardır: daha yüksek hızlar, daha fazla malzemenin dışarı çıkmak yerine değirmen içinde dolaşması nedeniyle verimliliği azaltır. Optimum hız, reçine türüne, pigment yüküne ve hedef inceliğe bağlıdır. Uygulamada, operatörler gerçek zamanlı parçacık verilerini izlerken küçük artışlarla ayarlama yaparlar.
Sınıflandırıcı çok yavaş çalıştığında ne olur?
Yavaş bir sınıflandırıcı, daha iri parçacıkların sınıflandırmadan kaçmasına izin verir. Sonuç, uygulama sırasında görünür hale gelir; düzensiz film birikimi nedeniyle pürüzlü yüzeyler veya portakal kabuğu etkisi oluşur. Daha büyük parçacıklar, ince parçacıklardan farklı şekilde yük taşıdığı için elektrostatik yüklenme daha az kararlı hale gelir. Daha düşük hızlar, motor yükünü azaltarak enerji verimliliğini biraz artırabilirken, ürün kalitesi belirgin şekilde düşer. Tutarlılığın marjinal enerji tasarrufundan daha önemli olduğu sürekli üretim hatlarında, bu uzlaşma nadiren karşılığını verir.
Toz Boya Üretim Hatlarında Verimlilik ve Kalite Arasında Denge Kurma
Verimlilik ve kalite arasında denge kurmak, iyi öğütme uygulamasını tanımlar. Her toz türü, mekanik stres altında farklı davranır.
Farklı Toz Türleri İçin Doğru Sınıflandırma Hızını Bulmak
Epoksi tozları, kürleme sırasında iyi aktıkları için genellikle daha kaba dağılımlara tolerans gösterirken, polyester sistemler yüzey görünümü için daha sıkı kontrol gerektirir. Hibrit tozlar ise bu ikisinin arasında bir yerde bulunur. Ayarlamalar yapılırken öğütme yükü ve besleme hızı dikkate alınmalıdır; çok fazla besleme, mükemmel şekilde ayarlanmış bir sınıflandırıcıyı bile zorlayabilir ve hazne içindeki sıcaklık kontrolü önemlidir çünkü ısı, öğütme sırasında reçinenin yumuşamasını ve akış özelliklerini etkiler. Partiler arasında tutarlı testler, müşterilerin hemen fark ettiği tekrarlanabilirliği sağlar.
Sınıflandırıcı Hızı ve Enerji Tüketimi Arasındaki İlişki
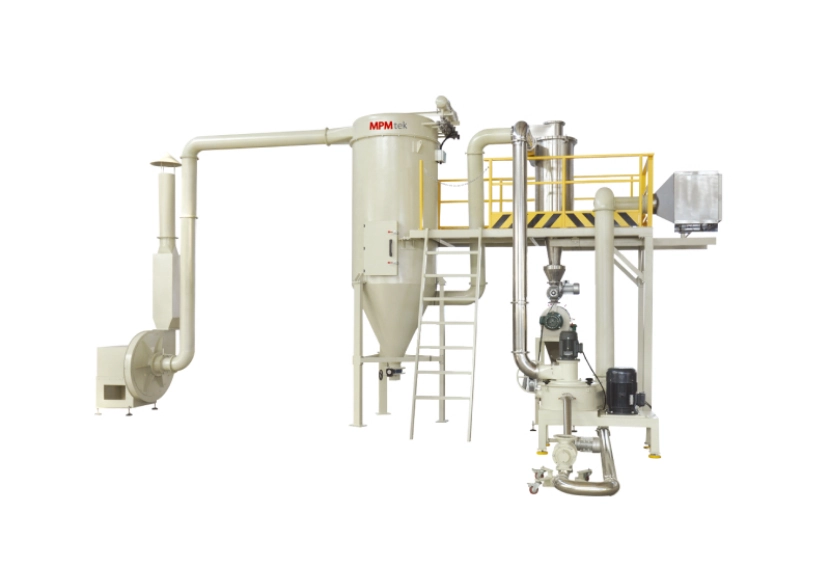
Daha yüksek sınıflandırıcı hızları, hem motor tahriklerinden hem de hava akışı sistemlerinden daha fazla güç gerektirir. Dönme hareketi partikül dolaşımını hızlandırdığı için fanın daha büyük bir dirence karşı koyması gerekir. Verimli ACM değirmeni Tasarım, optimize edilmiş hava kanalları ve düşük sürtünmeli bileşenler sayesinde enerji kaybını en aza indirirken sınıflandırma hassasiyetini de korur. Modern sistemler, partikül boyutunu veya hazne boyunca basınç düşüşünü ölçen geri bildirim sensörlerine dayanarak sınıflandırıcı hızını otomatik olarak ayarlayabilen akıllı kontrolleri entegre eder; bu da kaliteden ödün vermeden enerji tasarruflu üretime yönelik pratik bir adımdır.
ACM Freze Ayarlarını Yapan Operatörler İçin Pratik İpuçları
Gerçek uygulamada, sınıflandırıcı hızını ayarlamak kısmen bilim, kısmen de deneyim gerektirir.
Üretim Çalışmaları Sırasında Sınıflandırıcı Hızını Nasıl Optimize Edebilirsiniz?
Operatörler genellikle ekipman tedarikçileri tarafından önerilen temel parametrelerden yola çıkarlar, örneğin: MPMtek'in Ya da hassas öğütme sistemleriyle tanınan benzer üreticilerden temin edilebilir. Buradan itibaren, çevrimiçi partikül boyutu analizörleri veya numune testlerinden elde edilen elek sonuçları izlenirken kademeli ayarlamalar yapılır. Her değişikliğin kaydedilmesi, formülasyonlar değiştiğinde veya yeni pigmentler eklendiğinde gelecekteki kurulumların daha sorunsuz çalışmasına yardımcı olan canlı bir referans olan dahili bir veritabanı oluşturur.
Sınıflandırıcı hızını değiştirirken karşılaşılan yaygın sorunlar ve bunların çözümü
Tutarsız Parçacık Boyutu Çıktısı
Ayarlar sabit olmasına rağmen çıktıda dalgalanmalar meydana geldiğinde, aşınmış sınıflandırıcı bıçakları veya dengesiz hava akışı yolları yaygın nedenlerdir. Bıçak aşınması uç boşluğunu değiştirir ve ayırma verimliliğini azaltır; bunların değiştirilmesi tutarlılığı hızla geri kazandırır.
Değirmen haznesinde aşırı ısı üretimi
Hız artırıldıktan sonra sıcaklık aniden yükselirse, sürtünme kayıpları çok yüksek olabilir veya soğutma için hava akışı yetersiz olabilir. Sınıflandırıcı hızını biraz azaltmak veya hava dağıtımını iyileştirmek genellikle büyük bir arıza süresi olmadan koşulları stabilize eder.
Yüksek çıktı kalitesine rağmen verimlilikte azalma
Bazen her şey mükemmel görünür ancak verim önemli ölçüde düşer. Bu genellikle aşırı sınıflandırmanın bir işaretidir: gereksiz yere çok fazla ince tane yeniden dolaşıma sokulmaktadır. Besleme hızı homojenliğini veya rotor durumunu kontrol etmek, verim ve incelik arasındaki dengeyi yeniden sağlamaya yardımcı olur.
Gelişmiş ACM Değirmen Teknolojisi ile Toz Boya Kalitesinin Artırılması
Teknoloji artık, eskiden sürekli manuel gözetim gerektiren yerlerde, değirmenlerin kendi kendini ayarlamasına olanak tanıyor. MPMtek'in yüksek hızlı sınıflandırıcılar Hassas frekans kontrolü kullanılır. Entegre izleme sistemleri, uzun üretim döngülerinde bile istikrarı korumak için akım çekimini, sıcaklığı ve diferansiyel basıncı izler. Bu tasarımlar, özellikle fabrikaların minimum arıza süresiyle farklı renk partileri üretmek için birden fazla vardiyada sürekli çalıştığı durumlarda kritik önem taşıyan güvenilirliğe odaklanır.
Sınıflandırıcı Hız Kontrolünün İşletme Hedefleriniz İçin Neden Önemli Olduğu
Kararlı partikül boyutu, doğrudan daha iyi uygulama verimliliğine dönüşür: yüzey kusurlarından kaynaklanan daha az atık ve uygulanan kilogram başına daha homojen kaplama. Optimize edilmiş öğütme, spesifikasyon dışı malzemenin yeniden işlenmesinden kaynaklanan atıkları da azaltır; bu, birçok tesisin yakından takip etmeye başlayana kadar hafife aldığı gizli bir maliyettir. Her yıl marjların daraldığı toz boya pazarlarında küresel olarak rekabet eden üreticiler için, gelişmiş ACM öğütme teknolojisine yatırım yapmak sadece hassasiyetle ilgili değil, aynı zamanda daha akıllı süreç kontrolü yoluyla ayakta kalmakla da ilgilidir.
Sık Sorulan Sorular
S1: Operatörün deneyimi, sınıflandırıcının en uygun şekilde ayarlanmasını nasıl etkiler?
Deneyimli operatörler, cihazlar dengesizliği tespit etmeden çok önce, ses değişiklikleri veya hava basıncı dalgalanmaları gibi ince ipuçlarını fark ederler.
S2: Tüm toz boyalar için ideal bir D97 değeri var mıdır?
Her formülasyon için geçerli sabit bir değer yoktur; epoksi 35 µm'yi hedefleyebilirken, yüksek parlaklıkta polyester, yüzey gereksinimlerine bağlı olarak 25 µm'ye ihtiyaç duyabilir.
S3: Otomatik kontrol, manuel ayarlamanın yerini tamamen alabilir mi?
Otomasyon, stabiliteyi iyi bir şekilde sağlıyor ancak ilk kalibrasyon, kürleme testleri sırasında tozun davranışının görsel olarak incelenmesine dayalı insan yargısından yine de fayda görüyor.
S4: Hangi bakım uygulaması sınıflandırma doğruluğunu en çok etkiler?
Kanatların ve kanalların düzenli olarak temizlenmesi, hava akışı düzenini bozan birikmeleri önler; bu durum genellikle göz ardı edilir ancak tüm seferlerde tutarlı performans için çok önemlidir.