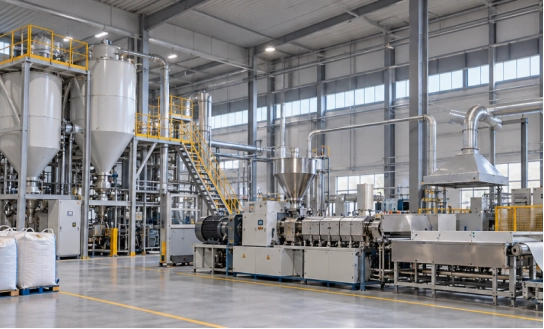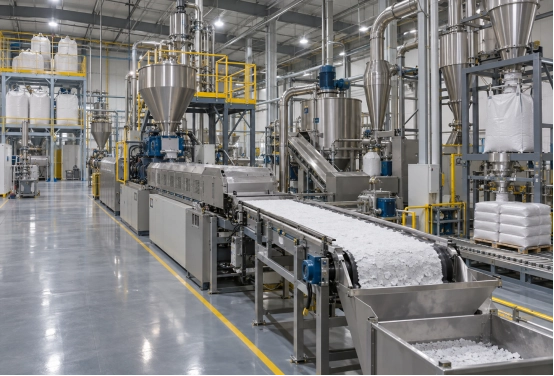
Toz boya ekstrüzyon ürünü, işlem çalışma aralığının dışına çıktığında çok yumuşak veya çok kırılgan hale gelir. Kusur orada görüldüğü için suçu konveyöre atmak kolaydır. Ancak sorun ön karışımda veya varilde başlamış olabilir. Yumuşak malzeme öğütme sırasında yayılır. Kırılgan malzeme ince parçacıklar oluşturur. Malzemeyi her aşamada takip edin. Gerçek verileri iyi bir partiyle karşılaştırın.
"Çok Yumuşak" veya "Çok Kırılgan" Gerçekte Ne Anlama Geliyor?
Yumuşak ekstrüdat, hafif basınç altında bükülür. Soğutma yüzeyinde yapışkan kalabilir veya pul haline getirme makinesinde temiz bir şekilde kırılmaya direnç gösterebilir. Daha sonra değirmen, girişte birleşen sıcak şeritler alır.
Kırılgan ekstrüdat, amaçlanan ezilme noktasından önce kırılır. Kırılma keskin ve düzensiz görünür. İnce parçacıklar öğütme işleminden sonra hızla yükselir. Bir miktar kırılganlık faydalıdır. Kontrolsüz kırılma, zayıf kohezyona, yetersiz kaynaşmaya veya dik bir sıcaklık gradyanına işaret eder.
Çıkış sıcaklığını ve levha kalınlığını kaydedin. Katılaşma süresini ve kırılma desenini not edin. Son kaplama performansı ayrı bir testtir.
Formülasyon ve Ön Karıştırma Problemleri Kusurun Başlangıcını Oluşturur
Ekstrüder her formülasyon hatasını düzeltemez. Reçine seçimi yumuşama davranışını belirler. Kürleme paketi, balmumu seviyesi ve dolgu maddesi yüklemesi de önemlidir. Çok fazla dolgu maddesi, pulların kırılmasına neden olabilir.
Yağlayıcılar dikkat gerektirir. Küçük bir değişiklik bile erime akışını ve şerit halinde ayrılmayı değiştirebilir. Nem, zayıf noktalar bırakabilir.
Ön karıştırma kendi hata modelini yaratır. Topaklanmış bir pigment veya yanlış katkı maddesi yükü, sert ve yumuşak noktalar oluşturabilir. Etkilenen malzemeyi saklanan bir örnekle karşılaştırın. Hammadde parti ve nem kayıtlarını kontrol edin. Bir deneme yapın. laboratuvar toz boya ekipmanı Formülün uygulanabilir bir aralığın dışında olup olmadığını gösterebilir.
Toz Boya Ekstrüzyonu Sırasında Ekstrüdat Neden Çok Yumuşar?
Aşırı ısı girişi yaygındır. Namlu bölgeleri doğru görünse de, kesme kuvveti gerçek erime sıcaklığını yükseltir. Yüksek vida hızı ısı ekler. Düşük besleme hızı, malzemenin namluda çok uzun süre kalmasına neden olabilir. Denge, formülasyona bağlıdır.
Akış hızı soğutmayı etkiler. Ağır bir besleme, kalın bir şeridi hafif bir konveyöre itebilir. Şerit, aşağı akışta yumuşak kalır. İnce bir şerit ise, eriyik aşırı işlenmişse tam tersi bir soruna yol açabilir.
Kalıp koşullarını gözden kaçırmak kolaydır. Düzensiz dağılım, kalın bir merkez veya yumuşak kenarlar oluşturur. Kısıtlı deşarj, basıncı ve kalış süresini artırır. Sensör kayması, sıcaklık artışını gizleyebilir.
Gerçek erime sıcaklığını ayarlanan değerle karşılaştırın. Tork ve basıncı gözden geçirin. Ardından besleme hızını ve vida hızını kontrol edin. Şerit kalınlığını inceleyin. Arıza bakım sonrasında ortaya çıktıysa, reçeteyi değiştirmeden önce kalıbı ve sensörleri kontrol edin.
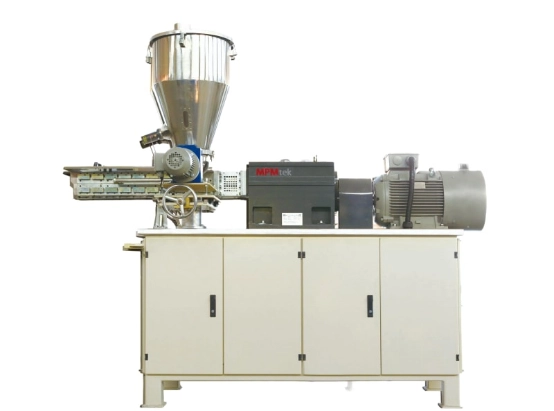
Kontrollü bir deneme sırasında termal yükü azaltın veya besleme ve vida hızını yeniden dengeleyin. Birkaç bölgeyi aynı anda değiştirmekten kaçının. çift vidalı ekstrüder Bu bir işlem aracıdır, tek bir evrensel ayara sahip ısıtmalı bir vida değildir.
Toz Boya Ekstrüzyonu Sırasında Neden Çok Kırılgan Hale Gelir?
Yetersiz erime kırılganlığa neden olabilir. Düşük namlu sıcaklığı veya uygun olmayan vida konfigürasyonu, reçine ve pigmentin düzgün dağılmamasına yol açabilir. Aşırı besleme erime süresini kısaltabilir. Kırılma, düzgün bir matris yerine erimeyen alanları takip eder.
Formülasyon dengesizliği de bir diğer olasılıktır. Yüksek pigment veya dolgu maddesi yüklemesi, bağlayıcı sürekliliğini azaltabilir. Nem boşluklara neden olabilir. Termal bozulma, özellikle sararma veya uzun bekleme süresiyle birlikte, sert bir ekstrüdatı kırılgan hale getirebilir.
Kırılma yüzeyine bakın. Tebeşirsi bir alan veya görünür bir parçacık, zayıf dağılımı gösterir. Tork artışları, kararsız beslemeyi gösterir. Şeridin tamamında keskin bir kırılma, tek bir kümelenmeden ziyade formülasyon veya soğutmaya işaret eder.
Sıcaklığın artırılması bir formülde erimeyi iyileştirebilirken, diğerinde bozulmayı hızlandırabilir. Öncelikle erime homojenliğini ve termal geçmişi doğrulayın.
Soğutma Konveyörünün Ekstrüzyon Malzemesinin Sertliğini Nasıl Değiştirdiği
Soğutma aşaması, sıcak bir şeridin stabil bir pul haline gelip gelmeyeceğini belirler. Yetersiz soğutma, malzemenin banda yapışmasına neden olur. Hızlı bir konveyör, çok az bekleme süresi bırakır. Sıcak soğutma suyu veya zayıf hava akışı da aynı etkiye sahiptir. Kalın bir levha, nominal hat hızının önerdiğinden daha fazla kapasite gerektirir.
Düzensiz soğutma farklı bir kusur yaratır. Üst kısım katılaşırken alt kısım yumuşak kalabilir. Kenarlar merkezden daha hızlı büzülebilir. Sonuç olarak kenarlarda çatlama veya düzensiz parçalar oluşabilir. Termal şok, zayıf bir formülasyonun ekstrüzyon hatası gibi görünmesine neden olabilir.
Bant hızını ve temas sıcaklığını kontrol edin. Soğutma ortamı sıcaklığını ve hava akışını ölçün. Tüm levha genişliğini izleyin. toz boya soğutma konveyörü Ekstrüder çıkışı ve sac kalınlığıyla uyumlu olmalıdır. Bağımsız bir aksesuar değildir.
Yumuşak veya Kırılgan Ekstrüdat İçin Pratik Bir Sorun Giderme İş Akışı
Etkilenen partiyi ayrı tutun. Arızanın ne zaman başladığını ve hammadde değişimi, temizleme döngüsü veya vardiya değişimi sonrasında olup olmadığını kaydedin. İyi ve kusurlu örnekleri karşılaştırın. Makineye dokunmadan önce ön karışımı kontrol edin.
HMI ayar noktalarına güvenmek yerine gerçek değerleri doğrulayın. Sıcaklık ve torku basınçla birlikte inceleyin. Aynı veri kümesine ilerleme hızı, vida hızı ve soğutmayı ekleyin. Her seferinde yalnızca bir değişkeni değiştirin.
Sonucu kırma ve öğütme yoluyla doğrulayın. Parçacık boyutu dağılımını ve uygulama performansını kontrol edin. Kabul edilebilir görünen bir şerit, ACM değirmeninde yine de aşırı ince parçacıklar üretebilir.
| Semptomları | İlk kontroller |
| Yapışkan çarşaf | Erime sıcaklığı, soğutma kapasitesi ve konveyör hızı |
| Düzensiz sertlik | Kalıp kalınlığı, soğutma homojenliği ve ön karışım kıvamı |
| Aşırı para cezaları | Kırılma deseni, kırılganlık ve değirmen ayarları |
| Erimeyen parçacıklar | Namlu profili, vida konfigürasyonu ve besleme kararlılığı |
Ekipman Tasarımı Ekstrüzyon Kalite Problemlerinin Önlenmesine Nasıl Yardımcı Olur?
Tutarlı ekstrüdat, bağlantılı bir işlemden gelir. Karıştırıcı, homojen bir karışım besler. Ekstrüder, tekrarlanabilir erime ve dağılım sağlar. Konveyör, gerekli çıktı seviyesinde ısıyı uzaklaştırır. Değirmenin kararlı bir pul elde etmesi gerekir.
İnceleme yaparken otomatik toz boyama hattı Seçeneklere bakın, denemelerin nasıl yürütüleceğini ve hangi verilerin kaydedileceğini sorun. Hedeflenen verimde soğutma temelini kontrol edin. Bakım erişimi ve sensör kalibrasyonu, nominal kapasite kadar önemlidir.
Sıkça Sorulan Sorular: Toz Boya Ekstrüzyon Problemleri
S: Yumuşak ekstrüzyon ürünü her zaman soğutma konveyörünün yetersiz boyutlandırıldığı anlamına mı gelir?
Hayır. Yüksek erime sıcaklığı, formülasyon seçimi ve levha kalınlığı, doğru boyutlandırılmış bir konveyörün yetersiz görünmesine neden olabilir. Donanımı değiştirmeden önce termal geçmişi kontrol edin.
S: Ekstrüzyon sıcaklığını yükseltmek, kırılgan ekstrüzyon ürününü düzeltebilir mi?
Mutlaka öyle olmak zorunda değil. Kırılgan malzeme, zayıf dağılımı veya nemi yansıtabilir. Dolgu maddesi yüklenmesi ve termal bozulma da olası nedenler arasındadır. Öncelikle arıza mekanizmasını doğrulayın.
S: Ekstrüzyon ürünlerinin sertliği neden aynı parti içinde farklılık gösterir?
Düzensiz besleme veya ön karıştırma, varyasyona neden olabilir. Kalıp dağılımı ve soğutma da aynı şekilde etkilidir. Enine kesit numunesi genellikle sorunun yerel mi yoksa parti genelinde mi olduğunu gösterir.
S: Ekipman tedarikçisine hangi bilgiler gönderilmelidir?
Formül ailesini ve hedef verimi belirtin. Parçacık boyutu gereksinimini ve mevcut ayarları ekleyin. Hatalı numuneler veya fotoğraflar ekleyin. Tesis olanakları ve mevcut zemin alanı da faydalı olacaktır.
Sonuç: Bir Hatayı Süreç İyileştirme Planına Dönüştürün
Yumuşak veya kırılgan ekstrüdat bir işlem sinyalidir. Bir bileşeni değiştirmeden önce formülasyon ve ön karıştırmadan ekstrüzyon ve soğutmaya kadar izini sürün. Formül tipini ve kapasite hedefini paylaşın. MPMtek ile iletişime geçinÜretim hattının tüm konfigürasyonunun incelenmesi için parçacık boyutu ve konum bilgilerini ekleyin.