O extrudado para revestimento em pó torna-se muito macio ou muito quebradiço quando o processo sai da sua faixa ideal de operação. É fácil culpar a esteira transportadora, pois o defeito é visível ali. A causa pode ter começado na pré-mistura ou no cilindro. O material macio se espalha durante a moagem. O material quebradiço gera partículas finas. Acompanhe o material em cada etapa. Compare os dados reais com um lote de boa qualidade.
O que significa, na prática, "muito macio" ou "muito quebradiço"?
O extrudado macio se dobra sob leve pressão. Pode permanecer pegajoso na superfície de resfriamento ou resistir à quebra limpa no laminador. O moinho então recebe fitas aquecidas que se formam na entrada.
O extrudado quebradiço rompe antes do ponto de esmagamento desejado. A fratura apresenta aspecto agudo e irregular. Partículas finas sobem rapidamente após a moagem. Alguma fragilidade é útil. Fraturas descontroladas indicam baixa coesão, fusão deficiente ou um gradiente de temperatura acentuado.
Registre a temperatura de saída e a espessura da chapa. Observe o tempo de solidificação e o padrão de fratura. O desempenho final do revestimento é um teste separado.
Problemas de formulação e pré-mistura que dão origem ao defeito
A extrusora não consegue corrigir todos os erros de formulação. A seleção da resina determina o comportamento de amolecimento. O pacote de cura, o nível de cera e a quantidade de carga também são importantes. Carga em excesso pode fazer com que o floco se quebre.
Os lubrificantes merecem atenção. Uma pequena alteração pode afetar o fluxo de fusão e a liberação da fita. A umidade pode deixar áreas frágeis.
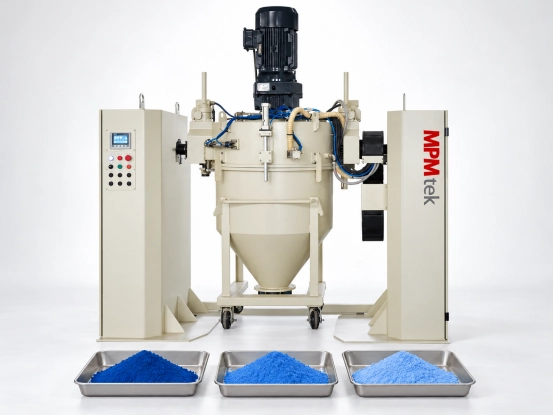
A pré-mistura cria seu próprio padrão de falhas. Um pigmento aglomerado ou uma carga de aditivo incorreta podem produzir manchas duras e macias. Compare o material afetado com uma amostra retida. Verifique o lote da matéria-prima e os registros de umidade. Um teste em equipamentos de laboratório para revestimento em pó Pode mostrar se a fórmula está fora de uma janela de trabalho.
Por que o material extrudado para revestimento em pó fica muito macio durante a extrusão?
É comum haver excesso de calor. As zonas do cilindro podem parecer corretas, enquanto o cisalhamento eleva a temperatura real de fusão. Alta velocidade da rosca adiciona calor. Uma baixa taxa de alimentação pode deixar o material no cilindro por muito tempo. O equilíbrio depende da formulação.
A vazão afeta o resfriamento. Uma alimentação pesada pode empurrar uma fita grossa para uma esteira transportadora de baixa capacidade. A fita permanece macia a jusante. Uma fita fina pode apresentar o problema oposto se o material fundido tiver sido trabalhado em excesso.
As condições do chip são fáceis de passar despercebidas. A distribuição irregular cria um centro espesso ou bordas macias. A descarga restrita aumenta a pressão e o tempo de residência. A deriva do sensor pode mascarar um aumento de temperatura.
Verifique a temperatura real de fusão em comparação com o ponto de ajuste. Analise o torque e a pressão. Em seguida, verifique a taxa de alimentação e a velocidade da rosca. Inspecione a espessura da fita. Se o defeito começou após a manutenção, verifique a matriz e os sensores antes de alterar a receita.
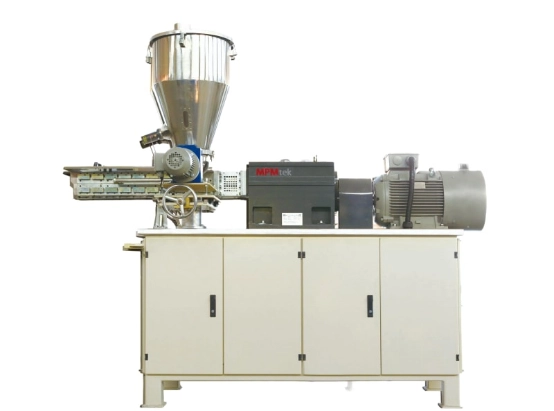
Reduza a carga térmica ou reequilibre a alimentação e a velocidade da rosca em um teste controlado. Evite alterar várias zonas ao mesmo tempo. extrusora de rosca dupla É uma ferramenta de processo, não um parafuso aquecido com uma única configuração universal.
Por que o material extrudado para revestimento em pó se torna muito quebradiço durante a extrusão?
A fragilidade pode ser causada por fusão insuficiente. Uma temperatura baixa no cilindro ou uma configuração inadequada da rosca podem resultar em má dispersão da resina e do pigmento. A alimentação excessiva pode reduzir o tempo de fusão. A fratura ocorre ao longo de áreas não fundidas, em vez de uma matriz uniforme.
O desequilíbrio na formulação é outra possibilidade. Altas concentrações de pigmento ou carga podem reduzir a continuidade do aglutinante. A umidade pode deixar vazios. A degradação térmica pode tornar um extrudado resistente frágil, especialmente com amarelamento ou longo tempo de residência.
Observe a superfície de fratura. Uma área esbranquiçada ou partículas visíveis sugerem dispersão deficiente. Picos de torque indicam alimentação instável. Uma fratura nítida ao longo de toda a fita aponta mais para problemas de formulação ou resfriamento do que para a formação de um único aglomerado.
Aumentar a temperatura pode melhorar a fusão em uma fórmula e acelerar a degradação em outra. Confirme primeiro a homogeneidade da fusão e o histórico térmico.
Como a esteira de resfriamento altera a dureza do extrudado
A etapa de resfriamento determina se uma fita quente se transformará em um floco estável. Resfriamento insuficiente faz com que o material grude na correia. Uma esteira transportadora rápida proporciona pouco tempo de residência. Água de resfriamento morna ou fluxo de ar fraco têm o mesmo efeito. Uma folha espessa requer mais capacidade do que a taxa nominal da linha sugere.
O resfriamento irregular cria um defeito diferente. A parte superior pode solidificar enquanto a inferior permanece macia. As bordas podem contrair mais rapidamente que o centro. O resultado são rachaduras nas bordas ou peças irregulares. O choque térmico pode fazer com que uma formulação frágil pareça uma falha de extrusão.
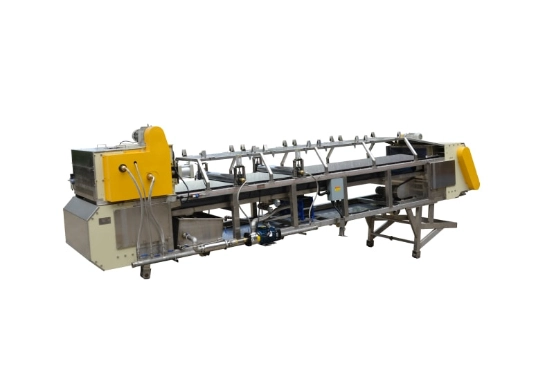
Verifique a velocidade da correia e a temperatura de contato. Meça a temperatura do fluido refrigerante e o fluxo de ar. Observe toda a largura da folha. transportador de resfriamento de revestimento em pó Deve ser compatível com a saída da extrusora e a espessura da folha. Não é um acessório isolado.
Um fluxo de trabalho prático para resolução de problemas em extrudados macios ou quebradiços.
Mantenha o lote afetado separado. Registre quando o defeito começou e se ocorreu após uma troca de matéria-prima, ciclo de limpeza ou troca de turno. Compare as amostras boas e defeituosas. Verifique a pré-mistura antes de tocar na máquina.
Verifique os valores reais em vez de confiar nos pontos de ajuste da IHM. Analise a temperatura e o torque em relação à pressão. Adicione a taxa de avanço, a velocidade da rosca e o resfriamento ao mesmo conjunto de dados. Altere uma variável por vez.
Confirme o resultado por meio de britagem e moagem. Verifique a distribuição granulométrica e o desempenho da aplicação. Uma fita com aparência aceitável ainda pode produzir excesso de partículas finas em um moinho ACM.
| Sintoma | Primeiras verificações |
| Lençol pegajoso | Temperatura de fusão, capacidade de resfriamento e velocidade da esteira |
| Dureza irregular | Espessura da matriz, uniformidade de resfriamento e consistência da pré-mistura |
| Multas excessivas | Padrão de fratura, fragilidade e configurações de laminação |
| Partículas não fundidas | Perfil do cano, configuração da rosca e estabilidade de alimentação |
Como o projeto do equipamento ajuda a prevenir problemas de qualidade do extrudado
Um extrudado consistente resulta de um processo integrado. O misturador fornece uma mistura homogênea. A extrusora garante fusão e dispersão repetíveis. A esteira remove o calor na vazão desejada. O moinho precisa de flocos estáveis.
Ao revisar linha automática de pintura a pó Ao escolher as opções, pergunte como os testes serão realizados e quais dados serão coletados. Verifique a capacidade de refrigeração na vazão desejada. O acesso para manutenção e a calibração dos sensores são tão importantes quanto a capacidade nominal.
Perguntas frequentes: Problemas com extrudados na pintura a pó
P: Um extrudado mole significa sempre que a esteira de resfriamento está subdimensionada?
Não. Altas temperaturas de fusão, a escolha da formulação e a espessura da folha podem fazer com que uma esteira transportadora dimensionada corretamente pareça inadequada. Verifique o histórico térmico antes de trocar o equipamento.
P: Aumentar a temperatura de extrusão pode corrigir o problema do extrudado quebradiço?
Não necessariamente. Um material quebradiço pode refletir má dispersão ou umidade. A carga de enchimento e a degradação térmica também são possibilidades. Confirme primeiro o mecanismo de falha.
P: Por que a dureza do extrudado varia dentro de um mesmo lote?
Alimentação ou pré-mistura desiguais podem gerar variações. O mesmo ocorre com a distribuição e o resfriamento da matriz. Uma amostra transversal geralmente indica se o problema é local ou se afeta todo o lote.
P: Que informações devem ser enviadas a um fornecedor de equipamentos?
Forneça a família da fórmula e a taxa de produção desejada. Adicione os requisitos de tamanho de partícula e as configurações atuais. Inclua amostras ou fotografias de defeitos. Informações sobre as instalações e a área disponível também são úteis.
Conclusão: Transforme um defeito em um plano de melhoria de processos.
A presença de um extrudado macio ou quebradiço é um sinal de alerta do processo. Rastreie-o desde a formulação e pré-mistura até a extrusão e o resfriamento, antes de substituir qualquer componente. Compartilhe o tipo de fórmula e a meta de capacidade com Entre em contato com a MPMtekInclua informações sobre o tamanho das partículas e o local para uma análise da configuração completa da linha de produção.