تصبح مادة طلاء المسحوق لينة جدًا أو هشة جدًا عندما تتجاوز عملية الطلاء نطاق التشغيل الأمثل. من السهل إلقاء اللوم على الناقل لأن العيب واضح عليه، لكن السبب قد يكون بدأ في الخليط الأولي أو في البرميل. تتلطخ المادة اللينة أثناء الطحن، بينما تُنتج المادة الهشة جزيئات دقيقة. لذا، تتبع المادة خلال كل مرحلة، وقارن البيانات الفعلية مع دفعة جيدة.
ماذا يعني مصطلح "لين جدًا" أو "هش جدًا" في الواقع؟
ينثني المنتج المبثوق اللين تحت ضغط خفيف. وقد يبقى لزجًا على سطح التبريد أو يقاوم التكسير النظيف عند آلة الترقق. ثم تستقبل المطحنة شرائط دافئة تتشكل عند المدخل.
ينكسر المنتج المبثوق الهش قبل الوصول إلى نقطة التكسير المطلوبة. يبدو الكسر حادًا وغير منتظم. ترتفع الجزيئات الدقيقة بسرعة بعد الطحن. بعض الهشاشة مفيد. يشير الكسر غير المنضبط إلى ضعف التماسك، أو ضعف الانصهار، أو تدرج حراري حاد.
سجّل درجة حرارة المخرج وسُمك الصفيحة. لاحظ وقت التصلب ونمط التصدع. يُجرى اختبار منفصل لأداء الطلاء النهائي.
مشاكل التركيب والخلط المسبق التي تؤدي إلى العيب
لا يمكن لآلة البثق تصحيح جميع أخطاء التركيبة. فنوع الراتنج المستخدم يحدد سلوك التليين. كما أن عبوة المعالجة ومستوى الشمع وكمية الحشو مهمة أيضاً. فزيادة كمية الحشو قد تؤدي إلى تكسر الرقائق.
تستحق مواد التشحيم اهتماماً خاصاً. فالتغيير الطفيف قد يؤثر على انسيابية المادة المنصهرة وانفصال الشريط. كما أن الرطوبة قد تترك مناطق ضعيفة.
يُؤدي الخلط المسبق إلى ظهور نمط فشل خاص به. قد يتسبب تكتل الصبغة أو عدم دقة كمية المادة المضافة في ظهور بقع صلبة وأخرى لينة. قارن المادة المتأثرة بعينة محفوظة. تحقق من سجلات دفعة المواد الخام والرطوبة. تجربة على معدات طلاء المساحيق المختبرية يمكن أن يوضح ما إذا كانت الصيغة خارج نطاق عملي.
لماذا تصبح مادة طلاء المسحوق لينة للغاية أثناء عملية البثق؟
يُعدّ الإدخال الحراري المفرط شائعًا. قد تبدو مناطق الأسطوانة سليمة ظاهريًا، بينما يؤدي القص إلى رفع درجة حرارة الانصهار الفعلية. كما أن سرعة البرغي العالية تزيد من الحرارة. وقد يؤدي معدل التغذية المنخفض إلى بقاء المادة في الأسطوانة لفترة أطول من اللازم. ويعتمد التوازن على التركيبة.
تؤثر سرعة المعالجة على التبريد. قد يؤدي تدفق كمية كبيرة من المادة إلى دفع شريط سميك على ناقل خفيف، مما يحافظ على ليونته في اتجاه التدفق. أما الشريط الرقيق فقد يواجه مشكلة معاكسة إذا تعرض المصهور لمعالجة زائدة.
من السهل إغفال عيوب القالب. يؤدي التوزيع غير المتساوي إلى تكوين مركز سميك أو حواف ناعمة. كما أن التفريغ المقيد يزيد الضغط ووقت الإقامة. ويمكن أن يخفي انحراف المستشعر ارتفاع درجة الحرارة.
تحقق من درجة حرارة الانصهار الفعلية مقارنةً بالدرجة المحددة. راجع عزم الدوران والضغط. ثم تحقق من معدل التغذية وسرعة البرغي. افحص سمك الشريط. إذا بدأ العيب بعد الصيانة، فتحقق من القالب والمستشعرات قبل تغيير الوصفة.
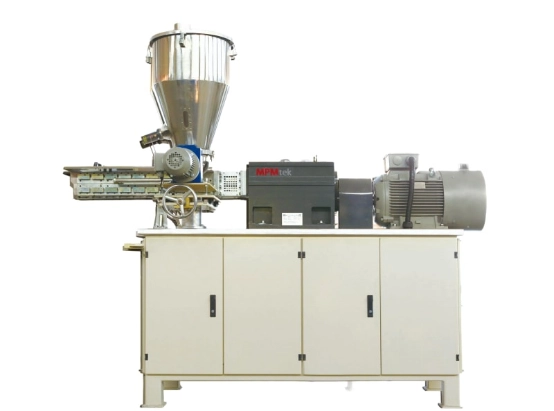
قلل الحمل الحراري أو أعد ضبط سرعة التغذية وسرعة البرغي في تجربة مضبوطة. تجنب تغيير عدة مناطق في وقت واحد. طارد لولبي مزدوج هي أداة معالجة، وليست برغيًا ساخنًا بإعداد عالمي واحد.
لماذا تصبح مادة طلاء المسحوق هشة للغاية أثناء عملية البثق؟
قد ينتج التكسر عن عدم كفاية الانصهار. انخفاض درجة حرارة الأسطوانة أو عدم ملاءمة تصميم البرغي قد يؤدي إلى ضعف تشتت الراتنج والصبغة. زيادة معدل التغذية قد تقصر وقت الانصهار. يتبع الكسر المناطق غير المنصهرة بدلاً من مصفوفة متجانسة.
يُعدّ عدم توازن التركيبة احتمالاً آخر. قد يؤدي ارتفاع نسبة الصبغة أو الحشو إلى تقليل تماسك المادة الرابطة. كما يمكن أن تُخلّف الرطوبة فراغات. وقد يؤدي التحلل الحراري إلى جعل المادة المبثوقة الصلبة هشة، خاصةً مع اصفرارها أو طول مدة بقائها في القالب.
انظر إلى سطح الكسر. تشير المنطقة الطباشيرية أو الجسيمات المرئية إلى ضعف التشتت. تشير الارتفاعات المفاجئة في عزم الدوران إلى عدم استقرار التغذية. يشير الكسر الحاد عبر الشريط بأكمله إلى مشكلة في التركيب أو التبريد أكثر من كونه ناتجًا عن تكتل واحد.
قد يؤدي رفع درجة الحرارة إلى تحسين الانصهار في تركيبة معينة وتسريع التحلل في تركيبة أخرى. تأكد أولاً من تجانس المادة المنصهرة وتاريخها الحراري.
كيف يؤثر ناقل التبريد على صلابة المادة المبثوقة
تُحدد مرحلة التبريد ما إذا كان الشريط الساخن سيتحول إلى رقاقة مستقرة. يؤدي التبريد غير الكافي إلى التصاق المادة بالحزام الناقل. كما أن الناقل السريع لا يوفر وقت بقاء كافٍ للمادة. ويؤدي استخدام ماء تبريد دافئ أو تدفق هواء ضعيف إلى نفس النتيجة. تحتاج الصفائح السميكة إلى سعة أكبر مما يُشير إليه معدل تدفقها الاسمي.
يُسبب التبريد غير المتساوي عيبًا مختلفًا. فقد يتصلب السطح العلوي بينما يبقى السطح السفلي لينًا. وقد تنكمش الحواف أسرع من المركز، مما يؤدي إلى تشقق الحواف أو ظهور قطع غير متساوية. كما أن الصدمة الحرارية قد تجعل التركيبة الضعيفة تبدو وكأنها خلل في عملية البثق.
تحقق من سرعة الحزام ودرجة حرارة التلامس. قِس درجة حرارة وسيط التبريد وتدفق الهواء. راقب عرض الورقة بالكامل. ناقل تبريد الطلاء المسحوقي يجب أن يتطابق خرج الطارد مع سمك الصفيحة. إنه ليس ملحقًا منفصلاً.
سير عمل عملي لحل مشاكل المواد المبثوقة اللينة أو الهشة
احتفظ بالدفعة المتضررة منفصلة. سجّل وقت بدء العيب وما إذا كان مرتبطًا بتغيير المواد الخام أو دورة التنظيف أو تغيير الوردية. قارن بين العينات السليمة والمعيبة. افحص الخليط المسبق قبل لمس الآلة.
تحقق من القيم الفعلية بدلاً من الاعتماد على نقاط ضبط واجهة المستخدم الرسومية. راجع درجة الحرارة وعزم الدوران مع الضغط. أضف معدل التغذية وسرعة البرغي والتبريد إلى نفس مجموعة البيانات. غيّر متغيرًا واحدًا في كل مرة.
تأكد من النتيجة من خلال التكسير والطحن. تحقق من توزيع حجم الجسيمات وأداء التطبيق. قد ينتج عن الشريط الذي يبدو مقبولاً كمية زائدة من المواد الناعمة في مطحنة ACM.
| الأعراض | الفحوصات الأولية |
| ملاءة لاصقة | درجة حرارة الانصهار، وقدرة التبريد، وسرعة الناقل |
| صلابة غير متساوية | سمك القالب، وتجانس التبريد، وتناسق الخليط المسبق |
| غرامات مفرطة | نمط الكسر، والهشاشة، وإعدادات الطحن |
| جزيئات غير منصهرة | شكل الأسطوانة، وتكوين البرغي، واستقرار التغذية |
كيف يساعد تصميم المعدات في منع مشاكل جودة المنتج المبثوق؟
ينتج المنتج المتجانس من عملية متكاملة. يقوم الخلاط بتغذية المنتج بمزيج متجانس. ويقوم جهاز البثق بصهر المنتج وتوزيعه بشكل متكرر. ويقوم الناقل بإزالة الحرارة عند مستوى الإنتاج المطلوب. وتحتاج المطحنة إلى رقائق مستقرة.
عند المراجعة خط طلاء مسحوق أوتوماتيكي عند اختيار الخيارات، استفسر عن كيفية إجراء التجارب وما هي البيانات التي سيتم تسجيلها. تحقق من أساس التبريد عند معدل التدفق المستهدف. يُعدّ الوصول للصيانة ومعايرة المستشعرات بنفس أهمية السعة الاسمية.
الأسئلة الشائعة: مشاكل بثق الطلاء المسحوق
س: هل يعني البثق اللين دائمًا أن ناقل التبريد صغير الحجم؟
لا. قد تجعل درجة حرارة الانصهار العالية، واختيار التركيبة، وسُمك الصفيحة، ناقلًا ذا حجم مناسب يبدو غير كافٍ. تحقق من السجل الحراري قبل تغيير المعدات.
س: هل يمكن لرفع درجة حرارة البثق أن يحل مشكلة هشاشة المنتج المبثوق؟
ليس بالضرورة. قد تعكس هشاشة المادة ضعف التشتت أو الرطوبة. كما يُحتمل أن يكون السبب هو زيادة نسبة الحشو أو التدهور الحراري. تأكد من آلية الفشل أولاً.
س: لماذا تختلف صلابة المادة المبثوقة عبر دفعة واحدة؟
قد يؤدي عدم انتظام التغذية أو الخلط المسبق إلى حدوث تباين. وكذلك توزيع القالب والتبريد. عادةً ما تُظهر عينة العرض المتقاطع ما إذا كانت المشكلة محلية أم شاملة للدفعة.
س: ما المعلومات التي يجب إرسالها إلى مورد المعدات؟
حدد نوع التركيبة ومعدل الإنتاج المستهدف. أضف متطلبات حجم الجسيمات والإعدادات الحالية. أرفق عينات أو صورًا للعيوب. من المفيد أيضًا معرفة مرافق الموقع والمساحة الأرضية المتاحة.
الخلاصة: تحويل العيب إلى خطة لتحسين العمليات
يُعدّ المنتج المبثوق اللين أو الهش مؤشرًا على وجود مشكلة في العملية. تتبّع هذه المشكلة بدءًا من مرحلة التركيب والخلط المسبق مرورًا بمرحلة البثق والتبريد قبل استبدال أي مكون. شارك نوع التركيبة والسعة المستهدفة مع اتصل بشركة MPMtekقم بتضمين معلومات حجم الجسيمات والموقع لمراجعة تكوين خط الإنتاج بالكامل.