El extrudido para recubrimiento en polvo se vuelve demasiado blando o quebradizo cuando el proceso se sale de su rango óptimo. Es fácil culpar a la cinta transportadora, ya que el defecto es visible allí. Sin embargo, la causa podría haberse originado en la premezcla o en el cilindro. El material blando se deforma durante la molienda. El material quebradizo genera finos. Es necesario monitorear el material en cada etapa. Compare los datos reales con los de un lote de buena calidad.
¿Qué significa realmente “demasiado blando” o “demasiado quebradizo”?
El extrudido blando se dobla bajo una ligera presión. Puede permanecer pegajoso en la superficie de enfriamiento o resistir una rotura limpia en la escamadora. A continuación, el molino recibe cintas calientes que forman puentes en la entrada.
El extrudido quebradizo se rompe antes del punto de trituración previsto. La fractura es nítida e irregular. Las partículas finas se elevan rápidamente tras la molienda. Cierta fragilidad es útil. Una fractura incontrolada indica una cohesión débil, una fusión deficiente o un gradiente de temperatura pronunciado.
Registre la temperatura de salida y el espesor de la lámina. Anote el tiempo de solidificación y el patrón de fractura. El rendimiento final del recubrimiento se evalúa en una prueba aparte.
Problemas de formulación y premezcla que dan origen al defecto
La extrusora no puede corregir todos los errores de formulación. La selección de la resina determina el comportamiento de reblandecimiento. El paquete de curado, el nivel de cera y la cantidad de relleno también son importantes. Un exceso de relleno puede provocar que la escama se rompa.
Los lubricantes merecen atención. Un pequeño cambio puede alterar el flujo de fusión y la liberación de la cinta. La humedad puede dejar zonas débiles.
La premezcla crea su propio patrón de fallas. Un pigmento aglomerado o una carga de aditivo inexacta pueden producir zonas duras y blandas. Compare el material afectado con una muestra conservada. Verifique el lote de materia prima y los registros de humedad. Una prueba en equipos de recubrimiento en polvo de laboratorio puede mostrar si la fórmula está fuera de un rango viable.
¿Por qué el extrudado de recubrimiento en polvo se vuelve demasiado blando durante la extrusión?
Es común que se produzca un aporte térmico excesivo. Las zonas del cilindro pueden parecer correctas, pero el esfuerzo cortante eleva la temperatura real de fusión. Una alta velocidad del husillo genera calor. Una velocidad de alimentación baja puede provocar que el material permanezca demasiado tiempo en el cilindro. El equilibrio depende de la formulación.
El caudal afecta al enfriamiento. Una alimentación pesada puede empujar una cinta gruesa hacia una cinta transportadora ligera. La cinta permanece blanda aguas abajo. Una cinta delgada puede tener el problema contrario si el material fundido se ha trabajado en exceso.
Es fácil pasar por alto el estado del chip. Una distribución irregular crea un centro grueso o bordes blandos. Una descarga restringida aumenta la presión y el tiempo de residencia. La deriva del sensor puede ocultar un aumento de temperatura.
Verifique la temperatura de fusión real con respecto al valor establecido. Revise el par y la presión. Luego, compruebe la velocidad de alimentación y la velocidad del husillo. Inspeccione el espesor de la cinta. Si el defecto se produjo después del mantenimiento, revise la boquilla y los sensores antes de modificar la receta.
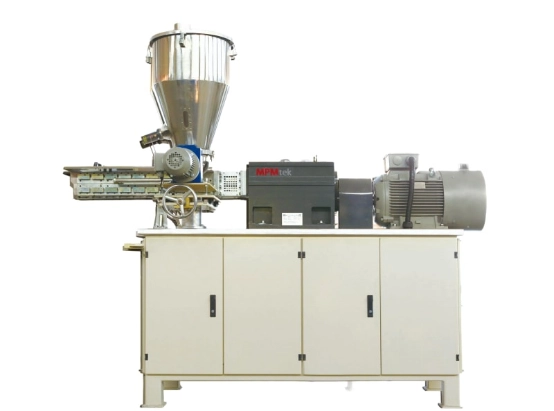
Reduzca la carga térmica o reequilibre la velocidad de alimentación y del husillo en una prueba controlada. Evite cambiar varias zonas a la vez. extrusora de doble husillo Es una herramienta de proceso, no un tornillo calefactado con una configuración universal.
¿Por qué el extrudado de recubrimiento en polvo se vuelve demasiado quebradizo durante la extrusión?
La fragilidad puede deberse a una fusión insuficiente. Una temperatura baja en el cilindro o una configuración inadecuada del husillo pueden provocar una mala dispersión de la resina y el pigmento. Un exceso de alimentación puede acortar el tiempo de fusión. La fractura se produce en zonas sin fundir en lugar de seguir una matriz uniforme.
El desequilibrio en la formulación es otra posibilidad. Una alta concentración de pigmento o carga puede reducir la continuidad del aglutinante. La humedad puede dejar huecos. La degradación térmica puede hacer que un extrudido resistente se vuelva frágil, especialmente si se produce un amarilleamiento o un tiempo de residencia prolongado.
Observe la superficie de fractura. Una zona calcárea o una partícula visible sugieren una dispersión deficiente. Los picos de torsión indican una alimentación inestable. Una fractura pronunciada a lo largo de toda la cinta apunta más a la formación o el enfriamiento que a un solo aglomerado.
Elevar la temperatura puede mejorar la fusión en una fórmula y acelerar la degradación en otra. Confirme primero la homogeneidad de la masa fundida y el historial térmico.
Cómo la cinta transportadora de enfriamiento modifica la dureza del extrudido
La etapa de enfriamiento determina si una cinta caliente se convierte en una lámina estable. Un enfriamiento insuficiente provoca que el material se adhiera a la cinta. Una cinta transportadora rápida reduce demasiado el tiempo de permanencia. El agua de enfriamiento tibia o un flujo de aire débil tienen el mismo efecto. Una lámina gruesa requiere mayor capacidad de la que sugiere su velocidad nominal de línea.
El enfriamiento desigual genera un defecto diferente. La parte superior puede solidificarse mientras que la inferior permanece blanda. Los bordes pueden contraerse más rápido que el centro. El resultado son grietas en los bordes o piezas irregulares. El choque térmico puede hacer que una formulación deficiente parezca un fallo de extrusión.
Compruebe la velocidad de la cinta y la temperatura de contacto. Mida la temperatura del medio de refrigeración y el flujo de aire. Observe el ancho total de la hoja. transportador de enfriamiento de recubrimiento en polvo Debe coincidir con la salida de la extrusora y el grosor de la hoja. No es un accesorio aislado.
Un flujo de trabajo práctico para la resolución de problemas en extrusiones blandas o quebradizas
Mantenga el lote afectado separado. Registre cuándo comenzó el defecto y si se produjo tras un cambio de materia prima, un ciclo de limpieza o un cambio de turno. Compare las muestras buenas y defectuosas. Verifique la premezcla antes de manipular la máquina.
Verifique los valores reales en lugar de confiar en los puntos de ajuste de la interfaz hombre-máquina (HMI). Revise la temperatura y el par junto con la presión. Agregue la velocidad de avance, la velocidad del tornillo y la refrigeración al mismo conjunto de datos. Modifique una variable a la vez.
Confirme el resultado mediante trituración y molienda. Verifique la distribución del tamaño de partícula y el rendimiento de la aplicación. Una cinta que parezca aceptable aún puede producir un exceso de finos en un molino ACM.
| Síntomas | Primeros controles |
| Hoja pegajosa | Temperatura de fusión, capacidad de enfriamiento y velocidad de la cinta transportadora |
| Dureza desigual | Grosor del molde, uniformidad de enfriamiento y consistencia de la premezcla |
| Multas excesivas | Patrón de fractura, fragilidad y ajustes del molino |
| Partículas sin fundir | Perfil del cañón, configuración del tornillo y estabilidad de la alimentación |
Cómo el diseño de los equipos ayuda a prevenir problemas de calidad en los extrudidos.
Un extrudido uniforme se obtiene mediante un proceso integrado. La mezcladora proporciona una mezcla homogénea. La extrusora garantiza una fusión y dispersión repetibles. La cinta transportadora disipa el calor en la salida requerida. El molino necesita un copo estable.
Al revisar Línea de recubrimiento en polvo automática Opciones, pregunte cómo se realizarán las pruebas y qué datos se registrarán. Verifique la base de refrigeración al rendimiento objetivo. El acceso para mantenimiento y la calibración de los sensores son tan importantes como la capacidad nominal.
Preguntas frecuentes: Problemas con los extrudados de recubrimiento en polvo
P: ¿Un extruido blando siempre significa que la cinta transportadora de enfriamiento es de tamaño insuficiente?
No. Una temperatura de fusión elevada, la formulación elegida y el grosor de la lámina pueden hacer que una cinta transportadora del tamaño adecuado parezca insuficiente. Compruebe el historial térmico antes de cambiar el hardware.
P: ¿Aumentar la temperatura de extrusión puede solucionar el problema del extruido quebradizo?
No necesariamente. La fragilidad del material puede deberse a una mala dispersión o a la presencia de humedad. También pueden deberse a la acumulación de relleno y a la degradación térmica. Confirme primero el mecanismo de falla.
P: ¿Por qué varía la dureza del extrudido entre lotes iguales?
Una alimentación o premezcla irregular puede generar variaciones. Lo mismo ocurre con la distribución de los moldes y el enfriamiento. Un análisis de la anchura transversal suele revelar si el problema es local o afecta a todo el lote.
P: ¿Qué información se debe enviar a un proveedor de equipos?
Indique la familia de fórmulas y el rendimiento deseado. Añada el requisito de tamaño de partícula y la configuración actual. Incluya muestras o fotografías de los defectos. También es útil conocer las instalaciones del sitio y el espacio disponible.
Conclusión: Convertir un defecto en un plan de mejora de procesos.
El extrudido blando o quebradizo es una señal del proceso. Rastree el proceso desde la formulación y la premezcla hasta la extrusión y el enfriamiento antes de reemplazar un componente. Comparta el tipo de fórmula y el objetivo de capacidad con Contacta con MPMtekIncluya información sobre el tamaño de las partículas y la ubicación para una revisión de la configuración completa de la línea de producción.