
La producción de alta variedad requiere equipos seleccionados para ofrecer una producción comercializable en múltiples campañas cortas, no simplemente para alcanzar la mayor capacidad nominal (kg/h). Comience con cuatro criterios: distribución real del tamaño de los lotes, frecuencia de cambio, riesgo de contaminación y tiempo necesario para limpiar y verificar cada área en contacto con el producto. La mejor configuración es la que cumple con los requisitos de calidad con el menor tiempo total de producción, cambio, espera y aprobación.
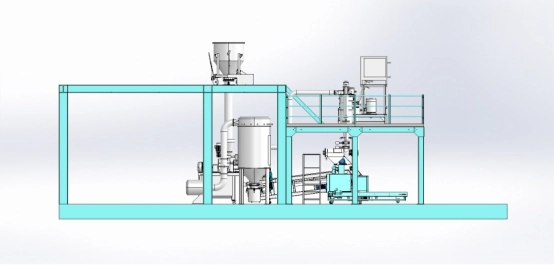
Comience con la producción efectiva, no con la capacidad nominal.
Una máquina diseñada para una alta producción continua puede tener un rendimiento deficiente cuando los pedidos son pequeños. Cada lote puede requerir preparación de materiales, purga, enfriamiento, desmontaje, limpieza, reensamblaje, una muestra de transición y control de calidad. Estas actividades no se incluyen en la capacidad nominal.
Definimos el éxito como la cantidad de kilogramos vendibles por hora programada. Esta medida permite determinar si la mayor velocidad de la maquinaria mejora realmente el plan semanal o si simplemente se alcanza antes la siguiente etapa de limpieza. Además, permite comparar diferentes configuraciones de línea sobre la misma base comercial.
Mapea la mezcla de productos real
Antes de solicitar presupuestos, cree una fila para cada familia de productos recurrentes. Registro:
- masa normal y mínima del lote;
- lotes y cambios de color por turno;
- Química de la resina y rango de temperatura de procesamiento;
- transiciones de claro a oscuro, de oscuro a claro e incompatibles;
- distribución del tamaño de partícula objetivo y límites de tamaño excesivo;
- Criterios de aceptación de motas visibles, color, película y arrastre.
Separe un cambio de tonalidad de un cambio químico. Dos colores vecinos pueden compartir un método de limpieza controlado, mientras que un cambio de resina o aditivo puede requerir diferentes pruebas de purga, acceso y liberación. Utilice la secuencia de producción real, no un número promedio de colores. Guía de MPMtek para un proceso controlado procedimiento de cambio de color Identifica los puntos de retención comunes desde la alimentación hasta la recolección final.
Comparación de arquitecturas de líneas integradas y modulares
No existe un nivel de automatización óptimo para trabajos de alta variedad. Compare el área de limpieza que crea cada diseño.
| Arquitectura | Fortaleza | Compromiso de alta mezcla | Mejor ajuste |
| Línea integrada | Transferencia coordinada y menos traspasos manuales. | Es posible que se unan más superficies conectadas en cada cambio. | Campañas más largas con recetas repetibles |
| Máquinas separadas | Cada etapa puede aislarse y programarse de forma independiente. | Mayor manejo y coordinación del operador | Lotes pequeños y cambios frecuentes en el proceso. |
| Diseño híbrido | Automatiza los cuellos de botella estables manteniendo los búferes o contenedores extraíbles seleccionados. | Requiere controles cuidadosos e identificación de materiales. | Un libro de pedidos mixto con lotes de campaña y lotes personalizados. |
Revise los detalles compensaciones de línea automáticas y separadas Antes de definir la distribución, una solución híbrida podría ser más útil que optar por cualquiera de los extremos. Por ejemplo, una planta puede utilizar extrusión y fresado controlados, manteniendo la premezcla fuera de línea en contenedores móviles.
Evaluar cada etapa del proceso para el cambio
Los equipos para mezclas complejas deben evaluarse en función de su capacidad para retener el producto anterior y de cómo los operarios los inspeccionan.
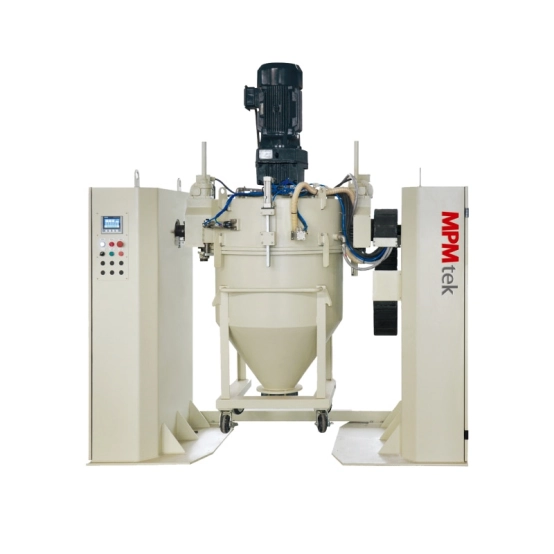
Mezcla y alimentación: Una mezclador de contenedores móviles Se puede separar el cabezal de mezcla del contenedor y permitir la preparación de otro contenedor fuera de línea. Pregunte cómo se accede a la válvula, los sellos, el agitador, la trituradora, el tornillo alimentador y la interfaz de acoplamiento. Los contenedores adicionales mejoran la planificación solo si se identifican, almacenan y limpian siguiendo un procedimiento controlado.
Extrusión: Compare el acceso a la zona de alimentación, los ejes de los tornillos, el cilindro, la salida y la boquilla. Solicite un método documentado de purga y apertura segura para formulaciones representativas. Una purga corta no implica automáticamente un cambio completo; el punto final requerido depende de la composición química, el contraste de color y el límite de aceptación del cliente.
Enfriamiento y trituración: Inspeccione los bordes de los rodillos, las juntas de las cintas o listones, los conjuntos de rascadores, las entradas de la trituradora y las tolvas de descarga. Las virutas finas atrapadas en estos puntos pueden convertirse en motas visibles en un lote posterior de color claro. Las superficies accesibles y el espacio suficiente para el mantenimiento son más importantes que un diseño compacto y atractivo.
Molienda y recolección: Defina el límite de limpieza alrededor del Sistema de rectificado ACMCiclones, tamices, conductos, conectores flexibles, filtros, válvulas rotativas y depósitos de producto. Las tuberías largas y los codos proporcionan puntos de retención e inspección adicionales. Pregunte qué piezas se pueden abrir sin alterar la alineación y qué filtros, mangueras o depósitos se pueden intercambiar.
Dedique piezas de contacto o incluso una línea completa solo cuando el riesgo de contaminación y la carga de trabajo recurrente lo justifiquen. La dedicación selectiva a familias muy oscuras, metálicas o incompatibles puede resultar más económica que duplicar todas las máquinas.
Calcule la capacidad efectiva antes de dimensionar la línea.
Utilice esta ecuación de planificación:
Producción efectiva (kg/h) = masa del lote vendible (kg) / tiempo total transcurrido (h)
El tiempo total transcurrido incluye el funcionamiento, el cambio de formato, la espera, el muestreo y la aprobación. A modo de ejemplo, una línea con una capacidad nominal de 300 kg/h necesita 24 minutos para procesar un lote de 120 kg. Si el cambio de formato y la liberación tardan otros 36 minutos, la producción efectiva es de 120 kg/h. Si una configuración diferente reduce ese tiempo de inactividad a 15 minutos, la producción efectiva se convierte en aproximadamente 185 kg/h.
120 kg / ((24 + 15) / 60) = 184.6 kg/h
Esto no es una afirmación de rendimiento. Reemplace cada dato de entrada con ensayos cronometrados para la formulación, secuencia, personal y método de aceptación reales. Además, modele el material de desecho o de transición; la masa vendible puede ser menor que la masa del lote.
Evaluar los controles, la seguridad y la ampliación de escala.
Los controles deben prevenir errores en las recetas y los contenedores, no solo arrancar los motores. Se deben especificar los permisos de las recetas, la identificación de los lotes, los registros de parámetros, el historial de alarmas y la confirmación de que el contenedor o depósito correcto esté conectado. Las listas de verificación de limpieza y la autorización de calidad deben tener responsables designados.
Los riesgos asociados al polvo dependen de los materiales y del proceso. Se requiere una evaluación documentada del riesgo de polvo, medidas adecuadas de recolección y protección, protección de la maquinaria, enclavamientos, dispositivos de bloqueo y verificación del cumplimiento en el lugar de instalación. Confirme las cargas de servicios públicos y extracción tanto en condiciones normales como en las de peor caso.
Antes de la compra, pruebe fórmulas representativas a escala de laboratorio o planta piloto y, a continuación, confirme los cambios que se producen durante el escalado de producción. Compare las muestras en cuanto a dispersión, estado de los chips, distribución del tamaño de partícula, recuperación y rendimiento de la película, en lugar de asumir un escalado geométrico.
Preguntas frecuentes
Las siguientes preguntas ayudan a comprobar si un sistema propuesto se adapta a la producción diaria de alta variedad, en lugar de a una única prueba de demostración.
¿Es una línea totalmente automatizada adecuada para la producción de alta variedad de productos?
Sí, cuando la repetibilidad de la receta y las transferencias controladas superan la limitación de limpieza conectada. Pídale al proveedor que demuestre un cambio de formato complejo, no solo la producción constante de una fórmula.
¿Debería cada color tener un equipo específico?
Por lo general, no. Utilice contenedores, filtros, mangueras, cubos o una línea completa exclusivos cuando la gravedad de la contaminación cruzada, la frecuencia de cambio y el costo del rechazo hagan que la limpieza compartida no sea rentable.
¿Para qué tamaño de lote debe diseñarse la línea de producción?
Utilice la distribución de pedidos habitual y el lote comercial recurrente más pequeño. Diseñar únicamente en función del pedido más grande puede provocar un llenado insuficiente, una alimentación inestable o un desperdicio excesivo durante las operaciones diarias.
¿Cómo debería influir la secuencia de colores en la elección del equipo?
Utilizar productos compatibles de forma progresiva, desde los más claros hasta los más oscuros, puede reducir la limpieza rutinaria. El equipo debe seguir proporcionando un acceso seguro y una verificación adecuada para los cambios inevitables de color o de composición química.
¿Qué se debe probar antes de comprar?
Realice pruebas con productos representativos, tanto fáciles como difíciles. Registre la producción, el consumo de energía y servicios, los residuos de transición, el tiempo de limpieza y liberación, los pasos de acceso, las muestras, los resultados del tamaño de partícula y la aceptación de la película.
Prepare una solicitud de cotización útil para una línea de productos de alta variedad.
Envíe a los proveedores una matriz de productos, tamaños de lote normales y mínimos, turnos planificados, cambios por día, secuencia de colores, familias de formulaciones, rango de tamaño de partícula objetivo, límites de aceptación, servicios disponibles, plano de planta, requisitos de control de polvo y pronóstico de expansión. Solicite un diagrama de flujo del proceso, límites de los equipos, método de limpieza previsto, plano de acceso, protocolo de prueba y supuestos en los que se basa la capacidad cotizada.
Para una revisión de la configuración, Contacta con MPMtek Con estos datos, una propuesta basada en la combinación real de pedidos será más útil que una basada en una única cifra máxima de kg/h.



