El tiempo de cambio de color rara vez se pierde en un retraso evidente. Se pierde en detalles menores: un extrusor caliente que aún no se puede abrir, polvo detrás de un sello, herramientas faltantes o un control de calidad que comienza demasiado tarde.
El objetivo real no es simplemente una limpieza más rápida, sino el tiempo transcurrido entre el último producto aceptable de un color y el primer producto aceptable del siguiente.
¿Por qué el cambio de color tarda tanto en una línea de producción de recubrimiento en polvo?
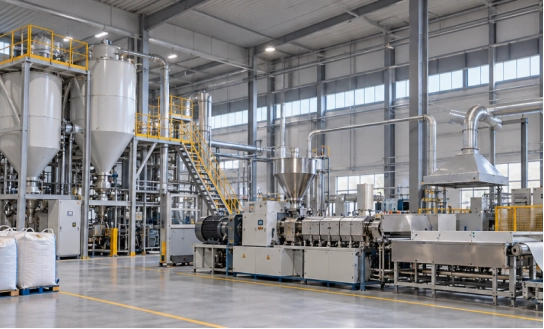
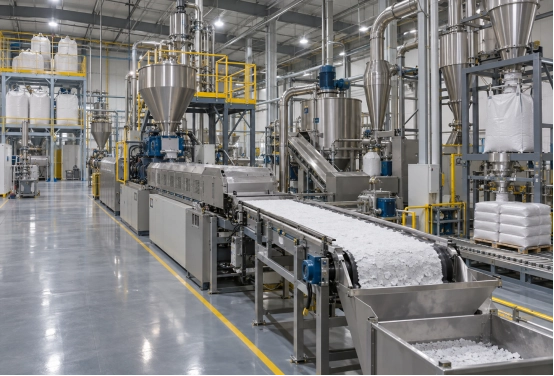
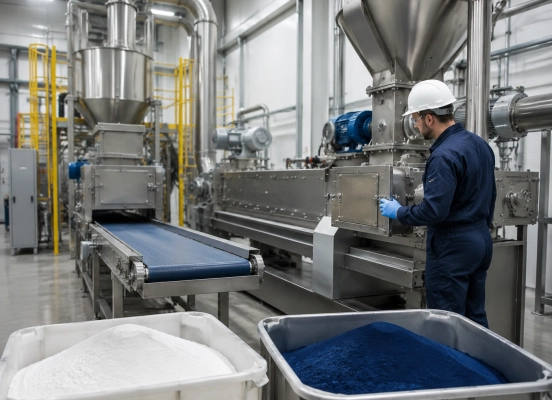
Un cambio completo afecta a la premezcla, la alimentación, la extrusión, el enfriamiento, la trituración, la molienda, el cribado, el transporte y la recolección. Cada sección maneja el material de manera diferente.
La mayoría de las demoras se deben al polvo residual, el enfriamiento del equipo, el desmontaje y el reensamblaje, la purga y la aprobación de calidad. Los puntos de retención suelen ser pequeños: válvulas, tornillos de alimentación, bordes de juntas, codos de conductos, ruedas clasificadoras y filtros.
Una planta registró dos horas para “limpieza”, pero menos de 70 minutos se dedicaron a ella. El tiempo restante se empleó para enfriar la extrusora, localizar juntas de repuesto y repetir una inspección que no se había documentado. Este patrón no es inusual.
¿Qué se debe preparar antes de que finalice la actual tanda de colores?
Se inicia un cambio rápido mientras el color actual aún está en funcionamiento.
Los tonos similares deben agruparse siempre que la formulación y los requisitos del cliente lo permitan. Normalmente, es más fácil pasar de blanco a gris claro que de negro a blanco. La compatibilidad de la resina también es importante; una secuencia de colores conveniente puede generar un cambio de extrusión complicado si se ignora la composición química.
Antes del cierre, la siguiente formulación, las materias primas, las etiquetas, los envases, las herramientas, los precintos y los formularios de inspección ya deben estar disponibles. Los operarios deben saber a qué secciones pertenecen. El personal de calidad debe saber cuándo llegará la primera muestra de transición.
Una lista de preparación práctica incluye:
- Confirme la siguiente receta y los límites de aceptación.
- Herramientas de aspiración, cepillos, raspadores, sellos y recipientes para el escenario.
- Asigne zonas de limpieza a operadores específicos.
- Identifique los filtros, mangueras y contenedores que deban cambiarse.
- Prepare el material de purga aprobado cuando sea necesario.
Esto elimina los tiempos de inactividad y evita decisiones apresuradas una vez que la línea de producción se detiene.
¿Cuál es la secuencia de limpieza más rápida y segura para un cambio de color?
La limpieza debe seguir el flujo normal del material. Una sección anterior que se limpie tarde puede liberar material en equipos que ya han sido aprobados.
La línea también necesita un estado de seguridad definido. Las normas de bloqueo, los límites de temperatura, los controles de polvo y las restricciones de acceso determinan cuándo se puede abrir el equipo y cómo se desarrolla el trabajo.
Equipos de premezclado y alimentación
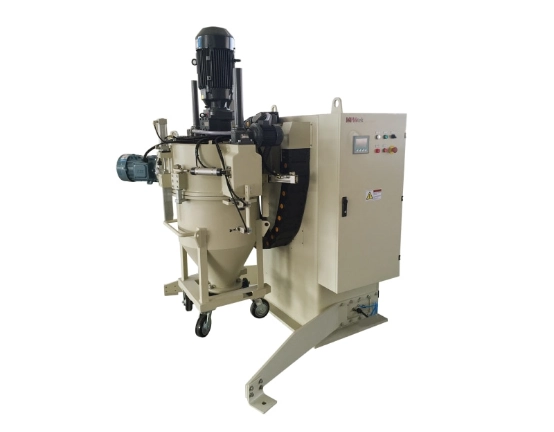
Vacíe la mezcladora, la tolva, el alimentador y la válvula de descarga a través del recorrido normal del producto antes de abrirlos. El polvo suelto se recoge más fácilmente antes de que se disperse por las superficies internas.
La limpieza por aspiración suele ser más controlada que la limpieza con aire comprimido. Revise la herramienta mezcladora, la junta del recipiente, la cara de la válvula, el tornillo alimentador y los huecos de la junta. Estas zonas liberan material lentamente durante la siguiente operación.
Para lotes pequeños y frecuentes, los recipientes de mezcla intercambiables pueden eliminar los tiempos de espera del proceso. mezclador contenedor Este sistema se utiliza de la siguiente manera: un contenedor puede avanzar mientras otro se limpia o se prepara.
Extrusora, cinta de refrigeración y trituradora
La extrusora suele controlar el programa de cambio de formato. Contiene material caliente y compactado, y no siempre se puede inspeccionar inmediatamente después de apagarla.
Ejecute el procedimiento de purga aprobado, aísle la máquina y espere a que alcance la temperatura de acceso especificada. Inspeccione la abertura de alimentación, las superficies del husillo, la salida del cilindro, la matriz y las juntas donde queden capas delgadas de material.
El desmontaje completo no siempre es mejor. Abrir cada sección durante cada cambio puede generar desperdicio de mano de obra, dañar los sellos y prolongar el tiempo de reinicio. El acceso necesario debe depender del contraste de color, la compatibilidad de la resina y los registros de inspección previos.
Revise la cinta de enfriamiento, el rascador, los bordes de los rodillos y la entrada de la trituradora. Una cinta que se ve limpia aún puede transportar varias virutas oscuras a un lote pálido. Superficies de contacto lisas y conjuntos de rascadores accesibles, como los que se utilizan en MPMtek Los sistemas de refrigeración hacen que esta etapa sea más fácil de verificar, en lugar de simplemente más fácil de borrar.
Sistema de fresado, conductos y recolección de ACM
Limpie la sección de molienda desde el molino hacia el punto de recolección final. Vacíe el molino ACM, zona de clasificación, ciclón, tamiz, tuberías y contenedores de producto en secuencia.
Inspeccione las juntas de los revestimientos, las palas del clasificador, los codos de los conductos, los conectores flexibles, las válvulas rotativas y los filtros. El polvo fino migra y se deposita. El material en una curva del conducto puede aparecer solo después de cambios en el flujo de aire.
Las tapas de apertura rápida y los conjuntos de clasificadores accesibles reducen el tiempo de inspección. Las configuraciones de MPMtek ACM se pueden diseñar teniendo en cuenta el acceso para la limpieza, lo cual suele ser más valioso en una planta multicolor que un pequeño aumento en la producción nominal. Se da por sentado que un molino difícil de inspeccionar acabará limpiándose.
¿Cómo pueden la purga y la inspección reducir el tiempo de limpieza y el desperdicio de materiales?
La purga debe basarse en el riesgo, no en el hábito.
Un cambio de oscuro a claro puede requerir más material de purga que dos tonos adyacentes. Un cambio de resina puede requerir un procedimiento diferente. Usar la misma cantidad de purga para cada trabajo desperdicia material en cambios sencillos y puede resultar en una limpieza insuficiente en los más difíciles.
Establezca puntos de inspección fijos y criterios de aceptación claros. Fotografías, luces de inspección, espejos y toallitas blancas ayudan a los operarios a revisar siempre los mismos lugares.
Tras el reensamblaje, procese una cantidad de transición limitada y tome una muestra antes de comenzar el envasado habitual. Verifique el color, las motas visibles, el tamaño de las partículas y el aspecto de la película, según sea necesario. La línea no se cambia al finalizar la limpieza, sino cuando el nuevo producto supera la inspección.
¿Qué características del equipo facilitan los cambios frecuentes de color?
Las plantas que procesan muchos colores deben evaluar la facilidad de limpieza junto con la producción y la potencia del motor.
Entre sus características útiles se incluyen:
- Recipientes de mezcla móviles o intercambiables
- Superficies de contacto con el producto lisas con pocas zonas muertas
- Válvulas accesibles, tornillos de alimentación, sellos y rascadores.
- Secciones de extrusora que se abren sin necesidad de un desmontaje excesivo.
- Rutas de transporte cortas con menos codos
- Cubiertas ACM y piezas de clasificación de acceso rápido
- Contenedores, mangueras y secciones de filtro extraíbles
El diseño adecuado depende del patrón de producción. Una línea de producción larga que fabrica un solo producto blanco tiene necesidades diferentes a las de un fabricante por contrato que produce ocho colores por turno.
Cuando una línea MPMtek se configura para la producción de lotes pequeños, la pregunta clave no es solo "¿Qué tan rápida es la máquina?", sino también "¿Qué piezas deben abrirse entre colores y cuánto tiempo llevará?". La respuesta a esta pregunta influye en la disposición, la estrategia de contenedores, el trazado de los conductos y el espacio de acceso.
¿Cómo se puede estandarizar y medir el rendimiento del cambio de color?
Un cambio de producción que depende de un solo operario experimentado no es un proceso controlado.
Cree procedimientos separados para cambios de bajo, medio y alto riesgo. Registre el tiempo dedicado a enfriamiento, limpieza, desmontaje, espera, reensamblaje, purga y aprobación de calidad. La mayor demora suele ocurrir donde el equipo lo espera.
Siga tres números:
- Tiempo transcurrido desde el último buen producto hasta el siguiente buen producto.
- Peso del material de purga y rechazado
- Tasa de aceptación en el primer intento
Analice los cambios de turno inusualmente largos junto a la línea mientras los detalles aún están frescos. Diez minutos de observación directa suelen revelar más que una hoja de cálculo mensual.
El cambio de color mejora cuando la programación, el acceso al equipo, la secuencia de limpieza y los criterios de aceptación se apoyan mutuamente. Para un nuevo o actualizado Línea de producción MPMtekEstos detalles deben definirse antes de que se fije la distribución. Es difícil añadir espacio para la limpieza posteriormente.
Preguntas frecuentes
P: ¿Cuánto tiempo debería tardar un cambio de color en un recubrimiento en polvo?
No existe un objetivo universal. El tamaño de la línea, el contraste de color, el sistema de resina, el acceso a los equipos y los requisitos de inspección son factores importantes. Un indicador útil es el tiempo de repetición de la planta para cada clase de cambio.
P: ¿Se puede utilizar aire comprimido para la limpieza?
Solo bajo el procedimiento de control de polvo aprobado por la planta. La limpieza con aspiradora es más fácil de controlar. El aire comprimido puede desplazar el polvo a zonas ocultas o crear una nube de polvo en suspensión.
P: ¿Es necesario desmontar completamente la extrusora cada vez que se cambia de color?
Por lo general, no. El desmantelamiento completo debe depender del riesgo de contaminación, la compatibilidad de la formulación, el diseño del equipo y el historial de inspecciones.
P: ¿Cuál es la forma más rápida de reducir el tiempo de cambio de formato?
Mida un cambio completo minuto a minuto. La primera mejora útil suele ser una mejor preparación, una mejor coordinación del enfriamiento o una mayor disciplina en la inspección, no un cepillado más rápido.