نادراً ما يضيع وقت تغيير اللون في تأخير واضح واحد. بل يختفي في أماكن أصغر: جهاز بثق ساخن لا يمكن فتحه بعد، مسحوق خلف مانع التسرب، أدوات مفقودة، أو فحص جودة يبدأ متأخراً جداً.
الهدف الحقيقي ليس مجرد تنظيف أسرع، بل هو الوقت الفاصل بين آخر منتج مقبول من لون معين وأول منتج مقبول من اللون التالي.
لماذا يستغرق تغيير اللون وقتاً طويلاً في خط إنتاج الطلاء بالبودرة؟
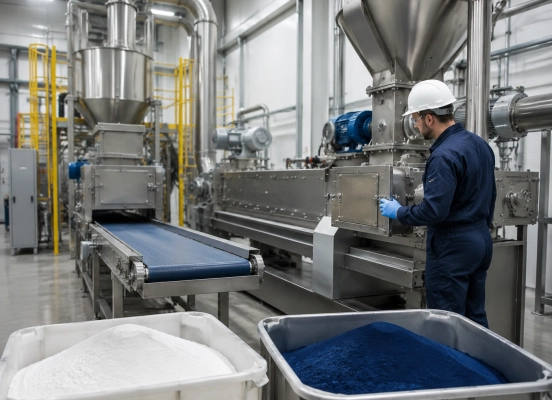
يشمل التغيير الكامل عمليات الخلط المسبق، والتغذية، والبثق، والتبريد، والسحق، والطحن، والغربلة، والنقل، والتجميع. كل قسم يحمل المواد بشكل مختلف.
معظم حالات التأخير ناتجة عن بقايا المسحوق، وتبريد المعدات، وتفكيكها وإعادة تجميعها، وتنظيفها، واعتماد الجودة. وتكون نقاط الاحتجاز عادةً صغيرة: الصمامات، وبراغي التغذية، وحواف الحشيات، وانحناءات القنوات، وعجلات التصنيف، والمرشحات.
سجل أحد المصانع ساعتين لـ"التنظيف"، لكن لم تتجاوز مدة التنظيف الفعلية 70 دقيقة. أما الوقت المتبقي فقد استُهلك في تبريد جهاز البثق، وتحديد أماكن الأختام البديلة، وإعادة فحص لم يُوثّق. وهذا النمط ليس غريباً.
ما الذي يجب تحضيره قبل انتهاء سباق الألوان الحالي؟
يبدأ التغيير السريع أثناء تشغيل اللون الحالي.
ينبغي تجميع الألوان المتشابهة حيثما تسمح بذلك تركيبة المنتج ومتطلبات العميل. عادةً ما يكون الانتقال من الأبيض إلى الرمادي الفاتح أسهل من الانتقال من الأسود إلى الأبيض. كما أن توافق الراتنج مهم أيضاً؛ إذ قد يؤدي تسلسل الألوان المناسب إلى صعوبة تغيير عملية البثق إذا تم تجاهل التركيب الكيميائي.
قبل الإغلاق، يجب أن تكون التركيبة التالية والمواد الخام والملصقات والحاويات والأدوات والأختام ونماذج الفحص متوفرة بالفعل. يجب أن يعرف المشغلون الأقسام التي تقع ضمن مسؤوليتهم. يجب أن يعرف موظفو الجودة موعد وصول أول عينة انتقالية.
تتضمن قائمة التحضيرات العملية ما يلي:
- قم بتأكيد الوصفة التالية وحدود القبول.
- أدوات شفط الهواء للمسرح، والفرش، والمكاشط، والأختام، والحاويات.
- قم بتعيين مناطق التنظيف للمشغلين المحددين.
- حدد الفلاتر والخراطيم والحاويات التي يجب تغييرها.
- قم بإعداد مواد التنظيف المعتمدة عند الحاجة.
هذا يزيل وقت التوقف ويمنع اتخاذ القرارات المتسرعة بعد توقف الخط.
ما هي أسرع وأسلم طريقة لتنظيف تغيير اللون؟
ينبغي أن تتم عملية التنظيف وفقًا لتدفق المواد الطبيعي. قد يؤدي تأخر تنظيف جزء من المنبع إلى تسرب مواد إلى المعدات التي تمت الموافقة عليها مسبقًا.
يحتاج الخط أيضاً إلى حالة أمان محددة. تحدد قواعد الإغلاق، وحدود درجة الحرارة، وضوابط الغبار، وقيود الوصول متى يمكن فتح المعدات وكيف يسير العمل.
معدات الخلط المسبق والتغذية
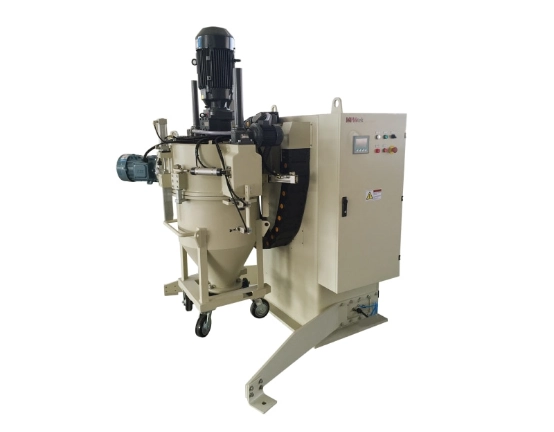
قم بتفريغ الخلاط، والقادوس، والمغذي، وصمام التفريغ عبر مسار المنتج المعتاد قبل فتحها. يسهل جمع المسحوق السائب قبل أن ينتشر على الأسطح الداخلية.
التنظيف بالمكنسة الكهربائية عادةً ما يكون أكثر تحكماً من النفخ بالهواء المضغوط. افحص أداة الخلط، ووصلة الوعاء، وسطح الصمام، ومسمار التغذية، وتجاويف الحشية. هذه المناطق تُطلق المواد ببطء أثناء التشغيل التالي.
بالنسبة للكميات الصغيرة المتكررة، يمكن لأوعية الخلط القابلة للتبديل أن تقلل من وقت الانتظار في العملية. من إنتاج شركة MPMtek. خلاط الحاويات تُستخدم الترتيبات بهذه الطريقة: يمكن لحاوية واحدة أن تتحرك للأمام بينما يتم تنظيف أو تجهيز حاوية أخرى.
جهاز البثق، وحزام التبريد، والكسارة
غالباً ما يتحكم جهاز البثق في جدول تغيير المنتج. وهو يحتوي على مواد دافئة ومضغوطة، ولا يمكن فحصه دائماً فور إيقاف التشغيل.
قم بتنفيذ إجراء التنظيف المعتمد، واعزل الجهاز، وانتظر حتى تصل درجة حرارة الوصول إلى المستوى المحدد. افحص فتحة التغذية، وأسطح اللولب، ومخرج الأسطوانة، والقالب، والوصلات التي لا تزال تحتوي على طبقات رقيقة من المادة.
لا يُعدّ التفكيك الكامل بالضرورة أفضل. ففتح كل قسم أثناء كل تغيير قد يُهدر الجهد، ويُتلف الأختام، ويُطيل وقت إعادة التشغيل. ينبغي أن يعتمد الوصول المطلوب على تباين الألوان، وتوافق الراتنج، وسجلات الفحص السابقة.
افحص حزام التبريد، والكاشطة، وحواف الأسطوانة، ومدخل الكسارة. قد يحمل الحزام النظيف ظاهريًا عدة رقائق داكنة اللون إلى دفعة فاتحة اللون. يجب أن تكون أسطح التلامس ملساء ومجموعات الكاشطة سهلة الوصول، كما هو مستخدم في MPMtek أنظمة التبريد تجعل هذه المرحلة أسهل في التحقق بدلاً من مجرد تسهيل مسحها.
نظام مطحنة ACM، وقنوات التهوية، ونظام التجميع
نظّف قسم الطحن من المطحنة باتجاه نقطة التجميع النهائية. أفرغ مطحنة ACM، منطقة التصنيف، الإعصار، المنخل، الأنابيب، وحاويات المنتج بالتسلسل.
افحص وصلات البطانة، وشفرات المصنف، ومرفقات القنوات، والموصلات المرنة، والصمامات الدوارة، والمرشحات. ينتقل المسحوق الناعم ويترسب. قد لا تظهر المواد في انحناء القناة إلا بعد تغيرات تدفق الهواء.
تُقلل الأغطية سهلة الفتح ووحدات التصنيف سهلة الوصول من وقت الفحص. يمكن تصميم تكوينات MPMtek ACM مع مراعاة سهولة التنظيف، وهو أمرٌ غالبًا ما يكون أكثر أهمية في المصانع متعددة الألوان من زيادة طفيفة في الإنتاج الاسمي. فالمطحنة التي يصعب فحصها سيتم تنظيفها تلقائيًا في نهاية المطاف.
كيف يمكن لعمليات التطهير والتفتيش أن تقلل من وقت التنظيف وهدر المواد؟
ينبغي أن يتبع التطهير المخاطر، وليس العادة.
قد يتطلب تغيير اللون من الداكن إلى الفاتح كمية أكبر من مادة التنظيف مقارنةً بتغيير لونين متجاورين. كما قد يتطلب تغيير الراتنج إجراءً مختلفًا. استخدام نفس كمية مادة التنظيف في كل عملية يُهدر المادة في عمليات التغيير السهلة، وقد لا يُنظف عمليات التغيير الصعبة بشكل كافٍ.
حدد نقاط تفتيش ثابتة ومعايير قبول واضحة. تساعد الصور وأضواء التفتيش والمرايا والمناديل البيضاء المشغلين على فحص نفس المواقع في كل مرة.
بعد إعادة التجميع، قم بتشغيل كمية انتقالية محدودة واختبرها قبل بدء التعبئة والتغليف العادية. تحقق من اللون، والشوائب المرئية، وحجم الجسيمات، ومظهر الغشاء عند الحاجة. لا يتم تغيير خط الإنتاج عند انتهاء التنظيف، وإنما يتم تغييره عندما يجتاز المنتج الجديد الفحص.
ما هي ميزات المعدات التي تسهل تغيير الألوان بشكل متكرر؟
ينبغي على المصانع التي تتعامل مع العديد من الألوان تقييم سهولة التنظيف إلى جانب الإنتاج وقوة المحرك.
تشمل الميزات المفيدة ما يلي:
- حاويات خلط متحركة أو قابلة للتبديل
- أسطح تلامس المنتج ناعمة مع مناطق ميتة قليلة
- صمامات، وبراغي تغذية، وأختام، وكاشطات يسهل الوصول إليها
- أجزاء الطارد التي تُفتح دون الحاجة إلى تفكيك مفرط
- مسارات نقل قصيرة ذات عدد أقل من الانحناءات
- أغطية ACM وأجزاء المصنف سهلة الوصول
- صناديق وخراطيم وأجزاء ترشيح قابلة للإزالة
يعتمد التصميم الأمثل على نمط الإنتاج. فخط إنتاج طويل مخصص لحملة تسويقية واحدة ينتج منتجًا أبيض اللون له احتياجات مختلفة عن مصنع متعاقد ينتج ثمانية ألوان في كل وردية.
عندما يتم تكوين خط إنتاج MPMtek لإنتاج دفعات صغيرة، فإن السؤال المفيد ليس فقط "ما مدى سرعة الآلة؟" بل هو أيضًا "ما هي الأجزاء التي يجب فتحها بين الألوان، وكم من الوقت سيستغرق ذلك؟" تؤثر هذه الإجابة على التخطيط، واستراتيجية الحاويات، وتوجيه القنوات، ومساحة الوصول.
كيف يمكنك توحيد وقياس أداء تغيير الألوان؟
إن عملية التغيير التي تعتمد على مشغل واحد ذي خبرة ليست عملية خاضعة للرقابة.
أنشئ إجراءات منفصلة للتغييرات منخفضة ومتوسطة وعالية المخاطر. سجّل الوقت المستغرق في التبريد والتنظيف والتفكيك والانتظار وإعادة التجميع والتطهير والموافقة على الجودة. غالبًا ما يكون التأخير الأطول في غير المكان الذي يتوقعه الفريق.
تتبع ثلاثة أرقام:
- الوقت من آخر منتج جيد إلى المنتج الجيد التالي
- وزن المواد المتخلص منها والمرفوضة
- معدل القبول من المحاولة الأولى
راجع فترات التغيير الطويلة غير المعتادة بجانب خط الإنتاج بينما لا تزال التفاصيل حاضرة في ذهنك. فعشر دقائق من الملاحظة المباشرة غالباً ما تكشف أكثر مما يكشفه جدول بيانات شهري.
تتحسن عملية تغيير الألوان عندما تدعم الجدولة، وإمكانية الوصول إلى المعدات، وتسلسل التنظيف، ومعايير القبول بعضها بعضًا. بالنسبة لنظام جديد أو مُطوَّر خط إنتاج MPMtekينبغي تسوية هذه التفاصيل قبل تثبيت التصميم النهائي. فإضافة مساحة للتنظيف لاحقاً أمرٌ يصعب تحقيقه.
أسئلة متكررة
س: كم من الوقت يستغرق تغيير لون الطلاء المسحوق؟
لا يوجد هدف موحد. فحجم خط الإنتاج، وتباين الألوان، ونظام الراتنج، وسهولة الوصول إلى المعدات، ومتطلبات الفحص، كلها عوامل مهمة. ويُعدّ الوقت القابل للتكرار في المصنع لكل فئة من فئات التغيير معيارًا مفيدًا.
س: هل يمكن استخدام الهواء المضغوط للتنظيف؟
يُسمح بذلك فقط وفقًا لإجراءات مكافحة الغبار المعتمدة في المصنع. التنظيف بالمكنسة الكهربائية أسهل في احتواء الغبار. قد ينقل الهواء المضغوط المسحوق إلى أماكن مخفية أو يُثير سحابة غبار في الهواء.
س: هل يجب تفكيك جهاز البثق بالكامل عند كل تغيير للون؟
عادةً لا. يجب أن يعتمد التفكيك الكامل على مخاطر التلوث، وتوافق التركيبة، وتصميم المعدات، وسجل الفحص.
س: ما هي أسرع طريقة لتقليل وقت التغيير؟
قم بقياس عملية تغيير كاملة دقيقة بدقيقة. غالباً ما يكون التحسين الأول المفيد هو تحسين التحضير، أو تنسيق التبريد، أو دقة الفحص - وليس سرعة التنظيف بالفرشاة.