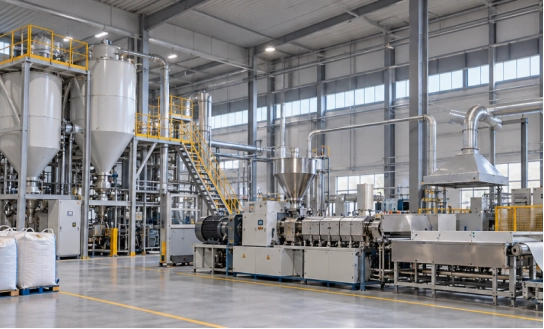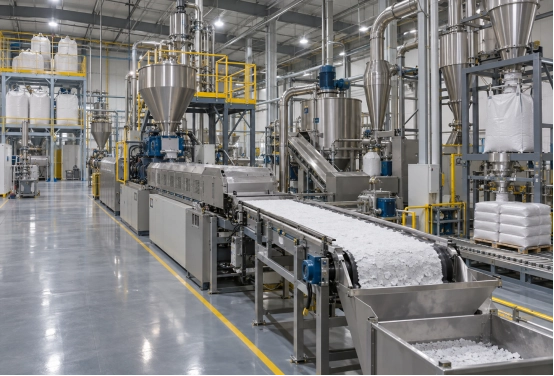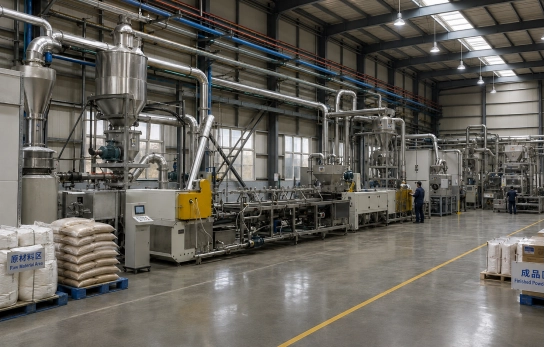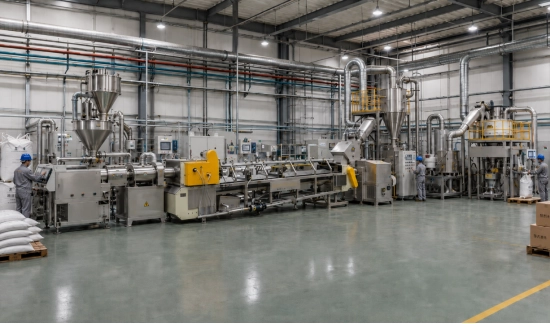
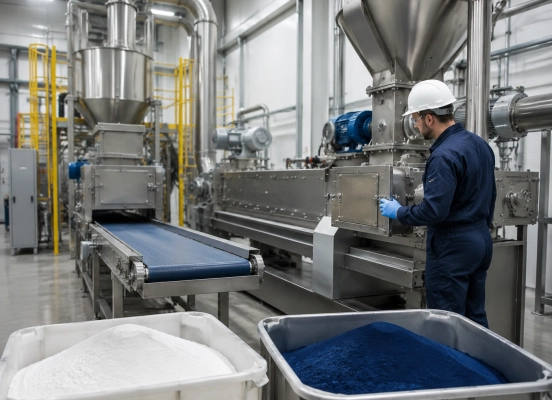
Renk değiştirme süresi nadiren tek bir bariz gecikmeyle kaybedilir. Daha çok küçük yerlerde kaybolur: henüz açılamayan sıcak bir ekstrüder, contanın arkasında kalan toz, eksik aletler veya çok geç başlayan bir kalite kontrolü.
Asıl hedef sadece daha hızlı temizlik değil. Asıl hedef, bir renkteki son kabul edilebilir ürün ile bir sonraki renkteki ilk kabul edilebilir ürün arasındaki süredir.
Toz boya üretim hattında renk değişimi neden bu kadar uzun sürüyor?
Komple bir dönüşüm, ön karıştırma, besleme, ekstrüzyon, soğutma, kırma, öğütme, eleme, taşıma ve toplama aşamalarını kapsar. Her bölüm malzemeyi farklı şekilde işler.
Gecikmelerin çoğu artık tozdan, ekipman soğutmasından, sökme ve yeniden montajdan, temizlemeden ve kalite onayından kaynaklanır. Gecikme noktaları genellikle küçüktür: vanalar, besleme vidaları, conta kenarları, kanal kıvrımları, sınıflandırıcı tekerlekleri ve filtreler.
Bir tesiste "temizlik" için iki saat kaydedilmişti, ancak bu sürenin 70 dakikasından azı temizlikle ilgiliydi. Geri kalan zaman, ekstrüderin soğutulmasına, yedek contaların bulunmasına ve belgelenmemiş bir denetimin tekrarlanmasına harcandı. Bu durum alışılmadık bir durum değil.
Mevcut renkli koşu sona ermeden önce neler hazırlanmalıdır?
Mevcut renk hala yanarken hızlı bir renk değişimi başlıyor.
Formülasyon ve müşteri gereksinimleri izin verdiği ölçüde benzer tonlar gruplandırılmalıdır. Beyazdan açık griye geçiş genellikle siyahtan beyaza geçişten daha kolaydır. Reçine uyumluluğu da önemlidir; uygun bir renk dizisi, kimya göz ardı edilirse zor bir ekstrüzyon değişimine neden olabilir.
Kapanmadan önce, bir sonraki formülasyon, hammaddeler, etiketler, kaplar, aletler, contalar ve denetim formları zaten hazır olmalıdır. Operatörler hangi bölümlerden sorumlu olduklarını bilmelidir. Kalite personeli, ilk geçiş numunesinin ne zaman geleceğini bilmelidir.
Pratik bir hazırlık listesi şunları içerir:
- Bir sonraki tarifi ve kabul sınırlarını onaylayın.
- Sahne vakum aletleri, fırçalar, kazıyıcılar, contalar ve kaplar.
- Temizlik bölgelerini belirlenmiş operatörlere atayın.
- Değiştirilmesi gereken filtreleri, hortumları ve hazneleri belirleyin.
- Gerektiğinde onaylı temizleme malzemesini hazırlayın.
Bu, bekleme süresini ortadan kaldırır ve hat durduktan sonra aceleci kararlar alınmasını önler.
Renk değiştiren bir ürün için en hızlı ve güvenli temizleme sırası nedir?
Temizleme işlemi normal malzeme akışına uygun olarak yapılmalıdır. Geç temizlenen bir üst bölüm, daha önce onaylanmış ekipmanlara malzeme sızdırabilir.
Üretim hattının ayrıca tanımlanmış bir güvenli duruma da ihtiyacı vardır. Kilitleme kuralları, sıcaklık limitleri, toz kontrolü ve erişim kısıtlamaları, ekipmanın ne zaman açılabileceğini ve işin nasıl devam edeceğini belirler.
Ön Karıştırma ve Besleme Ekipmanları
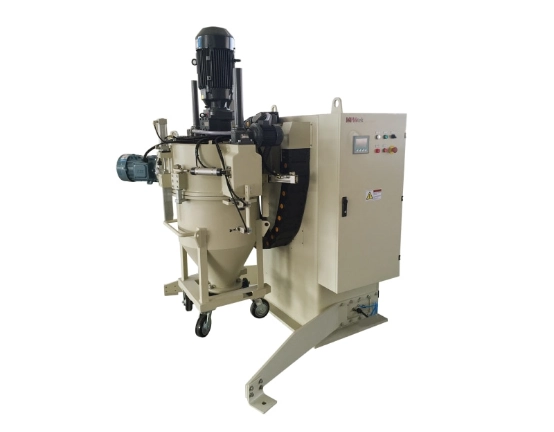
Karıştırıcıyı, hazneyi, besleyiciyi ve boşaltma vanasını açmadan önce normal ürün yolundan boşaltın. Gevşek tozun iç yüzeylere yayılmadan önce toplanması daha kolaydır.
Vakumla temizleme genellikle basınçlı hava üflemeye göre daha kontrollüdür. Karıştırıcı aleti, kap dikişini, valf yüzeyini, besleme vidasını ve conta yuvalarını kontrol edin. Bu alanlar bir sonraki çalıştırma sırasında malzemeyi yavaşça bırakır.
Sık ve küçük miktarlarda üretim yapılıyorsa, değiştirilebilir karıştırma kapları bekleme süresini ortadan kaldırabilir. MPMtek'in konteyner karıştırıcı Bu düzenlemeler şu şekilde kullanılır: Bir konteyner ilerlerken diğeri temizlenebilir veya hazırlanabilir.
Ekstrüder, Soğutma Bandı ve Kırıcı
Ekstrüder genellikle geçiş programını kontrol eder. Sıcak, sıkıştırılmış malzeme içerir ve kapatıldıktan hemen sonra her zaman kontrol edilemez.
Onaylanmış temizleme işlemini çalıştırın, makineyi izole edin ve belirtilen erişim sıcaklığına ulaşılmasını bekleyin. Besleme açıklığını, vida yüzeylerini, namlu çıkışını, kalıbı ve ince malzeme katmanlarının kaldığı bağlantı yerlerini inceleyin.
Tamamen sökme işlemi otomatik olarak daha iyi anlamına gelmez. Her değişiklik sırasında her bölümü açmak iş gücünü boşa harcayabilir, contalara zarar verebilir ve yeniden başlatma süresini uzatabilir. Gerekli erişim, renk kontrastına, reçine uyumluluğuna ve önceki denetim kayıtlarına bağlı olmalıdır.
Soğutma bandını, sıyırıcıyı, silindir kenarlarını ve kırıcı girişini kontrol edin. Temiz görünen bir bant bile açık renkli bir partiye birkaç koyu renkli talaş taşıyabilir. Pürüzsüz temas yüzeyleri ve erişilebilir sıyırıcı tertibatları, kullanıldığı gibi MPMtek'in Soğutma sistemleri, bu aşamayı sadece silmeyi kolaylaştırmak yerine doğrulamayı da kolaylaştırır.
ACM Değirmeni, Borulama ve Toplama Sistemi
Öğütme bölümünü, öğütme makinesinden son toplama noktasına doğru temizleyin. Boşaltın. ACM değirmeniSırasıyla sınıflandırma bölgesi, siklon, elek, borular ve ürün kapları.
Boru bağlantılarını, sınıflandırıcı bıçaklarını, kanal dirseklerini, esnek bağlantı elemanlarını, döner vanaları ve filtreleri inceleyin. İnce toz hareket eder ve çöker. Kanal kıvrımındaki malzeme, yalnızca hava akışı değişikliklerinden sonra ortaya çıkabilir.
Hızlı açılan kapaklar ve erişilebilir sınıflandırıcı düzenekleri, denetim süresini azaltır. MPMtek ACM konfigürasyonları, temizlik erişimi göz önünde bulundurularak düzenlenebilir; bu da çok renkli bir tesiste nominal çıktıdaki küçük bir artıştan genellikle daha değerlidir. Denetlenmesi zor olan bir değirmen, eninde sonunda varsayıma göre temizlenecektir.
Temizleme ve Kontrol İşlemleri Temizlik Süresini ve Malzeme İsrafını Nasıl Azaltabilir?
Temizleme işlemi alışkanlığa değil, riske göre yapılmalıdır.
Koyu renkten açık renge geçiş, iki komşu tona göre daha fazla temizleme malzemesi gerektirebilir. Reçine değişimi ise tamamen farklı bir prosedür gerektirebilir. Her iş için aynı temizleme miktarını kullanmak, kolay değişimlerde malzeme israfına yol açarken, zor değişimlerde yetersiz temizliğe neden olabilir.
Sabit kontrol noktaları ve net kabul kriterleri belirleyin. Fotoğraflar, kontrol lambaları, aynalar ve beyaz mendiller, operatörlerin her seferinde aynı yerleri kontrol etmesine yardımcı olur.
Yeniden montajdan sonra, normal paketlemeye başlamadan önce sınırlı miktarda geçiş ürünü üretin ve örnek alın. Gerektiğinde renk, görünür lekeler, partikül boyutu ve film görünümünü kontrol edin. Temizleme işlemi bittiğinde hat değiştirilmez. Hat, yeni ürün denetimden geçtiğinde değiştirilir.
Hangi ekipman özellikleri sık renk değişimini kolaylaştırır?
Birden fazla rengi işleyen tesisler, verim ve motor gücünün yanı sıra temizlenebilirliği de değerlendirmelidir.
Faydalı özellikler şunlardır:
- Hareketli veya değiştirilebilir karıştırma kapları
- Ölü bölgelerin az olduğu, pürüzsüz ürün temas yüzeyleri.
- Erişilebilir vanalar, besleme vidaları, contalar ve sıyırıcılar
- Aşırı sökme işlemine gerek kalmadan açılabilen ekstrüder bölümleri
- Daha az dönüş noktasına sahip kısa taşıma güzergahları
- ACM kapakları ve sınıflandırıcı parçalarına hızlı erişim
- Çıkarılabilir hazneler, hortumlar ve filtre bölümleri
Doğru tasarım, üretim modeline bağlıdır. Tek bir beyaz ürün üreten uzun bir üretim hattının ihtiyaçları, vardiya başına sekiz farklı renk üreten bir fason üreticinin ihtiyaçlarından farklıdır.
MPMtek hattı küçük parti üretimi için yapılandırıldığında, faydalı soru sadece "Makine ne kadar hızlı?" değil, aynı zamanda "Renkler arasında hangi parçaların açılması gerekiyor ve bu ne kadar sürecek?" sorusudur. Bu sorunun cevabı, yerleşim düzenini, konteyner stratejisini, kanal güzergahını ve erişim alanını etkiler.
Renk değiştirme performansını nasıl standartlaştırabilir ve ölçebilirsiniz?
Tek bir deneyimli operatöre bağlı olan bir geçiş işlemi, kontrollü bir süreç değildir.
Düşük, orta ve yüksek riskli değişiklikler için ayrı prosedürler oluşturun. Soğutma, temizleme, sökme, bekleme, yeniden montaj, arındırma ve kalite onayı için harcanan zamanı kaydedin. En uzun gecikme genellikle ekibin beklediği yerde olmaz.
Üçüncü parçanın numaraları:
- Son kaliteli üründen bir sonraki kaliteli ürüne kadar geçen süre.
- Atık ve reddedilen malzeme ağırlığı
- İlk geçişte kabul oranı
Ayrıntılar henüz tazeyken, hat kenarında alışılmadık derecede uzun süren geçişleri inceleyin. On dakikalık doğrudan gözlem, genellikle aylık bir elektronik tablodan daha fazla bilgi ortaya çıkarır.
Zamanlama, ekipman erişimi, temizlik sırası ve kabul kriterleri birbirini desteklediğinde renk değiştirme işlemi daha verimli hale gelir. Yeni veya yükseltilmiş bir sistem için MPMtek üretim hattıBu detaylar yerleşim planı kesinleşmeden önce halledilmelidir. Temizlik alanı sonradan eklemek zordur.
Sık Sorulan Sorular
S: Toz boya rengi değiştirme işlemi ne kadar sürmelidir?
Evrensel bir hedef yok. Hat boyutu, renk kontrastı, reçine sistemi, ekipman erişimi ve denetim gereksinimlerinin hepsi önemli. Faydalı bir kıyaslama noktası, tesisin her geçiş sınıfı için tekrarlanabilir süresidir.
S: Basınçlı hava temizlik için kullanılabilir mi?
Sadece tesisin onaylı toz kontrol prosedürü kapsamında kullanılabilir. Vakumlu temizleme ile toz kontrolü daha kolaydır. Basınçlı hava, tozu gizli alanlara taşıyabilir veya havada toz bulutu oluşturabilir.
S: Her renk değişimi için ekstrüder tamamen sökülmeli mi?
Genellikle hayır. Tamamen sökme işlemi, kontaminasyon riski, formülasyon uyumluluğu, ekipman tasarımı ve denetim geçmişine bağlı olmalıdır.
S: Geçiş süresini kısaltmanın en hızlı yolu nedir?
Bir geçiş işlemini dakika dakika ölçün. İlk faydalı iyileştirme genellikle daha iyi hazırlık, soğutma koordinasyonu veya denetim disiplinidir; daha hızlı fırçalama değil.