
A produção de alta variedade exige equipamentos selecionados para produção comercializável em várias campanhas curtas, e não simplesmente para a maior capacidade nominal em kg/h. Comece com quatro critérios: distribuição real do tamanho dos lotes, frequência de troca de ferramentas, risco de contaminação e o tempo necessário para limpar e verificar todas as áreas de contato com o produto. A melhor configuração é aquela que atende aos requisitos de qualidade com o menor tempo combinado de produção, troca de ferramentas, espera e aprovação.
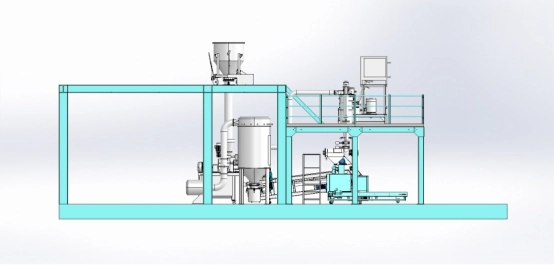
Comece pela produção efetiva, não pela capacidade nominal.
Uma máquina projetada para alta produção contínua pode ser subutilizada quando os pedidos são pequenos. Cada lote pode exigir o armazenamento de materiais, purga, resfriamento, desmontagem, limpeza, remontagem, uma amostra de transição e liberação de qualidade. Essas atividades não estão incluídas na capacidade nominal.
Defina sucesso como quilogramas vendáveis por hora programada. Essa métrica revela se máquinas mais rápidas realmente melhoram o planejamento semanal ou apenas chegam mais cedo à próxima parada de limpeza. Também permite comparar diferentes layouts de linha em uma mesma base comercial.
Mapeie o Mix de Produtos Real
Antes de solicitar orçamentos, crie uma linha para cada família de produtos recorrentes. Registro:
- massa normal e mínima do lote;
- lotes e mudanças de cor por turno;
- Química da resina e faixa de temperatura de processamento;
- transições de claro para escuro, de escuro para claro e transições incompatíveis;
- distribuição alvo do tamanho das partículas e limites para partículas de tamanho excessivo;
- Critérios de aceitação para manchas visíveis, cor, película e arraste.
Diferencie uma mudança de tonalidade de uma mudança química. Duas cores vizinhas podem compartilhar um método de limpeza controlado, enquanto uma mudança de resina ou aditivo pode exigir testes diferentes de purga, acesso e liberação. Use a sequência de produção real, não um número médio de cores. O guia da MPMtek para um processo controlado procedimento de mudança de cor Identifica pontos de retenção comuns desde a alimentação até a coleta final.
Comparação entre arquiteturas de linhas integradas e modulares
Não existe um nível de automação ideal para todos os trabalhos com grande variedade de produtos. Compare a área de limpeza criada por cada configuração.
| Arquitetura | Força | Compensação de Alta Mistura | Melhor ajuste |
| Linha integrada | Transferência coordenada e menos transferências manuais. | Mais superfícies conectadas podem se juntar a cada transição. | Campanhas mais longas com receitas repetíveis |
| Máquinas separadas | Cada etapa pode ser isolada e agendada independentemente. | Mais manuseio e coordenação do operador | Pequenos lotes e mudanças frequentes no processo. |
| Layout híbrido | Automatiza gargalos estáveis, mantendo buffers selecionados ou contêineres removíveis. | Requer controles rigorosos e identificação precisa dos materiais. | Uma carteira de encomendas mista, com lotes tanto para campanhas quanto para encomendas personalizadas. |
Analise os detalhes. compensações automáticas e de linha separada Antes de definir o layout, uma solução híbrida pode ser mais útil do que escolher um dos extremos. Por exemplo, uma fábrica pode usar extrusão e moagem controladas, mantendo a pré-mistura em contêineres móveis fora de operação.
Avalie cada etapa do processo de transição.
Os equipamentos de alta mistura devem ser avaliados pela sua capacidade de reter o produto anterior e pela forma como os operadores os inspecionam.
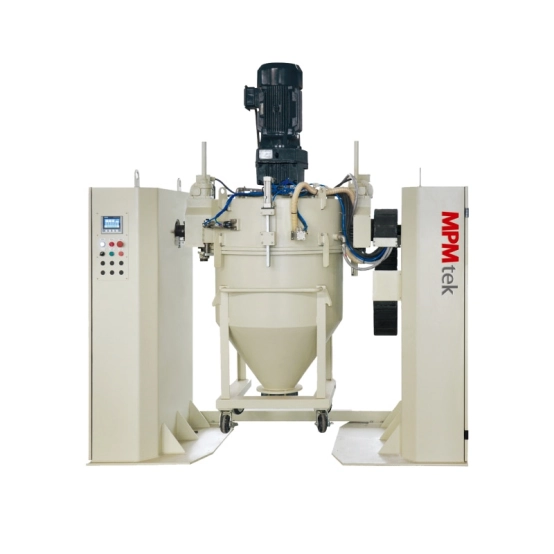
Misturar e alimentar: A misturador de recipiente móvel É possível separar a cabeça de mistura do recipiente e permitir que outro recipiente seja preparado fora de linha. Pergunte como acessar a válvula, as vedações, o agitador, o triturador, a rosca alimentadora e a interface de acoplamento. Recipientes extras só melhoram o planejamento se forem identificados, armazenados e limpos seguindo um procedimento controlado.
Extrusão: Compare o acesso à zona de alimentação, aos eixos dos parafusos, ao cilindro, à saída e à matriz. Solicite um método documentado de purga e abertura segura para formulações representativas. Uma purga curta não significa automaticamente uma troca completa; o ponto final necessário depende da composição química, do contraste de cores e do limite de aceitação do cliente.
Resfriamento e trituração: Inspecione as bordas dos rolos, as juntas das correias ou ripas, os conjuntos raspadores, as entradas do britador e as calhas de descarga. Pequenas partículas retidas nesses pontos podem se tornar manchas visíveis em uma leva posterior de material mais claro. Superfícies acessíveis e espaço suficiente para manutenção são mais importantes do que um layout compacto e atraente.
Moagem e coleta: Defina o limite de limpeza ao redor do Sistema de moagem ACMCiclone, peneira, dutos, conectores flexíveis, filtros, válvulas rotativas e silos de produto. Longos percursos de tubulação e curvas adicionam pontos de retenção e inspeção. Pergunte quais peças podem ser abertas sem comprometer o alinhamento e quais filtros, mangueiras ou silos podem ser trocados.
Dedique peças de contato ou mesmo uma linha completa somente quando o risco de contaminação e a carga de trabalho recorrente o justificarem. A dedicação seletiva para famílias de peças muito escuras, metálicas ou incompatíveis por outros motivos pode ser mais econômica do que duplicar todas as máquinas.
Calcule a capacidade efetiva antes de dimensionar a linha.
Utilize esta equação de planejamento:
Produção efetiva (kg/h) = massa do lote comercializável (kg) / tempo total decorrido (h)
O tempo total decorrido inclui operação, troca de formato, espera, amostragem e aprovação. Como exemplo ilustrativo, uma linha com capacidade nominal de 300 kg/h precisa de 24 minutos para processar um lote de 120 kg. Se a troca de formato e a liberação levarem mais 36 minutos, a produção efetiva será de 120 kg/h. Se uma configuração diferente reduzir esse tempo ocioso para 15 minutos, a produção efetiva passa a ser de aproximadamente 185 kg/h.
120 kg / ((24 + 15) / 60) = 184.6 kg/h
Isto não é uma alegação de desempenho. Substitua cada entrada por testes cronometrados para a formulação, sequência, equipe e método de aceitação reais. Modele também o desperdício ou o pó de transição; a massa vendável pode ser menor que a massa do lote.
Avaliar controles, segurança e ampliação de escala
Os controles devem prevenir erros de receita e de recipiente, e não apenas acionar motores. Especifique permissões de receita, identificação de lote, registros de parâmetros, histórico de alarmes e confirmação de que o recipiente ou coletor correto está conectado. As listas de verificação de limpeza e a liberação de qualidade devem ter responsáveis definidos.
Os riscos relacionados à poeira dependem dos materiais e do processo. É necessário um levantamento documentado dos riscos de poeira, medidas adequadas de coleta e proteção, proteção de máquinas, intertravamentos, procedimentos de bloqueio e etiquetagem, além de comprovação de conformidade para o local de instalação. Confirme as necessidades de serviços públicos e as cargas de extração tanto em condições normais de operação quanto em condições de pior cenário.
Antes da compra, execute fórmulas representativas em escala laboratorial ou piloto e, em seguida, confirme as alterações que ocorrem durante a ampliação da escala de produção. Compare as amostras em termos de dispersão, condição do chip, distribuição do tamanho das partículas, recuperação e desempenho do filme, em vez de presumir uma ampliação geométrica.
FAQ
As perguntas a seguir ajudam a testar se um sistema proposto é adequado para a produção diária de alta variedade, em vez de uma única demonstração.
Uma linha totalmente automática é adequada para produção de alta variedade?
Sim, quando a repetibilidade da receita e as transferências controladas superam a maior margem de limpeza existente. Peça ao fornecedor para demonstrar uma transição complexa, não apenas a produção constante de uma única fórmula.
Cada cor deve ter equipamento dedicado?
Geralmente não. Utilize recipientes, filtros, mangueiras, caixas ou uma linha completa dedicados quando a gravidade da contaminação cruzada, a frequência de troca e o custo da rejeição tornarem a limpeza compartilhada antieconômica.
Qual o tamanho de lote ideal para o projeto da linha de produção?
Utilize a distribuição de pedidos normal e o menor lote comercial recorrente. Projetar considerando apenas o maior pedido pode resultar em baixo nível de preenchimento, alimentação instável ou desperdício excessivo durante a transição em trabalhos do dia a dia.
Como a sequência de cores deve influenciar a escolha do equipamento?
A utilização de produtos compatíveis, desde os mais claros até os mais escuros, pode reduzir a necessidade de limpeza rotineira. No entanto, os equipamentos devem continuar a permitir o acesso seguro e a verificação de eventuais alterações de composição química ou de produtos químicos, quando estas ocorrem entre os mais escuros.
O que deve ser testado antes da compra?
Execute testes com produtos representativos, tanto fáceis quanto difíceis. Registre a produção, o consumo de energia e utilidades, os resíduos de transição, o tempo de limpeza e liberação, as etapas de acesso, as amostras, os resultados de tamanho de partícula e a aceitação do filme.
Prepare uma solicitação de cotação (RFQ) útil para uma linha de produção de alta variedade.
Envie aos fornecedores uma matriz de produtos, tamanhos de lote normais e mínimos, turnos planejados, trocas por dia, sequência de cores, famílias de formulações, faixa de tamanho de partícula alvo, limites de aceitação, utilidades disponíveis, planta baixa, requisitos de controle de poeira e previsão de expansão. Solicite um fluxograma do processo, limites dos equipamentos, método de limpeza esperado, desenho de acesso, protocolo de teste e premissas que justificam a capacidade cotada.
Para uma revisão de configuração, Entre em contato com a MPMtek Com esses dados, uma proposta baseada na composição real dos pedidos será mais útil do que uma construída em torno de um único valor máximo de kg/h.



