
Em uma fábrica de revestimento em pó, a extrusora é a etapa onde uma fórmula se transforma em produto. O lote chega como uma pré-mistura seca e sai como um pó fundido uniforme, e o que acontece nesse meio tempo determina em grande parte como o pó será moído, peneirado, fluirá e pulverizado posteriormente. A extrusão realiza três tarefas simultaneamente — fundir a resina, dispersar pigmentos e aditivos e impulsionar o pó fundido através da matriz com viscosidade controlada — portanto, quando qualquer uma dessas etapas apresenta problemas, surgem defeitos nas etapas seguintes: cores irregulares, tamanho de partícula descontrolado, baixa fluidez. O moinho não consegue corrigir a má dispersão, e a peneiração não consegue restaurar o brilho perdido no cilindro.
1. Temperatura da zona do barril
A temperatura da zona determina a viscosidade da massa fundida, e a viscosidade da massa fundida controla quase tudo o resto: molhagem do pigmento, fluidez da mistura e a aparência do filamento na matriz. Se a viscosidade for muito baixa, a resina fica subfundida, deixando grumos que posteriormente se manifestam como partículas grosseiras. Se for muito alta, os aditivos se degradam, os pigmentos se deslocam e os sistemas reativos podem começar a reticular no cilindro — o clássico extrudado gelificado e fibroso.
Regra prática: considere o perfil da zona, e não um número isolado, como o parâmetro. Os sistemas de poliéster normalmente operam em torno de 110–150 °C, dependendo da qualidade, mas sempre confirme com os dados do seu fornecedor de resina. Mantenha as mudanças de zona para zona graduais para que a massa fundida esteja totalmente desenvolvida na seção de dosagem. Nosso guia sobre Como a taxa de aquecimento afeta a eficiência e a qualidade da extrusão aprofunda-se nessas compensações.
2. Velocidade do parafuso
A velocidade da rosca define o cisalhamento a que o material é submetido e o tempo que ele permanece no cilindro. Aumente essa velocidade e você obterá mais energia de mistura — útil para pigmentos de difícil dispersão —, mas também mais calor e menor tempo de residência, de modo que os pontos de ajuste de ontem podem estar muito quentes hoje. Diminua a velocidade e a dispersão será prejudicada.
Regra prática: altere a velocidade da rosca em pequenos incrementos e deixe a linha estabilizar novamente antes de avaliar o resultado. Nunca compense um problema de viscosidade aumentando a velocidade da rosca sem necessidade — isso mascara a causa e queima o material.
3. Taxa de alimentação
A taxa de alimentação define a produtividade e altera diretamente a carga térmica no cilindro: o calor provém tanto dos aquecedores de zona quanto do cisalhamento mecânico, portanto, quando a taxa de alimentação aumenta repentinamente, a temperatura de fusão acompanha esse aumento com um atraso de vários minutos. Acelerações rápidas são a causa usual de "partículas frias" — grumos subfundidos que se transformam em partículas maiores no pó final — enquanto um alimentador com alimentação insuficiente causa fluxo pulsante e estrias.
Regra prática: altere a taxa de alimentação gradualmente e direcione o primeiro material após uma rampa para a remoagem, em vez de para o fluxo de produto.
4. Contrapressão
A contrapressão na matriz mantém o material fundido compacto e homogêneo ao sair do cilindro. Se for muito baixa, o filamento colapsa de forma irregular, causando variações no brilho e na densidade do pó entre lotes. Se for excessiva, o tempo de residência aumenta e o material fundido aquece mais — uma fórmula sensível pode se degradar mesmo que todas as zonas apresentem leituras perfeitas.
Regra prática: encontre o nível em que o fio fica estável e uniforme, e então o insira na receita; um ponto de ajuste repetível é mais importante do que o número exato.
5. Viscosidade da resina fundida
Este é o parâmetro que você seleciona ao escolher a resina, não no painel de controle. Uma resina de baixa viscosidade extruda facilmente, mas oferece menos torque de mistura; uma de alta viscosidade requer mais calor e cisalhamento. Duas fórmulas com configurações idênticas podem se comportar de maneira muito diferente se as resinas forem diferentes.
Regra prática: sempre que você trocar o tipo de resina ou o fornecedor, revise todos os parâmetros. Pequenas diferenças de viscosidade entre lotes da mesma resina são uma causa comum e oculta de resultados diferentes com a mesma receita.
6. Configuração do parafuso e do bloco de amassamento
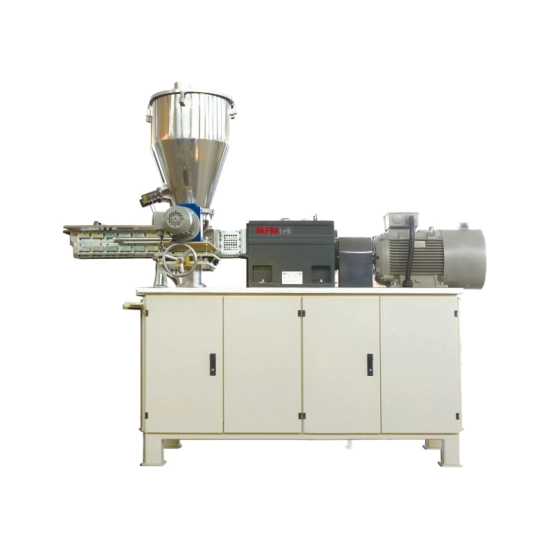
A geometria da rosca determina onde ocorre o cisalhamento ao longo do cilindro: os elementos de alimentação movimentam o material, os blocos de amassamento quebram os aglomerados de pigmento e sua disposição define o perfil de cisalhamento. Uma configuração muito agressiva destrói aditivos delicados; uma configuração muito suave permite que aglomerados de pigmento sobrevivam, de forma que nenhuma etapa subsequente consiga desfazer completamente. Segmentos modulares em revestimento em pó. extrudores de tornozelos gêmeos Permite que você associe o perfil a cada fórmula.
Regra prática: combine a configuração com o ingrediente de dispersão mais difícil e, em seguida, verifique com um teste de dispersão na tira resfriada — a dispersão do pigmento é o teste visual mais rápido disponível.
7. Torque como sinal de alerta precoce
O torque é o parâmetro que você monitora, e não o que ajusta. Ele representa a leitura direta da máquina sobre a resistência à fusão, reagindo a mudanças na temperatura de alimentação, viscosidade, desgaste da rosca e acúmulo de material mais rapidamente do que qualquer teste de produto. Uma lenta subida geralmente indica aumento da viscosidade ou acúmulo de material antes que a cor ou o brilho apresentem problemas; uma queda repentina pode significar enchimento insuficiente.
Regra prática: registre o torque de cada lote em comparação com a última execução bem-sucedida da mesma fórmula e investigue a deriva além de uma pequena faixa normal, em vez de esperar por um teste de produto reprovado. Nosso guia sobre Por que o torque da extrusora continua oscilando? Aborda as causas principais mais comuns.
Como equilibrar parâmetros conflitantes
Os sete parâmetros estão interligados: aumentar a temperatura reduz a viscosidade, aumentar a velocidade da rosca adiciona calor e aumentar a taxa de alimentação amplia o orçamento térmico. Altere um parâmetro de cada vez, na seguinte ordem: temperatura, velocidade da rosca, taxa de alimentação — os dois primeiros definem as condições das quais o terceiro depende. Após cada alteração, aguarde a estabilização do torque e da espessura do filamento e, em seguida, registre o conjunto completo na receita para que um lote bem-sucedido possa ser reproduzido com precisão, em vez de apenas lembrado aproximadamente.
FAQ
Os operadores fazem algumas perguntas recorrentes sobre essas configurações. Aqui estão as respostas diretas às mais comuns.
Por que meu pó extrudado tem cor irregular?
Geralmente, a falha está a montante: taxa de alimentação instável, temperatura da zona muito baixa para fusão completa ou dispersão que nunca atingiu os aglomerados de pigmento. Verifique o filamento antes da moagem — se apresentar manchas, corrija primeiro as configurações de extrusão.
Quantas zonas de aquecimento preciso para a minha fórmula?
Mais zonas proporcionam um controle mais preciso sobre o perfil de fusão, o que é importante para sistemas reativos ou sensíveis ao calor; fórmulas simples funcionam bem com menos zonas. Se a sua gama de produtos inclui ambos os tipos de mistura, uma máquina com alocação flexível de zonas é o investimento mais seguro.
Qual é a maneira segura de testar uma nova configuração de parâmetro?
Execute um lote pequeno, direcione o primeiro material após a estabilização para remanufatura ou descarte e compare a dispersão, a aparência da fibra e o torque com a receita de referência. Analisar uma variável por vez é o único método que identifica qual alteração causou o efeito.
Devo usar a extrusora na potência máxima?
Não. Operar próximo ao limite da máquina não deixa margem térmica: pequenas variações na temperatura do material ou do ambiente podem levar a um perfil de fusão fora da faixa ideal, e a qualidade é afetada antes da produção. A maioria das linhas de produção funciona melhor com alguma capacidade ociosa.
Como sei quando as leituras de torque são um alerta?
Compare com o histórico, não com um número absoluto. Um aumento gradual na mesma fórmula indica aumento da viscosidade ou acúmulo de material; uma queda repentina indica quantidade insuficiente de produto. Registre cada lote e revise a tendência após alterações na matéria-prima.
Obtenha suporte para sua configuração de extrusão.
Se você estiver configurando uma nova linha ou solucionando problemas em uma linha existente, Entre em contato com a MPMtek Informe-nos a sua família de fórmulas e a capacidade desejada — sistema de resina, vazão em kg/h e as especificações do produto que você precisa armazenar. Recomendaremos a configuração ideal, a partir de uma única opção. extrusor de revestimento de pó para uma linha de produção completa.



