
Problemas de moagem raramente são causados por uma única configuração. Um moinho de revestimento em pó pode produzir partículas grossas, excesso de finos, vazão instável, calor ou vibração quando a alimentação, o fluxo de ar, a operação do classificador, a temperatura e o desgaste ficam desequilibrados. Registre o sintoma e a última alteração no processo, isole a máquina seguindo os procedimentos da empresa e teste uma causa por vez. Não substitua o manual do equipamento por um valor de alarme genérico ou intervalo de manutenção.
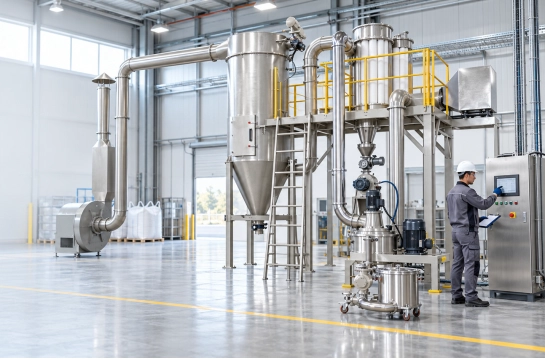
O que você deve verificar primeiro na resolução de problemas de uma máquina de retificação para pintura a pó?
Comece pela segurança e estabeleça uma linha de base. Pare a máquina em caso de vibração anormal, atrito, fumaça, proteção danificada, suspeita de material estranho ou falha no sistema de intertravamento. Aplique o procedimento de bloqueio e etiquetagem (LOTO) da sua fábrica antes de abrir um ponto de inspeção. Registre a família da formulação, o lote, a taxa de alimentação, a configuração do classificador, o fluxo ou pressão de ar, a temperatura do produto, o resultado da análise do tamanho das partículas e o horário do sintoma.
Compare o registro com um lote comprovadamente bom. Uma dica útil. ACM Mill A análise inclui todo o perímetro: alimentador, câmara, classificador, ventilador, ciclone ou filtro, dutos, válvulas, mangueiras e recipiente de coleta. Isso evita o ajuste do classificador quando a restrição real é um duto bloqueado ou uma alimentação instável.
Como diagnosticar problemas em uma máquina de pintura a pó com base nos sintomas?
Use o sintoma para escolher a primeira medição, não o primeiro ajuste.
| Sintoma | Primeiras verificações | Mecanismo provável | Resposta imediata |
| Queda na produção | Saída do alimentador, ponteamento da tremonha, pressão de entrada | Alimentação escassa ou restrita | Confirme o fluxo de material e inspecione a entrada após o isolamento. |
| O produto é muito áspero. | Velocidade do classificador, fluxo de ar, condição do rotor, amostra retida | O ponto de corte deslocou-se para um corte mais grosseiro ou a recirculação está fraca. | Verifique as leituras e, em seguida, altere uma variável dentro do período aprovado. |
| Multas excessivas | Carga de alimentação, velocidade do classificador, vazamentos de ar, temperatura do produto | Moagem excessiva ou corte muito fino. | Verifique os dados de distribuição antes de reduzir a velocidade ou aumentar a alimentação. |
| O produto aquece ou forma bolos | Fluxo de ar, recirculação, carga de alimentação, ar ambiente, acúmulo | O calor gerado por atrito ou compressão não está sendo dissipado do sistema. | Reduza os riscos, verifique o fluxo de ar e não continue usando pó sensível ao calor. |
| A vibração ou o ruído aumentam. | Acúmulo de material, desequilíbrio, condição do rolamento, suporte solto, objeto estranho | A condição mecânica mudou. | Pare, isole e encaminhe para instâncias superiores se a causa não permitir inspeção imediata com segurança. |
| A saída oscila | Tendência do alimentador, estabilidade do ventilador, carga do filtro, ciclo da válvula | Um circuito de controle ou restrição está à procura de ajuda. | Analise a tendência dos sinais em conjunto, em vez de ajustar um único ponto de referência às cegas. |
Não considere uma amostra visual como prova. Distribuições diferentes podem parecer semelhantes, e um curto período de estabilidade pode ocultar uma restrição em desenvolvimento.
Como você pode aplicar a solução de problemas de fresadoras ACM para problemas de alimentação e fluxo de ar?
Trabalhe desde a entrada do material até a coleta. Para alimentação intermitente, verifique a formação de pontes, a presença de cavacos úmidos ou compactados, o esvaziamento da tremonha, o desgaste da rosca ou a calibração do alimentador. Uma entrada sobrecarregada pode aumentar o torque e o calor; um moinho com alimentação insuficiente pode desestabilizar o classificador. Confirme a vazão mássica sempre que possível, em vez de confiar apenas na velocidade do alimentador.
Em seguida, inspecione o fluxo de ar. Um filtro obstruído, um amortecedor fechado, um conector com vazamento, uma vedação danificada ou acúmulo de sujeira no duto podem alterar o equilíbrio da pressão. Compare a leitura atual do ventilador ou da pressão com um registro de funcionamento normal e inspecione os filtros e os pontos de coleta em isolamento. Não compense simplesmente aumentando a velocidade do ventilador; isso pode deslocar o ponto de corte, aumentar o arraste ou sobrecarregar a filtragem.
A velocidade do classificador afeta o corte da separação, mas não corrige todos os resultados. Verifique a limpeza, o desgaste e a direção do rotor, bem como sua relação com o fluxo de ar e a carga de alimentação. Para produtos quentes, investigue a recirculação, o fluxo de ar, as condições ambientais e o acúmulo de material antes de alterar a temperatura. O amolecimento ou a formação de grumos no pó podem alterar a estabilidade da alimentação e a superfície de moagem.
Faça uma alteração controlada, mantenha as outras variáveis constantes e guarde uma amostra. Registre a alteração, o horário de início, as leituras estabilizadas e o resultado. Se for necessária a remoção da proteção, manutenção dos rolamentos, intervenção elétrica ou se o valor estiver fora do procedimento, pare e solicite suporte qualificado.
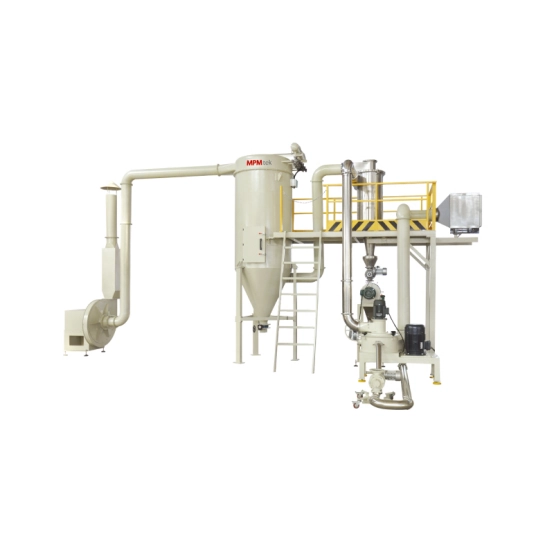
Como verificar o tamanho das partículas do revestimento em pó após um reparo?
A verificação deve combinar dados do processo com uma amostra retida. Meça a distribuição usando seu método de qualidade e compare d10, d50, d90 ou a especificação aceita — não apenas uma média ou resultado de peneira. Por exemplo, se um lote de referência tiver d50 de 32 micrômetros e o lote problemático tiver 45, um d50 menor pode indicar melhoria, mas não comprova que caudas, rendimento, cor, brilho ou comportamento de aplicação sejam aceitáveis.
Verifique a taxa de alimentação estabilizada, o fluxo de ar, a configuração do classificador, a temperatura do produto, a carga do moinho e as perdas de coleta. Confirme o fluxo a jusante, a aparência, a resposta à cura e os testes de filme específicos da aplicação. guia de distribuição do tamanho das partículas Pode estruturar a comparação. Liberar somente de acordo com as especificações e o plano de amostragem da planta.
Como deve ser planejado o monitoramento da manutenção de uma retificadora?
Utilize uma lista de verificação documentada com um responsável e uma regra de escalonamento. Em intervalos definidos pelo manual do fabricante e pela avaliação de riscos, inspecione e limpe o alimentador, a câmara, o classificador, as vedações, os revestimentos, os filtros, os dutos, as válvulas, os rolamentos, as proteções, os pontos de aterramento e os silos. Monitore a vibração, a pressão, a temperatura e a carga do motor para que o desgaste gradual seja detectado antes que ocorram alterações na qualidade.
A limpeza deve incluir pontos de retenção ocultos e evitar a contaminação cruzada entre cores ou composições químicas incompatíveis. Substitua as peças de contato desgastadas somente após confirmar o material e o encaixe. MPMtek's guia de manutenção É uma referência; os intervalos específicos do local e os controles de segurança continuam sendo determinantes.
FAQ
As perguntas abaixo abordam casos extremos comuns após a sequência de diagnóstico principal.
Uma velocidade de classificação mais alta sempre resulta em pó mais fino?
Não. Pode até reduzir a granulometria, mas o fluxo de ar, a carga de alimentação, a condição do rotor e a formulação também são importantes. Verifique a distribuição completa do tamanho das partículas após a estabilização do sistema.
Por que um moinho aquece mesmo quando o aquecedor está desligado?
Atrito, recirculação, fluxo de ar bloqueado, alta carga de alimentação ou ar ambiente quente podem aumentar o calor. Monitore a temperatura do produto e o fluxo de ar antes de alterar as configurações e pare se o pó estiver amolecendo ou formando grumos.
Os operadores devem alterar o classificador e a taxa de alimentação simultaneamente?
Geralmente não. Altere um fator controlável de cada vez, registre o resultado e mantenha uma amostra de referência. Caso contrário, a equipe não conseguirá determinar qual alteração causou a melhoria ou a piora.
O que geralmente indica a vibração repetida?
As possíveis causas incluem desequilíbrio, acúmulo de material, desgaste dos rolamentos, suportes soltos ou um objeto estranho. Pare e isole a máquina antes da inspeção. Não considere vibrações recorrentes como um problema normal de ajuste.
Quando uma fábrica deve pedir ajuda ao fornecedor de equipamentos?
Avance para a fase de testes quando as verificações de segurança não restabelecerem a estabilidade, quando houver envolvimento de uma proteção ou rolamento, quando a contaminação persistir ou quando a correção exceder o procedimento operacional aprovado. Continuar a contornar uma falha mecânica pode aumentar os danos e o tempo de inatividade.
Prepare uma solicitação de solução de problemas útil.
Envie à MPMtek a família da formulação, o histórico dos sintomas, o tamanho do lote, a taxa de alimentação, os dados do classificador e do fluxo de ar, os relatórios de tamanho de partícula, a tendência de temperatura, fotos de acúmulo ou desgaste, informações sobre utilidades e o histórico de manutenção. Inclua as últimas configurações consideradas adequadas e amostras, se disponíveis. Você pode Entre em contato com a MPMtek para uma avaliação baseada nesses registros, em vez de um único número de capacidade máxima.



