
Öğütme sorunları nadiren tek bir ayardan kaynaklanır. Toz boya değirmeni, besleme, hava akışı, sınıflandırıcı çalışması, sıcaklık ve aşınma dengesizleştiğinde kaba parçacıklar, aşırı ince taneler, kararsız verim, ısı veya titreşim üretebilir. Belirtiyi ve son işlem değişikliğini kaydedin, yerinde prosedürler altında makineyi izole edin ve her seferinde bir nedeni test edin. Ekipman kılavuzunu genel bir alarm değeri veya bakım aralığıyla değiştirmeyin.
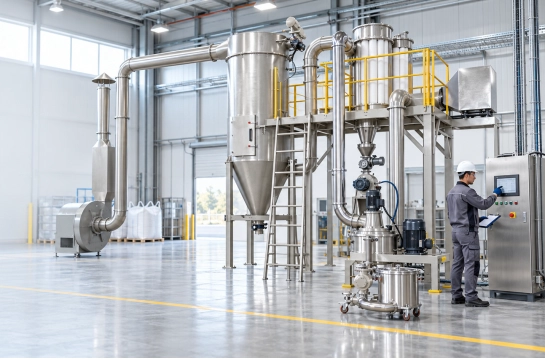
Toz Boya Taşlama Makinesi Arıza Giderme İşleminde İlk Olarak Neyi Kontrol Etmelisiniz?
Öncelikle güvenlik önlemlerini ve temel değerleri belirleyin. Anormal titreşim, sürtünme, duman, hasarlı koruyucu, yabancı madde şüphesi veya kilitleme arızası durumlarında makineyi durdurun. Muayene noktasını açmadan önce tesisinizin kilitleme prosedürünü uygulayın. Formülasyon ailesini, partiyi, besleme hızını, sınıflandırıcı ayarını, hava akışını veya basıncını, ürün sıcaklığını, partikül boyutu sonucunu ve belirti süresini kaydedin.
Kaydı, sağlam olduğu bilinen bir partiyle karşılaştırın. Faydalı bir bilgi. ACM Değirmeni İnceleme, besleyici, hazne, sınıflandırıcı, fan, siklon veya filtre, kanallar, vanalar, hortumlar ve toplama haznesi dahil olmak üzere tüm sınırları kapsar. Bu, gerçek kısıtlama tıkalı bir kanal veya kararsız bir besleme olduğunda sınıflandırıcının ayarlanmasını önler.
Toz Boya Fabrikası Problemlerini Belirtilere Göre Nasıl Teşhis Edersiniz?
Belirtiyi dikkate alarak ilk ölçümü seçin, ilk ayarlamayı değil.
| Semptomları | İlk kontroller | Muhtemel mekanizma | Acil yanıt |
| Verimlilik düşüyor | Besleyici çıkışı, hazne köprülenmesi, giriş basıncı | Aç bırakılmış veya beslenmesi kısıtlanmış | İzolasyon sonrasında malzeme akışını doğrulayın ve girişi inceleyin. |
| Ürün çok kaba. | Sınıflandırıcı hızı, hava akışı, rotor durumu, tutulan numune | Kesme noktası kaba bir yapıya kaymış veya devridaim zayıf. | Ölçümleri doğrulayın, ardından onaylanan zaman aralığı içinde bir değişkeni değiştirin. |
| Aşırı para cezaları | Besleme yükü, sınıflandırıcı hızı, hava akışı sızıntıları, ürün sıcaklığı | Aşırı öğütme veya aşırı ince kesim | Hızı düşürmeden veya beslemeyi artırmadan önce dağıtım verilerini kontrol edin. |
| Ürün ısınır veya kekleşir | Hava akışı, devridaim, besleme yükü, ortam havası, birikme | Sürtünme veya sıkıştırma ısısı sistemden dışarı atılmıyor. | Riski azaltın, hava akışını kontrol edin ve ısıya duyarlı pudralarla çalışmaya devam etmeyin. |
| Titreşim veya gürültü artar. | Birikim, dengesizlik, yatak durumu, gevşek bağlantı, yab cisim | Mekanik durum değişti. | Olayın nedeni hemen incelenemeyecek kadar güvenli değilse, durdurun, izole edin ve durumu üst mercilere bildirin. |
| Çıkış salınım yapıyor | Besleyici eğilimi, fan kararlılığı, filtre yüklenmesi, valf çevrimi | Bir kontrol döngüsü veya kısıtlama, avlanma işlemidir. | Sinyalleri birlikte takip edin, tek bir ayar noktasını körü körüne ayarlamak yerine. |
Görsel bir örneği kanıt olarak görmeyin. Farklı dağılımlar benzer görünebilir ve kısa bir istikrarlı dönem, gelişmekte olan bir kısıtlamayı gizleyebilir.
ACM değirmenindeki besleme ve hava akışı sorunlarına ACM arıza giderme yöntemlerini nasıl uygulayabilirsiniz?
Malzeme girişinden toplama yönüne doğru çalışın. Aralıklı besleme durumunda, tıkanmayı, nemli veya sıkışmış talaşları, boşaltma hunisini, aşınmış vidayı veya besleyici kalibrasyonunu kontrol edin. Aşırı yüklenmiş bir giriş torku ve ısıyı artırabilir; yetersiz beslenen bir değirmen sınıflandırıcıyı dengesizleştirebilir. Sadece besleyici hızına güvenmek yerine, mümkün olduğunca kütle akışını doğrulayın.
Ardından hava akışını kontrol edin. Tıkalı bir filtre, kapalı bir damper, sızdıran bir bağlantı, hasarlı bir conta veya kanalda biriken hava, basınç dengesini değiştirebilir. Mevcut fan veya basınç değerini bilinen iyi bir değerle karşılaştırın ve filtreleri ve toplama noktalarını izole edilmiş halde inceleyin. Sadece fan hızını artırarak telafi etmeyin; bu, kesme noktasını değiştirebilir, taşınmayı artırabilir veya filtrasyonu aşırı yükleyebilir.
Sınıflandırıcı hızı ayırma kesimini etkiler ancak her sonucu düzeltemez. Rotorun temizliğini, aşınmasını, yönünü ve hava akışı ve besleme yüküyle olan ilişkisini kontrol edin. Sıcak ürünler için, sıcaklık ayarını değiştirmeden önce devridaimi, hava akışını, ortam koşullarını ve birikmeyi inceleyin. Yumuşayan veya topaklanan toz, besleme stabilitesini ve öğütme yüzeyini değiştirebilir.
Kontrollü bir değişiklik yapın, diğer değişkenleri sabit tutun ve bir numune alın. Değişikliği, başlangıç zamanını, stabilize edilmiş değerleri ve sonucu kaydedin. Eğer koruyucu kapağın çıkarılması, rulman çalışması, elektriksel müdahale veya prosedür dışı bir değer gerekiyorsa, işlemi durdurun ve yetkili destek isteyin.
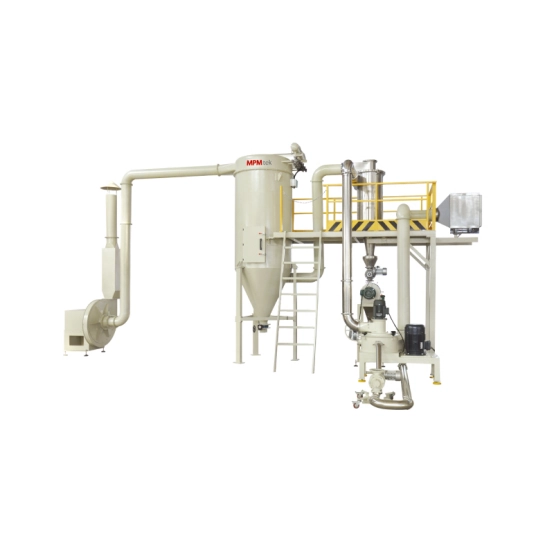
Onarımdan sonra toz boya parçacık boyutunu nasıl doğrularsınız?
Doğrulama, işlem verilerini saklanan bir örnekle birleştirmelidir. Dağılımı kalite yönteminizle ölçün ve yalnızca ortalama veya elek sonucuyla değil, d10, d50, d90 veya kabul edilen spesifikasyonla karşılaştırın. Örneğin, referans partinin d50 değeri 32 mikrometre ve sorunlu partinin d50 değeri 45 ise, daha düşük bir d50 değeri iyileşmeyi gösterebilir ancak kuyrukların, verimin, rengin, parlaklığın veya uygulama davranışının kabul edilebilir olduğunu kanıtlamaz.
Sabit besleme hızını, hava akışını, sınıflandırıcı ayarını, ürün sıcaklığını, değirmen yükünü ve toplama kayıplarını kontrol edin. Sonraki akışı, görünümü, kürlenme tepkisini ve uygulamaya özel film testlerini doğrulayın. parçacık boyutu dağılımı kılavuzu Karşılaştırmayı yapılandırabiliriz. Sadece tesisin spesifikasyonlarına ve örnekleme planına göre serbest bırakın.
Taşlama Makinesi Bakımı Nasıl Planlanmalıdır?
Sorumlusu ve sorun giderme kuralı olan belgelenmiş bir kontrol listesi kullanın. OEM kılavuzunda ve risk değerlendirmesinde belirtilen aralıklarla besleyiciyi, hazneyi, sınıflandırıcıyı, contaları, astarları, filtreleri, kanalları, vanaları, rulmanları, koruyucuları, topraklama noktalarını ve depoları inceleyin ve temizleyin. Kalite sapmalarından önce kademeli aşınmanın ortaya çıkması için titreşim, basınç, sıcaklık ve motor yükünün seyrini izleyin.
Temizlik, gizli tutunma noktalarını da içermeli ve uyumsuz renkler veya kimyasallar arasında çapraz bulaşmayı önlemelidir. Aşınmış temas parçalarını yalnızca malzeme ve uyumluluk doğrulandıktan sonra değiştirin. MPMtek'in bakım kılavuzu Bu bir referanstır; sahaya özgü aralıklar ve güvenlik kontrolleri belirleyici olmaya devam etmektedir.
Sık Sorulan Sorular
Aşağıdaki sorular, ana tanı dizisinden sonra ortaya çıkan yaygın uç durumları ele almaktadır.
Sınıflandırma hızının artırılması her zaman tozun daha ince olmasını sağlayabilir mi?
Hayır. Kesim inceliğini artırabilir, ancak hava akışı, besleme yükü, rotor durumu ve formülasyon da önemlidir. Sistem stabilize olduktan sonra partikül boyut dağılımının tamamını doğrulayın.
Isıtıcı kapalıyken bile değirmen neden ısınır?
Sürtünme, devridaim, hava akışının engellenmesi, yüksek besleme yükü veya sıcak ortam havası ısı artışına neden olabilir. Ayarları değiştirmeden önce ürün sıcaklığını ve hava akışını izleyin ve toz yumuşamaya veya topaklanmaya başlarsa işlemi durdurun.
Operatörler Sınıflandırıcıyı ve Besleme Hızını Birlikte Değiştirmeli mi?
Genellikle hayır. Kontrol edilebilir faktörlerden yalnızca birini değiştirin, sonucu kaydedin ve bir referans örneği saklayın. Aksi takdirde, ekip hangi değişikliğin iyileşmeye veya bozulmaya neden olduğunu belirleyemez.
Tekrarlayan titreşim genellikle neyin göstergesidir?
Olası nedenler arasında dengesizlik, birikme, rulman aşınması, gevşek bağlantılar veya yabancı cisim yer alabilir. İncelemeye başlamadan önce makineyi durdurun ve izole edin. Tekrarlayan titreşimi normal bir ayar sorunu olarak değerlendirmeyin.
Bir fabrika, ekipman tedarikçisinden ne zaman yardım istemelidir?
Güvenlik kontrolleri stabiliteyi sağlamadığında, bir koruyucu veya rulman söz konusu olduğunda, kirlilik devam ettiğinde veya düzeltme onaylanmış çalışma prosedürünü aştığında, durumu bir üst kademeye iletin. Mekanik bir arızanın etrafında ayarlamaya devam etmek hasarı ve arıza süresini artırabilir.
Faydalı bir sorun giderme talebi hazırlayın.
MPMtek'e formülasyon ailesini, belirti zaman çizelgesini, parti büyüklüğünü, besleme hızını, sınıflandırıcı ve hava akışı verilerini, partikül boyutu raporlarını, sıcaklık eğilimini, birikme veya aşınma fotoğraflarını, yardımcı ekipmanları ve bakım geçmişini gönderin. Varsa, son bilinen iyi ayarları ve örnekleri de ekleyin. MPMtek ile iletişime geçin Tek bir maksimum kapasite sayısına değil, bu kayıtlara dayalı bir değerlendirme için.



