
Los problemas de molienda rara vez se deben a un solo ajuste. Un molino de recubrimiento en polvo puede producir partículas gruesas, finos excesivos, un flujo inestable, calor o vibraciones cuando la alimentación, el flujo de aire, el funcionamiento del clasificador, la temperatura y el desgaste se desequilibran. Registre el síntoma y el último cambio de proceso, aísle la máquina siguiendo los procedimientos establecidos y pruebe una causa a la vez. No reemplace el manual del equipo con un valor de alarma o intervalo de mantenimiento genérico.
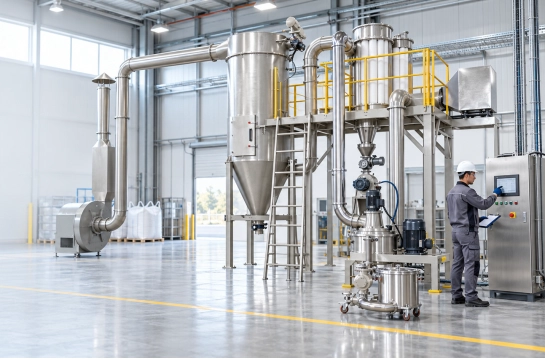
¿Qué es lo primero que debe comprobar al solucionar problemas de una máquina rectificadora de recubrimiento en polvo?
Comience con la seguridad y establezca una línea de base. Detenga la máquina si observa vibraciones anormales, roce, humo, una protección dañada, presencia de material extraño o una falla en el enclavamiento. Aplique el procedimiento de bloqueo de su planta antes de abrir un punto de inspección. Registre la familia de la formulación, el lote, la velocidad de alimentación, el ajuste del clasificador, el flujo o la presión del aire, la temperatura del producto, el resultado del tamaño de partícula y el tiempo de aparición de los síntomas.
Compare el registro con un lote conocido que funcione correctamente. Una herramienta útil molino ACM La revisión abarca todo el perímetro: alimentador, cámara, clasificador, ventilador, ciclón o filtro, conductos, válvulas, mangueras y contenedor de recolección. Esto evita el ajuste del clasificador cuando la restricción real es un conducto bloqueado o una alimentación inestable.
¿Cómo se diagnostican los problemas de una planta de recubrimiento en polvo a partir de sus síntomas?
Utilice el síntoma para elegir la primera medición, no el primer ajuste.
| Síntomas | Primeros controles | Mecanismo probable | Respuesta inmediata |
| Caída del rendimiento | Salida del alimentador, obstrucción de la tolva, presión de entrada | Alimentación inanimada o restringida | Confirme el flujo de material e inspeccione la entrada después del aislamiento. |
| El producto es demasiado áspero. | Velocidad del clasificador, flujo de aire, estado del rotor, muestra retenida | El punto de corte se ha desplazado hacia valores más altos o la recirculación es débil. | Verifique las lecturas y luego cambie una variable dentro del intervalo aprobado. |
| Multas excesivas | Carga de alimentación, velocidad del clasificador, fugas de flujo de aire, temperatura del producto | Moler demasiado o hacer un corte demasiado fino. | Compruebe los datos de distribución antes de reducir la velocidad o aumentar la velocidad de alimentación. |
| Calienta o hornea el producto | Flujo de aire, recirculación, carga de alimentación, aire ambiente, acumulación | El calor generado por fricción o compresión no está saliendo del sistema. | Reduzca el riesgo, inspeccione el flujo de aire y no continúe con polvo sensible al calor. |
| Aumentan las vibraciones o el ruido. | Acumulación de material, desequilibrio, estado del rodamiento, montaje suelto, objeto extraño | La condición mecánica ha cambiado | Deténgase, aísle y escale el caso si la causa no es inmediatamente segura para inspeccionar. |
| La salida oscila | Tendencia del alimentador, estabilidad del ventilador, carga del filtro, ciclo de la válvula | Un bucle de control o restricción está buscando | Analice las tendencias de las señales en conjunto en lugar de ajustar un único punto de consigna a ciegas. |
No considere una muestra visual como prueba irrefutable. Diferentes distribuciones pueden parecer similares, y un período corto de estabilidad puede ocultar una restricción en desarrollo.
¿Cómo se puede aplicar la solución de problemas de ACM Mill a los problemas de alimentación y flujo de aire?
Trabaje desde la entrada del material hasta su recolección. En caso de alimentación intermitente, verifique la formación de puentes, la presencia de virutas húmedas o compactadas, el vaciado de la tolva, el desgaste del tornillo o la calibración del alimentador. Una entrada sobrecargada puede aumentar el par y la temperatura; un molino con alimentación insuficiente puede desestabilizar el clasificador. Confirme el flujo másico siempre que sea posible, en lugar de basarse únicamente en la velocidad del alimentador.
A continuación, inspeccione el flujo de aire. Un filtro obstruido, una compuerta cerrada, una conexión con fugas, un sello dañado o la acumulación de residuos en el conducto pueden alterar el equilibrio de presión. Compare la lectura actual del ventilador o de la presión con un registro válido conocido e inspeccione los filtros y los puntos de recolección en aislamiento. No compense simplemente aumentando la velocidad del ventilador; esto puede desplazar el punto de corte, aumentar el arrastre de partículas o sobrecargar la filtración.
La velocidad del clasificador afecta el corte de separación, pero no puede corregir todos los resultados. Verifique la limpieza, el desgaste y la dirección del rotor, así como su relación con el flujo de aire y la carga de alimentación. Para productos calientes, investigue la recirculación, el flujo de aire, las condiciones ambientales y la acumulación de residuos antes de modificar la temperatura. El ablandamiento o la aglomeración del polvo pueden alterar la estabilidad de la alimentación y la superficie de molienda.
Realice un cambio controlado, mantenga las demás variables constantes y conserve una muestra. Registre el cambio, la hora de inicio, las lecturas estabilizadas y el resultado. Si se requiere retirar la protección, reparar los cojinetes, realizar una intervención eléctrica o medir un valor fuera del procedimiento, detenga el proceso y solicite asistencia técnica especializada.
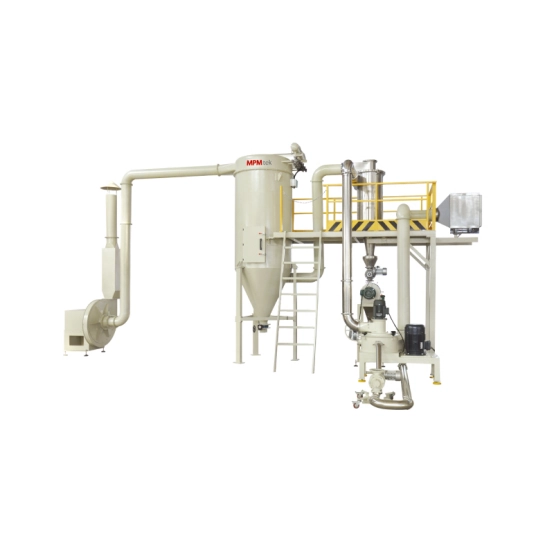
¿Cómo se verifica el tamaño de las partículas del recubrimiento en polvo después de una reparación?
La verificación debe combinar los datos del proceso con una muestra de referencia. Mida la distribución utilizando su método de calidad y compare d10, d50, d90 o la especificación aceptada; no solo el promedio o el resultado del tamizado. Por ejemplo, si un lote de referencia tiene un d50 de 32 micrómetros y el lote con problemas tiene 45, un d50 menor puede indicar una mejora, pero no prueba que las colas, el rendimiento, el color, el brillo o el comportamiento de aplicación sean aceptables.
Verifique la velocidad de alimentación estabilizada, el flujo de aire, la configuración del clasificador, la temperatura del producto, la carga del molino y las pérdidas de recolección. Confirme el flujo aguas abajo, la apariencia, la respuesta de curado y las pruebas de película específicas de la aplicación. guía de distribución del tamaño de partícula Se puede estructurar la comparación. Liberar únicamente de acuerdo con las especificaciones de la planta y el plan de muestreo.
¿Cómo se debe planificar el mantenimiento de las máquinas rectificadoras?
Utilice una lista de verificación documentada con un responsable y una regla de escalamiento. A intervalos definidos por el manual del fabricante y la evaluación de riesgos, inspeccione y limpie el alimentador, la cámara, el clasificador, los sellos, los revestimientos, los filtros, los conductos, las válvulas, los cojinetes, las protecciones, los puntos de conexión a tierra y los contenedores. Monitoree la vibración, la presión, la temperatura y la carga del motor para que el desgaste gradual aparezca antes de que se produzcan desviaciones en la calidad.
La limpieza debe incluir los puntos de retención ocultos y evitar la contaminación cruzada entre colores o sustancias químicas incompatibles. Reemplace las piezas de contacto desgastadas solo después de confirmar el material y el ajuste. MPMtek guía de mantenimiento es una referencia; los intervalos específicos del sitio y los controles de seguridad siguen siendo determinantes.
Preguntas frecuentes
Las preguntas que aparecen a continuación abordan casos límite comunes que se presentan después de la secuencia de diagnóstico principal.
¿Una mayor velocidad de clasificación siempre produce un polvo más fino?
No. Puede que reduzca el tamaño de partícula, pero el flujo de aire, la carga de alimentación, el estado del rotor y la formulación también influyen. Verifique la distribución completa del tamaño de partícula una vez que el sistema se estabilice.
¿Por qué se calienta un molino incluso cuando el calentador está apagado?
La fricción, la recirculación, el flujo de aire bloqueado, una carga de alimentación elevada o el aire ambiente cálido pueden generar calor. Controle la temperatura del producto y el flujo de aire antes de modificar la configuración y detenga el proceso si el polvo se ablanda o se apelmaza.
¿Deben los operarios cambiar simultáneamente el clasificador y la velocidad de alimentación?
Por lo general, no. Modifique un factor controlable a la vez, registre el resultado y conserve una muestra de referencia. De lo contrario, el equipo no podrá determinar qué cambio provocó la mejora o el deterioro.
¿Qué suele indicar la vibración repetida?
Las posibles causas incluyen desequilibrio, acumulación de suciedad, desgaste de los cojinetes, soportes sueltos o un objeto extraño. Detenga y aísle la máquina antes de inspeccionarla. No considere la vibración recurrente como un problema normal de ajuste.
¿Cuándo debe una planta solicitar ayuda al proveedor de equipos?
Incremente la situación si las comprobaciones de seguridad no restablecen la estabilidad, si hay algún problema con un protector o cojinete, si persiste la contaminación o si la corrección excede el procedimiento operativo aprobado. Seguir ajustando el sistema sin solucionar una falla mecánica puede aumentar los daños y el tiempo de inactividad.
Prepare una solicitud de solución de problemas útil.
Envíe a MPMtek la familia de formulaciones, la cronología de los síntomas, el tamaño del lote, la velocidad de alimentación, los datos del clasificador y del flujo de aire, los informes de tamaño de partícula, la tendencia de la temperatura, fotos de la acumulación o el desgaste, los servicios públicos y el historial de mantenimiento. Incluya la última configuración que funcionaba correctamente y muestras, si están disponibles. Puede Contacta con MPMtek para una revisión basada en estos registros en lugar de una única cifra de capacidad máxima.



