
En una planta de recubrimiento en polvo, la extrusora es la etapa donde una fórmula se convierte en producto. El lote llega como una premezcla seca y sale como una masa fundida uniforme, y lo que sucede entretanto determina en gran medida cómo se molerá, tamizará, fluirá y pulverizará el polvo posteriormente. La extrusión realiza tres funciones a la vez: fundir la resina, dispersar pigmentos y aditivos, y empujar la masa fundida a través de la boquilla con una viscosidad controlada. Por lo tanto, si alguna de estas funciones falla, se producen defectos posteriores: colores con vetas, tamaño de partícula descontrolado y mala fluidez. El molino no puede corregir una mala dispersión, y el tamizado no puede restaurar el brillo perdido en el cilindro.
1. Temperatura de la zona del barril
La temperatura de la zona determina la viscosidad de la fusión, y esta controla prácticamente todo lo demás: la humectación del pigmento, el flujo de la mezcla y el aspecto del filamento en la boquilla. Si es demasiado baja, la resina no se funde completamente, dejando grumos que posteriormente se manifiestan como partículas gruesas. Si es demasiado alta, los aditivos se degradan, los pigmentos se desplazan y los sistemas reactivos pueden comenzar a reticularse en el cilindro, dando lugar al clásico extrudido gelatinoso y fibroso.
Regla práctica: trate el perfil de la zona, no un solo número, como el parámetro. Los sistemas de poliéster suelen funcionar a unos 110–150 °C dependiendo del grado, pero siempre confirme con los datos de su proveedor de resina. Mantenga los cambios de zona a zona graduales para que la fusión se desarrolle completamente en la sección de dosificación. Nuestra guía sobre Cómo afecta la velocidad de calentamiento a la eficiencia y calidad de la extrusión. Profundiza en estas disyuntivas.
2. Velocidad del tornillo
La velocidad del husillo determina la fuerza de cizallamiento que experimenta el material y su tiempo de permanencia en el cilindro. Si se aumenta, se obtiene mayor energía de mezcla —útil para pigmentos difíciles de dispersar—, pero también mayor calor y menor tiempo de residencia, por lo que los puntos de ajuste de zona de ayer podrían resultar demasiado altos hoy. Si se reduce, la dispersión se ve afectada.
Regla práctica: cambie la velocidad del husillo en pequeños incrementos y deje que la línea se estabilice antes de evaluar el resultado. Nunca compense un problema de viscosidad aumentando la velocidad de los husillos gradualmente; esto enmascara la causa y daña el material.
3. Velocidad de alimentación
La velocidad de alimentación determina el rendimiento y modifica directamente la carga térmica en el cañón: el calor proviene tanto de los calentadores de zona como del esfuerzo cortante mecánico, por lo que cuando la velocidad de alimentación aumenta bruscamente, la temperatura de fusión se produce con un retraso de varios minutos. Los aumentos rápidos suelen ser la causa de las "inyecciones frías" (grumos insuficientemente fundidos que se convierten en partículas de mayor tamaño en la pólvora final), mientras que un alimentador con suministro insuficiente provoca un flujo pulsante y vetas.
Regla práctica: cambie la velocidad de alimentación gradualmente y desvíe el primer material después de un aumento gradual para volver a molerlo en lugar de incorporarlo al flujo de producto.
4. Contrapresión
La contrapresión en la boquilla mantiene la masa fundida compacta y homogénea al salir del cilindro. Si es demasiado baja, la hebra se colapsa de forma irregular, lo que provoca variaciones en el brillo y la densidad del polvo entre lotes. Si es excesiva, el tiempo de residencia se alarga y la masa fundida se calienta; una fórmula delicada puede degradarse aunque todas las zonas presenten una lectura perfecta.
Regla práctica: encuentra el nivel en el que la hebra sea estable y uniforme, y luego fíjalo en la receta; un punto de ajuste repetible es más importante que el número exacto.
5. Viscosidad de la resina fundida
Este parámetro se selecciona al elegir la resina, no en el panel de control. Una resina de baja viscosidad se extruye fácilmente, pero ofrece menor par de mezcla; una de alta viscosidad requiere más calor y cizallamiento. Dos fórmulas con ajustes idénticos pueden comportarse de forma muy diferente si las resinas son distintas.
Regla práctica: siempre que cambie el tipo de resina o el proveedor, vuelva a validar el conjunto completo de parámetros. Las pequeñas diferencias de viscosidad entre lotes de la misma resina son una causa oculta común de que "la misma receta produzca polvos diferentes".
6. Configuración del tornillo y del bloque amasador
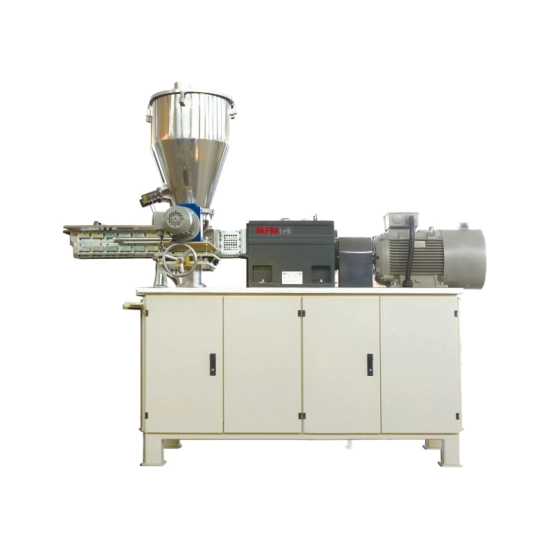
La geometría del husillo determina dónde se produce el corte a lo largo del cilindro: los elementos de alimentación mueven el material, los bloques de amasado separan los cúmulos de pigmento y su disposición define el perfil de corte. Una configuración demasiado agresiva destruye los aditivos delicados; una demasiado suave, y sobreviven cúmulos de pigmento que ningún paso posterior puede eliminar por completo. Segmentos modulares en el recubrimiento en polvo extrusoras de doble tornillo te permite hacer coincidir el perfil con cada fórmula.
Regla práctica: adapte la configuración al ingrediente de mayor dispersión y, a continuación, verifique la dispersión en la tira enfriada; la aparición de manchas de pigmento es la prueba visual más rápida disponible.
7. El par motor como señal de alerta temprana
El par motor es el parámetro que se debe observar, no ajustar. Es la lectura directa de la resistencia a la fusión que realiza la máquina, reaccionando a los cambios en la temperatura de alimentación, la viscosidad, el desgaste del husillo y la acumulación de material más rápidamente que cualquier prueba de producto. Un ligero aumento suele indicar una mayor viscosidad o acumulación antes de que el color o el brillo muestren algún problema; una caída repentina puede significar un llenado insuficiente.
Regla práctica: registre el par de torsión para cada lote en comparación con la última ejecución exitosa de la misma fórmula e investigue la desviación más allá de una pequeña banda normal en lugar de esperar a una prueba de producto fallida. Nuestra guía sobre ¿Por qué fluctúa constantemente el par de torsión del extrusor? Cubre las causas principales comunes.
Cómo equilibrar parámetros contradictorios
Los siete parámetros están interrelacionados: aumentar la temperatura reduce la viscosidad, aumentar la velocidad del husillo genera calor y aumentar la velocidad de alimentación incrementa el balance térmico. Modifique un parámetro a la vez, en el orden temperatura, velocidad del husillo y velocidad de alimentación; los dos primeros determinan las condiciones de las que depende el tercero. Tras cada cambio, espere a que el par y la tensión del hilo se estabilicen y registre el conjunto completo en la receta para poder recuperar con precisión un lote óptimo, en lugar de recordarlo de forma aproximada.
Preguntas frecuentes
Los operadores suelen hacer algunas preguntas frecuentes sobre estos ajustes. Aquí encontrará respuestas directas a las más comunes.
¿Por qué mi polvo extruido tiene un color desigual?
Por lo general, el problema se encuentra en la etapa previa: velocidad de alimentación inestable, temperatura de la zona demasiado baja para una fusión completa o dispersión que no llegó a los cúmulos de pigmento. Revise la hebra antes de molerla; si presenta manchas, ajuste primero la configuración de extrusión.
¿Cuántas zonas de calefacción necesito para mi fórmula?
Un mayor número de zonas permite un control más preciso del perfil de fusión, lo cual es fundamental para sistemas reactivos o termosensibles; las fórmulas sencillas funcionan bien con menos zonas. Si su gama incluye ambos tipos de sistemas, una máquina con asignación flexible de zonas es la inversión más segura.
¿Cuál es una forma segura de probar una nueva configuración de parámetros?
Realice una pequeña cantidad, desvíe el primer material después de la estabilización para su reprocesamiento o desecho, y compare la dispersión, el aspecto de la hebra y el par de torsión con la receta de referencia. Solo el método de analizar una variable a la vez permite identificar qué cambio produjo el efecto.
¿Debo hacer funcionar la extrusora a máxima potencia?
No. Trabajar cerca del límite de la máquina no deja margen térmico: cualquier cambio mínimo en la temperatura del material o del ambiente provoca que el perfil de fusión se salga del rango óptimo, y la calidad se resiente antes que la producción. La mayoría de las líneas funcionan mejor con cierta capacidad de reserva.
¿Cómo sé cuándo las lecturas de torque me están alertando?
Compara con datos históricos, no con cifras absolutas. Un aumento gradual en la misma fórmula indica mayor viscosidad o acumulación; una caída repentina indica un llenado insuficiente. Registra cada lote y analiza la tendencia tras los cambios en la materia prima.
Obtén asistencia para la configuración de tu extrusión.
Si está configurando una nueva línea o solucionando un problema en una existente, Contacta con MPMtek Díganos su familia de fórmulas y capacidad objetivo: sistema de resina, rendimiento en kg/h y las especificaciones del producto que necesita mantener. Le recomendaremos la configuración adecuada, desde una sola extrusora de recubrimiento en polvo a una línea de producción completa.



