
في مصنع طلاء المساحيق، تُعدّ آلة البثق المرحلة التي تتحول فيها التركيبة إلى منتج نهائي. تصل الدفعة على شكل مزيج أولي جاف وتخرج على شكل سائل منصهر متجانس، وما يحدث بينهما يُحدد إلى حد كبير كيفية طحن المسحوق وغربلته وتدفقه ورشه لاحقًا. تقوم عملية البثق بثلاث وظائف في آن واحد: إذابة الراتنج، وتوزيع الأصباغ والمواد المضافة، ودفع السائل المنصهر عبر القالب بلزوجة مضبوطة. لذا، فإن أي خلل في أيٍّ منها يؤدي إلى ظهور عيوب لاحقة: ألوان غير متجانسة، وحجم جسيمات غير مضبوط، وضعف في التدفق. لا يُمكن للطاحونة إصلاح ضعف التوزيع، ولا يُمكن للغربلة استعادة اللمعان المفقود في الأسطوانة.
1. درجة حرارة منطقة البرميل
تحدد درجة حرارة المنطقة لزوجة المادة المنصهرة، وتتحكم لزوجة المادة المنصهرة في كل شيء تقريبًا: ترطيب الصبغة، وتدفق الخليط، وشكل الخيط عند القالب. إذا كانت درجة الحرارة منخفضة جدًا، فلن يذوب الراتنج بشكل كامل، مما يؤدي إلى ظهور كتل خشنة لاحقًا. أما إذا كانت مرتفعة جدًا، فستتدهور الإضافات، وتتحرك الصبغات، وقد تبدأ الأنظمة التفاعلية بالتشابك داخل الأسطوانة - وهو ما ينتج عنه مادة مبثوقة هلامية لزجة.
قاعدة عملية: تعامل مع خصائص المنطقة، وليس رقمًا واحدًا، كمعيار. تعمل أنظمة البوليستر عادةً عند درجات حرارة تتراوح بين 110 و150 درجة مئوية حسب النوع، ولكن تأكد دائمًا من بيانات مورد الراتنج. حافظ على التغييرات بين المناطق تدريجية حتى يكتمل انصهار المادة عند قسم القياس. دليلنا حول كيف يؤثر معدل التسخين على كفاءة وجودة عملية البثق ويتعمق أكثر في هذه المقايضات.
2. سرعة البرغي
تحدد سرعة البرغي قوة القص التي تتعرض لها المادة ومدة بقائها في الأسطوانة. فزيادة السرعة تزيد من طاقة الخلط، وهو أمر مفيد للأصباغ صعبة التوزيع، ولكنها تزيد أيضًا من الحرارة وتقلل من مدة بقاء المادة، لذا قد تكون درجات الحرارة المحددة مسبقًا مرتفعة جدًا اليوم. أما خفض السرعة فيؤثر سلبًا على التوزيع.
قاعدة عملية: غيّر سرعة البرغي تدريجيًا واترك الخط يستقر قبل الحكم على النتيجة. لا تُعالج مشكلة اللزوجة أبدًا بزيادة سرعة البراغي بهدوء، فهذا يُخفي السبب ويؤدي إلى احتراق المادة.
3. معدل التغذية
يؤثر معدل التغذية على معدل الإنتاج ويغير مباشرةً الحمل الحراري داخل الأسطوانة: إذ تأتي الحرارة من كلٍّ من سخانات المناطق والقص الميكانيكي، لذا عندما يرتفع معدل التغذية، ترتفع درجة حرارة المادة المنصهرة تبعًا لذلك، ولكن بتأخير عدة دقائق. وتُعدّ الزيادات السريعة في معدل التغذية السبب المعتاد لظهور "الطلقات الباردة" - وهي كتل غير منصهرة بالكامل تتحول إلى جزيئات كبيرة الحجم في المسحوق النهائي - بينما يؤدي نقص التغذية إلى تدفق متقطع وظهور خطوط.
القاعدة العملية: تغيير معدل التغذية تدريجياً، وتحويل المادة الأولى بعد زيادة السرعة لإعادة الطحن بدلاً من إدخالها في تيار المنتج.
4. الضغط الخلفي
يحافظ الضغط الخلفي عند القالب على كثافة المادة المنصهرة وتجانسها عند خروجها من الأسطوانة. إذا كان الضغط منخفضًا جدًا، تنهار الخيطة بشكل غير متساوٍ، مما يؤدي إلى اختلاف اللمعان وكثافة المسحوق بين الدفعات. أما إذا كان الضغط مرتفعًا جدًا، فيزداد وقت بقاء المادة المنصهرة في القالب وترتفع درجة حرارتها، مما قد يؤدي إلى تدهور التركيبة الحساسة حتى لو كانت جميع المناطق تعمل بشكل مثالي.
قاعدة عملية: ابحث عن المستوى الذي يكون فيه الخصلة ثابتة وناعمة، ثم قم بتثبيته في الوصفة؛ نقطة الضبط القابلة للتكرار أهم من الرقم الدقيق.
5. لزوجة انصهار الراتنج
هذا هو المعيار الذي تحدده عند اختيار الراتنج، وليس من لوحة التحكم. الراتنج منخفض اللزوجة يُبثق بسهولة ولكنه يوفر عزم خلط أقل؛ أما الراتنج عالي اللزوجة فيحتاج إلى مزيد من الحرارة والقص. قد تتصرف تركيبتان بإعدادات متطابقة بشكل مختلف تمامًا إذا اختلفت أنواع الراتنج المستخدمة.
قاعدة عملية: عند تغيير نوع الراتنج أو المورّد، أعد التحقق من صحة مجموعة المعايير بالكامل. تُعدّ الاختلافات الطفيفة في اللزوجة بين دفعات الراتنج نفسه سببًا خفيًا شائعًا لاختلاف المسحوق الناتج عن نفس التركيبة.
6. تكوين البرغي وكتلة العجن
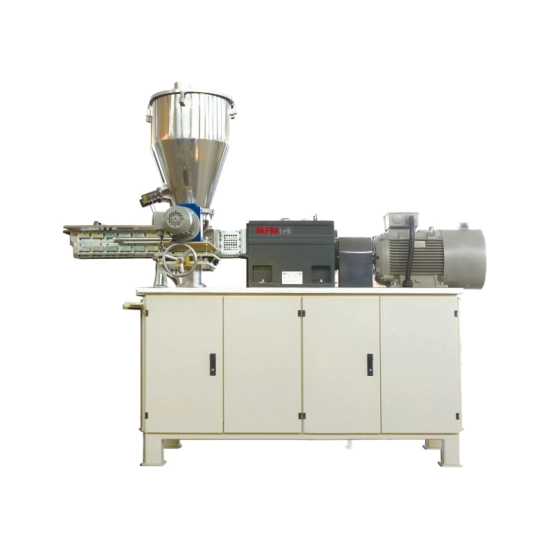
يُحدد تصميم البرغي موضع حدوث القص على طول الأسطوانة: حيث تقوم عناصر التغذية بتحريك المادة، وتعمل كتل العجن على تفكيك تجمعات الصبغة، ويُحدد ترتيبها شكل القص. يؤدي التصميم القوي جدًا إلى تدمير الإضافات الدقيقة؛ بينما يؤدي التصميم اللطيف جدًا إلى بقاء تجمعات الصبغة التي لا يمكن لأي خطوة لاحقة إزالتها بالكامل. أجزاء معيارية في طلاء المسحوق مطردات المسمار المزدوجة يتيح لك مطابقة الملف الشخصي مع كل صيغة.
قاعدة عملية: قم بمطابقة التكوين مع المكون الأكثر صعوبة في التشتت، ثم تحقق من ذلك عن طريق فحص التشتت على الشريط المبرد - يعد تبقع الصبغة أسرع اختبار بصري متاح.
7. عزم الدوران كإشارة إنذار مبكر
عزم الدوران هو المعيار الذي يجب مراقبته بدلاً من ضبطه. إنه قراءة مباشرة من الجهاز لمقاومة الانصهار، ويتفاعل مع تغيرات درجة حرارة التغذية، واللزوجة، وتآكل البرغي، وتراكم الرواسب بشكل أسرع من أي اختبار للمنتج. غالبًا ما يشير الارتفاع التدريجي البطيء إلى زيادة اللزوجة أو تراكم الرواسب قبل أن يظهر اللون أو اللمعان أي مشكلة؛ أما الانخفاض المفاجئ فقد يعني نقصًا في التعبئة.
قاعدة عملية: سجّل عزم الدوران لكل دفعة مقارنةً بآخر دفعة ناجحة من نفس التركيبة، وتحقق من الانحرافات التي تتجاوز النطاق الطبيعي الصغير بدلاً من انتظار فشل اختبار المنتج. دليلنا حول لماذا يستمر عزم دوران الطارد في التذبذب؟ يغطي الأسباب الجذرية الشائعة.
كيفية تحقيق التوازن بين المعايير المتضاربة
تتداخل المعايير السبعة فيما بينها: فزيادة درجة الحرارة تُقلل اللزوجة، وزيادة سرعة البرغي تُضيف حرارة، وزيادة معدل التغذية تُطيل مدة التسخين. غيّر معيارًا واحدًا في كل مرة، بالترتيب التالي: درجة الحرارة، سرعة البرغي، معدل التغذية - حيث يُحدد المعياران الأولان الظروف التي يعتمد عليها المعيار الثالث. بعد كل تغيير، انتظر حتى يستقر عزم الدوران وطول الخيط، ثم سجّل المجموعة الكاملة في الوصفة حتى يُمكن استرجاع دفعة جيدة بدقة بدلًا من تذكرها بشكل تقريبي.
أسئلة متكررة
يطرح المشغلون عدداً من الأسئلة المتكررة حول هذه الإعدادات. إليكم إجابات مباشرة لأكثرها شيوعاً.
لماذا يكون لون المسحوق الذي قمت ببثقه غير متجانس؟
عادةً ما يكون الخلل في المراحل الأولى: معدل تغذية غير مستقر، أو درجة حرارة منخفضة جدًا لا تسمح بالذوبان الكامل، أو تشتت لم يصل إلى تجمعات الصبغة. افحص الخيط قبل الطحن - إذا ظهر عليه بقع، فقم بتصحيح إعدادات البثق أولاً.
كم عدد مناطق التدفئة التي أحتاجها لتركيبتي؟
تتيح المناطق المتعددة تحكمًا أدق في خصائص الانصهار، وهو أمر بالغ الأهمية للأنظمة التفاعلية أو الحساسة للحرارة؛ بينما تعمل التركيبات البسيطة بكفاءة مع عدد أقل من المناطق. إذا كان جهازك يضم كلا النوعين، فإن الجهاز ذو التوزيع المرن للمناطق هو الاستثمار الأمثل.
ما هي الطريقة الآمنة لاختبار إعداد معلمات جديد؟
قم بتشغيل دفعة صغيرة، ثم حوّل المادة الأولى بعد استقرارها إلى إعادة طحن أو التخلص منها، وقارن التشتت ومظهر الخيوط وعزم الدوران مع الوصفة المرجعية. إن تغيير متغير واحد في كل مرة هو الطريقة الوحيدة لتحديد التغيير الذي تسبب في التأثير.
هل يجب تشغيل جهاز البثق بأقصى طاقة إنتاجية؟
لا. تشغيل الماكينة بالقرب من حدود طاقتها القصوى لا يترك أي هامش حراري: أي تغيير طفيف في درجة حرارة المادة أو المحيط يؤدي إلى خروج منحنى الانصهار عن النطاق المطلوب، مما يؤثر سلبًا على الجودة قبل الإنتاج. تعمل معظم خطوط الإنتاج بكفاءة أفضل مع وجود بعض الطاقة الاحتياطية.
كيف أعرف متى تكون قراءات عزم الدوران بمثابة تحذير؟
قارن النتائج بالبيانات التاريخية، وليس برقم مطلق. يشير الارتفاع التدريجي في نفس التركيبة إلى زيادة اللزوجة أو تراكم الرواسب؛ بينما يشير الانخفاض المفاجئ إلى نقص في التعبئة. سجّل كل دفعة وراجع الاتجاه بعد تغيير المواد الخام.
احصل على الدعم لإعدادات البثق الخاصة بك
إذا كنت تقوم بإعداد خط جديد أو استكشاف أخطاء خط موجود وإصلاحها، اتصل بشركة MPMtek أخبرنا بنوع تركيبة الراتنج التي تستخدمها وسعة الإنتاج المستهدفة - نظام الراتنج، ومعدل الإنتاج بالكيلوغرام/ساعة، ومواصفات المنتج التي تحتاج إلى تصنيعها. سنوصي لك بالتكوين المناسب، بدءًا من نموذج واحد. مسحوق طلاء الطارد إلى خط إنتاج كامل.



