
Di pabrik pelapis bubuk, ekstruder adalah tahap di mana formula menjadi produk. Bahan baku tiba sebagai campuran awal kering dan keluar sebagai lelehan yang seragam, dan apa yang terjadi di antaranya sebagian besar menentukan bagaimana bubuk akan digiling, diayak, mengalir, dan disemprotkan nantinya. Ekstrusi melakukan tiga pekerjaan sekaligus — melelehkan resin, mendispersikan pigmen dan aditif, dan mendorong lelehan melalui cetakan dengan viskositas yang terkontrol — jadi ketika salah satu dari pekerjaan tersebut menyimpang, cacat akan terjadi di tahap selanjutnya: warna bergaris, ukuran partikel yang tidak terkontrol, dan kemampuan mengalir yang buruk. Mesin penggiling tidak dapat memperbaiki dispersi yang buruk, dan pengayakan tidak dapat mengembalikan kilap yang hilang di dalam tabung.
1. Suhu Zona Barel
Suhu zona menentukan viskositas leleh, dan viskositas leleh mengontrol hampir semua hal lainnya: pembasahan pigmen, aliran campuran, dan seperti apa bentuk untaian pada cetakan. Jika terlalu rendah, resin tidak meleleh sempurna, meninggalkan gumpalan yang kemudian terlihat sebagai partikel kasar. Jika terlalu tinggi, aditif akan terdegradasi, pigmen bergeser, dan sistem reaktif dapat mulai mengalami ikatan silang di dalam tabung—hasil ekstrudat yang mengental dan seperti tali.
Aturan praktis: perlakukan profil zona, bukan angka tunggal, sebagai parameter. Sistem poliester biasanya beroperasi sekitar 110–150 °C tergantung pada jenisnya, tetapi selalu konfirmasikan dengan data pemasok resin Anda. Jaga agar perubahan antar zona bertahap sehingga lelehan sepenuhnya terbentuk pada bagian pengukuran. Panduan kami tentang bagaimana laju pemanasan memengaruhi efisiensi dan kualitas ekstrusi membahas lebih dalam tentang pertimbangan-pertimbangan tersebut.
2. Kecepatan Sekrup
Kecepatan sekrup mengatur gaya geser yang dialami material dan waktu tinggalnya di dalam tabung. Meningkatkannya akan menghasilkan energi pencampuran yang lebih besar — berguna untuk pigmen yang sulit didispersikan — tetapi juga lebih banyak panas dan waktu tinggal yang lebih pendek, sehingga titik pengaturan zona kemarin mungkin terlalu panas hari ini. Menurunkannya, dan dispersi akan terganggu.
Aturan praktis: ubah kecepatan sekrup secara bertahap dan biarkan aliran kembali stabil sebelum menilai hasilnya. Jangan pernah mengkompensasi masalah viskositas dengan menaikkan kecepatan sekrup secara perlahan — itu hanya menutupi penyebabnya dan membakar material.
3. Kecepatan Umpan
Laju pengumpanan menentukan kapasitas produksi dan secara langsung mengubah beban termal di dalam laras: panas berasal dari pemanas zona dan gesekan mekanis, sehingga ketika laju pengumpanan meningkat, suhu leleh akan ikut meningkat dengan penundaan beberapa menit. Peningkatan laju yang cepat biasanya menjadi penyebab "tembakan dingin" — gumpalan yang kurang meleleh yang menjadi partikel berukuran besar dalam bubuk jadi — sementara pengumpanan yang kekurangan bahan menyebabkan aliran berdenyut dan garis-garis.
Aturan praktis: ubah laju umpan secara bertahap, dan alihkan material pertama setelah peningkatan laju umpan untuk digiling ulang daripada langsung ke aliran produk.
4. Tekanan Balik
Tekanan balik pada cetakan menjaga lelehan tetap padat dan homogen saat keluar dari laras. Jika terlalu rendah, untaian akan runtuh tidak merata, sehingga kilap dan kepadatan bubuk berubah antar batch. Jika berlebihan, waktu tinggal akan memanjang dan lelehan menjadi lebih panas — formula yang sensitif dapat menurun kualitasnya meskipun setiap zona terbaca dengan sempurna.
Aturan praktis: temukan level di mana untaiannya stabil dan halus, lalu kunci level tersebut ke dalam resep; titik acuan yang dapat diulang lebih penting daripada angka pastinya.
5. Viskositas Lelehan Resin
Ini adalah parameter yang Anda pilih saat memilih resin, bukan pada panel kontrol. Resin dengan viskositas rendah mudah diekstrusi tetapi menawarkan torsi pencampuran yang lebih rendah; resin dengan viskositas tinggi membutuhkan lebih banyak panas dan geser. Dua formula dengan pengaturan yang identik dapat berperilaku sangat berbeda jika resinnya berbeda.
Aturan praktis: setiap kali Anda mengganti jenis resin atau pemasok, validasi ulang seluruh rangkaian parameter. Perbedaan viskositas kecil antar batch resin yang sama adalah penyebab tersembunyi yang umum dari "resep yang sama menghasilkan bubuk yang berbeda."
6. Konfigurasi Sekrup dan Blok Pengaduk
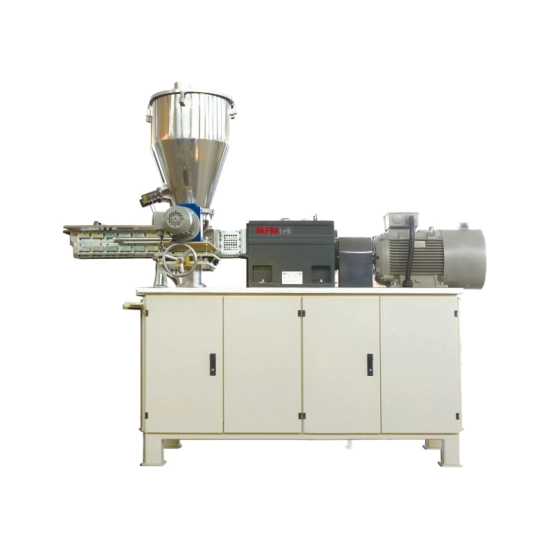
Geometri sekrup menentukan di mana geseran terjadi di sepanjang laras: elemen pengumpan menggerakkan material, blok pengaduk memecah gugusan pigmen, dan susunannya menentukan profil geseran. Konfigurasi yang terlalu agresif akan merusak aditif yang halus; terlalu lembut, dan gugusan pigmen akan tetap ada sehingga tidak ada langkah selanjutnya yang dapat sepenuhnya menghilangkannya. Segmen modular pada pelapisan bubuk sekrup kembar extruder Memungkinkan Anda mencocokkan profil dengan setiap rumus.
Aturan praktis: sesuaikan konfigurasi dengan bahan yang paling sulit terdispersi, lalu verifikasi dengan uji dispersi pada strip yang telah didinginkan — bercak pigmen adalah uji visual tercepat yang tersedia.
7. Torsi sebagai Sinyal Peringatan Dini
Torsi adalah parameter yang Anda pantau, bukan yang Anda atur. Ini adalah pembacaan langsung mesin terhadap resistensi leleh, bereaksi terhadap perubahan suhu umpan, viskositas, keausan sekrup, dan penumpukan lebih cepat daripada pengujian produk apa pun. Pergeseran perlahan ke atas sering kali menandakan peningkatan viskositas atau penumpukan sebelum warna atau kilap menunjukkan masalah; penurunan tiba-tiba dapat berarti pengisian yang kurang.
Aturan praktis: catat torsi untuk setiap batch dibandingkan dengan hasil pengujian terakhir yang baik dari formula yang sama, dan selidiki penyimpangan di luar rentang normal yang kecil daripada menunggu pengujian produk yang gagal. Panduan kami tentang mengapa torsi ekstruder terus berfluktuasi Mencakup penyebab utama yang umum.
Bagaimana Menyeimbangkan Parameter yang Bertentangan
Ketujuh parameter tersebut saling terkait: menaikkan suhu menurunkan viskositas, menaikkan kecepatan sekrup menambah panas, dan menaikkan laju umpan memperluas anggaran panas. Ubah satu parameter pada satu waktu, dalam urutan suhu, kecepatan sekrup, laju umpan — dua parameter pertama menetapkan kondisi yang bergantung pada parameter ketiga. Setelah setiap perubahan, tunggu hingga torsi dan untaian stabil, lalu catat seluruh rangkaian dalam resep sehingga batch yang baik dapat diingat secara tepat, bukan hanya perkiraan.
FAQ (Pertanyaan umum)
Operator sering mengajukan sejumlah pertanyaan berulang tentang pengaturan ini. Berikut adalah jawaban langsung untuk pertanyaan yang paling umum.
Mengapa Bubuk Ekstrusi Saya Memiliki Warna yang Tidak Merata?
Biasanya kesalahannya ada di hulu: laju umpan yang tidak stabil, suhu zona yang terlalu rendah untuk peleburan sempurna, atau dispersi yang tidak pernah mencapai gugus pigmen. Periksa untaian sebelum penggilingan — jika menunjukkan bercak-bercak, perbaiki pengaturan ekstrusi terlebih dahulu.
Berapa Banyak Zona Pemanas yang Saya Butuhkan untuk Formula Saya?
Semakin banyak zona memberikan kontrol yang lebih baik terhadap profil peleburan, yang penting untuk sistem reaktif atau sensitif terhadap panas; formula sederhana berjalan dengan baik dengan jumlah zona yang lebih sedikit. Jika jangkauan Anda mencakup keduanya, mesin dengan alokasi zona yang fleksibel adalah investasi yang lebih aman.
Apa Cara Aman untuk Menguji Pengaturan Parameter Baru?
Lakukan proses produksi dalam jumlah kecil, alihkan material pertama setelah stabilisasi untuk digiling ulang atau dibuang, dan bandingkan dispersi, tampilan untaian, dan torsi terhadap resep referensi. Satu variabel pada satu waktu adalah satu-satunya metode yang dapat mengidentifikasi perubahan mana yang menyebabkan efek tersebut.
Apakah saya harus menjalankan ekstruder pada output maksimum?
Tidak. Mengoperasikan mesin mendekati batas kemampuannya tidak menyisakan margin termal: perubahan kecil pada suhu material atau lingkungan sekitar akan mendorong profil peleburan keluar dari jangkauan, dan kualitas akan menurun sebelum output berkurang. Sebagian besar lini produksi beroperasi paling baik dengan kapasitas cadangan.
Bagaimana Saya Tahu Kapan Pembacaan Torsi Memberi Peringatan?
Bandingkan dengan data historis, bukan angka absolut. Kenaikan bertahap pada formula yang sama menunjukkan peningkatan viskositas atau penumpukan; penurunan tiba-tiba menunjukkan pengisian yang kurang. Catat setiap batch dan tinjau tren setelah perubahan bahan baku.
Dapatkan Dukungan untuk Pengaturan Ekstrusi Anda
Jika Anda sedang menyiapkan saluran baru atau mengatasi masalah pada saluran yang sudah ada, hubungi MPMtek Beri tahu kami keluarga formula Anda dan kapasitas target — sistem resin, kapasitas produksi dalam kg/jam, dan spesifikasi produk yang perlu Anda pertahankan. Kami akan merekomendasikan konfigurasi yang tepat, mulai dari satu hal saja. extruder lapisan bubuk menjadi lini produksi lengkap.



