
در یک کارخانه پوشش پودری، اکسترودر مرحلهای است که یک فرمول به محصول تبدیل میشود. این بچ به عنوان یک پیش مخلوط خشک وارد میشود و به صورت مذاب یکنواخت خارج میشود و آنچه در این بین اتفاق میافتد تا حد زیادی تعیین میکند که پودر چگونه آسیاب، غربال، جریان و بعداً اسپری شود. اکستروژن سه کار را به طور همزمان انجام میدهد - ذوب کردن رزین، پراکندگی رنگدانهها و افزودنیها، و فشار دادن مذاب از طریق قالب با ویسکوزیته کنترل شده - بنابراین وقتی هر یک از آنها رانش میکنند، نقصهای پاییندستی به دنبال دارند: رنگهای رگهدار، اندازه ذرات کنترل نشده، جریانپذیری ضعیف. آسیاب نمیتواند پراکندگی ضعیف را برطرف کند و غربال کردن نمیتواند براقیت از دست رفته در بشکه را بازگرداند.
۱. دمای ناحیه بشکه
دمای ناحیه، ویسکوزیته مذاب را تعیین میکند و ویسکوزیته مذاب تقریباً همه چیز دیگر را کنترل میکند: خیس شدن رنگدانه، جریان مخلوط و ظاهر رشته در قالب. اگر دمای ناحیه خیلی پایین باشد، رزین به خوبی ذوب نمیشود و تودههایی باقی میماند که بعداً به صورت ذرات درشت ظاهر میشوند. اگر دمای ناحیه خیلی بالا باشد، افزودنیها تجزیه میشوند، رنگدانهها تغییر مکان میدهند و سیستمهای واکنشی میتوانند شروع به ایجاد پیوند عرضی در سیلندر کنند - همان اکسترودر ژلهای و طنابی کلاسیک.
قانون عملی: پروفیل ناحیه را به عنوان پارامتر در نظر بگیرید، نه یک عدد واحد را. سیستمهای پلیاستر معمولاً بسته به گرید، حدود ۱۱۰ تا ۱۵۰ درجه سانتیگراد کار میکنند، اما همیشه با دادههای تأمینکننده رزین خود مطابقت دهید. تغییرات ناحیه به ناحیه را تدریجی نگه دارید تا مذاب توسط بخش اندازهگیری به طور کامل توسعه یابد. راهنمای ما در مورد چگونه نرخ گرمایش بر راندمان و کیفیت اکستروژن تأثیر میگذارد عمیقتر به این بدهبستانها میپردازد.
2. سرعت پیچ
سرعت پیچ، میزان برشی که ماده متحمل میشود و زمان ماندگاری آن در سیلندر را تعیین میکند. افزایش سرعت پیچ، انرژی اختلاط بیشتری را به همراه دارد - که برای رنگدانههای سختپراکنده مفید است - اما همچنین گرمای بیشتر و زمان ماندگاری کوتاهتر را نیز به همراه دارد، بنابراین نقاط تنظیمشده دیروز ممکن است امروز خیلی داغ باشند. کاهش سرعت پیچ، پراکندگی را تحت تأثیر قرار میدهد.
قانون عملی: سرعت پیچ را در گامهای کوچک تغییر دهید و قبل از قضاوت در مورد نتیجه، اجازه دهید خط دوباره تثبیت شود. هرگز مشکل ویسکوزیته را با افزایش سرعت آرام پیچها جبران نکنید - این کار علت را میپوشاند و مواد را میسوزاند.
۳. نرخ تغذیه
نرخ تغذیه، توان عملیاتی را تعیین میکند و مستقیماً بار حرارتی در سیلندر را تغییر میدهد: گرما هم از گرمکنهای منطقهای و هم از برش مکانیکی ناشی میشود، بنابراین وقتی نرخ تغذیه افزایش مییابد، دمای مذاب با تأخیر چند دقیقهای افزایش مییابد. افزایش سریع دما علت معمول «شاتهای سرد» - کلوخههای ذوب نشده که به ذرات بزرگ در پودر نهایی تبدیل میشوند - است، در حالی که یک تغذیهکنندهی گرسنه باعث جریان ضربانی و رگهها میشود.
قانون عملی: نرخ تغذیه را به تدریج تغییر دهید و اولین ماده پس از یک سطح شیبدار را به جای ورود به جریان محصول، برای آسیاب مجدد هدایت کنید.
۴. فشار برگشتی
فشار برگشتی در قالب، مذاب را هنگام خروج از سیلندر، متراکم و همگن نگه میدارد. اگر فشار برگشتی خیلی کم باشد، رشته به طور ناهموار از هم میپاشد، بنابراین براقیت و چگالی پودر بین دستهها تغییر میکند. اگر فشار برگشتی خیلی زیاد باشد، زمان ماندگاری طولانی میشود و مذاب داغتر میشود - یک فرمول حساس میتواند حتی اگر هر ناحیه به طور کامل خوانش شود، تخریب شود.
قانون کاربردی: سطحی را پیدا کنید که رشته در آن ثابت و صاف باشد، سپس آن را در دستور پخت قفل کنید؛ یک نقطه تنظیم قابل تکرار بیشتر از تعداد دقیق اهمیت دارد.
۵. ویسکوزیته مذاب رزین
این پارامتری است که شما هنگام انتخاب رزین انتخاب میکنید، نه روی پنل کنترل. یک رزین با ویسکوزیته پایین به راحتی اکسترود میشود اما گشتاور اختلاط کمتری ارائه میدهد؛ یک رزین با ویسکوزیته بالا به گرما و برش بیشتری نیاز دارد. اگر رزینها متفاوت باشند، دو فرمول با تنظیمات یکسان میتوانند بسیار متفاوت رفتار کنند.
قانون عملی: هر زمان که درجه رزین یا تأمینکننده را تغییر میدهید، کل مجموعه پارامترها را دوباره اعتبارسنجی کنید. تفاوتهای کوچک در ویسکوزیته بین دستههای رزین یکسان، یک علت پنهان رایج برای «تولید پودر متفاوت از یک دستور پخت یکسان» است.
۶. پیکربندی بلوک پیچ و ورز دادن
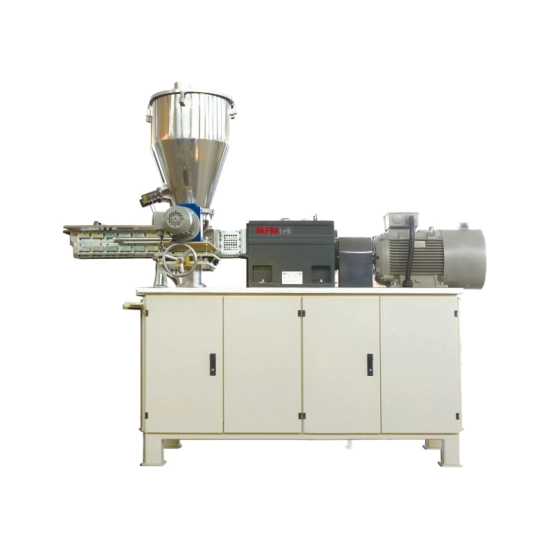
هندسه مارپیچ تعیین میکند که برش در کجای طول سیلندر اتفاق بیفتد: عناصر تغذیه، مواد را حرکت میدهند، بلوکهای ورز دهنده، خوشههای رنگدانه را از هم جدا میکنند و چیدمان آنها، پروفیل برش را تعیین میکند. پیکربندی بیش از حد تهاجمی، افزودنیهای ظریف را از بین میبرد؛ پیکربندی بیش از حد ملایم، خوشههای رنگدانه را چنان حفظ میکند که هیچ مرحله بعدی نمیتواند آن را به طور کامل خنثی کند. بخشهای مدولار در پوشش پودری اکسترودر های دو پیچ به شما اجازه میدهد پروفایل را با هر فرمول مطابقت دهید.
قانون عملی: پیکربندی را با سختترین مادهی پراکندهکننده تطبیق دهید، سپس با بررسی پراکندگی روی نوار خنکشده، آن را تأیید کنید - لکههای رنگدانه سریعترین آزمایش بصری موجود است.
۷. گشتاور به عنوان یک سیگنال هشدار اولیه
گشتاور پارامتری است که شما به جای تنظیم، آن را تماشا میکنید. این پارامتر، خوانش مستقیم مقاومت مذاب توسط دستگاه است که به تغییرات دمای خوراک، ویسکوزیته، سایش مارپیچ و تجمع، سریعتر از هر آزمایش محصول واکنش نشان میدهد. یک رانش آهسته به سمت بالا اغلب افزایش ویسکوزیته یا تجمع را قبل از اینکه رنگ یا براقیت مشکلی را نشان دهد، اعلام میکند. افت ناگهانی میتواند به معنای پر شدن ناکافی باشد.
قانون کاربردی: گشتاور هر دسته را در مقایسه با آخرین اجرای موفق همان فرمول ثبت کنید و به جای انتظار برای یک آزمایش ناموفق محصول، رانش فراتر از یک باند کوچک معمولی را بررسی کنید. راهنمای ما در مورد چرا گشتاور اکسترودر مدام در نوسان است؟ علل ریشهای رایج را پوشش میدهد.
چگونه پارامترهای متناقض را متعادل کنیم
هفت پارامتر به هم مرتبط هستند: افزایش دما ویسکوزیته را کاهش میدهد، افزایش سرعت ماردون گرما را افزایش میدهد و افزایش نرخ پیشروی، بودجه گرمایی را افزایش میدهد. هر بار یک پارامتر را تغییر دهید، به ترتیب دما، سرعت ماردون، نرخ پیشروی - دو پارامتر اول شرایطی را تعیین میکنند که سومی به آن بستگی دارد. پس از هر تغییر، صبر کنید تا گشتاور و رشته تثبیت شوند، سپس کل مجموعه را در دستورالعمل ثبت کنید تا یک بچ خوب بتواند دقیقاً به جای یادآوری تقریبی، به خاطر سپرده شود.
سوالات متداول
اپراتورها تعداد انگشتشماری سوال تکراری در مورد این تنظیمات میپرسند. در اینجا پاسخهای مستقیم به رایجترین آنها آمده است.
چرا پودر اکسترود شده من رنگ ناهمواری دارد؟
معمولاً مشکل از بالادست است: نرخ تغذیه ناپایدار، دمای ناحیه برای ذوب کامل بسیار پایین، یا پراکندگی که هرگز به خوشههای رنگدانه نرسیده است. قبل از سنگزنی، رشته را بررسی کنید - اگر لکهدار است، ابتدا تنظیمات اکستروژن را اصلاح کنید.
برای شیر خشکم به چند ناحیه گرمایشی نیاز دارم؟
مناطق بیشتر، کنترل دقیقتری بر روی پروفیل مذاب ارائه میدهند که برای سیستمهای واکنشپذیر یا حساس به حرارت اهمیت دارد؛ فرمولهای ساده با تعداد کمتر به خوبی کار میکنند. اگر محدوده شما شامل هر دو است، دستگاهی با تخصیص منطقه انعطافپذیر، سرمایهگذاری امنتری است.
یک روش ایمن برای آزمایش تنظیم پارامتر جدید چیست؟
یک دسته کوتاه تولید کنید، اولین ماده پس از تثبیت را برای آسیاب مجدد یا ضایعات هدایت کنید و پراکندگی، ظاهر رشته و گشتاور را با دستورالعمل مرجع مقایسه کنید. یک متغیر در هر زمان تنها روشی است که مشخص میکند کدام تغییر باعث ایجاد اثر شده است.
آیا باید اکسترودر را با حداکثر خروجی اجرا کنم؟
خیر. کار کردن نزدیک به محدودهی مجاز دستگاه، هیچ حاشیهی حرارتی باقی نمیگذارد: تغییر جزئی در مواد یا دمای محیط، پروفیل مذاب را از محدودهی مجاز خارج میکند و کیفیت قبل از خروجی افت میکند. اکثر خطوط با مقداری ظرفیت اضافی، بهترین عملکرد را دارند.
چگونه بفهمم که چه زمانی مقادیر گشتاور به من هشدار میدهند؟
با تاریخ مقایسه کنید، نه با یک عدد مطلق. افزایش تدریجی در همان فرمول، نشان دهنده افزایش ویسکوزیته یا تجمع است؛ افت ناگهانی، نشان دهنده کمبود پر شدن است. هر دسته را ثبت کنید و روند را پس از تغییرات مواد اولیه بررسی کنید.
برای تنظیمات اکستروژن خود پشتیبانی دریافت کنید
اگر در حال راهاندازی یک خط جدید یا عیبیابی خط موجود هستید، تماس با MPMtek خانواده فرمول و ظرفیت مورد نظر خود را به ما بگویید - سیستم رزین، توان عملیاتی بر حسب کیلوگرم در ساعت و مشخصات محصولی که باید نگهداری کنید. ما پیکربندی مناسب را از یک ... توصیه خواهیم کرد. اکسترودر پوشش پودر به یک خط تولید کامل.



