
مشکلات سنگزنی به ندرت تنها از یک تنظیمات ناشی میشوند. یک آسیاب پوشش پودری میتواند ذرات درشت، ذرات ریز بیش از حد، توان عملیاتی ناپایدار، گرما یا لرزش ایجاد کند، زمانی که خوراک، جریان هوا، عملکرد طبقهبندیکننده، دما و سایش از تعادل خارج میشوند. علامت و آخرین تغییر فرآیند را ثبت کنید، دستگاه را تحت رویههای سایت ایزوله کنید و هر بار یک علت را آزمایش کنید. دفترچه راهنمای تجهیزات را با یک مقدار هشدار عمومی یا فاصله زمانی نگهداری جایگزین نکنید.
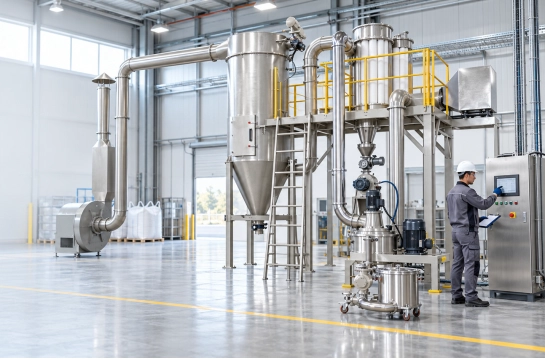
در عیب یابی دستگاه سنگ زنی پوشش پودری، ابتدا چه چیزی را باید بررسی کنید؟
با ایمنی و یک خط مبنا شروع کنید. دستگاه را در صورت لرزش غیرطبیعی، سایش، دود، آسیب دیدن محافظ، مشکوک بودن به وجود مواد خارجی یا نقص در قفل داخلی متوقف کنید. قبل از باز کردن یک نقطه بازرسی، روش قفل کردن کارخانه خود را اعمال کنید. خانواده فرمولاسیون، دسته، نرخ تغذیه، تنظیمات طبقهبندی کننده، جریان هوا یا فشار، دمای محصول، نتیجه اندازه ذرات و زمان بروز علائم را ثبت کنید.
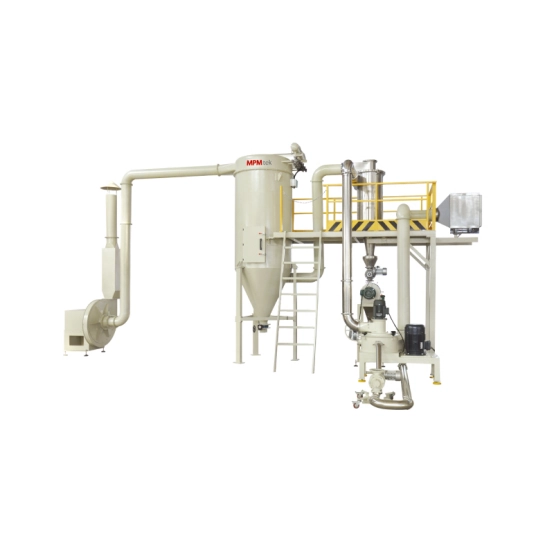
رکورد را با یک دستهی خوب و شناختهشده مقایسه کنید. یک مورد مفید آسیاب ACM بررسی شامل کل مرز میشود: تغذیهکننده، محفظه، طبقهبندیکننده، فن، سیکلون یا فیلتر، کانالها، شیرها، شیلنگها و سطل جمعآوری. این امر مانع از تنظیم طبقهبندیکننده در زمانی میشود که محدودیت واقعی، انسداد کانال یا ناپایداری تغذیه باشد.
چگونه مشکلات کارخانه پوشش پودری را از روی علائم تشخیص میدهید؟
از علامت برای انتخاب اولین اندازهگیری استفاده کنید، نه اولین تنظیم.
| علائم | اولین بررسیها | مکانیسم احتمالی | پاسخ فوری |
| افت توان عملیاتی | خروجی تغذیه کننده، پل قیف، فشار ورودی | گرسنگی یا محدودیت تغذیه | جریان مواد را تأیید کنید و ورودی را پس از جداسازی بررسی کنید |
| محصول خیلی درشت است | سرعت طبقهبندیکننده، جریان هوا، وضعیت روتور، نمونهی نگهداریشده | نقطه برش به طور درشت جابجا شده است یا گردش مجدد ضعیف است | خوانشها را تأیید کنید، سپس یک متغیر را در پنجره تأیید شده تغییر دهید |
| جریمههای بیش از حد | بار تغذیه، سرعت طبقه بندی، نشت جریان هوا، دمای محصول | سنگزنی بیش از حد یا برش بیش از حد ظریف | قبل از کاهش سرعت یا افزایش تغذیه، دادههای توزیع را بررسی کنید |
| محصول گرم یا کیک میشود | جریان هوا، گردش مجدد هوا، بار خوراک، هوای محیط، تجمع مواد | گرمای اصطکاکی یا فشاری از سیستم خارج نمیشود | خطر را کاهش دهید، جریان هوا را بررسی کنید و با پودر حساس به گرما ادامه ندهید |
| لرزش یا سر و صدا افزایش مییابد | تجمع، عدم تعادل، وضعیت یاتاقان، شل شدن پایه، جسم خارجی | وضعیت مکانیکی تغییر کرده است | اگر بررسی علت فوراً بیخطر نیست، متوقف کنید، ایزوله کنید و وضعیت را تشدید کنید |
| نوسان خروجی | روند تغذیه، پایداری فن، بارگذاری فیلتر، چرخه شیر | یک حلقه کنترل یا محدودیت در حال شکار است | به جای تنظیم کورکورانه یک نقطه تنظیم، سیگنالها را با هم هماهنگ کنید |
یک نمونه بصری را به عنوان مدرک در نظر نگیرید. توزیعهای مختلف میتوانند مشابه به نظر برسند و یک دوره پایدار کوتاه میتواند یک محدودیت در حال توسعه را پنهان کند.
چگونه میتوانید عیبیابی آسیاب ACM را برای مشکلات تغذیه و جریان هوا به کار ببرید؟
از ورود مواد به سمت جمعآوری کار کنید. برای تغذیه متناوب، پلها، تراشههای مرطوب یا فشرده، قیف تخلیه، پیچ فرسوده یا کالیبراسیون تغذیهکننده را بررسی کنید. ورودی بیش از حد میتواند گشتاور و گرما را افزایش دهد؛ آسیاب با تغذیه ناکافی میتواند طبقهبندیکننده را بیثبات کند. در صورت امکان، به جای تکیه بر سرعت تغذیهکننده، جریان جرمی را تأیید کنید.
سپس جریان هوا را بررسی کنید. گرفتگی فیلتر، بسته بودن دمپر، نشتی رابط، آسیب دیدن آببند یا تجمع جرم در کانال میتواند تعادل فشار را تغییر دهد. فشار فعلی فن یا قرائت فشار را با یک رکورد شناخته شده و سالم مقایسه کنید و فیلترها و نقاط جمعآوری تحت شرایط ایزوله را بررسی کنید. صرفاً با افزایش سرعت فن جبران نکنید؛ این کار میتواند نقطه برش را تغییر دهد، انتقال را افزایش دهد یا فیلتراسیون را بیش از حد بارگذاری کند.
سرعت طبقه بندی کننده بر برش جداسازی تأثیر می گذارد اما نمی تواند هر نتیجه ای را اصلاح کند. تمیزی روتور، سایش، جهت و رابطه آن با جریان هوا و بار خوراک را بررسی کنید. برای محصول داغ، قبل از تغییر تنظیم دما، گردش مجدد، جریان هوا، شرایط محیطی و تجمع را بررسی کنید. نرم شدن یا کلوخه شدن پودر می تواند پایداری خوراک و سطح آسیاب را تغییر دهد.
یک تغییر کنترلشده ایجاد کنید، سایر متغیرها را ثابت نگه دارید و یک نمونه را نگه دارید. تغییر، زمان شروع، قرائتهای تثبیتشده و نتیجه را ثبت کنید. اگر نیاز به برداشتن محافظ، کار یاتاقان، مداخله الکتریکی یا مقداری خارج از رویه باشد، کار را متوقف کرده و درخواست پشتیبانی واجد شرایط کنید.
چگونه اندازه ذرات پوشش پودری را پس از تعمیر تأیید میکنید؟
تأیید باید دادههای فرآیند را با یک نمونهی نگهداریشده ترکیب کند. توزیع را با استفاده از روش کیفی خود اندازهگیری کنید و d10، d50، d90 یا مشخصات پذیرفتهشده را مقایسه کنید - نه فقط یک نتیجهی میانگین یا الک. به عنوان مثال، اگر یک دستهی مرجع d50 برابر با 32 میکرومتر داشته باشد و دستهی مشکلدار 45 باشد، d50 پایینتر ممکن است نشاندهندهی بهبود باشد اما ثابت نمیکند که دمها، بازده، رنگ، براقیت یا رفتار کاربردی قابل قبول هستند.
نرخ تغذیه تثبیتشده، جریان هوا، تنظیمات طبقهبندیکننده، دمای محصول، بار آسیاب و تلفات جمعآوری را بررسی کنید. جریان پاییندست، ظاهر، پاسخ به پخت و آزمایشهای فیلم مخصوص کاربرد را تأیید کنید. راهنمای توزیع اندازه ذرات میتواند مقایسه را ساختاردهی کند. انتشار فقط بر اساس مشخصات کارخانه و طرح نمونهبرداری انجام شود.
چگونه باید تعمیر و نگهداری ماشین سنگ زنی برنامه ریزی شود؟
از یک چک لیست مستند با مالک و قانون تشدید استفاده کنید. در فواصل زمانی تعریف شده توسط دفترچه راهنمای OEM و ارزیابی ریسک، تغذیه کننده، محفظه، طبقه بندی کننده، آب بندها، آسترها، فیلترها، مجاری، شیرها، یاتاقان ها، محافظ ها، نقاط اتصال زمین و سطل ها را بررسی و تمیز کنید. ارتعاش، فشار، دما و بار موتور را بررسی کنید تا سایش تدریجی قبل از افت کیفیت ظاهر شود.
تمیز کردن باید شامل نقاط نگهداری پنهان باشد و از آلودگی متقابل بین رنگها یا مواد شیمیایی ناسازگار جلوگیری کند. قطعات تماسی فرسوده را فقط پس از تأیید جنس و تناسب تعویض کنید. MPMtek راهنمایی تعمیر و نگهداری یک مرجع است؛ فواصل زمانی خاص سایت و کنترلهای ایمنی همچنان کنترلکننده هستند.
سوالات متداول
سوالات زیر به موارد حاشیهای رایج پس از توالی تشخیصی اصلی میپردازند.
آیا سرعت بالاتر دستگاه طبقهبندی میتواند همیشه پودر را ریزتر کند؟
خیر. ممکن است برش را ریزتر کند، اما جریان هوا، بار تغذیه، وضعیت روتور و فرمولاسیون نیز مهم هستند. پس از تثبیت سیستم، توزیع کامل اندازه ذرات را بررسی کنید.
چرا آسیاب حتی وقتی گرمکن خاموش است، داغ میکند؟
اصطکاک، گردش مجدد هوا، مسدود شدن جریان هوا، بار زیاد خوراک یا هوای گرم محیط میتواند گرما را افزایش دهد. قبل از تغییر تنظیمات، دمای محصول و جریان هوا را بررسی کنید و در صورت نرم شدن یا کلوخه شدن پودر، کار را متوقف کنید.
آیا اپراتورها باید کلاسیفایر و نرخ تغذیه را با هم تغییر دهند؟
معمولاً خیر. هر بار یک عامل قابل کنترل را تغییر دهید، نتیجه را ثبت کنید و یک نمونه مرجع نگه دارید. در غیر این صورت، تیم نمیتواند بگوید کدام تغییر باعث بهبود یا بدتر شدن شده است.
لرزش مکرر معمولاً نشان دهنده چیست؟
علل احتمالی شامل عدم تعادل، تجمع مواد، فرسودگی یاتاقان، شل شدن پایهها یا وجود جسم خارجی است. قبل از بازرسی، دستگاه را متوقف و ایزوله کنید. لرزش مکرر را به عنوان یک مشکل تنظیم عادی در نظر نگیرید.
چه زمانی یک کارخانه باید از تامین کننده تجهیزات کمک بخواهد؟
وقتی بررسیهای ایمن، پایداری را برنمیگرداند، یا مشکل از محافظ یا یاتاقان است، آلودگی ادامه دارد، یا اصلاح از روال عملیاتی تأیید شده فراتر میرود، مشکل را تشدید کنید. ادامه تنظیم مجدد دستگاه برای رفع نقص مکانیکی میتواند آسیب و زمان از کارافتادگی را افزایش دهد.
یک درخواست عیبیابی مفید تهیه کنید
برای MPMtek، خانواده فرمولاسیون، جدول زمانی علائم، اندازه دسته، نرخ تغذیه، دادههای طبقهبندی و جریان هوا، گزارشهای اندازه ذرات، روند دما، عکسهای تجمع یا سایش، امکانات رفاهی و تاریخچه نگهداری را ارسال کنید. در صورت وجود، آخرین تنظیمات و نمونههای خوب شناخته شده را نیز ضمیمه کنید. میتوانید تماس با MPMtek برای بررسی بر اساس این سوابق به جای یک عدد حداکثر ظرفیت واحد.



