L'extrudat de revêtement en poudre devient trop mou ou trop cassant lorsque le procédé s'écarte de sa plage de fonctionnement optimale. Il est facile d'incriminer le convoyeur, car le défaut y est visible. La cause peut provenir du prémélange ou du cylindre. Un matériau mou s'étale lors du broyage. Un matériau cassant produit des fines particules. Il est essentiel de suivre le matériau à chaque étape et de comparer les données obtenues avec celles d'un lot conforme.
Que signifient réellement les termes « trop mou » ou « trop cassant » ?
L'extrudat mou se plie sous une légère pression. Il peut rester collant sur la surface de refroidissement ou résister à une cassure nette au niveau du floconneur. Le broyeur reçoit ensuite des rubans chauds qui forment un pont à l'entrée.
L'extrudat cassant se rompt avant d'atteindre le point de broyage prévu. La fracture est nette et irrégulière. De fines particules remontent rapidement à la surface après le broyage. Une certaine fragilité est souhaitable. Une fracture incontrôlée indique une faible cohésion, une mauvaise fusion ou un gradient de température important.
Enregistrez la température de sortie et l'épaisseur de la feuille. Notez le temps de solidification et le mode de fracture. Les performances finales du revêtement font l'objet d'un test distinct.
Problèmes de formulation et de prémélange à l'origine du défaut
L'extrudeuse ne peut pas corriger toutes les erreurs de formulation. Le choix de la résine détermine le comportement au ramollissement. Le mélange de durcissement, le taux de cire et la charge de particules sont également importants. Une charge excessive peut provoquer la cassure des paillettes.
Les lubrifiants méritent une attention particulière. Une petite modification peut altérer la fluidité à chaud et le décollement du ruban. L'humidité peut créer des zones de fragilité.
Le prémélange crée ses propres modes de défaillance. Un pigment aggloméré ou une charge d'additifs incorrecte peuvent engendrer des zones dures et molles. Comparez le matériau affecté avec un échantillon témoin. Vérifiez le lot de matières premières et les enregistrements d'humidité. Un essai sur équipement de revêtement en poudre de laboratoire peut indiquer si la formule se situe en dehors d'une plage de fonctionnement acceptable.
Pourquoi l'extrudat de revêtement en poudre devient-il trop mou pendant l'extrusion ?
Un apport thermique excessif est fréquent. Les zones de fusion peuvent sembler correctes, mais le cisaillement augmente la température réelle du matériau fondu. Une vitesse de vis élevée génère de la chaleur. Un faible débit d'alimentation peut entraîner un temps de rétention trop long du matériau dans le cylindre. L'équilibre dépend de la formulation.
Le débit influe sur le refroidissement. Une alimentation importante peut pousser un ruban épais sur un convoyeur à faible capacité. Le ruban reste alors mou en aval. Un ruban fin peut présenter le problème inverse si la matière fondue a été trop travaillée.
Les conditions de la filière sont faciles à négliger. Une distribution irrégulière crée un centre épais ou des bords mous. Une évacuation restreinte augmente la pression et le temps de séjour. La dérive du capteur peut masquer une hausse de température.
Vérifiez la température de fusion réelle par rapport à la consigne. Contrôlez le couple et la pression. Ensuite, vérifiez la vitesse d'avance et la vitesse de la vis. Inspectez l'épaisseur du ruban. Si le défaut est apparu après la maintenance, vérifiez la filière et les capteurs avant de modifier la recette.
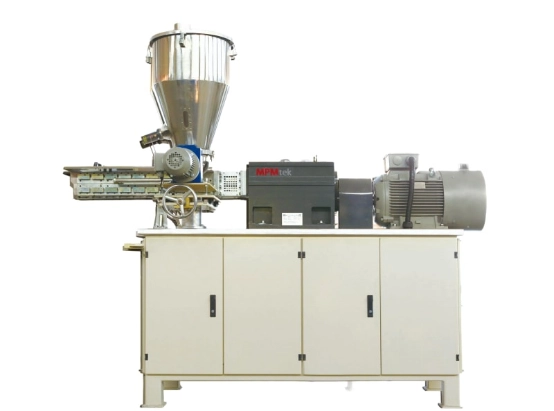
Réduisez la charge thermique ou rééquilibrez la vitesse d'avance et la vitesse de la vis lors d'un essai contrôlé. Évitez de modifier plusieurs zones simultanément. extrudeuse à double vis Il s'agit d'un outil de process, et non d'une vis chauffante à réglage unique.
Pourquoi l'extrudat de revêtement en poudre devient-il trop cassant pendant l'extrusion ?
La fragilité peut être due à une fusion insuffisante. Une température de cylindre trop basse ou une configuration de vis inadaptée peuvent entraîner une mauvaise dispersion de la résine et du pigment. Un apport excessif de matière peut réduire le temps de fusion. La fracture se produit alors au niveau des zones non fondues plutôt que dans une matrice uniforme.
Un déséquilibre de la formulation est une autre possibilité. Une forte concentration de pigments ou de charges peut réduire la continuité du liant. L'humidité peut créer des vides. La dégradation thermique peut fragiliser un extrudat résistant, notamment en cas de jaunissement ou de temps de séjour prolongé.
Observez la surface de fracture. Une zone crayeuse ou une particule visible indique une mauvaise dispersion. Des pics de couple suggèrent une alimentation instable. Une fracture nette traversant toute la bande oriente davantage vers un problème de formulation ou de refroidissement que vers un agglomérat.
L'augmentation de la température peut améliorer la fusion pour une formule et accélérer la dégradation pour une autre. Il convient donc de vérifier au préalable l'homogénéité de la masse fondue et son historique thermique.
Comment le convoyeur de refroidissement modifie la dureté de l'extrudat
L'étape de refroidissement détermine si un ruban chaud se transforme en une feuille stable. Un refroidissement insuffisant entraîne l'adhérence du matériau à la bande transporteuse. Un convoyeur trop rapide réduit le temps de séjour. De l'eau de refroidissement tiède ou un faible débit d'air produisent le même effet. Une feuille épaisse nécessite une capacité supérieure à celle indiquée par sa cadence nominale.
Un refroidissement inégal engendre un autre défaut. La surface peut se solidifier tandis que la face inférieure reste molle. Les bords peuvent se contracter plus rapidement que le centre, ce qui provoque des fissures ou des pièces irrégulières. Un choc thermique peut faire passer une formulation fragile pour un défaut d'extrusion.
Vérifiez la vitesse de la courroie et la température de contact. Mesurez la température du fluide de refroidissement et le débit d'air. Surveillez la largeur totale de la feuille. Convoyeur de refroidissement pour revêtement en poudre Doit correspondre au débit de l'extrudeuse et à l'épaisseur de la feuille. Il ne s'agit pas d'un accessoire isolé.
Flux de travail pratique de dépannage pour les extrudats mous ou cassants
Conserver le lot concerné à part. Noter la date d'apparition du défaut et préciser s'il survient suite à un changement de matière première, un cycle de nettoyage ou un changement d'équipe. Comparer les échantillons conformes et défectueux. Contrôler le prémélange avant toute manipulation de la machine.
Vérifiez les valeurs réelles au lieu de vous fier aux consignes de l'IHM. Comparez la température et le couple avec la pression. Ajoutez la vitesse d'avance, la vitesse de la vis et le refroidissement au même ensemble de données. Modifiez une variable à la fois.
Confirmez le résultat par concassage et broyage. Vérifiez la granulométrie et les performances de l'application. Un ruban d'apparence acceptable peut néanmoins produire un excès de fines dans un broyeur ACM.
| Symptôme | Premiers contrôles |
| Feuille collante | Température de fusion, capacité de refroidissement et vitesse du convoyeur |
| dureté inégale | Épaisseur de la filière, uniformité du refroidissement et consistance du prémélange |
| Amendes excessives | Modèle de fracture, fragilité et réglages d'usinage |
| Particules non fondues | Profil du canon, configuration de la vis et stabilité de l'alimentation |
Comment la conception des équipements contribue à prévenir les problèmes de qualité des extrudats
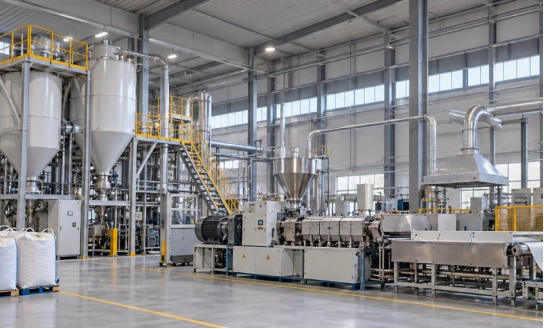
L'obtention d'un extrudat homogène est le fruit d'un processus continu. Le mélangeur assure un mélange uniforme. L'extrudeuse garantit une fusion et une dispersion répétables. Le convoyeur évacue la chaleur au débit requis. Le broyeur nécessite des flocons stables.
Lors de l'examen ligne de revêtement en poudre automatique Pour connaître les options, demandez comment les essais seront menés et quelles données seront enregistrées. Vérifiez le refroidissement de base au débit cible. L'accès pour la maintenance et l'étalonnage des capteurs sont tout aussi importants que la capacité nominale.
FAQ : Problèmes liés à l'extrusion de revêtement en poudre
Q : Un extrudat mou signifie-t-il toujours que le convoyeur de refroidissement est sous-dimensionné ?
Non. Une température de fusion élevée, le choix de la formulation et l'épaisseur de la feuille peuvent rendre un convoyeur correctement dimensionné inadapté. Vérifiez l'historique thermique avant de modifier le matériel.
Q : Est-ce qu'augmenter la température d'extrusion peut remédier à la fragilité de l'extrudat ?
Pas nécessairement. La fragilité du matériau peut être due à une mauvaise dispersion ou à l'humidité. Un excès de charge ou une dégradation thermique sont également possibles. Il convient d'abord d'identifier le mécanisme de défaillance.
Q : Pourquoi la dureté de l'extrudat varie-t-elle d'un lot à l'autre ?
Un dosage ou un prémélange irréguliers peuvent engendrer des variations. Il en va de même pour la répartition des particules et le refroidissement. Un échantillon prélevé sur la largeur du lot permet généralement de déterminer si le problème est localisé ou s'il affecte l'ensemble du lot.
Q : Quelles informations faut-il transmettre à un fournisseur d'équipement ?
Indiquez la famille de formules et le débit cible. Précisez la granulométrie requise et les paramètres actuels. Joignez des échantillons de défauts ou des photographies. Les informations concernant les équipements du site et la surface au sol disponible sont également utiles.
Conclusion : Transformer un défaut en un plan d'amélioration des processus
Un extrudat mou ou cassant est un signal d'alerte. Suivez son parcours depuis la formulation et le prémélange jusqu'à l'extrusion et le refroidissement avant de remplacer un composant. Communiquez le type de formule et l'objectif de capacité à vos collaborateurs. contacter MPMtek. Inclure les informations relatives à la taille des particules et au site pour une analyse de la configuration complète de la ligne de production.