نادراً ما يبدأ فقدان المسحوق بعطل مفاجئ واحد. تظهر طبقة رقيقة حول الحافة. يرتفع فرق الضغط في المرشح. يرفض المنخل كمية أكبر من المواد مقارنةً بالأسبوع الماضي. كل عرض من هذه الأعراض يقلل من الكمية القابلة للبيع.
يستحق قسم الطحن اهتماماً خاصاً نظراً لنقل المسحوق وفصله معاً. ويتفاعل تدفق الهواء وحالة المرشح وتحميل الغربال وإحكام الإغلاق معاً. إن التعامل مع هذه الأجهزة كنظام واحد يقلل الفاقد.
أين يحدث فقدان المسحوق في خط طلاء المسحوق؟
قد تتسرب بعض المواد بين مرحلتي الشحن والتعبئة. وغالباً ما يكشف فحص خط الإنتاج عن كميات أكبر مما يكشفه التقرير.
نقاط الخسارة الشائعة
أثناء عملية الشحن، قد تُسحب الراتنجات الخفيفة أو الإضافات باتجاه مجمع الغبار. وتتشكل تسريبات حول الأغطية ووصلات النقل. ويزداد الخطر عند دخول الرقائق إلى المطحنة.
داخل نظام ACM، ينتقل المسحوق المطحون عبر المصنف والفاصل الإعصاري قبل غربال دوار أو مهتز. قد تستمر المواد الناعمة إلى المجمع. يمكن أن يبقى المسحوق في القنوات أو ينسكب أثناء النقل. تزيد مواد التعبئة من الفاقد عندما لا يكون التوازن بين التعبئة والاستخلاص دقيقًا.
أربعة أشكال لفقدان البارود
تظهر الخسائر على شكل غرامات قابلة للبيع لم يتم تحصيلها؛ أو تسرب من الوصلات أو الأبواب؛ أو بقايا داخل المعدات؛ أو مسحوق جيد مرفوض أثناء عملية الغربلة غير المستقرة. يُسهّل تصنيفها إلى فئات منفصلة عملية تحديد المشاكل وإصلاحها.
يكفي إجراء موازنة أساسية للكتلة للكشف عن المشكلة:
مدخلات المواد = مسحوق قابل للبيع + مسحوق معاد تدويره + فقدان الغبار + مخلفات المعدات
القياس حسب الوردية. تخفي الإجماليات الشهرية الاضطرابات القصيرة.
1. تثبيت تدفق الهواء قبل ضبط الإعصار
غالباً ما تبدأ شكاوى الأعاصير من المنبع. السرعة الزائدة تحمل الجزيئات القابلة للاستخلاص إلى المجمع الدقيق. أما السرعة المنخفضة فتؤدي إلى ترسب المسحوق في القنوات. ثم تنطلق الرواسب على شكل دفعات وتؤثر على المنخل.
تحقق من سرعة المروحة وضغطها تحت الحمل. قارن القراءات بخط الأساس النظيف. افحص الموصلات والأبواب والحشيات بحثًا عن تسرب الهواء. وجود خط أبيض حول الوصلة دليل على ذلك.
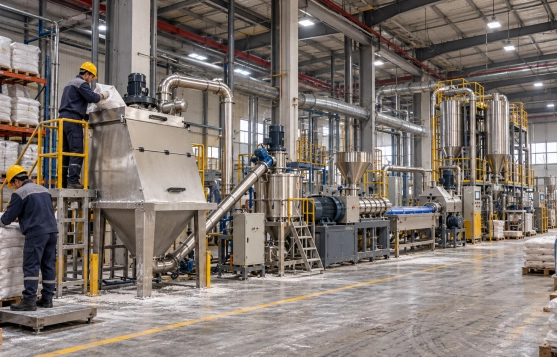
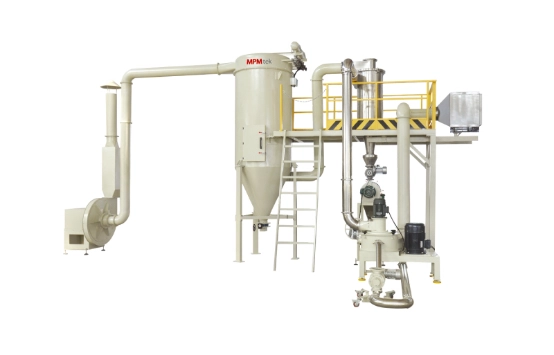
يجب أن تتناسب سرعة الطحن وسرعة المصنف وتدفق الهواء مع التوزيع المستهدف. قد يؤدي رفع سرعة المروحة إلى انخفاض الإنتاجية. تأكد من إزالة القيود قبل تغيير أي إعداد تم التحقق منه. نظام الطحن الدقيق ACMتعمل عمليات الطحن والتصنيف والتجميع كدائرة واحدة.
نصيحة عملية: لا تقم بزيادة سرعة المروحة لمجرد حل مشكلة في السعة. تحقق أولاً من وجود تسريب أو انسداد أو خلل في توازن الضغط.
2. تحسين فصل الإعصار وتفريغ المسحوق
لا يحتوي جهاز الإعصار على مقبض ضبط دقيق. يعتمد الأداء على ظروف المدخل، والهندسة، ومخرج مغلق.
تحسين ظروف تشغيل الإعصار
حافظ على معدل تغذية ثابت. يؤدي ارتفاع مفاجئ في سرعة الطحن إلى زيادة تراكم المواد الصلبة، وقد يدفع المسحوق القابل للاستخدام نحو المرشح. افحص مدخل الطحن بحثًا عن أي تراكمات. قد تتسبب وصلات الأنابيب القريبة جدًا من المدخل في عدم انتظام سرعة التدفق.
يجب أن يتناسب حجم الإعصار مع حجم الهواء وقدرته. قد تعمل الوحدة التي يتم اختيارها بناءً على معدل تدفق الهواء بالكيلوغرامات في الساعة فقط خارج نطاق سرعتها الفعالة. يجب تتبع الوزن المسترد مع تدفق الهواء.
منع المسحوق المتجمع من التسرب
يُعدّ مخرج الهواء السفلي نقطة ضعف. إذ تسمح أطراف الصمامات الدوارة المتآكلة للهواء بالصعود عبر المخروط وإعادة إدخال المسحوق. كما تُسبب المشابك غير المحكمة وحاويات التجميع مشاكل مماثلة.
راقب التدفق أثناء تغيير المنتج. قد يشير التدفق المتقطع إلى وجود انسداد. نظّف التراكمات، ثم افحص صمام منع التسرب. يضمن التدفق المستمر المحكم تحميلًا أكثر استقرارًا للمنخل.
3. تقليل فقدان المسحوق في أنظمة الترشيح وجمع الغبار
يُعدّ المرشح حاجز الاحتواء النهائي، وليس مستقبل المنتج. وتشير الزيادة المفاجئة في كمية المواد الدقيقة المتجمعة إلى مشكلة في التصنيف أو تدفق الهواء أو تصريف الإعصار.
اختر وسائط الترشيح المناسبة واحرص على صيانتها.
اختر وسائط الترشيح بناءً على حجم الجسيمات وتركيبها الكيميائي ودرجة حرارتها. وفّر مساحة سطح كافية. تؤدي سرعة الترشيح العالية إلى زيادة فرق الضغط، مما قد يدفع الجزيئات الدقيقة عبر وسائط الترشيح أو موانع التسرب.
افحص الحقائب بحثًا عن ثقوب صغيرة وأطراف ممزقة. تحقق من الجانب المخصص للهواء النظيف بحثًا عن آثار بارود. عند نقاط الشحن، شاحنة تفريغ المواد الخام مزودة بنظام تجميع الغبار النبضي يحتوي على مواد محمولة جواً. قد يؤدي الشفط المفرط إلى التقاط مكونات الدفعة.
تنظيف نبضات القلب المتوازنة
يؤدي التنظيف غير الكافي إلى تراكم طبقة من الغبار. أما التنظيف المفرط فقد يعيد تراكم المسحوق ويقلل من عمر الكيس. استخدم فرق الضغط لتحديد فترات النبض.
قد تعمل إحدى المحطات بشكل جيد، ثم يرتفع ضغطها بعد صباح رطب. ليس بالضرورة أن يكون حجم المرشح صغيرًا. فالرطوبة تُغير سلوك المسحوق بسرعة. سجّل الظروف المحيطة قبل استبدال وسائط الترشيح.
4. تحسين عملية الغربلة لحماية المسحوق القابل للاسترداد
تحافظ عملية الغربلة على الجودة. فهي تزيل الجزيئات كبيرة الحجم دون تحويل المسحوق الجيد إلى نفايات.
قم بمطابقة الشاشة مع المنتج
اختر حجم الشبكة بناءً على مواصفات المنتج والتوزيع الفعلي. قد يؤدي استخدام شبكة أدق إلى انسدادها مبكراً، وتقليل السعة، واحتجاز المواد القابلة للبيع فوق الشبكة.
افحص شدّ الشاشة وحوافها عند كل تغيير. يؤدي تمزق صغير إلى منتج غير مطابق للمواصفات. يسمح الحشية غير المحكمة بالتسرب. تحقق من الإعدادات باستخدام التركيبة الفعلية.
التحكم في التغذية والاهتزاز
أدخل الشاشة بطبقة رقيقة وثابتة. تقلل النبضات القوية من المساحة الفعالة وتزيد من نسبة الرفض. اضبط الاهتزاز أو سرعة الدوار بعد التأكد من نظافة الشبكة.
حدد مسارًا للمواد كبيرة الحجم. إن إعادة كل المواد المرفوضة إلى المصنع قد يؤدي إلى تراكم التلوث واختلال التوازن. خذ عينة منها قبل استخلاصها أو إعادة معالجتها.
5. ربط الأعاصير والمرشحات والمناخل من خلال أتمتة أفضل
تمنع أنظمة التحكم المتصلة حدوث الأخطاء. يجب أن تصل مروحة الشفط إلى ضغط ثابت قبل بدء عملية الطحن. أوقف تغذية المطحنة إذا تعطل المنخل أو استمر ضغط المرشح مرتفعًا.
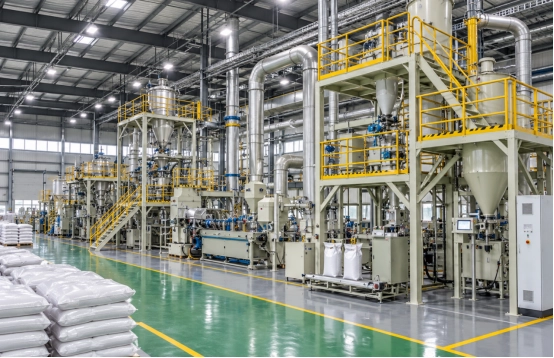
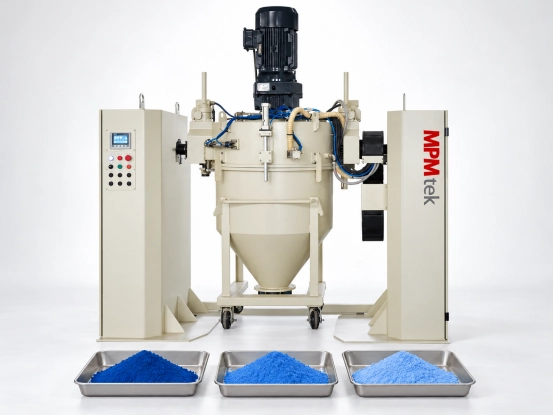
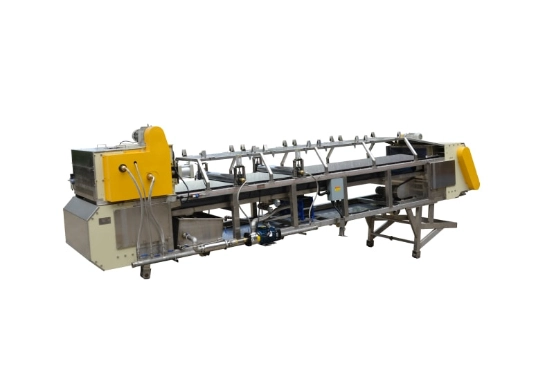
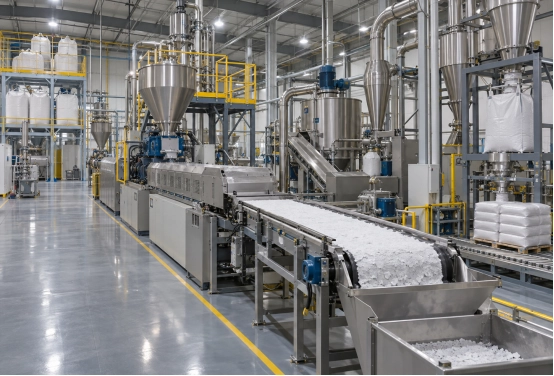
تُظهر اتجاهات PLC وHMI التغييرات بشكل واضح. تتبع تيار المروحة، وضغط المرشح، وسرعة المصنف، وحالة المنخل. يجب أن تؤدي حدود الإنذار إلى اتخاذ إجراء. خط طلاء مسحوق أوتوماتيكي متكامل يمكن تنسيق الخلاط، والطارد، وحزام التبريد، وقسم ACM باستخدام أجهزة التعشيق.
6. قائمة تدقيق عملية لفقدان البارود
قم بإجراء التدقيق باستخدام منتج عادي وسجل التركيبة. تختلف عملية فصل المساحيق.
- سجل المدخلات والمنتج النهائي والمسحوق المستعاد والنفايات لكل وردية.
- تحقق من صمام تصريف الإعصار للتأكد من عدم وجود تسرب للهواء.
- قم بمراجعة فرق الضغط بين المرشحات وفحص سلامة الكيس.
- ابحث عن آثار المسحوق حول القنوات والشفاه والوصلات المرنة.
- افحص الشاشة بحثًا عن أي تلف أو تشويش أو ضعف في شدها.
- قارن بين معدل الاسترداد وجودة المنتج قبل وبعد تغييرات المعايير.
- ربط النتائج غير المعتادة بسجلات الصيانة وتغيير المنتج.
- راقب نقطة التعبئة؛ الوزن والتعبئة الآلية ينبغي التحكم في كل من وزن الحشو واستخراج الغبار الموضعي.
أسئلة متكررة
س: لماذا يكون فقدان المسحوق مرتفعًا في فاصل الإعصار؟
تشمل الأسباب الشائعة زيادة تدفق الهواء، وعدم استقرار حمل المدخل، واستخدام فاصل إعصاري غير مناسب الحجم، أو وجود تسريب في صمام تصريف الهواء. يجب فحص دائرة الضغط بالكامل قبل إجراء أي تعديل على الفاصل الإعصاري.
س: كيف يمكن لأكياس الترشيح أن تقلل من فقدان المسحوق؟
تلتقط الوسائط المناسبة الجزيئات الدقيقة دون إحداث مقاومة مفرطة. وتحافظ مساحة الترشيح الكافية، والأختام المحكمة، والتنظيف النبضي القائم على فرق الضغط على استقرار المجمع.
س: هل يمكن لنظام الغربلة استعادة المسحوق المفقود؟
يمنع المنخل اختلاط المسحوق المقبول مع المواد كبيرة الحجم عند اختيار حجم الفتحات والتحكم في التغذية بشكل صحيح. ولا يمكنه استعادة المسحوق المفقود بالفعل بسبب التسريبات أو بفعل نظام التهوية.
استنتاج
يُعدّ تقليل فقدان المسحوق مهمةً شاملةً للنظام. يؤثر حجم الهواء، وتفريغ الإعصار، وتنظيف المرشح، وحمل المنخل على بعضها البعض. غالبًا ما يوفر تصحيح المصدر أكثر مما يوفره مُجمِّع أكبر في اتجاه المصب.
بالنسبة لخط جديد أو مشكلة استعادة قائمة، يمكن لشركة MPMtek تطوير معدات وحلول عملية طلاء المسحوق المصممة خصيصًا فيما يتعلق بالقدرة الإنتاجية، والتركيبة، وحجم الجسيمات، والتصميم. يرجى تقديم موازنة الكتلة الحديثة وبيانات التشغيل.