A perda de pólvora raramente começa com uma falha drástica. Uma fina película aparece ao redor de um flange. A pressão diferencial do filtro aumenta. Uma peneira rejeita mais material do que na semana passada. Cada sintoma reduz o rendimento comercializável.
A seção de moagem merece atenção, pois o pó é movimentado e separado simultaneamente. O fluxo de ar, a condição do filtro, a carga da peneira e a vedação interagem entre si. Tratar esses dispositivos como um único sistema controla as perdas.
Onde ocorre a perda de pó em uma linha de pintura a pó?
Pode haver vazamento de material entre o carregamento e a embalagem. Uma inspeção na linha de produção geralmente revela mais do que o relatório indica.
Pontos de perda comuns
Durante o carregamento, resinas leves ou aditivos podem ser puxados em direção ao coletor de pó. Vazamentos se desenvolvem ao redor das tampas e conexões de transferência. O risco aumenta quando cavacos entram no moinho.
Dentro de um sistema ACM, o pó moído passa pelo classificador e ciclone antes de uma peneira rotativa ou vibratória. O material fino pode continuar até o coletor. O pó pode permanecer nos dutos ou derramar durante a transferência. O empacotamento aumenta as perdas quando o enchimento e a extração estão mal equilibrados.
Quatro formas de perda de pólvora
As perdas se manifestam como partículas finas comercializáveis que não foram coletadas; vazamentos em juntas ou portas; resíduos dentro do equipamento; ou pó de boa qualidade rejeitado durante a peneiração instável. Categorias separadas agilizam a resolução de problemas.
Um balanço de massa básico é suficiente para expor um problema:
Entrada de matéria-prima = Pó comercializável + Pó reciclado + Perda de pó + Resíduos de equipamentos
Medição por turno. Os totais mensais ocultam perturbações de curta duração.
1. Estabilize o fluxo de ar antes de ajustar o ciclone.
As reclamações sobre ciclones geralmente começam a montante. O excesso de velocidade carrega partículas recuperáveis para o coletor de partículas finas. Velocidade insuficiente permite que o pó se deposite nos dutos. Os depósitos, então, são liberados em jatos e desestabilizam a peneira.
Verifique a velocidade e a pressão do ventilador sob carga. Compare as leituras com uma linha de base sem obstruções. Inspecione conectores, portas e juntas quanto à entrada de ar. Um traço branco ao redor de uma junta é um indício de entrada de ar.
A velocidade do moinho, a velocidade do classificador e o fluxo de ar devem ser adequados à distribuição desejada. Aumentar a velocidade do ventilador pode piorar o rendimento. Verifique as restrições antes de alterar uma configuração validada. Em um Sistema de micro-moagem ACMOs processos de moagem, classificação e coleta funcionam como um único circuito.
Dica prática: Não aumente a velocidade do ventilador apenas para resolver um problema de capacidade. Verifique primeiro se há vazamentos, obstruções ou desequilíbrio de pressão.
2. Melhorar a separação ciclônica e a descarga de pó.
Um ciclone não possui botão de ajuste fino. Seu desempenho depende das condições de entrada, da geometria e de uma descarga selada.
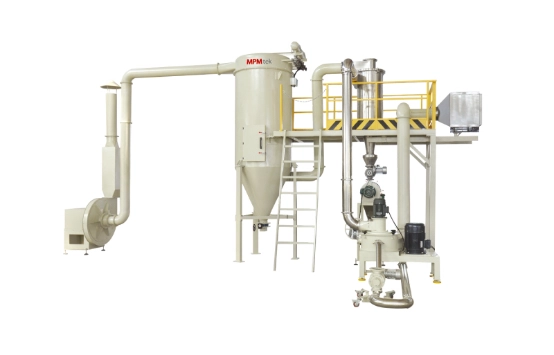
Otimizar as condições de operação do ciclone
Mantenha a taxa de alimentação constante. Uma oscilação no moinho aumenta a carga de sólidos e pode empurrar o pó utilizável em direção ao filtro. Inspecione a entrada para verificar se há acúmulo de resíduos. Curvas de duto muito próximas à entrada podem criar um perfil de velocidade irregular.
O tamanho do ciclone deve ser compatível com o volume e a capacidade de ar. Uma unidade selecionada apenas com base na vazão em quilogramas por hora pode operar fora de sua faixa de velocidade efetiva. Monitore o peso recuperado em relação ao fluxo de ar.
Impeça que o pó recolhido escape.
A descarga inferior é um ponto fraco. Pontas de válvulas rotativas desgastadas permitem que o ar suba pelo cone e ressuspenda o pó. Braçadeiras soltas e recipientes de coleta com folga causam problemas semelhantes.
Observe a descarga durante a troca de produto. Fluxo pulsante pode indicar formação de pontes. Limpe o acúmulo e verifique o airlock. Uma descarga contínua e selada proporciona uma carga mais estável na peneira.
3. Reduzir a perda de pó em sistemas de filtragem e coleta de poeira
O filtro é a barreira de contenção final, não o receptor do produto. Um aumento repentino na quantidade de partículas finas coletadas indica problemas na classificação, no fluxo de ar ou na descarga do ciclone.
Selecione e mantenha o meio filtrante adequado.
Escolha o meio filtrante de acordo com o tamanho das partículas, a composição química e a temperatura. Garanta uma área de superfície suficiente. Uma alta velocidade de filtração aumenta a pressão diferencial e pode impulsionar partículas finas através do meio filtrante ou das vedações.
Inspecione as bolsas em busca de furos e punhos danificados. Verifique se há vestígios de pólvora no lado de entrada de ar limpo. Nos pontos de carregamento, um Despejador de matéria-prima com coleta de poeira por pulso Contém material em suspensão no ar. Sucção excessiva pode capturar ingredientes do lote.
limpeza de pulso balanceada
Uma limpeza fraca cria uma camada de pó. Uma limpeza agressiva pode recircular o pó e reduzir a vida útil do saco. Use a pressão diferencial para controlar os intervalos de pulso.
Uma planta pode funcionar bem e, em seguida, apresentar aumento de pressão após uma manhã úmida. O filtro não está necessariamente subdimensionado. A umidade altera rapidamente o comportamento do pó. Registre as condições ambientais antes de substituir a mídia filtrante.
4. Otimize a peneiração para proteger o pó recuperável.
A peneiração protege a qualidade. Ela deve remover partículas grandes demais sem transformar um pó bom em desperdício.
Combine a tela com o produto.
Selecione o tamanho da malha com base nas especificações do produto e na distribuição real. Uma malha mais fina pode causar entupimento precoce, reduzir a capacidade e reter material comercializável acima da malha.
Verifique a tensão da tela e as vedações das bordas a cada troca de produto. Um pequeno rasgo resulta em produto fora das especificações. Uma junta solta permite vazamentos ou desvios. Valide as configurações com a formulação real.
Controle de alimentação e vibração
Alimente a tela em uma camada fina e constante. Ondas bruscas reduzem a área efetiva e aumentam a rejeição. Ajuste a vibração ou a velocidade do rotor após confirmar que a malha está limpa.
Defina uma rota para o material de tamanho excessivo. Devolver todos os rejeitos à usina pode gerar contaminação e distorcer o equilíbrio. Amostre o material antes da recuperação ou reprocessamento.
5. Conecte ciclones, filtros e peneiras por meio de uma melhor automação.
Os controles interligados previnem erros. O ventilador de extração deve atingir pressão estável antes do início da moagem. Interrompa a alimentação do moinho se a peneira disparar ou se a alta pressão do filtro permanecer ativa.
As tendências do PLC e da IHM tornam as mudanças visíveis. Monitore a corrente do ventilador, a pressão do filtro, a velocidade do classificador e o status da peneira. Os limites de alarme devem acionar uma ação. linha de pintura a pó automática integrada Pode coordenar o misturador, a extrusora, a correia de resfriamento e a seção ACM com intertravamentos.
6. Lista de verificação prática para auditoria de perda de pólvora
Realize a auditoria com um produto normal e registre a formulação. Os pós se separam de maneira diferente.
- Registre a entrada, o produto acabado, o pó recuperado e os resíduos para cada turno.
- Verifique se há vazamento de ar na válvula de descarga do ciclone.
- Verifique a pressão diferencial do filtro e inspecione a integridade da bolsa.
- Procure por marcas de pó ao redor de dutos, flanges e conexões flexíveis.
- Inspecione a tela quanto a danos, ofuscamento e tensão inadequada.
- Compare a recuperação e a qualidade do produto antes e depois das alterações dos parâmetros.
- Associe resultados incomuns aos registros de manutenção e de alterações de produto.
- Observe o ponto de enchimento; pesagem e embalagem automáticas Deve controlar tanto o peso do enchimento quanto a extração local de poeira.
Perguntas Frequentemente Fazidas
P: Por que a perda de pó é alta em um separador ciclônico?
As causas típicas são fluxo de ar excessivo, carga instável na entrada, ciclone com tamanho incorreto ou vazamento na válvula de descarga. Verifique todo o circuito de pressão antes de modificar o ciclone.
P: Como os sacos filtrantes podem reduzir a perda de pó?
O meio filtrante adequado captura partículas finas sem criar resistência excessiva. Área de filtragem adequada, vedações acústicas e limpeza por pulsos baseada em pressão diferencial mantêm o coletor estável.
P: Um sistema de peneiramento consegue recuperar o pó perdido?
Uma peneira impede que o pó aceitável se misture com material de tamanho excessivo quando a seleção da malha e o controle de alimentação estão corretos. Ela não consegue recuperar o pó já perdido por vazamentos ou arrastado pelo sistema de ventilação.
Conclusão
Reduzir a perda de pó é um trabalho sistêmico. O volume de ar, a descarga do ciclone, a limpeza do filtro e a carga da peneira influenciam-se mutuamente. Uma correção na fonte geralmente gera mais economia do que um coletor maior a jusante.
Para uma nova linha ou um problema de recuperação existente, a MPMtek pode desenvolver uma solução. Equipamentos e soluções de processo personalizados para revestimento em pó Informações sobre capacidade, formulação, tamanho de partícula e disposição. Apresente um balanço de massa recente e dados operacionais.