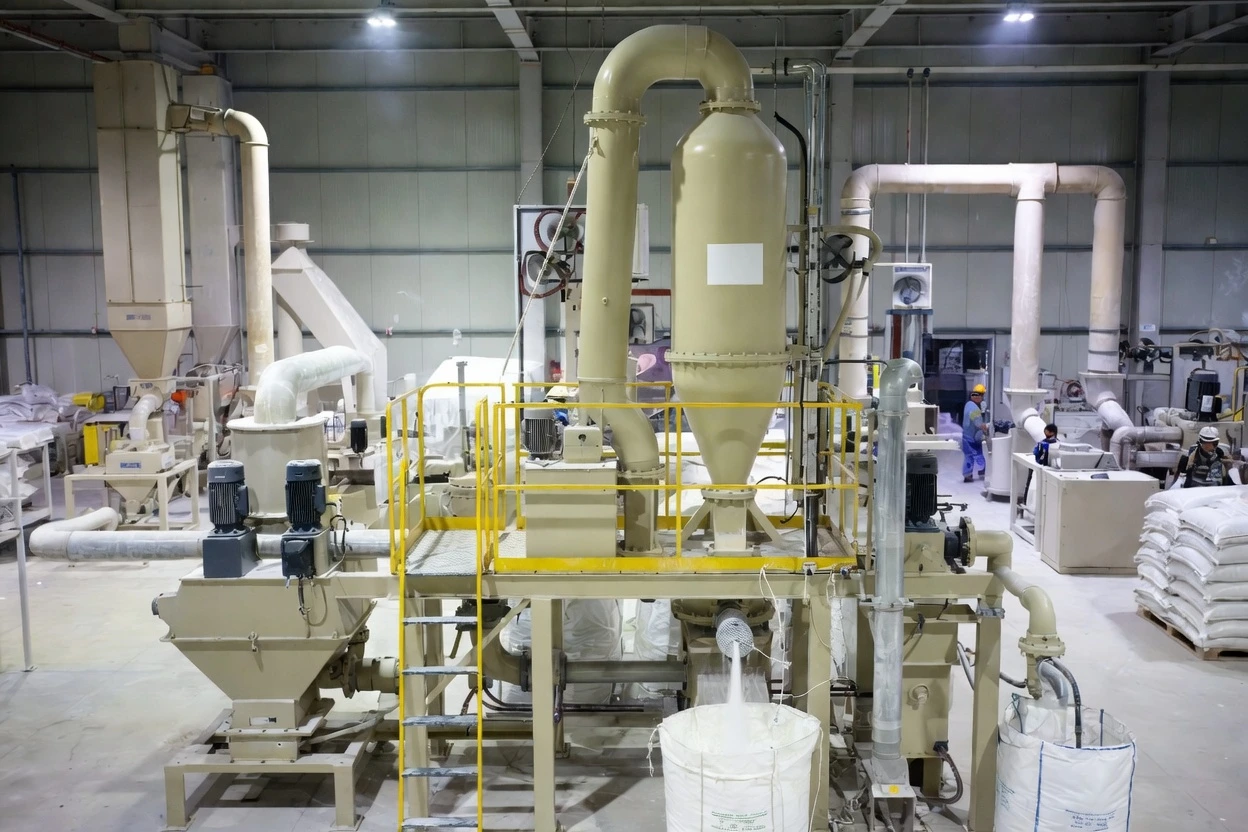
سرعت طبقهبندیکننده یکی از پارامترهایی است که بیسروصدا کل رفتار آسیاب ACM را تعریف میکند. این فقط یک عقربه برای تنظیم ظرافت نیست؛ بلکه قلب کنترل پودر است. وقتی اپراتورها در مورد قوام، بازده و صافی پوشش صحبت میکنند، اغلب در مورد میزان تنظیم طبقهبندیکننده صحبت میکنند.
طبقه بندی کننده در آسیاب ACM چه کاری انجام می دهد؟
درون یک سیستم میکرو آسیاب ACM، دستگاه طبقهبندی ذرات ریز و درشت را در حین آسیاب کردن جدا میکند. این یک فرآیند غیرفعال نیست، بلکه پویا است. تیغههای چرخان یک میدان گریز از مرکز ایجاد میکنند که تصمیم میگیرد کدام ذرات به اندازه کافی ریز هستند تا خارج شوند و کدام یک باید برای ضربه بیشتر برگردند. این جداسازی، توزیع اندازه پودر ثابت را تضمین میکند، که برای پودرهای پوشش با کیفیت بالا که در کاربردهای الکترواستاتیک استفاده میشوند، ضروری است. تنظیم سرعت دستگاه طبقهبندی مستقیماً بر ظرافت و بازده محصول تأثیر میگذارد؛ اگر خیلی سریع باشد، بازده کاهش مییابد؛ اگر خیلی کند باشد، ذرات درشت از آن عبور میکنند.
چگونه سرعت طبقهبندیکننده با جریان هوا و طراحی روتور تعامل دارد
سرعت طبقهبند به تنهایی کار نمیکند. حجم هوا و طراحی روتور، تعادل ظریفی را با آن برقرار میکنند. سرعتهای بالاتر، نیروی گریز از مرکز را افزایش میدهند و ذرات بزرگتر را به داخل منطقه آسیاب برمیگردانند. اما جریان هوا باید برای حمل ذرات ریز از طریق طبقهبند بدون تلاطم یا جریان برگشتی کافی باشد. پیکربندی روتور - تعداد تیغهها، زاویه و شرایط سایش - میزان کارایی این اتفاق را تغییر میدهد. تنظیم نادرست میتواند منجر به اندازههای ناهموار ذرات یا کاهش راندمان شود، چیزی که اغلب به عنوان ضخامت پوشش ناهماهنگ یا رفتار شارژ ضعیف در خط تولید مشاهده میشود.
چگونه سرعت طبقهبندیکننده بر توزیع اندازه ذرات تأثیر میگذارد
رابطه بین سرعت طبقهبندیکننده و اندازه ذرات مستقیم اما غیرخطی است. هر فرمولبندی پاسخ متفاوتی میدهد.
چرا افزایش سرعت طبقهبندی کننده، پودر ریزتری تولید میکند؟
وقتی سرعت طبقهبندیکننده افزایش مییابد، دقت جداسازی بهبود مییابد. نیروی گریز از مرکز قویتر میشود و فقط به ذرات کوچکتر اجازه عبور میدهد و ذرات درشتتر را برای آسیاب مجدد رد میکند. این امر پودر ریزتری با مقادیر D97 پایینتر تولید میکند - که برای دستیابی به پرداختهای صاف در پوششهای پلیاستر یا هیبریدی بسیار مهم است. با این حال، یک بدهبستان وجود دارد: سرعتهای بالاتر باعث کاهش توان عملیاتی میشوند زیرا مواد بیشتری به جای خروج، در داخل آسیاب گردش میکنند. سرعت بهینه به نوع رزین، بار رنگدانه و ظرافت هدف بستگی دارد. در عمل، اپراتورها ضمن نظارت بر دادههای ذرات در زمان واقعی، با افزایشهای کوچک تنظیم میکنند.
چه اتفاقی میافتد وقتی که کلاسیفایر خیلی کند اجرا میشود؟
یک طبقهبندیکنندهی کند به ذرات درشتتر اجازه میدهد تا از طبقهبندی فرار کنند. نتیجه در حین کاربرد قابل مشاهده است - سطوح ناهموار یا اثرات پوست پرتقالی به دلیل تشکیل ناهموار فیلم. شارژ الکترواستاتیک پایدارتر میشود زیرا ذرات بزرگتر بار متفاوتی نسبت به ذرات ریز حمل میکنند. در حالی که سرعتهای پایینتر ممکن است با کاهش بار موتور، راندمان انرژی را کمی بهبود بخشند، کیفیت محصول به طور قابل توجهی کاهش مییابد. در خطوط تولید پیوسته که ثبات بیش از صرفهجویی در انرژی حاشیهای اهمیت دارد، این مصالحه به ندرت نتیجه میدهد.
ایجاد تعادل بین کارایی و کیفیت در خطوط تولید پوشش پودری
یافتن تعادل بین کارایی و کیفیت، تعریف کنندهی یک روش آسیاب کردن خوب است. هر نوع پودر تحت تنش مکانیکی رفتار متفاوتی دارد.
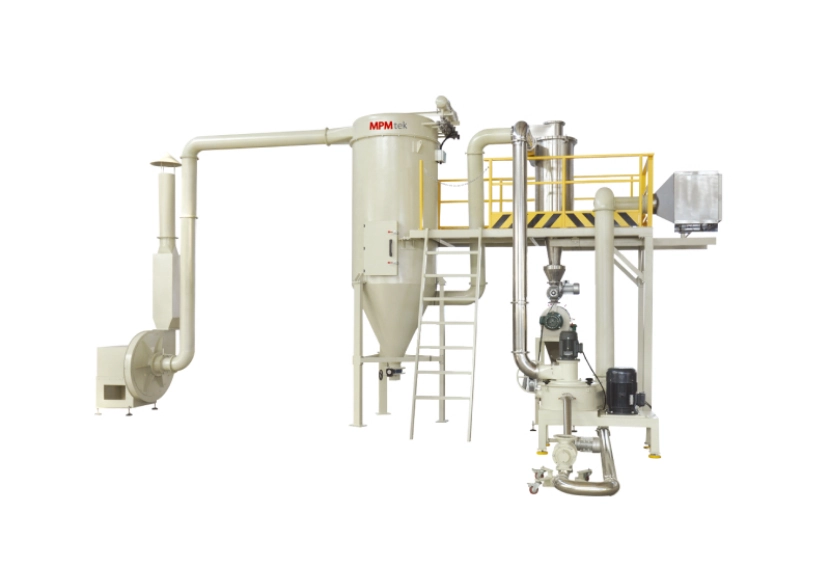
یافتن سرعت مناسب برای طبقهبندی انواع مختلف پودر
پودرهای اپوکسی اغلب توزیعهای درشتتری را تحمل میکنند زیرا در طول پخت به خوبی جریان مییابند، در حالی که سیستمهای پلیاستر نیاز به کنترل دقیقتری برای ظاهر سطح دارند. پودرهای هیبریدی جایی در این بین قرار میگیرند. تنظیمات باید بار آسیاب و نرخ تغذیه را در نظر بگیرند - تغذیه بیش از حد میتواند حتی یک طبقهبندیکننده کاملاً تنظیم شده را نیز تحت الشعاع قرار دهد - و کنترل دما در داخل محفظه اهمیت دارد زیرا گرما بر نرم شدن رزین و ویژگیهای جریان در طول سنگزنی تأثیر میگذارد. آزمایش مداوم در بین دستهها، تکرارپذیری را ایجاد میکند که مشتریان بلافاصله متوجه آن میشوند.
رابطه بین سرعت طبقهبندیکننده و مصرف انرژی
سرعتهای بالاتر طبقهبندیکننده به توان بیشتری از هر دو موتور محرک و سیستمهای جریان هوا نیاز دارد. فن باید بر مقاومت بیشتری غلبه کند زیرا چرخش، گردش ذرات را تسریع میکند. کارآمد آسیاب ACM طراحی، اتلاف انرژی را از طریق کانالهای هوای بهینهشده و اجزای کم اصطکاک به حداقل میرساند و در عین حال دقت طبقهبندی را حفظ میکند. سیستمهای مدرن، کنترلهای هوشمندی را ادغام میکنند که قادر به تنظیم خودکار سرعت طبقهبندیکننده بر اساس حسگرهای بازخوردی هستند که اندازه ذرات یا افت فشار در محفظه را اندازهگیری میکنند - گامی عملی به سوی تولید آگاهانه از نظر انرژی بدون کاهش کیفیت.
نکات کاربردی برای اپراتورها در تنظیم تنظیمات آسیاب ACM
در عمل، تنظیم سرعت طبقهبندیکننده بخشی علمی و بخشی تجربی است.
چگونه سرعت طبقهبندیکننده را در طول دورههای تولید بهینه کنیم
اپراتورها معمولاً از پارامترهای پایه توصیه شده توسط تأمینکنندگان تجهیزات مانند MPMtek یا تولیدکنندگان مشابهی که به خاطر سیستمهای فرزکاری دقیق شناخته شدهاند. از آنجا، تنظیمات افزایشی هنگام نظارت بر آنالیزورهای اندازه ذرات آنلاین یا نتایج غربال کردن از آزمایشهای نمونه انجام میشود. ثبت هر تغییر، یک پایگاه داده داخلی ایجاد میکند - یک مرجع زنده که به تنظیمات آینده کمک میکند تا هنگام تغییر فرمولاسیون یا معرفی رنگدانههای جدید، روانتر عمل کنند.
مشکلات رایج هنگام تغییر سرعت طبقهبندیکننده و نحوه حل آنها
خروجی اندازه ذرات متناقض
وقتی خروجی با وجود تنظیمات پایدار نوسان دارد، تیغههای طبقهبندی فرسوده یا مسیرهای جریان هوای نامتعادل، مقصران رایج هستند. فرسودگی تیغهها، فاصله نوک را تغییر میدهد و راندمان جداسازی را کاهش میدهد؛ تعویض آنها به سرعت ثبات را بازیابی میکند.
تولید گرمای بیش از حد در محفظه آسیاب
اگر دما پس از افزایش سرعت به شدت افزایش یابد، ممکن است تلفات اصطکاکی خیلی زیاد باشد یا جریان هوا برای خنکسازی کافی نباشد. کاهش اندک سرعت طبقهبندیکننده یا بهبود توزیع هوا معمولاً شرایط را بدون خرابی عمده تثبیت میکند.
کاهش توان عملیاتی با وجود کیفیت خروجی خوب
گاهی اوقات همه چیز عالی به نظر میرسد، اما عملکرد به طور قابل توجهی کاهش مییابد. این اغلب نشانهی طبقهبندی بیش از حد است: ذرات ریز زیادی بیجهت دوباره به گردش در میآیند. بررسی یکنواختی نرخ تغذیه یا وضعیت روتور به بازگرداندن تعادل بین عملکرد و ریز بودن کمک میکند.
افزایش کیفیت پوشش پودری با فناوری پیشرفته آسیاب ACM
فناوری اکنون به کارخانهها اجازه میدهد تا در جایی که زمانی نظارت دستی مداوم مورد نیاز بود، خود را تنظیم کنند. MPMtek طبقهبندیکنندههای سرعت بالا از کنترل دقیق فرکانس استفاده میکنند. سیستمهای نظارت یکپارچه، جریان مصرفی، دما و اختلاف فشار را ردیابی میکنند تا حتی در چرخههای تولید طولانی، ثبات را حفظ کنند. این طرحها بر قابلیت اطمینان تأکید دارند - که زمانی که کارخانهها به طور مداوم در چندین شیفت کار میکنند و دستههای رنگی مختلف را با حداقل زمان از کارافتادگی تولید میکنند، بسیار مهم است.
چرا کنترل سرعت مناسب کلاسیفایر برای اهداف تجاری شما اهمیت دارد؟
اندازه ذرات پایدار مستقیماً به راندمان کاربرد بهتر منجر میشود: تعداد کمتری از موارد رد شده به دلیل نقص سطح و پوشش یکنواختتر به ازای هر کیلوگرم اعمال شده. آسیاب بهینه همچنین ضایعات ناشی از پردازش مجدد مواد خارج از مشخصات را کاهش میدهد - هزینه پنهانی که بسیاری از کارخانهها تا زمانی که شروع به ردیابی دقیق آن نکنند، آن را دست کم میگیرند. برای تولیدکنندگانی که در بازارهای پوششهای پودری در سطح جهانی رقابت میکنند و حاشیه سود هر سال کاهش مییابد، سرمایهگذاری در فناوری آسیاب پیشرفته ACM فقط مربوط به دقت نیست - بلکه مربوط به حفظ بقا از طریق کنترل هوشمندانهتر فرآیند است.
سوالات متداول
سوال ۱: تجربه اپراتور چگونه بر تنظیم بهینه طبقهبندیکننده تأثیر میگذارد؟
اپراتورهای باتجربه نشانههای ظریفی مانند تغییرات صدا یا نوسانات فشار هوا را که نشاندهنده عدم تعادل هستند، مدتها قبل از اینکه ابزارها آن را تشخیص دهند، تشخیص میدهند.
Q2: آیا مقدار ایدهآلی برای D97 برای همه پوششهای پودری وجود دارد؟
هیچ مقدار ثابتی برای هر فرمولاسیونی مناسب نیست؛ اپوکسی ممکن است به 35 میکرومتر نیاز داشته باشد در حالی که پلیاستر براق بسته به الزامات پرداخت، میتواند به 25 میکرومتر نیاز داشته باشد.
س ۳: آیا کنترل خودکار میتواند به طور کامل جایگزین تنظیم دستی شود؟
اتوماسیون به خوبی پایداری را مدیریت میکند، اما کالیبراسیون اولیه هنوز از قضاوت انسانی بر اساس بازرسی بصری رفتار پودر در طول آزمایشهای پخت بهره میبرد.
سوال ۴: کدام روش نگهداری بیشترین تأثیر را بر دقت طبقهبندی دارد؟
تمیز کردن منظم تیغهها و کانالها از تجمع رسوباتی که الگوهای جریان هوا را مختل میکنند، جلوگیری میکند - که اغلب نادیده گرفته میشوند اما برای عملکرد مداوم در طول اجرا بسیار مهم هستند.