
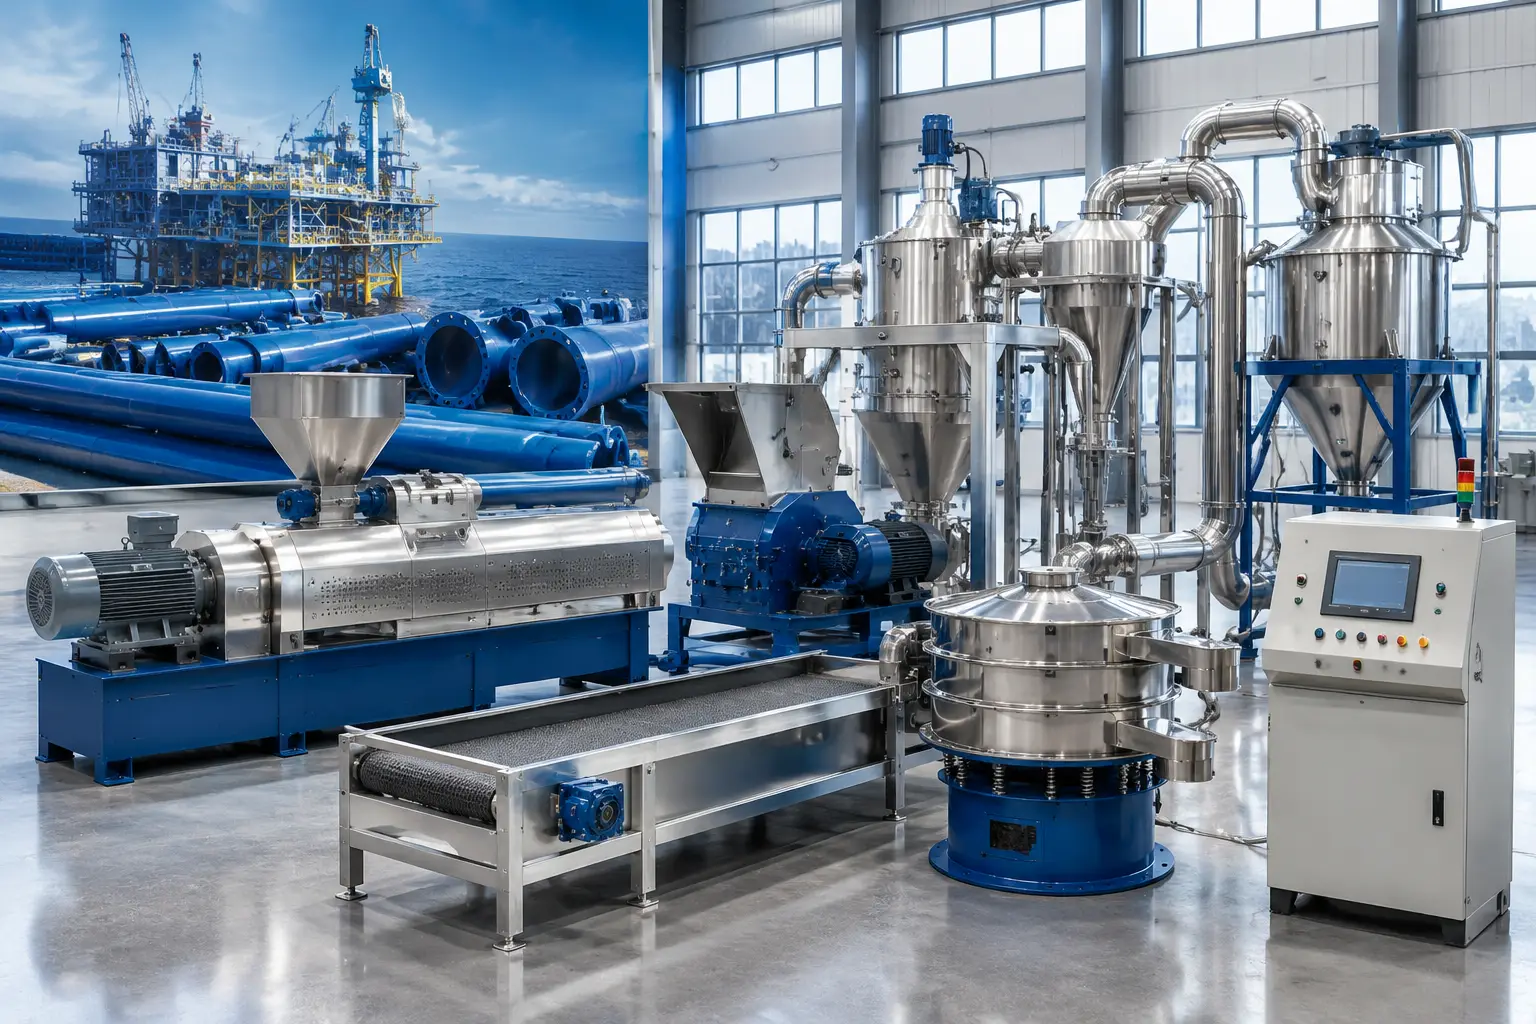
الزامات فنی کلیدی برای تولید پودر ضد خوردگی
تولید پودر ضد خوردگی با درجه صنعتی اساساً با ساخت پوششهای تزئینی استاندارد متفاوت است. شیمی آن تهاجمیتر است، پرکنندهها سنگینتر هستند و حاشیه خطا در فرآیند اکستروژن تقریباً صفر است. اگر رزین کاملاً همگن نشود، پوشش در محل شکست میخورد و منجر به اکسیداسیون فاجعهبار زیرلایه میشود.
چرا پراکندگی و همگنسازی رزین حیاتی است؟
ستون فقرات هر پوشش ضد خوردگی با کارایی بالا، سیستم رزین آن است که اغلب به انواع اپوکسی یا فنولیک تخصصی متکی است. این رزینها به دلیل مقاومت شیمیایی خود انتخاب میشوند، اما به دلیل نیاز به مدیریت دمای بسیار دقیق، به سختی فرآوری میشوند.
اکسترودر پیچ دوقلو در این دستگاه که با دو محور مارپیچی همچرخش طراحی شده است، مواد اولیه به طور کامل توسط عناصر ورز دهنده دقیق با سرعت بالا در بشکه پراکنده و توزیع میشوند. بدون این عملکرد گشتاور بالا، افزودنیهای کاربردی - آن دسته از مواد شیمیایی گرانقیمت که در واقع زنگزدگی را متوقف میکنند - به درستی محصور نمیشوند. اختلاط نامنظم باعث ایجاد "نقاط ضعف" در فیلم خشک شده میشود. مواردی را دیدهایم که یک پوشش خط لوله از نظر ظاهری بینقص به نظر میرسید، اما در آزمایشهای اسپری نمک در عرض چند هفته شکست خورد زیرا پراکندگی میکروسکوپی ناهموار بود. توزیع - اختلاط و پراکندگی - اختلاط کامل و همگن تنها راه برای اطمینان از مقاومت محصول نهایی در برابر محیطهای دریایی یا زیرزمینی است.
مدیریت بالا پرکنندهها و افزودنیهای چگالی
فرمولاسیونهای ضد خوردگی به معنای واقعی کلمه «سنگین» هستند. آنها مملو از مواد معدنی با چگالی بالا یا گرد و غبار فلزی روی هستند. این یک چالش مکانیکی ایجاد میکند: این مواد تمایل به تهنشین شدن دارند یا باعث سایش شدید میشوند. فیدرهای استاندارد اغلب در برابر این مخلوطها دچار خفگی میشوند. استفاده از دوقلو فیدر پیچ مجبور به تغذیه موادی با سیالیت بد و وزن مخصوص پایین، مانند پودرهای بازیافتی، فراتر از انواع دیگر تغذیه است که میتواند کمک کند، اما برای گرد و غبار فلزات سنگین، کالیبراسیون باید دقیق باشد تا جریان ثابتی حفظ شود.
یک همزن که در داخل قیف برای جریان آسان افزودنی نصب شده است، یک ویژگی ساده اما ضروری برای جلوگیری از پل زدن است. اگر سرعت تغذیه نوسان داشته باشد، مارپیچ پر نمیماند، سرعت برشی کاهش مییابد و همگنسازی دچار مشکل میشود.
انتخاب اکسترودر مناسب برای پوششهای کاربردی
هنگام انتخاب یک اکسترودر برای خط تولید پوشش پودری که به ضد خوردگی اختصاص داده شده است، تمرکز باید از خروجی خالص به پایداری حرارتی و طول عمر سختافزار تغییر کند. شما به دستگاهی نیاز دارید که بتواند بدون گرم شدن بیش از حد مواد شیمیایی، از مذابهای با ویسکوزیته بالا عبور کند.
سیستمهای خنککننده و حساسیت دما
مدیریت حرارتی جایی است که اکثر خطوط استاندارد در آن شکست میخورند. رزینهای ضد خوردگی میتوانند به برش بیش از حد حساس باشند. اگر دمای محلی به طور ناگهانی افزایش یابد، خطر ژل شدن زودرس در داخل بشکه وجود دارد. بشکه با سیستم گرمایش/سرمایش کارآمد طراحی شده است، دمای مناطق مختلف دقیقاً در محدوده ±2 درجه سانتیگراد کنترل میشود. این سطح از کنترل حیاتی است.
دستگاههای مدرن و پیشرفته نه تنها برای سیلندر، بلکه گاهی اوقات برای خود شفتهای مارپیچ نیز از ژاکتهای خنککننده با آب استفاده میکنند تا پایداری حرارتی مورد نیاز برای تولید طولانی مدت را فراهم کنند. این در مورد نگه داشتن مواد در "نقطه مطلوب" است که در آن به اندازه کافی سیال است که مخلوط شود اما به اندازه کافی خنک است که از نظر شیمیایی پایدار بماند.
مقاومت در برابر سایش: محافظت از سرمایهگذاری شما
رنگدانههای ساینده مانند گرد روی، فولاد استاندارد را در عرض چند ماه از بین میبرند. یادگیری این درس پرهزینهای است. قطعات پیچ، بلوکهای خمیر، آسترها و شفتها از فولاد آلیاژی با کیفیت بالا با عملیات حرارتی ساخته شده و دقیقاً ماشینکاری شدهاند. برای کارهای ضد خوردگی، استفاده از آسترهای مقاوم در برابر سایش با آلیاژ بالا غیرقابل مذاکره است.
علاوه بر این، نگهداری نباید کابوس باشد. مکانیزم تغذیه چرخشی میتواند تخلیه و تمیز کردن را خیلی سریع انجام دهد، و طراحی بشکه "صدفی" نعمتی الهی برای بازرسی اجزای پیچ از نظر فرسودگی بدون نیاز به باز کردن کل سرسیلندر است.
دستیابی به توزیع دقیق اندازه ذرات (PSD) در مرحله آسیاب کردن
مرحله آسیاب کردن جایی است که یکپارچگی فیزیکی لایه ضد خوردگی تعیین میشود. این مرحله فقط ریز کردن پودر نیست؛ بلکه ریز کردن آن به نوع مناسب است.
PSD چگونه بر مقاومت در برابر خوردگی تأثیر میگذارد؟
توزیع باریک اندازه ذرات، راز یک فیلم غیر متخلخل است. اگر ذرات ریز زیادی داشته باشید، پودر در تفنگ اسپری روان نمیشود. اگر ذرات بزرگ داشته باشید، آنها به طور کامل ذوب نمیشوند و "سوراخهای ریز" ایجاد میکنند که به عنوان تونلهای مستقیم برای رسیدن رطوبت به فلز عمل میکنند. توزیع کامل اندازه ذرات پوشش پودری را میتوان با تنظیم پارامترهای عملیاتی سیستم ACM به دست آورد. با سفت کردن PSD، اطمینان حاصل میکنید که در طول پخت، ذرات به یک سپر متراکم و نفوذناپذیر تبدیل میشوند.
بهینهسازی یکپارچه ACM (آسیاب طبقهبندی کننده هوا)
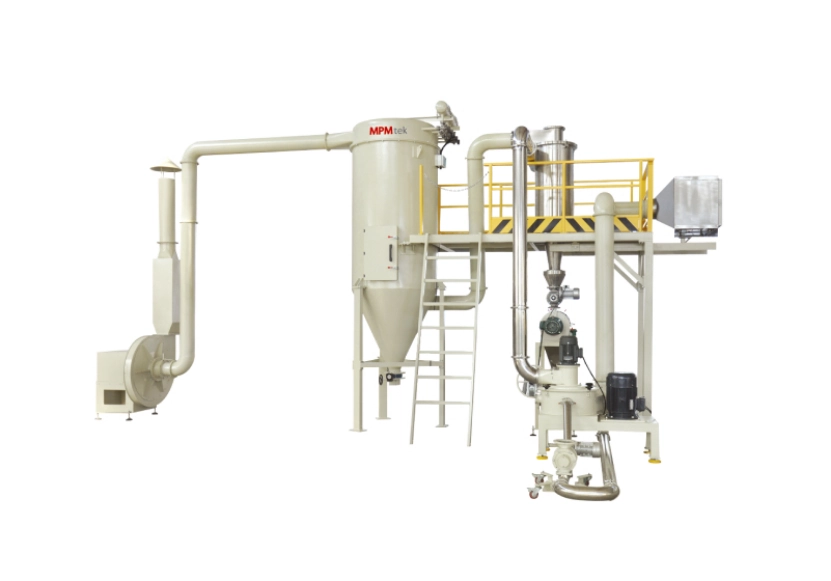
ACM قلب فرآیند پرداخت نهایی است. سیستم میکرو آسیابی ACM این دستگاه از آسیاب طبقهبندی هوای پرسرعت، سیکلون، الک چرخان (الک گریز از مرکز)/الک ارتعاشی، جمعکننده پودر بسیار ریز و فن تشکیل شده است. در این سیستم، توزیع اندازه ذرات متمرکز، پایدار و قابل تنظیم است.
استفاده از دستگاههای طبقهبندی هوای با راندمان بالا برای حذف گرد و غبار بسیار ریز که یکپارچگی پوشش را به خطر میاندازد، ضروری است. همچنین، دما را در نظر بگیرید: افزایش کمتر دما در آسیاب، دمای پایین پودر از نرم شدن و کلوخه شدن رزین در حین ضربه با سرعت بالا در فرآیند سنگزنی جلوگیری میکند.
خنککننده و پست ملاحظات پردازش
پس از اکسترودر، مذاب باید در سریعترین زمان ممکن در حالت مخلوط خود "منجمد" شود. کمربند خنک کننده هوا این دستگاه از غلتکهای خنککننده، نوار نقاله زنجیری از جنس استیل ضد زنگ، سنگشکن و سیستم هوای خنککننده تشکیل شده است. مواد ذوبشده ترموس از اکسترودر توسط غلتکهای خنککننده به ورقهایی با ضخامت ۱ تا ۲ میلیمتر تبدیل میشوند و برای جلوگیری از هرگونه واکنش شیمیایی بیشتر، خنک میشوند.
اگر ورق خیلی ضخیم باشد، مرکز آن برای مدت طولانی داغ میماند که میتواند رئولوژی رزین ضد خوردگی را تغییر دهد. پس از خنک شدن، آن را به صورت تراشه خرد کرده و برای آسیاب نهایی تخلیه میکنند.
چرا خطوط ویژه از تجهیزات استاندارد بهتر عمل میکنند؟
استفاده از یک خط تولید عمومی برای پودر ضد خوردگی سنگین مانند استفاده از یک سدان برای کشیدن یک تریلر باری است. ممکن است حرکت کند، اما چیزی در حال شکستن است. جعبه دنده با گشتاور بالا، سر و صدای کم و با محدود کننده گشتاور (اختیاری) طراحی شده است تا بتواند تنشهای ناشی از پرایمرهای با ویسکوزیته بالا را تحمل کند. خطوط تولید اختصاصی، مانند خطوط تولید MPMtek، متعهد به تحقیق و توسعه تجهیزات تولید پوشش پودری دقیق، هوشمند، کارآمد و سازگار با انسان هستند.
این تمرکز امکان تنظیمات خاص بر اساس رئولوژی منحصر به فرد پرایمرهای محافظ را فراهم میکند و پایداری پایدار و کاهش خطر آلودگی متقابل را تضمین میکند - عاملی حیاتی برای پوششهای دارای گواهینامه دریایی.
سوالاتی که باید قبل از خرید از تامینکننده تجهیزات خود بپرسید
- آیا اکسترودر میتواند درصد بالایی از گرد و غبار روی را بدون سایش بیش از حد مارپیچ تحمل کند؟
- ظرفیت خنکسازی نسبت به توان عملیاتی برای رزینهای با ویسکوزیته بالا چقدر است؟
- سیستم چگونه جمعآوری گرد و غبار برای ذرات فلزی سنگین را مدیریت میکند؟
- تمام پارامترهای پردازش در حالت دستور پخت (ذخیرهسازی دادهها، فراخوانی و اصلاح) مدیریت میشوند و توسط کنترلکننده تولید نظارت میشوند - آیا این شامل میشود؟
- آیا سیستم پودرکننده پودر میکرو مقاوم در برابر انفجار سری PSR11 شرکت ACM PSR استانداردهای ایمنی محلی برای گرد و غبار فلزی را برآورده میکند؟
آمادهاید تا یک خط تولید قابل اعتماد برای پوششهای پودری ضد خوردگی بسازید؟
تماس با MPMtek امروز برای بحث در مورد فرمولاسیون پوشش پودری ضد خوردگی، ظرفیت تولید و الزامات فنی شما.
سوالات متداول
س: بهترین راه برای جلوگیری از "سوراخهای ریز" در پوششهای ضد خوردگی چیست؟
سوراخهای ریز معمولاً در اثر ذرات بزرگ یا هوای محبوس ایجاد میشوند. اطمینان از توزیع دقیق اندازه ذرات از طریق یک آسیاب ACM که به درستی تنظیم شده باشد، موثرترین راه حل است.
س: هنگام اجرای روی، چند وقت یکبار باید اجزای پیچ را بررسی کنم؟ پودرهای غنی؟
روی بسیار ساینده است. بازرسیهای ماهانه در ابتدا توصیه میشود. استفاده از اکسترودر دو مارپیچه با قطعات آلیاژی بالا، زمان بین تعویضها را به میزان قابل توجهی افزایش میدهد.
س: آیا میتوانم از کمربند خنککننده استاندارد برای پودر ضد خوردگی استفاده کنم؟
میتوانید، اما نوار نقالهای که از زنجیر تختهای استیل ضد زنگ ساخته شده باشد بهتر است زیرا گرما و وزن اکسترودرهای با چگالی بالا را به طور مؤثرتری مدیریت میکند و در عین حال تمیز کردن و نگهداری آن آسان است.



