
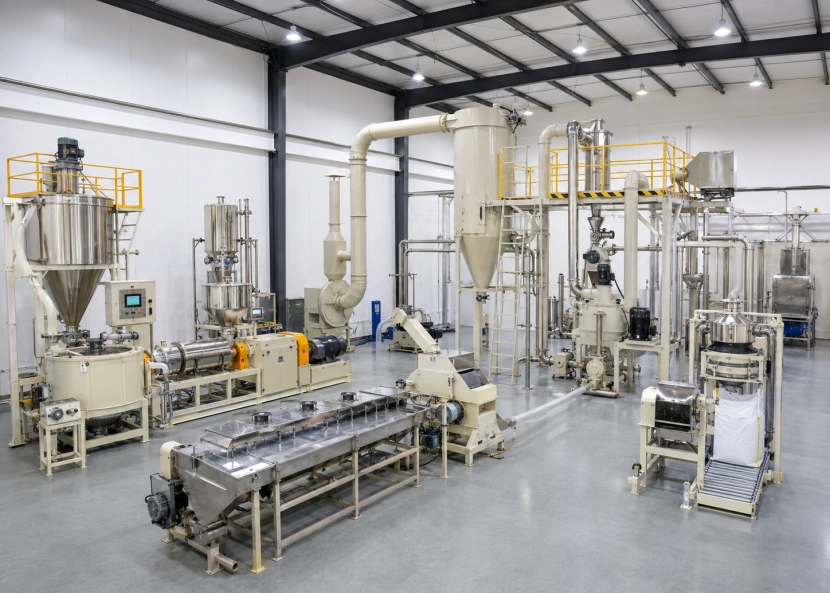
در تولید پوشش پودری، توزیع اندازه ذرات نشان میدهد که ذرات پودر در واقع چقدر یکنواخت هستند. D10، D50 و D90 به عنوان نقاط آماری کلیدی در منحنی توزیع عمل میکنند. به طور خاص، D10 به این معنی است که 10٪ از ذرات کوچکتر از این قطر داده شده هستند. D50 به عنوان نقطه میانی عمل میکند. در همین حال، D90 نشان میدهد که 90٪ کوچکتر هستند. این سه پارامتر اندازه اولیه را توصیف میکنند. آنها همچنین سازگاری کلی را تعریف میکنند.
چرا کنترل اندازه ذرات در تولید پوشش پودری اهمیت دارد؟
کنترل اندازه ذرات تقریباً در هر مرحله از اعمال پوشش پودری تأثیر میگذارد. یافتن تعادل مناسب، تشکیل یک لایه صاف و همچنین براقیت یکنواخت را تضمین میکند.
وقتی توزیع ذرات خیلی گسترده باشد، راندمان تولید به سرعت کاهش مییابد. ذرات بزرگ ممکن است به راحتی غربالها یا فیدرها را مسدود کنند. ذرات ریز میتوانند از فیلترها عبور کنند. آنها همچنین میتوانند باعث کدر شدن شدید در داخل سیستمهای بازیابی شوند. پودرهای ناهمگون، تطبیق رنگ در دستههای مختلف را بسیار دشوارتر میکنند. این مشکل یک سردرد رایج برای هر تولیدکنندهای است که پوششهای خودرو یا لوازم خانگی را تأمین میکند.
نقش D10، D50 و D90 در انتخاب تجهیزات
مهندسان قبل از انتخاب آسیاب یا طبقه بندی کننده باید مشخصات ذرات هدف خود را بدانند. یک پودر پلی استر استاندارد که برای پرداخت های براق طراحی شده است، ممکن است به توزیع بسیار دقیقی نیاز داشته باشد. این هدف معمولاً حدود 35 میکرومتر (D50) است. از سوی دیگر، یک اپوکسی ضد خوردگی به راحتی میتواند محدودههای وسیعتری را تحمل کند. این محدودهها میتوانند تا 80 میکرومتر نیز برسند.
توزیع اندازه ذرات چگونه بر انتخاب تجهیزات آسیاب و طبقهبندی تأثیر میگذارد؟
هر نوع سیستم آسیاب در محدوده ذرات مختلف، رفتار متفاوتی دارد. آسیابهای پینی با رزینهای شکننده بهترین عملکرد را دارند. در این موارد، شکست ضربهای ساده بر فرآیند غالب است. ACM (آسیابهای طبقهبندی کننده هوا) سنگزنی فعال را با طبقهبندی داخلی ترکیب میکنند. این تنظیمات کنترل بسیار دقیقتری را در اطراف یک نقطه برش خاص فراهم میکند. آسیابهای جت نتایج بسیار دقیقی تولید میکنند. با این حال، آنها با هزینه انرژی بسیار بالاتری کار میکنند.
برای رسیدن به یک هدف خاص D50، اپراتورها سرعت روتور یا طراحی چرخ طبقهبندیکننده را تنظیم میکنند. چرخش سریعتر، برشهای ظریفتری را به همراه دارد اما میتواند توان عملیاتی را کاهش دهد. سیستمهای کنترل فرآیند یکپارچه - که توان مصرفی آسیاب، نرخ جریان هوا و سرعت طبقهبندیکننده را به هم متصل میکنند - به حفظ عملکرد پایدار حتی در زمانی که خواص خوراک بین دستهها کمی تغییر میکند، کمک میکنند.
پارامترهای تجهیزاتی که بر بهینهسازی D10-D90 تأثیر میگذارند
دستیابی به توزیع پایدار اندازه ذرات به چیزی بیش از تنظیم مکانیکی نیاز دارد؛ این امر به شدت به دینامیک هوا و پیکربندی آسیاب بستگی دارد.
دینامیک جریان هوا در طبقه بندی کننده ها
حجم هوا تعیین میکند که یک طبقهبندیکننده با چه دقتی ذرات ریز را از درشت جدا میکند. جریان خیلی کم باعث انتقال ذرات درشت به جریان ذرات ریز میشود؛ جریان خیلی زیاد باعث ایجاد تلاطم میشود که ذرات کوچک را دوباره به گردش خون بازمیگرداند. تنظیم اختلاف فشار در محفظه روتور، این دقت «نقطه برش» را بهبود میبخشد - که هنگام کار در نزدیکی نوارهای تلرانس باریک مانند ±۲ میکرومتر در اطراف مقادیر هدف D50 بسیار مهم است.
پیکربندی سیستم سنگ زنی
سختی مواد به اندازه ظرافت مورد نظر، انتخاب کارخانه را تعیین میکند. رزینهای پلیاستر نرمتر به خوبی به ... پاسخ میدهند. آسیاب های ACM با ورودی انرژی متوسط؛ هیبریدهای اپوکسی سختتر ممکن است برای جلوگیری از تخریب حرارتی در حین سنگزنی ضربهای، نیاز به فرزکاری جت داشته باشند. بهرهوری انرژی همیشه در مقابل دقت، تعادل برقرار میکند - هرچه مشخصات مربوط به پراکندگی D10-D90 دقیقتر باشد، برای دستیابی به آن، انرژی بیشتری به ازای هر کیلوگرم مورد نیاز است.
ویژگیهای پودر خیاطی برای کاربردهای مختلف
هر کاربرد پوشش، تعادل خاص خود را بین ظاهر و عملکرد میطلبد.
چگونه اندازه ذرات را برای مقادیر بالا بهینه کنیم پوششهای براق؟
پوششهای براق به یکنواختی سطح در مقیاس میکروسکوپی بستگی دارند. توزیعهای باریک، زبری سطح میکرو را پس از پخت کاهش میدهند، زیرا تفاوتهای کوچک در سرعت ذوب، تغییرات بافت را از بین میبرند. برای سیستمهای براق پلیاستر یا اپوکسی، حفظ میانه (D50) حدود 30 تا 40 میکرومتر با حداقل دنبالههای فراتر از 60 میکرومتر، اغلب بدون کاهش راندمان انتقال، صافی بهینه را به همراه دارد.
تنظیم نسبتهای D10-D90 برای پوششهای کاربردی
پوششهای کاربردی گاهی اوقات از توزیع اندازه وسیعتر بهرهمند میشوند. این پوششها شامل پوششهای سختی هستند که در ماشینآلات فضای باز یا خطوط لوله سنگین استفاده میشوند. ذرات بزرگتر در واقع قفل شدن مکانیکی درون ماتریس فیلم جامد را بهبود میبخشند. این عمل دوام کلی را در برابر سایش روزانه یا ضربه ناگهانی افزایش میدهد. پوششهای ضد خوردگی اغلب به خوبی میتوانند گسترشهای وسیعتر را تحمل کنند. این گسترش وسیعتر به افزایش ضخامت کل فیلم در هر پاس کمک میکند. در همین حال، پرداختهای تزئینی همیشه نیاز به کنترل دقیق دارند.
استراتژیهای بهینهسازی فرآیند از دیدگاه تولیدکننده
دقت تنها از تجهیزات حاصل نمیشود - بلکه در حلقههای بازخورد فرآیند تعبیه شده است که به طور مداوم عملکرد را رصد میکنند.
ادغام واقعیت سیستمهای پایش اندازه ذرات زمان
خطوط تولید مدرن به طور فزایندهای از آنالیزورهای پراش لیزری درون خطی استفاده میکنند که توزیع اندازه ذرات را در زمان واقعی، همزمان با خروج پودرها از طبقهبندیکنندهها، اندازهگیری میکنند. بازخورد خودکار، در صورت بروز انحراف، سرعت روتور یا جریان هوا را فوراً تنظیم میکند. این امر در مقایسه با روشهای نمونهبرداری دستی که ساعتها با هم فاصله دارند، تغییرات دستهای به دسته دیگر را به طرز چشمگیری کاهش میدهد.
چالشهای رایج در حفظ مقادیر هدف D10/D50/D90
تنوع در مواد اولیه
ویژگیهای رزین بسته به نوع تأمینکننده متفاوت است؛ ویسکوزیته مذاب بر میزان سهولت شکست پوستهها در حین آسیاب کردن تأثیر میگذارد. حتی تغییرات جزئی، منحنیهای توزیع نهایی را تغییر میدهند، مگر اینکه با تنظیم پویای پارامترهای آسیاب جبران شوند.
عوامل کنترل محیطی
رفتار پودر با تغییرات رطوبت و دما در داخل سالنهای تولید تغییر میکند. رطوبت باعث افزایش چسبندگی بین ذرات ریز، کاهش جریانپذیری از طریق طبقهبندیکنندهها و منجر به درشت شدن مصنوعی توزیعهای اندازهگیری شده میشود. بنابراین، کنترل پایدار آب و هوا بخشی از هر سیستم تولید پوشش پودری جدی است که با هدف دستیابی به نتایج تکرارپذیر انجام میشود.
بینشهای کاربردی برای خریدارانی که خطوط تولید پودر را انتخاب میکنند
هنگام ارزیابی موارد جدید سنگ زنی سیستمهای طبقهبندی، شما باید کمتر بر ادعاهای مربوط به حداکثر توان عملیاتی و بیشتر بر شاخصهای پایداری تمرکز کنید: انحراف معیار اندازهگیریهای مکرر PSD، مصرف انرژی به ازای هر کیلوگرم در محدوده مشخصات، سهولت تمیز کردن بین تغییر رنگها.
هنگام انتخاب سیستم آسیاب و طبقهبندی پودر باید به چه نکاتی توجه کنید؟
طراحیهای سیستم ماژولار امکان تغییر انعطافپذیر بین گریدهای محصول را بدون جداسازی کامل فراهم میکند - یک مزیت کلیدی هنگام ارائه خدمات به بازارهای پوشش چندگانه از یک مرکز. رابطهای اتوماسیون قابل اعتماد که دادههای PSD را ثبت میکنند، قابلیت ردیابی مورد نیاز مشتریان OEM را برای بررسی ثبات کیفیت در طول زمان فراهم میکنند.
چگونه MPMtek از دقت در تجهیزات تولید پوشش پودری پشتیبانی میکند
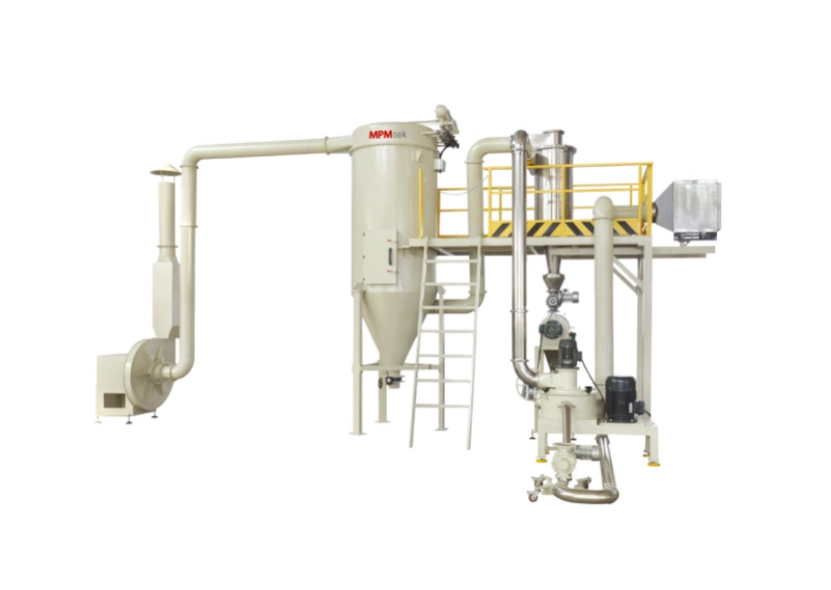
MPMtek راهکارهای یکپارچهی طبقهبندی فرزکاری را توسعه میدهد که بهطور خاص برای محیطهای تولید پوشش پودری مهندسی شدهاند، جایی که کنترل دقیق PSD استانداردهای کیفیت محصول را تعریف میکند. سیستمهای ما روتورهای طبقهبندیکنندهی قابل تنظیم را با ماژولهای پیشرفتهی تنظیم جریان هوا ترکیب میکنند تا نقاط برش ثابتی را در شرایط بار متغیر حفظ کنند. تیمهای پشتیبانی مهندسی مستقیماً با مشتریان کار میکنند تا پارامترهای فرآیند را به سمت اهداف بهینهسازی اندازه ذرات سفارشی در شیمیهای مختلف رزین تنظیم کنند.
سوالات متداول
سوال ۱: محدوده تلرانس قابل قبول بین D10 و D90 برای مصارف عمومی چیست؟ پودرهای هدف؟
الف) معمولاً نسبت حدود ۱:۳ تعادل خوبی بین جریانپذیری و راندمان پوشش ایجاد میکند.
Q2: آیا میتواند واقعی باشد؟ آیا نظارت زمانی به طور کامل جایگزین آنالیز آزمایشگاهی آفلاین میشود؟
الف) نه کاملاً - سنسورهای درون خطی پایداری را در طول اجرا تضمین میکنند، اما بررسیهای آزمایشگاهی دورهای، دقت کالیبراسیون را در دورههای طولانیتر تأیید میکنند.
س ۳: چرا برخی از تولیدکنندگان با وجود براقیت کمتر، پودرهای کمی درشتتر را ترجیح میدهند؟
الف) زیرا توزیعهای درشتتر اغلب راندمان انتقال را در هندسههای پیچیده که در آنها پودرهای ریز بیش از حد پاشیده میشوند، بهبود میبخشند.



